
Анодирование, как широко используемый металл поверхностная обработка Процесс можно определить как методику, которая укрепляет и защищает металлические поверхности путем создания контролируемого оксидного слоя. Но с точки зрения технических знаний и факторов выбора этот процесс включает намного больше аспектов..
Это руководство подробно объяснит, как функционирует каждый тип анодирования, чем они уникальны и как сбалансировать стоимость, износостойкость и влияние на внешний вид, чтобы вы могли сделать правильный выбор для вашего проекта.
Как различаются процессы анодирования
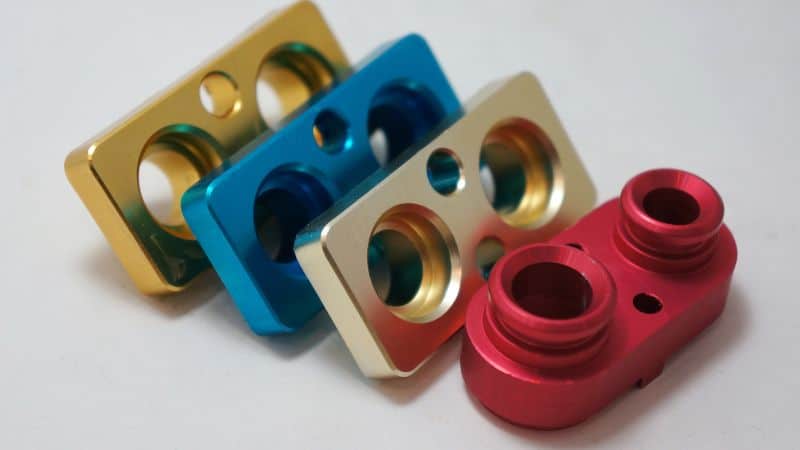
Хотя весь анодирование преобразует металлические поверхности посредством контролируемого электрохимического окисления, получающиеся оксидные слои могут значительно различаться. Понимание этих переменных является ключом к выбору между Тип I (хромовая кислота), Тип II (серная кислота) и Тип III (твердая покрытие)) анодирование.
Основная формула проста: заготовка, обычно изготовленная из ограниченного числа металлов, включая алюминий, цинк, магний и титан, погружается в кислотный электролит, через него пропускается постоянный электрический ток, и на указанной детали образуется целостный защитный слой. Однако существуют четыре ключевых различающих переменных:
- Химия электролитов: Тип используемой кислоты является основным классификатором. Хромовая, серная и фосфорная кислоты каждая по-разному взаимодействуют с металлом.
- Температура: Возможно, самый критический операционный фактор. Низкие температуры ванны (~0-10°C / 32-50°F) резко замедляют растворение оксида по мере его образования, что приводит к более плотным, твёрдым и толстым покрытиям, которые являются характерными. Стандартное декоративное анодирование проводится при более высоких, близких к комнатным, температурах..
- Плотность тока/Напряжение: Более высокий электрический ток вызывает более агрессивную окислительную реакцию, способствуя ускоренному росту и влияя на микроструктуру оксидного слоя.
- Время обработки: Продолжительность нахождения в ванне напрямую коррелирует с толщиной покрытия в пределах, установленных другими параметрами.
Анодирование типа I: анодирование хромовой кислотой
Анодирование типа I, также известное как анодирование хромовой кислотой, использует хромовая кислота (H₂CrO₄)) как электролит. Оксидная пленка, образованная в таком растворе, имеет низкую пористость и очень тонкая — обычно 0,00002 до 0,0001 дюйма (0,5 до 2,5 микрон). Этот слой прочно связывается с поверхностью, обеспечивая коррозионную стойкость без заметного изменения размеров.
Поскольку ванна с хромовой кислотой менее агрессивна, чем серная кислота, используемая при анодировании типа II, она сводит к минимуму воздействие на основу и сохраняет качество поверхности. Он часто используется в качестве основы-праймера для красок и клеев благодаря отличным адгезионным свойствам образующегося оксидного слоя.
Преимущества и ограничения
Защитный оксидный слой при анодировании типа I тонкий и гладкий, придавая деталям прочный, но лёгкий покрытие. Оно обеспечивает важную защиту от коррозии и сохраняет тонкие детали на прецизионных поверхностях.
Типичная толщина покрытия варьируется от 0,00005 до 0,0001 дюйма, что делает изменения размеров незначительными. Однако оно обеспечивает меньшую стойкость к истиранию по сравнению с более толстыми сульфатными или твердоанодированными покрытиями..
Поскольку хромовая кислота содержит шестивалентный хром, этот процесс включает меры контроля за окружающей средой и здоровьем, которые ограничивают её использование на некоторых предприятиях.
Типичные приложения
Анодирование типа I в первую очередь применяется в аэрокосмической, военной и точной промышленной областях, где критически важно сохранять точные размеры, обеспечивать грунтовку под краску или клей и предотвращать коррозию в компонентах, чувствительных к весу.
- Космическая отрасль: Используется в конструктивных узлах, управляющих поверхностях, критически важных для полета компонентах и крепежных элементах, где обязательны минимальные изменения размеров и стойкость к коррозии.
- Военное дело/Оборона: Применяется к прецизионным корпусам, разъёмам и полевому оборудованию, которым требуется надёжная защита и которые часто служат подложкой для дальнейшего покрытия.
- Промышленный/Автомобильный: Используется в качестве тонкого защитного покрытия и отличной основы для склеивания или окраски компонентов, где приоритетом является адгезия и предотвращение коррозии под покрытием.
Анодирование типа II: Анодирование серной кислотой
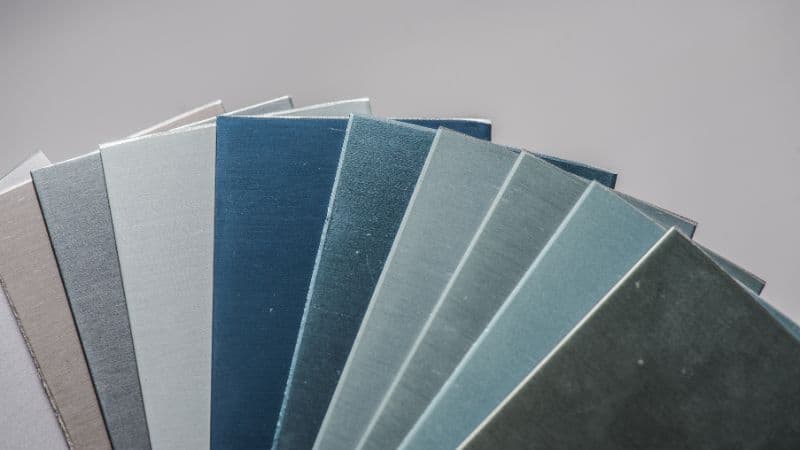
Этот процесс в целом использует те же основные принципы, что и другие процессы анодирования, но электролитический раствор заменяется серной кислотой, разбавленной деионизированной водой, при температуре от 65 до 75°F (18–24°C).).
Толщина покрытия обычно составляет от 0,0001 до 0,001 дюйма, при этом более толстые слои обеспечивают большую защиту от коррозии и износа.
После анодирования детали тщательно промываются для удаления остатков кислоты, а поры в оксидном слое могут быть запечатаны в горячей воде или растворах ацетата никеля. Этот этап запечатывания укрепляет коррозионную стойкость и подготавливает поверхность к последующей анодирование цветное по желанию.
Выдающаяся производительность и функции
Промышленные и потребительские применения
Анодирование типа II является наиболее распространённым процессом, выбираемым для применений, требующих прочного баланса коррозионной стойкости, повышенной долговечности поверхности, электрической изоляции и эстетической универсальности для окрашивания при экономически эффективной стоимости.
- Аэрокосмическая и автомобильная промышленность: Защищает структурные крепления, узлы и декоративные отделочные элементы, подвергающиеся воздействию атмосферных или мягких химических условий.
- Архитектура: Используется для изготовления панелей и приборов, где важны однородный цвет и стойкость к атмосферным воздействиям.
- Потребительские товары: Находит применение в таких продуктах, как кухонная утварь, корпуса камер, электронные корпуса и морские фитинги, которые выигрывают от улучшенной износостойкости и визуальной привлекательности.
- Электроника: Обеспечивает электрическую изоляцию и защиту поверхности для компонентов, таких как радиаторы и корпуса, где предотвращение коротких замыканий является ключевым.
Анодирование типа III: Твердое анодирование
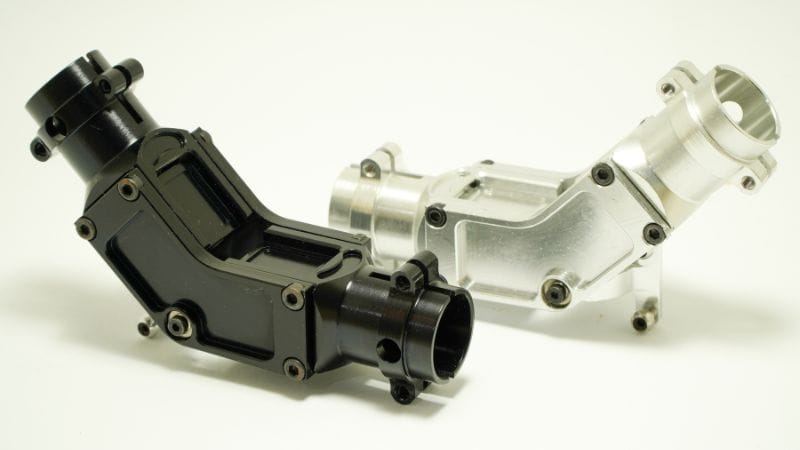
Анодирование типа III также известно как анодирование с твердой защитной пленкой. Оно характеризуется использованием электролита на основе серной кислоты, низкой температурой ванны (часто 0–10°C или 32–50°F) и плотностью тока около 20–36 ампер на квадратный фут..
Толстый слой оксида обычно имеет толщину 0,001 до 0,004 дюймаПримерно половина этой толщины прорастает в основные материалы, а половина наружу.
Эта стабильная низкая температура контролирует скорость роста оксида и снижает вероятность ожогов, что приводит к более равномерным покрытиям. Напряжение и плотность тока определяют окончательную твердость и цвет, который может варьироваться от темно-серого до черного в зависимости от состава сплава и толщины покрытия..
Преимущества твердого покрытия: износостойкость и долговечность
Твёрдое анодирование значительно улучшает износостойкость. Оксидный слой может достигать 60–70 HRC, что делает его тверже большинства сталей. Это улучшение уменьшает повреждения поверхности при скольжении, трении или контакте с абразивными материалами.
В отличие от тонкого декоративного анодирования (тип II), тип III обеспечивает долгосрочную работу в сложных условиях, таких как высокое давление или вибрация. Он также выполняет функцию электрического изолятора и может выдерживать повышенные температуры, не теряя прочности.
Это сочетание свойств делает анодирование с твердой защитой ценным для промышленных применений, где важна длительная эксплуатация. Оно ограничивает износ металл по металлу, сокращает интервалы технического обслуживания и сохраняет точность размеров. Пористая структура покрытия также может удерживать смазочные материалы или герметики, чтобы дополнительно повысить сопротивление трению и контроль коррозии..
Критические случаи использования
Тип III анодирования с твердой оксидной пленкой указан для компонентов, подвергающихся экстремальному износу, трению, высокому давлению или суровым условиям, где основной целью является максимизация твердости поверхности, долговечности и срока службы.
- Аэрокосмическая и оборонная отрасль: Защищает детали с высокой степенью износа, такие как детали двигателя, шасси, приводы и ствольные коробки огнестрельного оружия.
- Автомобильная и морская: Используется на поршнях, клапанах, компонентах подвески и других деталях, подвергающихся воздействию значительного тепла, трения и агрессивных веществ.
- Промышленное оборудование: Применяется к шестерням, гидравлическим компонентам, формам и другому оборудованию, где отказ детали будет дорогостоящим, а требуется длительный интервал между обслуживанием.
- Спортивные товары и электроника: Обеспечивает твёрдую защитную поверхность для велосипедных компонентов и предлагает изоляцию и долговечность для корпусов и разъёмов электронных устройств.
Другие специализированные методы анодирования
Помимо основных типов, несколько специализированные методы анодирования служат определённым техническим и эстетическим целям. Эти процессы изменяют толщину, структуру или внешний вид оксидного слоя для соответствия определённым требованиям дизайна или производительности.
Варианты герметизации и последующей обработки
Методы горячего и холодного запечатывания
Запечатывание закрывает микроскопические поры, образовавшиеся во время анодирования. Два самых распространённых подхода — горячее запечатывание и холодная герметизация. Горячее запечатывание использует деионизированную воду или ацетат никеля При температуре примерно 95–100°C. Тепло гидратирует оксид алюминия с образованием бохмита, который разбухает и заполняет поры. Этот метод обеспечивает отличную коррозионную стойкость, но может слегка притуплять яркие цвета.
Холодная герметизация работает при более низких температурах (25–35°C) с использованием никелевые соли на основе фторида или другие химические вещества. Это экономит энергию и сокращает время цикла, что может снизить производственные затраты. Холодно-запечатанные покрытия, как правило, лучше сохраняют яркость цвета, но могут немного уступать в долговечности при воздействии агрессивной среды..
При выборе метода герметизации такие факторы, как геометрия детали, требуемая отделка и условия эксплуатации, помогают определить, какой процесс обеспечит наилучшие долгосрочные результаты.
Техники окрашивания и колорирования
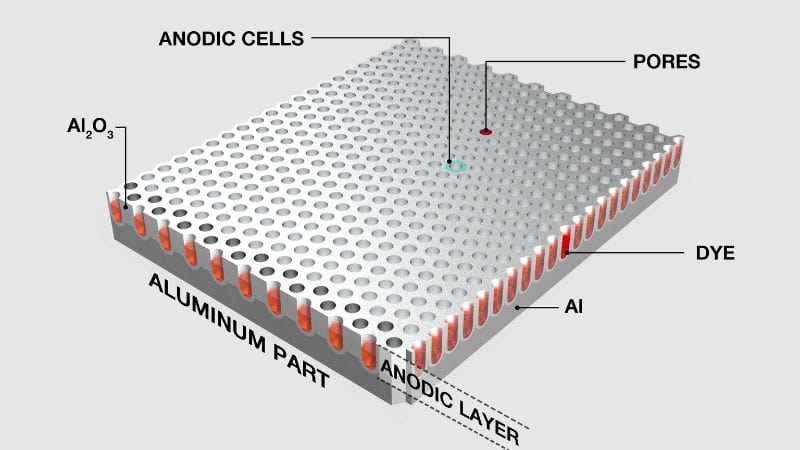
Перед запечатыванием анодированные детали можно окрашивать, чтобы получить широкий диапазон цветов. Анодирование цвета работает, потому что оксидный слой пористый и легко впитывает краски. Распространенные типы красок включают органические красители для ярких цветов и неорганические металлические соли для устойчивых к выцветанию оттенков.
Окрашивание происходит сразу после анодирования, когда поверхность всё ещё открыта и восприимчива. После завершения нанесения цвета детали герметизируются, чтобы закрепить пигменты в порах оксида. Этот этап улучшает устойчивость к ультрафиолету и износостойкость..
Некоторые приложения используют электролитическое окрашивание, при котором соли металлов электрически наносятся в поры для получения бронзовых, серых или черных покрытий. Интегральное окрашивание, более продвинутый метод, формирует цвет и оксид одновременно во время анодирования. Каждая техника балансирует между эстетикой, стоимостью и экологической стабильностью в зависимости от применения детали..
Как выбрать типы анодирования
Определите основную цель
Это самый критический шаг. Ваше основное требование укажет вам на оптимальный процесс.
Если приоритет исключительная износостойкость и долговечность для деталей, подвергающихся сильному трению, давлению или истиранию, лучше подходит Тип III (твердое анодирование). Он образует толстый, каменно-твердый слой, который значительно увеличивает срок службы компонентов.
Если приоритет — a высококачественная отделка с выбором цветов и надежной защитой от коррозии, Тип II (анодирование серной кислотой) является экономичным решением, предлагающим наилучший баланс эстетики, производительности и стоимости.
Если приоритет сохранение точных размеров на критических компонентах, часто в качестве грунтовки для краски или клея, тогда Тип I (анодирование хромовой кислотой) является специализированным выбором. Его тонкое, плотно связанное покрытие защищает без изменения допусков.
Характеристики конкретной детали
Как только вы знаете цель, практические детали помогут уточнить ваш выбор.
- Совместимость материалов: Алюминиевый сплав напрямую влияет на результат. Сплавы, такие как 6063, легко анодируются и идеально подходят для цветных покрытий типа II. Сплавы с более высоким содержанием меди или кремния (например, 2024) будут давать более темные, бронзовые оттенки и лучше подходят для типа III, где внешний вид вторичен по сравнению с функциональностью..
- Геометрия детали и поверхность: Сложные детали с глубокими выемками или глухими отверстиями представляют сложности при нанесении покрытия для всех типов, особенно для толстого твердого покрытия типа III. Кроме того, анодирование прозрачно — любая царапина или след обработки на основном металле останется видимой, поэтому первоначальная качество поверхности имеет ключевое значение.
- Технические характеристики: Определите требуемую толщину покрытия, коррозионную стойкость (например, часы испытаний в соляном тумане) и износостойкость. При необходимости толщины более 0,002 дюйма требуется Тип III. Для более тонких декоративных покрытий достаточно Типа II. Четкие спецификации обеспечивают соответствие покрытия функциональным требованиям..
Рассмотрите производственные и нормативные факторы
Эти элементы влияют на осуществимость, стоимость и срок выполнения.
- Драйверы затрат: Тип II, как правило, самый экономичный. Тип III стоит дороже из-за более длительных процессов, необходимости охлаждения и точного контроля. Добавление цветных красителей или специальных уплотнений увеличивает стоимость любого типа..
- Регуляторная среда: Использование шестивалентного хрома в Типе I строго регулируется. Многие отрасли теперь выбирают утвержденные альтернативы, такие как борсульфатное анодирование (BSAA), обеспечивающее аналогичную производительность с меньшими ограничениями..
- Измерительное воздействие: Помните, что анодное покрытие растет как внутрь, так и наружу от основного металла. Для твердого покрытия типа III примерно половина толщины увеличивает внешние размеры детали — критический фактор для деталей с плотной посадкой, таких как резьбы или опорные поверхности..
Последний шаг: проконсультируйтесь с вашим поставщиком отделки заранее
Наиболее эффективный способ обеспечить идеальный результат — сотрудничать с профессиональный поставщик анодирования Во время этапа проектирования. Предоставьте им ваши требования к производительности, критические размеры и образцы эстетики. Их экспертные знания помогут вам оптимизировать проект для производственного процесса, избежать непредвиденных затрат и выбрать идеальный тип анодирования для успешного проекта..
Часто задаваемые вопросы
Можно ли ремонтировать или переделывать анодированные детали в случае повреждения?
Анодный оксидный слой является неотъемлемой частью подложки и не может быть «залатан». Чтобы отремонтировать глубоко поцарапанную или поврежденную анодированную поверхность, существующее покрытие должно быть полностью химически удалено, и деталь необходимо повторно анодировать. Этот процесс может повлиять на допуски и основной материал..
Существует ли альтернатива анодированию?
Альтернативами являются порошковое покрытие, гальваническое покрытие и различные преобразовательные покрытия, такие как хроматирование. Порошковое покрытие является заметной альтернативой, при которой сухой порошок электростатически наносится и отверждается в толстую, непрерывную полимерную пленку..
Моим деталям необходима как электрическая изоляция, так и теплоотвод; какой тип анодирования лучше всего подходит??
Все типы анодирования создают некондуктивный оксидный слой. Тип II обычно используется для электронных радиаторов, так как он обеспечивает отличную электрическую изоляцию и достаточную теплопроводность (тепло проходит через основной металл). Более толстое покрытие Типа III обеспечивает еще лучшую изоляцию, но может выступать в качестве небольшого теплового барьера, если критична максимальная передача тепла..







