

Если вы хотите прочные металлические детали с точным контролем формы и меньшим количеством дефектов, то литейное прессование (squeeze casting) является одним из ваших основных вариантов, так как он напоминает литьё под давлением и ковка для улучшения качества плотных деталей с превосходными механическими свойствами по сравнению с обычными отливками.
Эта статья не только расскажет о том, как работают разные типы литейное прессование (squeeze casting) и какие металлы подходят для этого процесса, но и сравнит его с другими методами литья. Читайте далее, чтобы узнать, где и когда он лучше всего подходит для ваших проектов!
Типы литейное прессование (squeeze casting)
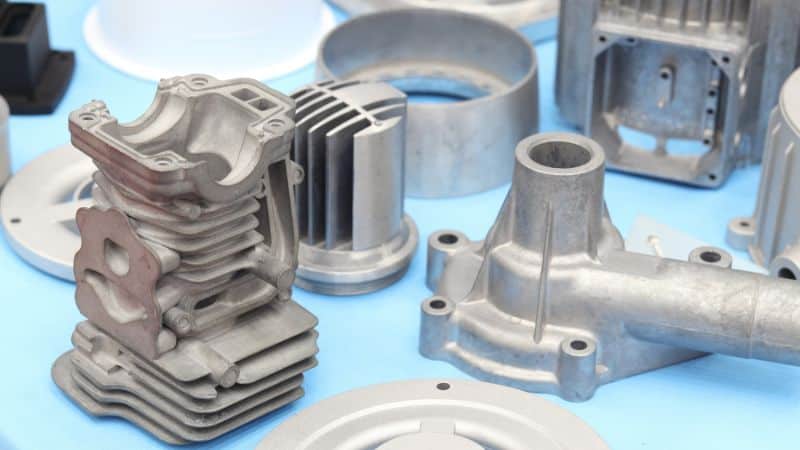
Литейное прессование, также известное как ковка расплавленного металла, следует общим правилам литья: затвердевание расплавленных материалов в форме и извлечение их после охлаждения. Но особенность этой техники литьё под давлением заключается в том, что она применяет давление к расплавленному металлу во время его охлаждения для повышения плотности и прочности. Два основных подхода, прямой литейное прессование (squeeze casting) и косвенный литейное прессование (squeeze casting), различаются тем, как металл поступает в форму и как действует давление во время затвердевания.
Прямой литейное прессование (squeeze casting)
В прямой литейное прессование (squeeze casting), расплавленный металл заливается прямо в полость пресс-формы. Затем пуансон движется прямо вниз и оказывает давление по мере начала охлаждения.
Процесс контролируется высоким гидравлическим давлением, обычно в диапазоне от 50 до 150 МПа. Давление поддерживается до полного затвердевания металла.
Этот метод хорошо подходит для толстых деталей и простых форм. Он обеспечивает высокую целостность материала и очень низкую пористость. Однако сложные внутренние элементы по-прежнему сложно формировать.
Прямой литейное прессование (squeeze casting) подходит для алюминия и детали из магния используется в конструктивных ролях. Это лучший выбор, когда прочность и качество поверхности важнее, чем сложная геометрия.
Косвенный литейное прессование (squeeze casting)
Косвенный литейное прессование (squeeze casting) заполняет форму через камеру, аналогично высокому литьё под давлением. Плунжер проталкивает расплавленный металл в полость пресс-формы, затем продолжает прессование во время охлаждения.
Можно использовать более высокое давление, чем при прямом литье. Это позволяет создавать более тонкие стенки и более детализированные формы. Поток металла также улучшает заполнение узких участков.
Косвенное литьё поддерживает как вертикальные, так и горизонтальные машины. Оно часто выбирается для деталей со сложной геометрией и более точными допусками.
По сравнению с прямым литейное прессование (squeeze casting), этот метод требует больше инструментов и контроля. Взамен он предлагает большую свободу проектирования и стабильные механические свойства.
Процесс литейное прессование (squeeze casting)
Подготовка и плавление
Процесс начинается с выбора чистого металлического сплава и подготовки штампов. Штамп нагревается до установленной температуры, чтобы уменьшить термический шок и улучшить поток металла. Правильная температура штампа также обеспечивает равномерное заполнение полость штампа.
Металл расплавляется в контролируемой печи до достижения правильного диапазона разлива. Расплавленный металл должен оставаться свободным от газов и накопления оксидов. Поверхность снимается с загрязнений, а время выдержки контролируется для сохранения качества.
Ключевые шаги подготовки включают:
- Предварительный нагрев матриц и инструментов
- Контроль температуры плавления
- Измерение правильного объема расплава
Эти шаги закладывают основы для стабильных результатов литья.
Заливка и прессуризация
Расплавленный металл заливается прямо в открытую полость пресс-формы с использованием силы тяжести. Этот этап отличается от методов литья под высоким давлением, так как металл течет с низкой скоростью. Низкая турбулентность помогает уменьшить количество захваченного воздуха.
После заливки форма закрывается, и включается гидравлический пресс. Пресс оказывает высокое давление через пуансон или прижимные штифты. Давление начинается, когда металл начинает остывать.
Прессуризация служит нескольким целям:
- Принуждает металл к тонким сечениям
- Усадка подачи при охлаждении
- Улучшает контакт с поверхностями матрицы
Давление поддерживается до тех пор, пока затвердевание почти не завершится.
Затвердевание и выброс
Во время процесса затвердевания давление удерживает металл плотным и полностью снабжённым материалом. Нагретая форма отводит тепло с контролируемой скоростью. Этот быстрый перенос тепла создаёт мелкозернистую структуру.
Давление поддерживается до тех пор, пока отливка не приобретет достаточную прочность. Слишком раннее снятие давления может вызвать внутренние пустоты или дефекты на поверхности. Время играет критическую роль.
Как только заготовка становится твердой, пресс-форма открывается, и начинается выталкивание. Выталкивающие штифты выталкивают деталь из полости пресс-формы без повреждений. Деталь осматривается, и при необходимости удаляются излишки металла. Эта стадия завершает цикл, объединяющий литье и ковку в один процесс.
Материалы, используемые в литейное прессование (squeeze casting)
Алюминий и его сплавы
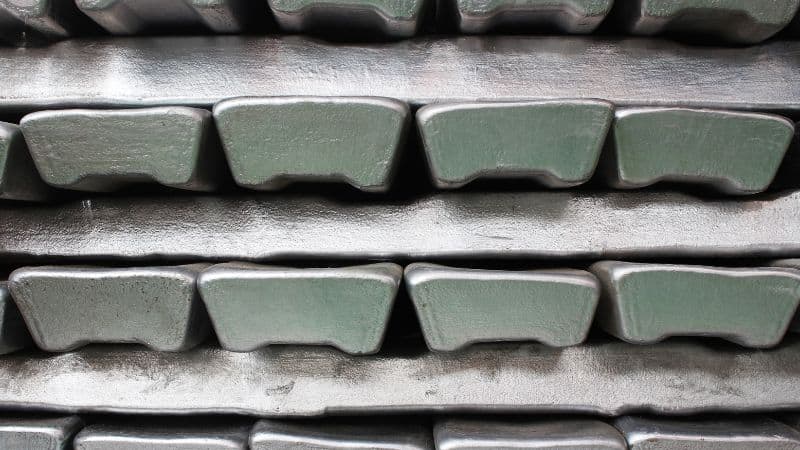
Алюминий и алюминиевые сплавы чаще всего используются в литейное прессование (squeeze casting). Они обладают высокой прочностью при малом весе, хорошей коррозионной стойкостью и высокой теплопроводностью.
Распространенные марки включают сплавы Al-Si и Al-Mg. Эти сплавы хорошо заполняют форму и хорошо реагируют на давление, что снижает пористость. Термическая обработка также может быть применено для улучшения прочности и срока службы при усталости.
Автомобильные колеса, блоки цилиндров и корпусные конструкции часто изготавливаются из алюминиевых сплавов. Когда требуются точные допуски и низкая трудоемкость обработки, алюминий остается первым выбором.
Магний и магниевые сплавы
Магний и магниевые сплавы выбираются, когда наибольшее значение имеет снижение веса. Магний весит примерно на одну треть меньше, чем алюминий, что является преимуществом для автомобильных и аэрокосмических деталей.
Литьё под давлением улучшает характеристики магниевых сплавов за счёт уменьшения усадки и газовых дефектов. Это особенно важно, поскольку магний быстро реагирует во время затвердевания.
Детали из магниевого сплава часто встречаются в компонентах рулевого управления, каркасах сидений и корпусах электроники. Тщательный контроль температуры и конструкция пресс-формы помогают избежать окисления и трещин в процессе.
Свойства и преимущества литейное прессование (squeeze casting)
Механические свойства и микроструктура
Процесс обеспечивает улучшенные механические свойства, потому что давление заставляет расплавленный металл равномерно затвердевать. Это действие улучшает структуру зерна и создаёт однородную микроструктуру.
Более тонкая зернистая структура увеличивает вязкость и пластичность. Она также улучшает износостойкость, что помогает деталям выдерживать повторяющиеся нагрузки и трение. Эти характеристики важны для деталей, которые подвергаются стрессу, нагреву или движению.
Давление во время затвердевания ограничивает появление слабых зон, вызванных неравномерным охлаждением. Это приводит к более равномерной прочности по всей детали, а не только в толстых участках. Такая однородность обеспечивает надежную работу в конструкционных и несущих элементах.
Основные механические преимущества включают:
- Более высокая прочность на разрыв
- Лучший ресурс усталости
- Повышенная пластичность и прочность
Пористость и качество поверхности
Литейное производство под давлением дает низкие пористость потому что давление подает расплавленный металл в сжимающиеся зоны по мере остывания. Это снижает пористость усадки, которая часто ослабляет детали, изготовленные другими методами литья.
Низкая пористость повышает прочность и поддерживает термическую обработку и сварку. Она также снижает риск протечек в герметичных под давлением деталях. Этот процесс предотвращает дефекты, связанные с запертым газом, которые часто встречаются при высокоскоростном литьё под давлением.
Процесс также улучшает качество поверхности. Металл остается в тесном контакте с матрицей, что создает гладкую и равномерную текстуру поверхности. Это приводит к меньшему количеству дефектов, таких как холодные наплывы, линии течения или повреждения поверхности.
Лучшее качество поверхности уменьшает необходимость дополнительной обработки. Это экономит время и снижает затраты на отделку.
Размерная точность и плотность
Высокая точность в многомерном измерении достигается благодаря тому, что металл затвердевает под контролируемым давлением. Форма остается полностью заполненной во время охлаждения, что ограничивает деформацию и неравномерное усадку.
Высокое давление обеспечивает получение деталей с высокой плотностью и минимальными внутренними пустотами. Плотный материал повышает прочность и поддерживает стабильную работу под нагрузкой. Он также помогает деталям соответствовать строгим требованиям по допускам.
Возможность получения детали близкой к конечной форме позволяет сократить вторичную механическую обработку. Такие элементы, как ребра, выступы и толстые секции, формируются с лучшей четкостью.
Измерительные преимущества включают:
- Стабильная геометрия детали
- Строгие допуски
- Сниженное различие между отливками
Сравнение с методами литья и ковки HPDC
литьё под высоким давлением (HPDC)
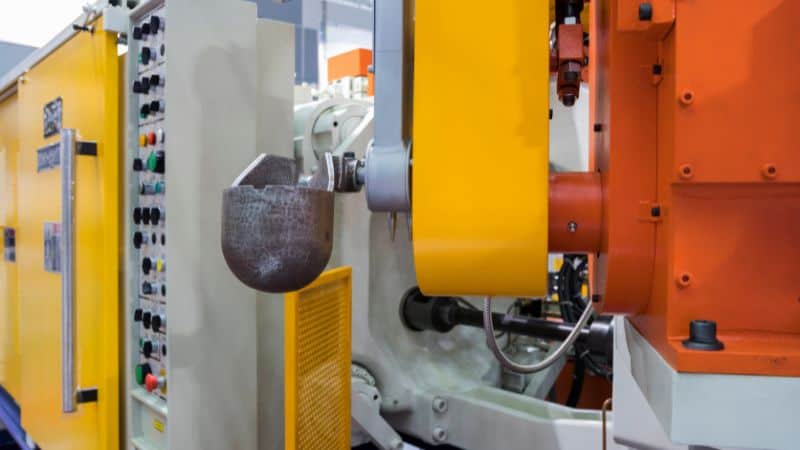
Литьё под высоким давлением (HPDC) создан для скорости. Он заставляет расплавленный металл невероятно быстро заполнять форму, быстро и точно производя миллионы сложных деталей с тонкими стенками — например, корпусов для электроники.
Однако эта способность к массовому производству создает компромисс. Турбулентный поток захватывает маленькие воздушные карманы внутри детали, делая ее пористой. Эта пористость означает, что детали HPDC слабее, более ломкие и обычно не могут подвергаться термической обработке.
Литейное прессование на сжатие создано для прочности. Оно медленно заполняет форму, чтобы избежать захвата воздуха, а затем применяет раздавливающее давление, пока металл затвердевает. Это создает деталь, которая почти полностью сплошная, плотная и прочная — как поковка. Эта плотность позволяет подвергать её термообработке для еще более высокой производительности.
Обычная ковка
Процесс ковки формирует твердый или полутвердый металл с помощью сжимающей силы. Это обеспечивает отличную прочность и сопротивляемость усталости, поскольку структура зерен металла создается с учетом контуров детали.
В отличие от этого, литейное прессование (squeeze casting) начинается с расплавленного металла, а не с твердого заготовки. Он производит формы почти готового изделия с меньшими потерями материала. Достичь сложной геометрии проще без необходимости тяжелой механической обработки.
Ковка обычно связана с более высокими затратами на оснастку и наладку, а также накладывает большие ограничения на геометрию деталей. Прессовое литьё обеспечивает баланс между отличными механическими свойствами, приближающимися к свойствам ковки, и геометрической гибкостью литья. Это особенно выгодно для алюминиевых деталей, которым требуется как высокая структурная целостность, так и наличие детализированных элементов.
Применение литейное прессование (squeeze casting)
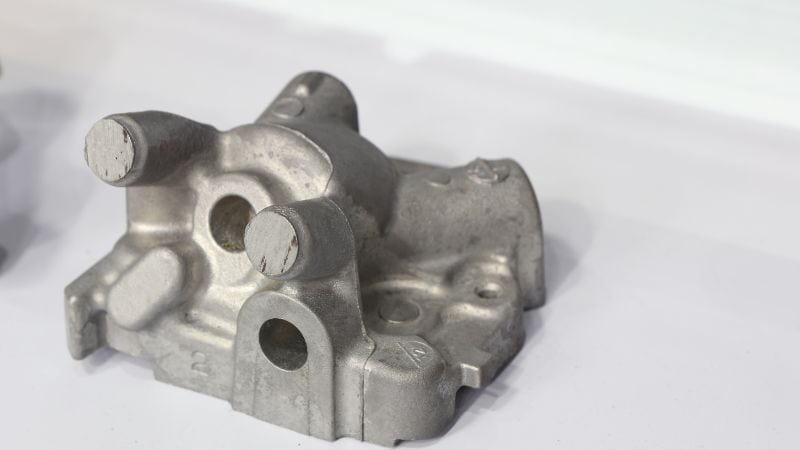
- Автомобильный Компоненты: Используется для критических, высоконагруженных деталей, таких как поворотные кулаки, поршни, блоки цилиндров и структурные корпуса, которые выигрывают от высокой усталостной прочности, термостойкости и плотной микроструктуры.
- Аэрокосмические и оборонные системы: Необходимы для производства легких, но высокопрочных конструктивных элементов, корпусов и специализированных деталей, таких как минометные снаряды, где надежность, повторяемость характеристик и строгое соблюдение стандартов безопасности являются обязательными.
- Промышленное оборудование и гидравлика: Идеально подходит для изготовления прочных, сложных деталей, таких как корпуса насосов, блоки клапанов, гидравлические компоненты и корпуса машин, которые требуют точности размеров, герметичности и длительного срока службы в сложных условиях.
литьё под давлением Профессионалы к Вашим услугам
Прессовое литьё выделяется как трансформационный гибридный производственный процесс, объединяющий геометрическую свободу литья с прочностью ковки.
Moldie, будучи промышленным ветераном при литье под давлением, может гладко интегрировать такую стратегию в производственный процесс для достижения лучших соотношений прочности к весу, снижения скрытых дефектов и минимальной вторичной обработки.
Так что не стесняйтесь и свяжитесь с нами сегодня. Пусть Moldie предоставит вам нашу исключительность литьё под давлением.
Часто задаваемые вопросы
На что я должен обратить внимание в первую очередь при выборе между литейное прессование (squeeze casting) и другими методами литьё под давлением?
Решающим фактором часто является сложность детали и выход материала. Если компонент имеет сложные внутренние каналы, тонкие стенки, интегрированные с толстыми участками, или детализированные элементы, которые потребовали бы массивной обработки из поковки, предпочтительнее литейное прессование (squeeze casting). Если геометрия проще, но требуется максимальный поток зерна и направленная прочность, поковка остается предпочтительной. Потери материала (меньше в литейное прессование (squeeze casting)) являются еще одним ключевым фактором.
Могу ли я использовать литейное прессование (squeeze casting) для крупносерийного производства мелких компонентов?
Обычно нет. Цикл процесса, как правило, медленнее, чем у Литьё под высоким давлением (HPDC), что делает его менее экономичным для очень больших объемов мелких деталей с тонкими стенками. Его преимущество лучше всего проявляется при работе с крупными, структурно значимыми компонентами, где его свойства материала оправдывают длительность цикла.
Является ли термообработка после запрессовки обязательной для литых под давлением деталей?
Это зависит от требуемой спецификации. Хотя отличная целостность деталей, изготовленных методом пресс-литья, позволяет эффективно проводить термообработку без образования пузырей, многие области применения все же требуют закалки T5 или T6 для достижения максимальных характеристик прочности, что требует цикла термообработки.