
Eloxieren, als ein weit verbreitetes Metall Oberflächenbehandlung Prozess, kann als eine Technik definiert werden, die Metalloberflächen durch die Schaffung einer kontrollierten Oxidschicht stärkt und schützt. Aber es gibt noch viel mehr an technischem Wissen und Auswahlfaktoren in Bezug auf diesen Prozess..
Dieser Leitfaden erklärt im Detail, wie jeder Eloxaltyp funktioniert, was sie einzigartig macht und wie man Kosten, Verschleißfestigkeit und Einfluss auf das Erscheinungsbild ausbalanciert, damit Sie die richtige Wahl für Ihr Projekt treffen können..
Wie sich Eloxierprozesse unterscheiden
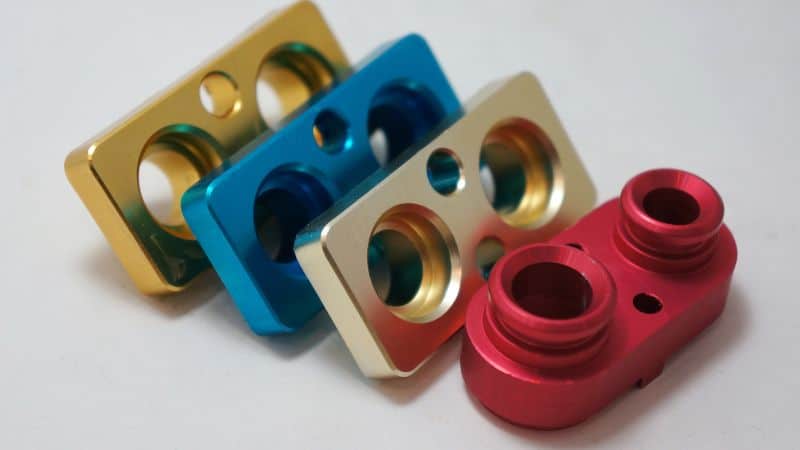
Während alle Eloxalverfahren Metalloberflächen durch kontrollierte elektrochemische Oxidation verändern, können die resultierenden Oxidschichten stark variieren. Das Verständnis dieser Variablen ist der Schlüssel zur Auswahl zwischen Typ I (Chromsäure), Typ II (Schwefelsäure) und Typ III (Hartbeschichtung)) Eloxieren.
Die wesentliche Formel ist einfach: das Werkstück, das normalerweise aus einer begrenzten Auswahl an Metallen hergestellt wird, einschließlich Aluminium, Zink, Magnesium und Titan, wird in eine saure Elektrolytlösung getaucht, es wird ein direkter elektrischer Strom hindurchgeleitet, und auf dem besagten Stück bildet sich eine integrale Schutzschicht. Es gibt jedoch vier wesentliche unterscheidende Variablen:
- Elektrolytchemie: Die Art der verwendeten Säure ist der primäre Klassifikator. Chrom-, Schwefel- und Phosphorsäuren reagieren jeweils unterschiedlich mit Metall..
- Temperatur: Vielleicht der kritischste operative Faktor. Niedrigere Badtemperaturen (~0-10°C / 32-50°F) verlangsamen die Auflösung des Oxids, während es sich bildet, drastisch, was zu den dichteren, härteren und dickeren Beschichtungen führt, die charakteristisch sind. Standard-Dekorative Anodisierung erfolgt bei höheren, nahezu Umgebungstemperaturen..
- Stromdichte/Spannung: Ein höherer elektrischer Strom erzwingt eine aggressivere Oxidationsreaktion, fördert ein schnelleres Wachstum und beeinflusst die Mikrostruktur der Oxidschicht.
- Verarbeitungszeit: Die Dauer im Bad korreliert direkt mit der Beschichtungsdicke, innerhalb der durch die anderen Parameter gesetzten Grenzen..
Typ I Eloxieren: Chromsäure-Eloxieren
Typ-I-Eloxieren, auch bekannt als Chromsäure-Eloxieren, verwendet Chromsäure (H₂CrO₄)) als Elektrolyt. Der in einer solchen Lösung gebildete Oxidfilm ist wenig porös und sehr dünn—typischerweise 0,00002 bis 0,0001 Zoll (0,5 bis 2,5 Mikrometer). Diese Schicht haftet fest auf der Oberfläche und bietet Korrosionsbeständigkeit, ohne die Abmessungen merklich zu verändern.
Da das Chromsäurebad weniger aggressiv ist als die in Typ-II-Anodisierung verwendete Schwefelsäure, minimiert es die Angriffe auf das Grundmaterial und erhält das Oberflächenfinish. Es dient oft als Grundierung für Farben und Klebstoffe aufgrund der ausgezeichneten Hafteigenschaften der entstehenden Oxidschicht.
Vorteile und Einschränkungen
Die schützende Oxidschicht aus Typ-I-Eloxierung ist dünn und glatt und verleiht den Teilen eine dauerhaft, aber leicht Beschichtung. Sie bietet einen wichtigen Korrosionsschutz und erhält feine Details auf Präzisionsoberflächen..
Typische Beschichtungsdicken liegen zwischen 0,00005 und 0,0001 Zoll, was die Dimensionsänderungen vernachlässigbar macht. Allerdings bietet sie im Vergleich zu dickeren Schwefelsäure- oder hartanodisierten Oberflächen einen geringeren Verschleißwiderstand..
Da Chromsäure sechswertiges Chrom enthält, beinhaltet der Prozess Umwelt- und Gesundheitskontrollen, die ihren Einsatz in einigen Einrichtungen einschränken..
Typische Anwendungen
Typ-I-Eloxieren wird hauptsächlich für Luft- und Raumfahrt, Militär und präzise industrielle Anwendungen angegeben, bei denen das genaue Einhalten von Maßen, das Bereitstellen einer Lack- oder Klebstoffgrundierung und der Korrosionsschutz bei gewichtssensitiven Bauteilen entscheidend sind..
- Luft- und Raumfahrt: Wird an Strukturbauteilen, Steuerflächen, flugkritischen Komponenten und Befestigungselementen verwendet, bei denen minimale Maßänderungen und Korrosionsbeständigkeit zwingend erforderlich sind.
- Militär/Verteidigung: Angewendet auf Präzisionsgehäuse, Steckverbinder und Feldequipment, die zuverlässigen Schutz erfordern und oft als Trägermaterial für weitere Beschichtungen dienen.
- Industrie/Automobil: Eingesetzt als dünne Schutzschicht und eine ausgezeichnete Haft- oder Lackgrundlage für Bauteile, bei denen Haftung und Korrosionsschutz unter der Beschichtung Priorität haben.
Typ-II-Eloxieren: Schwefelsäure-Eloxieren
Dieser Prozess verwendet im Allgemeinen die gleichen grundlegenden Prinzipien wie andere Eloxalverfahren, jedoch wird die Elektrolytlösung durch in deionisiertem Wasser verdünnte Schwefelsäure ersetzt, wobei die Temperaturen zwischen 65–75°F (18–24°C) gehalten werden.).
Die Beschichtungsdicke beträgt normalerweise zwischen 0,0001 und 0,001 Zoll, wobei dickere Schichten einen besseren Korrosions- und Verschleißschutz bieten..
Nach dem Eloxieren werden die Teile gründlich gespült, um Säurereste zu entfernen, und die Poren in der Oxidschicht können in heißem Wasser oder Nickelessigsäurelösungen abgedichtet werden. Dieser Abdichtungsschritt festigt den Korrosionsschutz und bereitet die Oberfläche auf nachfolgende Schritte vor. Farb-Eloxieren falls gewünscht.
Hervorragende Leistung und Funktionen
Industrielle und Verbrauchernutzung
Die Anodisierung Typ II ist der gebräuchlichste Prozess und wird für Anwendungen gewählt, die ein starkes Gleichgewicht zwischen Korrosionsbeständigkeit, verbesserter Oberflächenhaltbarkeit, elektrischer Isolierung und ästhetischer Vielseitigkeit für die Färbung zu kostengünstigen Konditionen erfordern..
- Luft- und Raumfahrt & Automobil: Schützt strukturelle Beschläge, Baugruppen und dekorative Zierteile, die atmosphärischen oder mild chemischen Bedingungen ausgesetzt sind.
- Architektur: Wird für den Bau von Paneelen und Vorrichtungen verwendet, bei denen gleichbleibende Farbe und Wetterbeständigkeit wichtig sind.
- Konsumgüter: Gefunden auf Produkten wie Kochgeschirr, Kameragehäusen, Elektronikgehäusen und Marinebeschlägen, die von verbesserter Verschleißfestigkeit und optischer Anziehungskraft profitieren.
- Elektronik: Bietet elektrische Isolierung und Oberflächenschutz für Bauteile wie Kühlkörper und Gehäuse, bei denen die Vermeidung von Kurzschlüssen entscheidend ist.
Typ-III-Eloxierung: Hartanodisierung
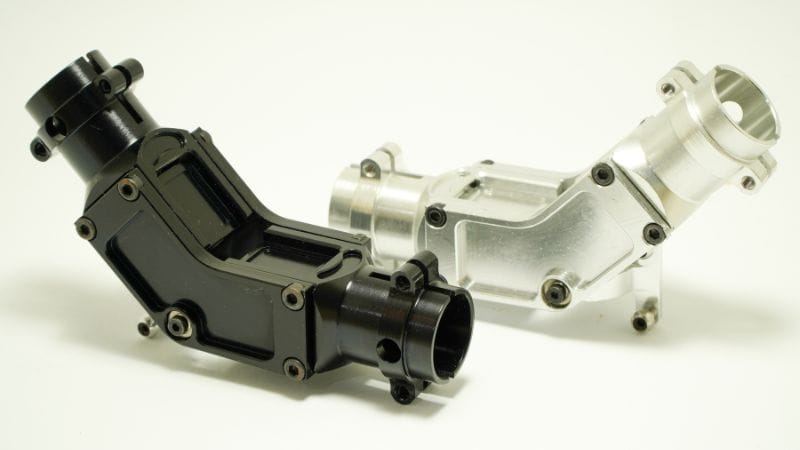
Typ-III-Eloxieren wird auch als Hartbeschichtungseloxieren bezeichnet. Es zeichnet sich durch einen Schwefelsäureelektrolyten, niedrige Badtemperaturen (oft 0–10°C) und Stromdichten von etwa 20–36 Ampere pro Quadratfuß aus..
Die dicke Oxidschicht misst typischerweise 0,001 bis 0,004 ZollUngefähr die Hälfte dieser Dicke wächst in die Basismaterialien hinein und die andere Hälfte nach außen..
Diese stabile niedrige Temperatur kontrolliert die Oxidwachstumsrate und reduziert das Brennen, was zu gleichmäßigeren Beschichtungen führt. Spannung und Stromdichte bestimmen die endgültige Härte und Farbe, die je nach Legierungszusammensetzung und Beschichtungsdicke von dunkelgrau bis schwarz reichen kann..
Vorteile von Hartbeschichtungen: Verschleißfestigkeit und Haltbarkeit
Harteloxieren verbessert die Verschleißfestigkeit erheblich. Die Oxidschicht kann 60–70 HRC erreichen, wodurch sie härter als die meisten Stähle wird. Diese Verbesserung verringert Oberflächenschäden durch Gleiten, Reibung oder Kontakt mit abrasiven Materialien.
Im Gegensatz zur dünnen dekorativen Eloxierung (Typ II) bietet Typ III eine langfristige Leistung unter anspruchsvollen Bedingungen wie hohem Druck oder Vibration. Es wirkt auch als elektrischer Isolator und kann erhöhte Temperaturen aushalten, ohne an Festigkeit zu verlieren..
Diese Kombination von Eigenschaften macht Hartanodisieren für industrielle Anwendungen wertvoll, bei denen eine verlängerte Lebensdauer wichtig ist. Es begrenzt den Metall-auf-Metall-Verschleiß, reduziert Wartungsintervalle und erhält die Maßgenauigkeit. Die Porenstruktur der Beschichtung kann zudem Schmierstoffe oder Dichtmittel aufnehmen, um die Reibungsbeständigkeit und Korrosionskontrolle weiter zu verbessern..
Kritische Anwendungsfälle
Typ-III-Harteloxieren wird für Bauteile angegeben, die extremem Verschleiß, Reibung, hohem Druck oder rauen Umgebungen ausgesetzt sind, wobei die Maximierung der Oberflächenhärte, Haltbarkeit und Lebensdauer die Hauptziele sind..
- Luft- und Raumfahrt & Verteidigung: Schützt stark beanspruchte Komponenten wie Motorteile, Fahrwerk, Aktuatoren und Gehäuse von Feuerwaffen.
- Automobil- & Marine: Wird an Kolben, Ventilen, Fahrwerkskomponenten und anderen Teilen verwendet, die erheblichen Hitze-, Reibungs- und korrosiven Einflüssen ausgesetzt sind.
- Industriemaschinen: Angewendet auf Zahnräder, Hydraulikkomponenten, Formen und andere Ausrüstungen, bei denen ein Bauteilausfall kostspielig wäre und längere Wartungsintervalle erforderlich sind.
- Sportartikel & Elektronik: Bietet eine harte, schützende Oberfläche für Fahrradkomponenten und bietet Isolierung und Haltbarkeit für elektronische Gehäuse und Anschlussstücke.
Andere spezialisierte Eloxierverfahren
Über die Haupttypen hinaus mehrere spezialisierte Eloxalverfahren dienen spezifischen technischen und ästhetischen Zwecken. Diese Prozesse verändern die Dicke, Struktur oder das Aussehen der Oxidschicht, um bestimmte Design- oder Leistungsanforderungen zu erfüllen.
Versiegelungs- und Nachbehandlungsoptionen
Heiß- und Kaltversiegelungsmethoden
Das Versiegeln schließt die mikroskopischen Poren, die während des Eloxalbades entstehen. Die zwei gebräuchlichsten Ansätze sind Heißversiegelung und Kaltversiegelung. Heißsiegeln verwendet deionisiertes Wasser oder Nickelacetat bei etwa 95–100°C. Die Hitze hydratisiert den Aluminiumoxid, um Boehmit zu bilden, das sich ausdehnt und die Poren füllt. Dieses Verfahren bietet einen ausgezeichneten Korrosionsschutz, kann jedoch die leuchtenden Farben leicht stumpf machen.
Kaltversiegelung arbeitet bei niedrigeren Temperaturen (25–35°C) unter Verwendung fluoridhaltige Nickelsalze oder andere chemische Mittel. Es spart Energie und verkürzt die Zykluszeit, was die Produktionskosten senken kann. Kaltversiegelte Beschichtungen neigen dazu, die Farbhelligkeit besser zu erhalten, können jedoch eine etwas geringere Haltbarkeit gegenüber rauen Umgebungen bieten..
Bei der Wahl einer Dichtungsmethode helfen Faktoren wie die Geometrie des Teils, das gewünschte Finish und die Einsatzbedingungen dabei, zu bestimmen, welches Verfahren die besten langfristigen Ergebnisse liefert..
Färbe- und Koloriertechniken
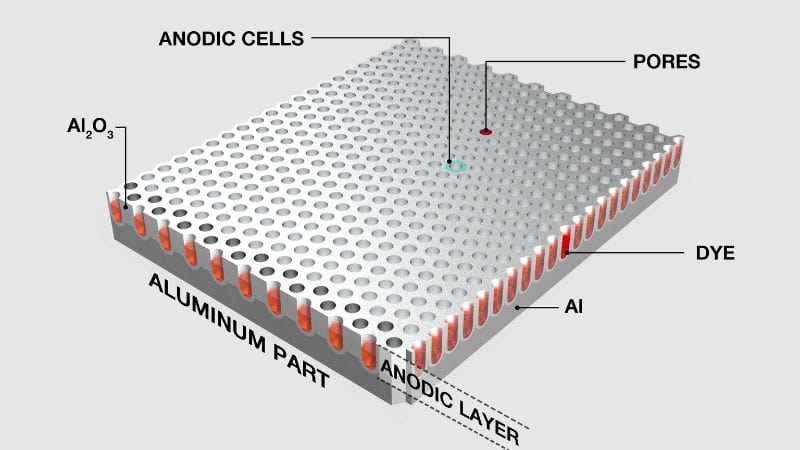
Vor dem Versiegeln können eloxierte Teile gefärbt werden, um eine große Bandbreite an Farben zu erzielen. Farb-Eloxieren funktioniert, weil die Oxidschicht porös ist und Farbstoffe leicht aufnimmt. Häufige Farbstofftypen sind organische Farbstoffe für lebendige Farben und anorganische Metallsalze für lichtechte Farbtöne.
Das Färben erfolgt direkt nach dem Eloxalbad, wenn die Oberfläche noch offen und aufnahmefähig ist. Sobald die Farbauftragung abgeschlossen ist, werden die Teile versiegelt, um die Pigmente in den Oxidporen einzuschließen. Dieser Schritt verbessert die UV-Stabilität und die Verschleißfestigkeit..
Einige Anwendungen verwenden elektrolytische Färbung, bei der Metallsalze elektrisch in die Poren abgeschieden werden, um Bronze-, Grau- oder Schwarzfarben zu erzeugen. Integrale Färbung, eine fortschrittlichere Methode, bildet während des Eloxierens gleichzeitig Farbe und Oxid. Jede Technik balanciert Ästhetik, Kosten und Umweltstabilität je nach Verwendung des Teils..
Wie man aus den Arten der Eloxierung wählt
Primäres Ziel definieren
Dies ist der kritischste Schritt. Ihre Hauptanforderung wird Sie auf den optimalen Prozess hinweisen.
Wenn die Priorität ist außergewöhnliche Verschleißfestigkeit und Haltbarkeit Für Teile, die hoher Reibung, Druck oder Abrieb ausgesetzt sind, ist dann Typ III (Harteloxieren) die bessere Wahl. Es bildet eine dicke, steinharte Schicht, die die Lebensdauer der Komponenten erheblich verlängert..
Wenn die Priorität a ist hochwertige Oberflächenveredelung mit Farboptionen und zuverlässigem Korrosionsschutz, Typ II (Schwefelsäure-Eloxieren) ist eine kostengünstige Lösung, die das beste Gleichgewicht von Ästhetik, Leistung und Wert bietet.
Wenn die Priorität ist präzise Abmessungen bewahren Bei kritischen Bauteilen, oft als Grundierung für Lack oder Klebstoff, ist Typ I (Chromsäure-Eloxieren) die spezialisierte Wahl. Seine dünne, fest gebundene Beschichtung schützt, ohne die Toleranzen zu verändern..
Spezifische Bauteilmerkmale
Sobald Sie das Ziel kennen, werden praktische Details Ihre Auswahl verfeinern.
- Materialverträglichkeit: Die Aluminiumlegierung wirkt sich direkt auf das Ergebnis aus. Legierungen wie 6063 lassen sich gut eloxieren und sind ideal für farbige Type-II-Oberflächen. Legierungen mit höherem Kupfer- oder Siliziumgehalt (wie 2024) erzeugen dunklere, bronzetonige Oberflächen und eignen sich besser für Type-III, bei denen das Aussehen der Funktion untergeordnet ist..
- Teilgeometrie & Oberfläche: Komplexe Teile mit tiefen Vertiefungen oder Sacklöchern stellen bei allen Typen, insbesondere bei dickem Typ III Hartanodisieren, Beschichtungsprobleme dar. Außerdem ist die Anodisierung transparent – jede Kratzspur oder Bearbeitungsspuren am Grundmetall bleiben sichtbar, daher ist das anfängliche Oberflächenfinish entscheidend..
- Leistungsdaten: Definieren Sie die erforderliche Beschichtungsdicke, Korrosionsbeständigkeit (z. B. Salzsprühteststunden) und Verschleißfestigkeit. Bei einer Notwendigkeit von mehr als 0,002″ Dicke ist Typ III erforderlich. Für dünnere, dekorative Beschichtungen ist Typ II ausreichend. Klare Spezifikationen stellen sicher, dass die Oberfläche den funktionalen Anforderungen entspricht..
Berücksichtigen Sie Produktions- und Compliance-Faktoren
Diese Elemente beeinflussen die Machbarkeit, die Kosten und die Lieferzeit.
- Kostenverursacher: Typ II ist im Allgemeinen der wirtschaftlichste. Typ III kostet mehr aufgrund längerer Prozesszeiten, Kühlung und präziser Kontrolle. Das Hinzufügen von Farbstoffen oder speziellen Dichtungen erhöht die Kosten für jede Art..
- Regulatorisches Umfeld: Die Verwendung von sechswertigem Chrom in Typ I ist streng reguliert. Viele Industrien entscheiden sich heute für zugelassene Alternativen wie Bor-Säure-Sauer-Anodisierung (BSAA), um eine ähnliche Leistung bei weniger Einschränkungen zu erzielen..
- Dimensionale Auswirkung: Denken Sie daran, dass sich die anodische Beschichtung sowohl in das Grundmetall hinein als auch daraus heraus entwickelt. Bei Typ-III-Hartanodisierung trägt ungefähr die Hälfte der Dicke zu den Außendimensionen des Teils bei – ein kritischer Faktor für Teile mit engem Sitz, wie Gewinde oder Lagerflächen..
Der letzte Schritt: Konsultieren Sie Ihren Finish-Lieferanten frühzeitig
Der effektivste Weg, ein perfektes Ergebnis zu gewährleisten, besteht darin, mit einem zusammenzuarbeiten professioneller Eloxal-Lieferant Während der Entwurfsphase. Geben Sie ihnen Ihre Leistungsanforderungen, kritischen Abmessungen und ästhetischen Muster. Ihre Fachkenntnisse helfen Ihnen, das Design für die Fertigbarkeit zu optimieren, unerwartete Kosten zu vermeiden und die ideale Art der Eloxierung für ein erfolgreiches Projekt auszuwählen..
Häufig gestellte Fragen
Können eloxierte Teile bei Beschädigung repariert oder nachbearbeitet werden??
Die anodische Oxidschicht ist ein integraler Bestandteil des Substrats und kann nicht „ausgebessert“ werden. Um eine tief zerkratzte oder beschädigte eloxierte Oberfläche zu reparieren, muss die vorhandene Beschichtung chemisch vollständig entfernt werden, und das Bauteil muss erneut eloxiert werden. Dieser Prozess kann die Toleranzen und das Grundmaterial beeinflussen..
Gibt es eine Alternative zur Eloxierung?
Alternativen umfassen Pulverbeschichtung, Galvanisieren und verschiedene Umwandlungsbeschichtungen wie Chromatieren. Pulverbeschichtung ist eine hervorgehobene Alternative, bei der ein trockenes Pulver elektrostatisch aufgetragen und zu einem dicken, durchgehenden Polymerfilm gehärtet wird..
Meine Teile benötigen sowohl elektrische Isolierung als auch Wärmeableitung. Welcher Anodisierungs-Typ ist am besten geeignet??
Alle Eloxalarten erzeugen eine nichtleitende Oxidschicht. Typ II wird häufig für elektronische Kühlkörper verwendet, da er eine ausgezeichnete elektrische Isolierung und ausreichende Wärmeleitfähigkeit bietet (die Wärme wird durch das zugrunde liegende Metall übertragen). Die dickere Beschichtung von Typ III bietet eine noch bessere Isolierung, kann aber eine leichte Wärmebarriere darstellen, wenn die maximale Wärmeübertragung kritisch ist..


