
Eloxování, jakožto široce využívaná povrchová úprava kovů, lze definovat jako proces, který zpevňuje a chrání kovové povrchy vytvořením řízené vrstvy oxidu. Tento proces však zahrnuje mnohem více z hlediska technických znalostí a faktorů rozhodujících o výběru.
Tato příručka podrobně vysvětluje, jak jednotlivé typy eloxování fungují, v čem spočívá jejich jedinečnost a jak vyvážit náklady, odolnost proti opotřebení a vzhled, abyste mohli pro svůj projekt zvolit to nejvhodnější řešení.
Rozdíly mezi procesy eloxování
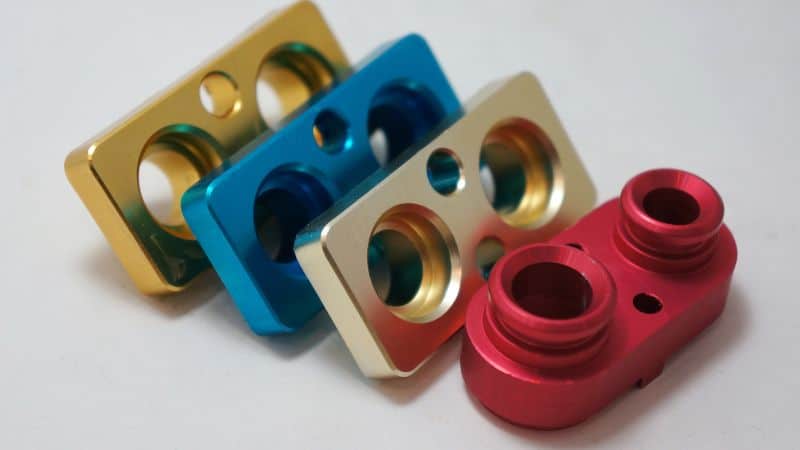
Ačkoli všechny procesy eloxování mění povrch kovu pomocí řízené elektrochemické oxidace, výsledné vrstvy oxidu se mohou výrazně lišit. Pochopení těchto proměnných je klíčové pro výběr mezi typem I (kyselina chromová), typem II (kyselina sírová) a typem III (tvrdý elox) eloxování.
Základní princip je jednoduchý: obrobek – obvykle vyrobený z omezené škály kovů, jako je hliník, zinek, hořčík a titan– se ponoří do kyselého elektrolytu a prochází jím stejnosměrný elektrický proud, čímž na povrchu vzniká celistvá ochranná vrstva. Existují však čtyři klíčové proměnné, které tyto procesy odlišují:
- Chemické složení elektrolytu: Hlavním rozlišovacím znakem je typ použité kyseliny. Kyselina chromová, sírová a fosforečná interagují s kovem odlišným způsobem.
- Teplota: Pravděpodobně nejdůležitější provozní faktor. Nižší teploty lázně (cca 0–10 °C / 32–50 °F) výrazně zpomalují rozpouštění vznikajícího oxidu, což vede k tvorbě hustších, tvrdších a silnějších vrstev. Standardní dekorativní eloxování probíhá při vyšších teplotách, blížících se teplotě okolí.
- Proudová hustota / napětí: Vyšší elektrický proud vyvolává agresivnější oxidační reakci, podporuje rychlejší růst a ovlivňuje mikrostrukturu oxidové vrstvy.
- Doba procesu: Doba setrvání v lázni přímo souvisí s tloušťkou vrstvy, a to v mezích daných ostatními parametry.
Eloxování typu I: Eloxování v kyselině chromové
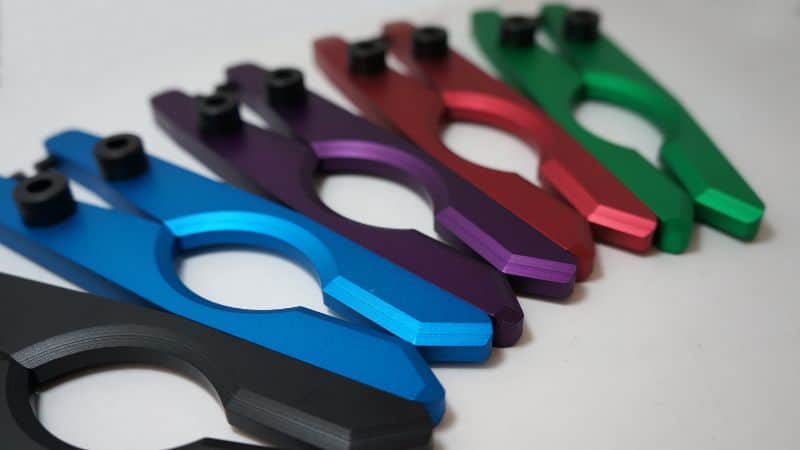
Eloxování typu I, známé také jako eloxování v kyselině chromové, využívá kyselinu chromovou (H₂CrO₄) jako elektrolyt. Oxidová vrstva vznikající v takovém roztoku je málo porézní a velmi tenká – typicky 0,00002 až 0,0001 palce (0,5 až 2,5 mikrometru). Tato vrstva pevně přilne k povrchu a zajišťuje odolnost proti korozi, aniž by znatelně měnila rozměry.
Vzhledem k tomu, že lázeň s kyselinou chromovou je méně agresivní než lázeň s kyselinou sírovou používaná při eloxování typu II, minimalizuje narušení základního materiálu a zachovává povrchová úpravaČasto slouží jako základní vrstva (primer) pro nátěry a lepidla díky vynikající přilnavosti výsledné vrstvy oxidu.
Výhody a omezení
Ochranná vrstva oxidu vzniklá eloxováním typu I je tenká a hladká, čímž součástem dodává odolný, avšak lehký povlak. Poskytuje klíčovou ochranu proti korozi a zachovává jemné detaily na přesných površích.
Typická tloušťka povlaku se pohybuje v rozmezí 0,00005 až 0,0001 palce, díky čemuž jsou rozměrové změny zanedbatelné. Ve srovnání s tlustšími vrstvami vytvořenými eloxováním v kyselině sírové nebo tvrdým eloxováním však nabízí nižší odolnost proti oděru.
Vzhledem k tomu, že kyselina chromová obsahuje šestimocný chrom, podléhá tento proces environmentálním a zdravotním předpisům, které omezují jeho využití v některých provozech.
Typické aplikace
Eloxování typu I se přednostně využívá v letectví, vojenství a přesném strojírenství, kde je klíčové zachování přesných rozměrů, vytvoření podkladu pro nátěry či lepidla a ochrana proti korozi u součástí, u nichž záleží na nízké hmotnosti.
- Letectví a kosmonautika: Používá se na konstrukční celky, řídicí plochy, kriticky důležité letové komponenty a spojovací materiál, kde jsou nezbytné minimální rozměrové změny a odolnost proti korozi.
- Vojenství a obrana: Aplikuje se na přesná pouzdra, konektory a polní vybavení, které vyžadují spolehlivou ochranu a často slouží jako podklad pro další povrchovou úpravu.
- Průmysl / Automobilový průmysl: Používá se jako tenká ochranná vrstva a vynikající podklad pro lepení nebo lakování u dílů, kde je prioritou přilnavost a ochrana proti korozi pod vrstvou nátěru.
Eloxování typu II: Eloxování v kyselině sírové
Tento proces obecně využívá stejné základní principy jako ostatní metody eloxování, avšak elektrolyt je tvořen kyselinou sírovou zředěnou v deionizované vodě a teplota lázně se udržuje v rozmezí 18–24 °C (65–75 °F).
Tloušťka vrstvy se obvykle pohybuje v rozmezí 0,0001–0,001 palce, přičemž silnější vrstvy poskytují lepší ochranu proti korozi a opotřebení.
Po eloxování se díly důkladně opláchnou, aby se odstranily zbytky kyseliny, a póry v oxidové vrstvě lze uzavřít (utěsnit) v horké vodě nebo v roztoku octanu nikelnatého. Tento krok utěsnění zvyšuje odolnost proti korozi a připravuje povrch pro následné barevné eloxování, je-li požadováno.
Významné vlastnosti a přednosti
Průmyslové využití a spotřební zboží
Eloxování typu II je nejrozšířenějším procesem; volí se pro aplikace vyžadující optimální rovnováhu mezi odolností proti korozi, zvýšenou odolností povrchu, elektrickou izolací a estetickou variabilitou (možností barvení) při zachování nízkých nákladů.
- Letecký a automobilový průmysl: Chrání konstrukční prvky, sestavy a dekorativní díly vystavené atmosférickým vlivům nebo mírnému působení chemikálií.
- Architektura: Používá se u stavebních panelů a prvků, kde je důležitá barevná stálost a odolnost vůči povětrnostním vlivům.
- Spotřební zboží: Využívá se u výrobků, jako je kuchyňské nádobí, těla fotoaparátů, kryty elektroniky či lodní kování, které těží ze zvýšené odolnosti proti opotřebení a atraktivního vzhledu.
- Elektronika: Zajišťuje elektrickou izolaci a ochranu povrchu u součástí, jako jsou chladiče a kryty, kde je klíčové zabránit zkratu.
Eloxování typu III: Tvrdé eloxování
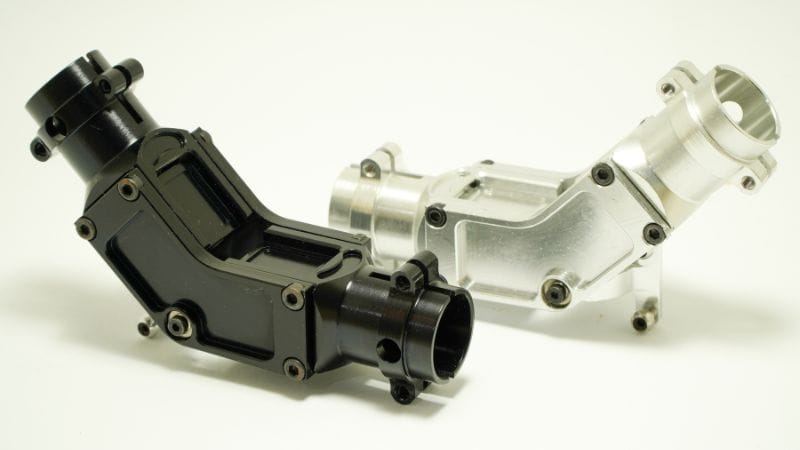
Eloxování typu III je známé také jako tvrdé eloxování. Vyznačuje se použitím elektrolytu na bázi kyseliny sírové, nízkými teplotami lázně (často 0–10 °C / 32–50 °F) a proudovými hustotami v rozmezí přibližně 20–36 ampérů na čtvereční stopu.
Silná vrstva oxidu má obvykle tloušťku 0,001 až 0,004 palce. Přibližně polovina této tloušťky vzniká růstem do základního materiálu a polovina směrem ven.
Tato stabilní nízká teplota řídí rychlost růstu oxidu a omezuje riziko lokálního přehřátí (tzv. pálení), což vede k rovnoměrnější vrstvě. Napětí a proudová hustota určují výslednou tvrdost a barvu, která se v závislosti na složení slitiny a tloušťce vrstvy může pohybovat od tmavě šedé až po černou.
Výhody tvrdého eloxování: Odolnost proti opotřebení a trvanlivost
Tvrdé eloxování výrazně zvyšuje odolnost proti opotřebení. Vrstva oxidu může dosáhnout tvrdosti 60–70 HRC, čímž překonává většinu ocelí. Toto zvýšení tvrdosti snižuje poškození povrchu způsobené klouzáním, třením nebo kontaktem s abrazivními materiály.
Na rozdíl od tenkého dekorativního eloxování (typ II) zajišťuje typ III dlouhodobou funkčnost v náročných podmínkách, jako je vysoký tlak nebo vibrace. Působí také jako elektrický izolant a odolává zvýšeným teplotám, aniž by ztrácel svou pevnost.
Díky této kombinaci vlastností je tvrdá anodizace cenná pro průmyslové aplikace, kde záleží na dlouhé životnosti. Omezuje opotřebení při kontaktu kov na kov, prodlužuje intervaly údržby a zachovává rozměrovou přesnost. Porézní struktura povlaku navíc dokáže udržet maziva nebo těsnicí prostředky, což dále zvyšuje odolnost proti tření a korozi.
Klíčové oblasti použití
Tvrdá anodizace typu III se předepisuje pro součásti vystavené extrémnímu opotřebení, tření, vysokému tlaku nebo náročným provozním podmínkám, kde je prvořadým cílem maximalizace tvrdosti povrchu, odolnosti a životnosti.
- Letecký a obranný průmysl: Chrání vysoce namáhané součásti, jako jsou díly motorů, podvozky, pohony (aktuátory) a pouzdra závěrů střelných zbraní.
- Automobilový a námořní průmysl: Používá se na písty, ventily, součásti zavěšení kol a další díly vystavené vysokým teplotám, tření a korozivním vlivům.
- Průmyslové stroje: Aplikuje se na ozubená kola, hydraulické komponenty, formy a další zařízení, u nichž by selhání dílu bylo nákladné a kde jsou vyžadovány delší intervaly údržby.
- Sportovní potřeby a elektronika: Vytváří tvrdý ochranný povrch na součástech jízdních kol a zajišťuje izolaci i odolnost krytů a konektorů elektronických zařízení.
Další specializované metody anodizace
Kromě hlavních typů existuje několik specializovaných metod anodizace, které slouží specifickým technickým a estetickým účelům. Tyto procesy upravují tloušťku, strukturu nebo vzhled oxidové vrstvy tak, aby splňovaly konkrétní požadavky na konstrukci či funkční vlastnosti.
Možnosti utěsnění a následné úpravy
Metody teplého a studeného utěsnění
Utěsnění uzavírá mikroskopické póry vzniklé během procesu anodizace. Dvěma nejčastějšími způsoby jsou teplé utěsnění a studené utěsnění. Při teplém utěsnění se používá deionizovaná voda nebo octan nikelnatý při teplotě přibližně 95–100 °C. Teplo hydratuje oxid hlinitý za vzniku boehmitu, který bobtná a vyplňuje póry. Tato metoda zajišťuje vynikající odolnost proti korozi, ale může mírně ztlumit jasné barvy.
Utěsňování za studena probíhá při nižších teplotách (25–35 °C) za použití niklových solí na bázi fluoru nebo jiných chemických činidel. Šetří energii a zkracuje dobu cyklu, což může snížit výrobní náklady. Povrchové úpravy utěsněné za studena si obvykle lépe zachovávají jas barev, ale mohou vykazovat o něco nižší odolnost v náročných podmínkách.
Při výběru metody utěsnění rozhodují faktory, jako je geometrie dílu, požadovaný vzhled povrchu a podmínky, kterým bude díl vystaven; ty určují, který proces přinese nejlepší dlouhodobé výsledky.
Techniky barvení
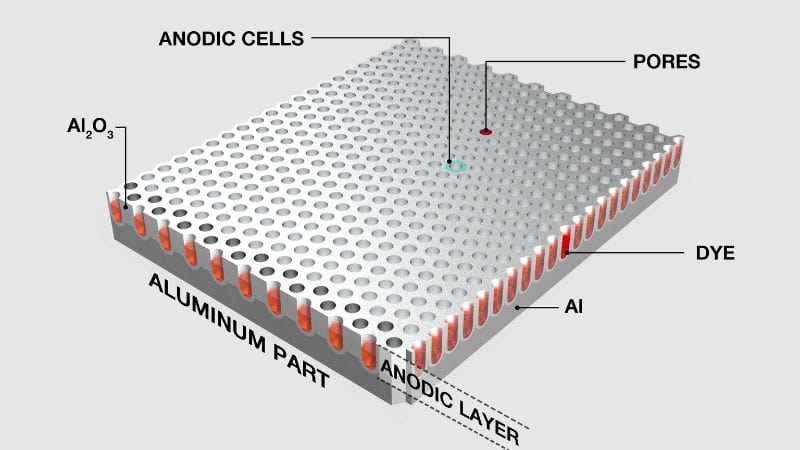
Před utěsněním lze eloxované díly barvit, a dosáhnout tak široké škály barev. Barevné eloxování funguje na principu poréznosti oxidové vrstvy, která snadno absorbuje barviva. Mezi běžné typy barviv patří organická barviva pro syté barvy a anorganické kovové soli pro odstíny odolné vůči vyblednutí.
Barvení probíhá bezprostředně po eloxovací lázni, kdy je povrch stále otevřený a schopný absorpce. Po nanesení barvy se díly utěsní, čímž se pigmenty uzavřou v pórech oxidové vrstvy. Tento krok zvyšuje odolnost vůči UV záření a opotřebení.
Některé aplikace využívají elektrolytické barvení, při němž se do pórů elektricky nanášejí kovové soli, čímž vznikají bronzové, šedé nebo černé povrchové úpravy. Pokročilejší metoda, tzv. integrální barvení, vytváří barvu i oxidovou vrstvu současně během procesu eloxování. Volba techniky vždy představuje kompromis mezi estetikou, náklady a odolností vůči vlivům prostředí v závislosti na konkrétním způsobu použití dílu.
Jak si vybrat z různých typů eloxování
Definujte hlavní cíl
Toto je nejdůležitější krok. Váš hlavní požadavek vás nasměruje k optimálnímu procesu.
Pokud je prioritou výjimečná odolnost proti opotřebení a trvanlivost u dílů vystavených vysokému tření, tlaku nebo abrazi, pak je lepší volbou typ III (tvrdé eloxování). Vytváří silnou, extrémně tvrdou vrstvu, která výrazně prodlužuje životnost součástí.
Pokud je prioritou vysoce kvalitní povrchová úprava s možností barvení a spolehlivá ochrana proti korozi, pak je typ II (eloxování v kyselině sírové) cenově výhodným řešením, které nabízí nejlepší rovnováhu mezi estetikou, funkčností a hodnotou.
Pokud je prioritou zachování přesných rozměrů u kritických součástí – často jako podklad pro nátěr nebo lepidlo – pak je specializovanou volbou typ I (eloxování v kyselině chromové). Jeho tenká, pevně vázaná vrstva poskytuje ochranu, aniž by měnila tolerance.
Specifické vlastnosti dílu
Jakmile znáte cíl, praktické detaily vám pomohou výběr upřesnit.
- Kompatibilita materiálu: Výsledek přímo ovlivňuje slitina hliníku. Slitiny, jako je 6063, se eloxují s čistým vzhledem a jsou ideální pro barevné povrchové úpravy typu II. Slitiny s vyšším obsahem mědi nebo křemíku (např. 2024) vytvářejí tmavší povrchovou úpravu s bronzovým nádechem a jsou vhodnější pro typ III, kde je vzhled až druhořadý oproti funkčnosti.
- Geometrie dílu a povrch: Složité díly s hlubokými prohlubněmi nebo slepými otvory představují u všech typů výzvu pro proces nanášení vrstvy, zejména u silné tvrdé anodizace typu III. Anodizace je navíc průhledná – jakýkoli škrábanec nebo stopa po obrábění na základním kovu zůstane viditelná, proto je klíčová počáteční úprava povrchu.
- Specifikace vlastností: Definujte požadovanou tloušťku vrstvy, odolnost proti korozi (např. počet hodin v solné mlze) a odolnost proti opotřebení. Pokud je vyžadována tloušťka nad 0,002 palce, je nutné zvolit typ III. Pro tenčí, dekorativní vrstvy postačuje typ II. Jasné specifikace zajistí, že povrchová úprava splní funkční požadavky.
Zohlednění faktorů výroby a shody s předpisy
Tyto faktory ovlivňují proveditelnost, náklady a dobu realizace.
- Faktory ovlivňující náklady: Typ II je obecně nejekonomičtější. Typ III je nákladnější kvůli delší době zpracování, nutnosti chlazení a přesné regulaci procesu. Přidání barviv nebo speciálních těsnicích úprav zvyšuje náklady u všech typů.
- Regulační rámec: Používání šestimocného chromu u typu I podléhá přísné regulaci. Mnoho průmyslových odvětví nyní volí schválené alternativy, jako je například anodizace v lázni kyseliny borité a sírové (BSAA), které nabízejí srovnatelné vlastnosti, avšak s menším množstvím omezení.
- Vliv na rozměry: Pamatujte, že anodická vrstva narůstá směrem do základního kovu i směrem ven z něj. U tvrdé anodizace (typ III) připadá přibližně polovina tloušťky vrstvy na navýšení vnějších rozměrů součásti – což je klíčový faktor u dílů s těsným uložením, jako jsou závity nebo dosedací plochy ložisek.
Poslední krok: Včasná konzultace s dodavatelem povrchových úprav
Nejúčinnějším způsobem, jak zajistit dokonalý výsledek, je spolupráce s odborným dodavatelem anodizace již ve fázi návrhu. Poskytněte mu informace o požadovaných vlastnostech, kritických rozměrech a vzorcích vzhledu. Jeho odborné znalosti vám pomohou optimalizovat návrh z hlediska vyrobitelnosti, vyhnout se neočekávaným nákladům a vybrat ideální typ anodizace pro úspěšnou realizaci projektu.
Často kladené dotazy
Lze anodizované díly v případě poškození opravit nebo přepracovat?
Anodická oxidová vrstva je nedílnou součástí podkladu a nelze ji „záplatovat“. Chcete-li opravit hluboce poškrábaný nebo jinak poškozený anodizovaný povrch, je nutné stávající vrstvu zcela chemicky odstranit a díl znovu anodizovat. Tento proces může ovlivnit rozměrové tolerance i samotný základní materiál.
Existuje alternativa k anodizaci?
Mezi alternativy patří práškové lakování, galvanické pokovování a různé konverzní vrstvy, jako je například chromátování. Významnou alternativou je práškové lakování, při němž se elektrostaticky nanáší suchý prášek, který se následně vytvrzuje na silný, celistvý polymerní film.
Mé díly vyžadují elektrickou izolaci i odvod tepla – který typ eloxování je nejvhodnější?
Všechny typy eloxování vytvářejí nevodivou vrstvu oxidu. Typ II se běžně používá u chladičů elektroniky, protože poskytuje vynikající elektrickou izolaci a dostatečnou tepelnou vodivost (teplo prochází základním kovem). Silnější vrstva u typu III zajišťuje ještě lepší izolaci, ale může působit jako mírná tepelná bariéra, pokud je klíčový maximální přenos tepla.







