
Nástroje pro tlakové lití – jak již název napovídá – zahrnují formy a zápustky používané v tomto procesu. Při kvalitním návrhu a konstrukci zajišťují ostré detaily, úzké tolerance a stabilní časy cyklu i při výrobě stovek tisíc či dokonce milionů kusů.
V tomto článku vám společnost Moldie přiblíží klíčové aspekty nástrojů pro tlakové lití a pomůže vám lépe porozumět mechanismu jejich fungování, konstrukčním řešením i dalším faktorům důležitým pro technologii tlakového lití.
Co je nástroj pro tlakové lití a jak funguje?
Nástroj pro tlakové lití je v podstatě složitá forma z vysokopevnostní oceli, která se skládá ze dvou nebo více částí (polovin). Jeho hlavním úkolem je tvarovat roztavený kov pod obrovským tlakem do podoby hotového dílu (tzv. tvaru blízkého konečnému výrobku).
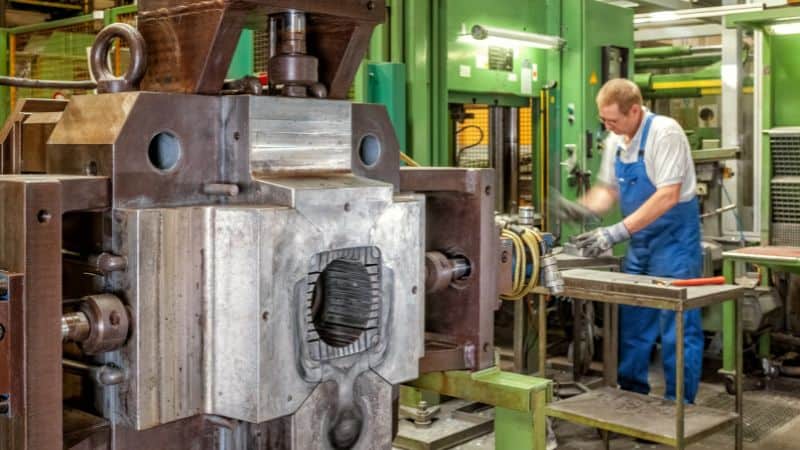
Standardní nástroj pro tlakové lití se skládá ze dvou hlavních částí:
- Pevná část formy (tzv. „cover die“): Tato část je připevněna k pevné upínací desce licího stroje a obsahuje vstřikovací systém – buď tzv. husí krk (u strojů s horkou komorou), nebo vstřikovací komoru (u strojů se studenou komorou).
- Pohyblivá část formy (tzv. „ejector die“): Tato část je připevněna k pohyblivé upínací desce a obsahuje vyhazovací systém, který po dokončení cyklu vytlačí ztuhlý odlitek ven z formy.
Cyklus tlakového lití ve čtyřech klíčových krocích:
-
Upnutí: Obě poloviny formy jsou k sobě hydraulicky přitlačeny obrovskou silou (často v řádu stovek až tisíců tun), aby odolaly vysokému vstřikovacímu tlaku.
-
Vstřikování: Roztavený kov je vysokou rychlostí a pod vysokým tlakem vstřikován do dutiny formy. Zde nabývá na významu rozdíl mezi systémy s horkou komorou a studenou komorou, jak je podrobněji popsáno v následující části.
-
Chlazení: Kov v dutině tuhne a získává svůj konečný tvar. Forma je vybavena složitými vnitřními chladicími kanálky, kterými proudí voda nebo olej; tím se řídí proces tuhnutí a zvládají extrémní tepelné cykly.
-
Vyhazování: Upínací mechanismus se otevře a deska vyhazovačů v pohyblivé polovině formy se posune vpřed, čímž zatlačí vyhazovací kolíky proti odlitku a uvolní jej z formy.
Tento cyklus se opakuje každých několik sekund po celou dobu životnosti formy, která je tak vystavena extrémnímu tepelnému namáhání (způsobenému roztaveným kovem), mechanickému namáhání (vlivem upínací a vstřikovací síly) a abrazivnímu opotřebení. Konstrukce, materiály i údržba formy jsou optimalizovány tak, aby v těchto náročných podmínkách obstály.
Návrh forem na zakázku pro tlakové lití
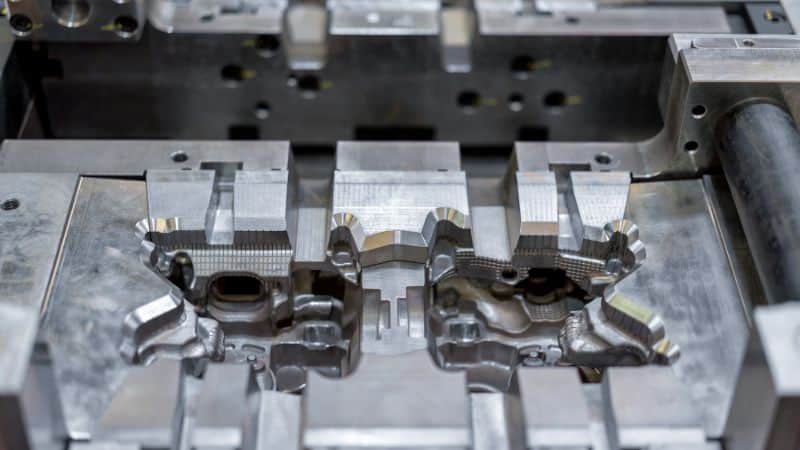
Úkosy, zaoblení a tloušťka stěn
Aplikace dostatečného úkosu je prvním krokem k čistému vyjmutí výlisku z formy a k její delší životnosti. Pro dosažení optimálních výsledků použijte úhel úkosu 0,5 až 1,0 stupně u vnějších ploch a o něco větší úhel 1,0 až 2,0 stupně u vnitřních jader. Pokud má povrch texturu, je nutné úkos ještě více zvětšit (obvykle o jeden stupeň či více), aby se textura zohlednila a zabránilo se ulpívání dílu při vyhazování.
Kromě úhlů úkosu je klíčové použití dostatečných zaoblení pro zajištění odolnosti a kvality dílu. Použití zaoblení s poloměrem alespoň 0,5 až 1,0 mm u zinku a 1,0 až 2,0 mm u hliníku pomáhá rozložit napětí a eliminuje ostré rohy, čímž předchází vzniku trhlin. Tento postup rovněž zlepšuje tok roztaveného kovu.
Návrhy by dále měly zachovávat rovnoměrnou tloušťku stěn, využívat strategicky umístěná žebra a výstupky a vyhýbat se extrémně tenkým stěnám – obecně by tloušťka měla být nad 0,8 až 1,0 mm u hliníku –, pokud není ověřeno, že dané řešení takové rozměry zvládne.
Tolerance a kritické vztažné prvky (daty)
Vytvořte jasný systém vztažných prvků pomocí pevných a přístupných ploch, které jsou klíčové pro funkci a měření součásti. Aplikujte geometrické kótování a tolerování (GD&T) pro řízení tvaru, orientace a polohy – například rovinnosti, polohy a profilu. Tento systém definuje funkční limity součásti. Vyhněte se nadměrnému omezování návrhu tím, že u nekritických ploch připustíte volnější tolerance; to zjednoduší výrobu nástrojů i samotnou výrobu, aniž by to ovlivnilo funkčnost.
Body vztažných prvků (datum targets) musí být umístěny na stabilních plochách ve stavu po odlití, které jsou snadno přístupné pro měřicí sondy. Nikdy neumisťujte tyto body přes dělicí rovinu formy, protože i drobné nepřesnosti v ustavení polovin formy by způsobily chyby měření a narušily systém vztažných prvků.
Pamatujte, že tolerance u odlitků jsou širší než u obráběných dílů. Přídavky na obrábění aplikujte pouze u kritických prvků, jako jsou těsnicí plochy nebo uložení ložisek, zatímco ostatní oblasti ponechte ve stavu po odlití. Tím se minimalizují následné operace a snižují náklady.
Strategie dělení formy, minimalizace posuvných prvků a náklady
Náklady a složitost forem pro tlakové lití jsou určovány především dělicí rovinou a počtem posuvných prvků (jezdců). Jelikož každý posuvný prvek zvyšuje náklady, nároky na údržbu i čas výroby, je klíčovým cílem návrhu jejich minimalizace. Toho lze dosáhnout změnou orientace prvků vůči hlavní dělicí rovině nebo úpravou návrhu tak, aby se eliminovaly podříznuté partie (podkosy). Nejlepším přístupem je včasná spolupráce a analýza DFM, což umožňuje zjednodušit konstrukci (např. eliminovat posuvné prvky), zkrátit dodací lhůty, snížit náklady a zvýšit životnost nástroje.
Textury a loga
Návrh textur a log vyžaduje specifické kroky k zajištění kvality a odolnosti. Aplikace jakékoli textury vyžaduje větší úhly úkosu pro správné vyhození výlisku z formy, proto vždy při přidávání log konzultujte s dodavatelem jeho přesné specifikace.. Kdykoli je to možné, loga by měla být umístěna na nekritických a nefunkčních plochách. Je vhodnější je do povrchu zapustit než je vytvářet jako vystouplé prvky; tím se předejde odírání a opotřebení nástroje.
Materiály nástrojových ocelí a povrchové úpravy
Běžné nástrojové oceli (H13, H11, maraging oceli)
- H13: Osvědčený standard v průmyslu pro tlakové lití hliníku, vyznačující se dobrou pevností za tepla, odolností proti tepelné únavě a houževnatostí. Nezbytností je správné tepelné zpracování a popouštění.
- H11: Nabízí dobrou houževnatost a odolnost proti tepelným šokům, avšak pro hlavní dutiny a jádra při tlakovém lití hliníku se používá méně často než H13, a to kvůli nižší pevnosti za tepla.
- Maraging oceli: Vhodné pro vložky vyžadující vysokou pevnost a vynikající obrobitelnost nebo pro hybridní vložky vyráběné aditivními technologiemi; obvykle se kombinují s povrchovými úpravami k omezení přilepování slitiny k oceli formy.
Mezi další běžné oceli patří P20 (pro slitiny zinku a hořčíku) a vysoce tvrdé oceli, jako je D2 (pro vyhazovače a další součásti vystavené vysokému opotřebení).
Povlakování, nitridace a povrchové úpravy
- Nitridace: Vytváří tvrdou difuzní vrstvu odolnou proti opotřebení, erozi a mikropřilepování slitiny k formě. Široce se využívá u ocelí H13 a H11.
- Povlaky PVD/CVD (např. TiN, CrN, AlCrN): Snižují smáčivost, zlepšují kluzné vlastnosti a omezují přichytávání taveniny (tzv. nalepování). Volba závisí na slitině a provozní teplotě.
- Tvrdé chromování, nikl-borové povlaky a speciální vrstvy odolné proti nalepování: Aplikují se na oblasti vtoků, zóny dopadu taveniny při vysoké rychlosti a jádra náchylná k ulpívání materiálu. O úspěšnosti rozhoduje příprava povrchu a kvalita základní oceli.
Odolnost proti tepelné únavě, nalepování a erozi
- Tepelná únava projevuje se vznikem síťových tepelných únavových trhlin na povrchu formy v důsledku rychlého cyklického zahřívání a ochlazování. Mezi opatření ke zmírnění tohoto jevu patří především použití nástrojových ocelí s vysokou odolností proti tepelné únavě (např. H13) a návrh vyvážených chladicích systémů, které zvládnou extrémní tepelné cykly. Klíčovým preventivním opatřením pro snížení počátečního tepelného šoku je předehřátí formy před zahájením výroby.
- Nalepování, tedy nežádoucí ulpívání roztavené slitiny na oceli formy, se zhoršuje, pokud lokální teplota oceli klesne do pásma, v němž materiál přechází do lepivého stavu. Tomu lze čelit použitím speciálních povlaků, separačních prostředků a pečlivou regulací teploty stěn formy tak, aby se kritickému teplotnímu pásmu předešlo.
- Eroze se obvykle vyskytuje v blízkosti vtoků nebo v místech s ostrými změnami směru toku, kde na povrch vysokou rychlostí naráží roztavený kov. Jako protiopatření se doporučuje zmírnit úhly dopadu, zvětšit poloměry zaoblení a lokálně vytvrdit povrchy v těchto kritických zónách pro zvýšení odolnosti.
Výroba, vzorkování a údržba nástrojů
Pracovní postup výroby nástrojů a dodací lhůty
Typický proces výroby nástroje pro tlakové lití obvykle zahrnuje 8 kroků:
První výrobek, zkoušky a iterace
Počáteční odběr vzorků ověřuje výplň, pórovitost a rozměrovou stabilitu. Počítejte s iterací velikostí vtoků, hloubky odvzdušňovacích otvorů, receptur stříkání a parametrů vstřikování. Kontrola prvního výrobku propojuje naměřené výsledky s GD&T výkresu. Smyčky řízené daty, termovize, záznamy tlaku v dutinách a úrovně vakua pomáhají konvergovat rychleji než odhady.
Preventivní údržba, renovace a opravy
Běžná preventivní údržba zahrnuje čištění odvzdušňovacích otvorů, obnovu uzavíracích ploch, ověření opotřebení vyhazovačů a opětovné usazení chladicích armatur. Opakovaná nitridace a bodové svarové opravy prodlužují životnost. Dodržujte strategii náhradních břitových destiček pro jádra a oblasti vtoků s vysokým opotřebením. Sledujte cykly údržby a režimy vad: nástroje prozrazují své vzorce opotřebení.
Běžné vady a jejich náprava
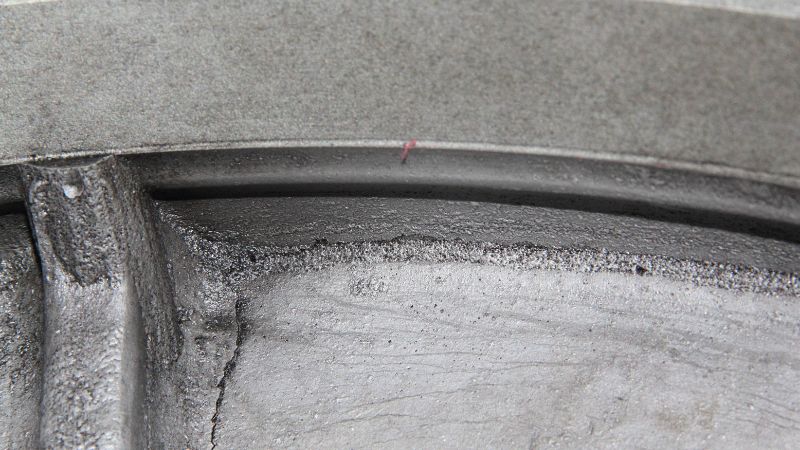
Pórovitost, studené spoje a nedolití
- Pórovitost plynu: Zlepšete odvzdušňování/vakuum, snižte turbulenci pomocí geometrie vtoku a stabilizujte teplotu formy. Upravte množství separačního prostředku a maziva, abyste zabránili zachycení par.
- Smršťovací pórovitost: Ztluštěte místní části nebo přidejte přívody/přepady; upravte chlazení, abyste zabránili předčasnému zamrznutí v horkých místech.
- Studené spoje/nedolití: Zvyšte teplotu taveniny a formy v rámci specifikace, zvětšete vtoky nebo je přemístěte, aby čelo proudu taveniny zůstala horká a nepřetržitá.
Otřepy, přilepování kovu k formě a ulpívání
- Otřepy: Optimalizujte dosedací plochy, zajistěte správné uzamčení formy a ověřte uzavírací sílu. Nadměrný rozstřik taveniny může rovněž způsobit tzv. hydraulické klínování.
- Přilepování kovu k formě: Zvyšte teplotu povrchu oceli nad rozmezí, při němž k přilepování dochází, použijte povlaky proti přilepování a upravte složení maziva. Změnou směru vtoků omezte přímý dopad taveniny.
- Ulpívání: Zvětšete úhly úkosu, vyleštěte vyhazovací plochy, změňte rozmístění vyhazovačů nebo u vysokých výstupků použijte vyhazovací pouzdra.
Deformace a rozměrové odchylky
- Deformace: Vzniká v důsledku nerovnoměrného chlazení a zbytkového pnutí. Vyvažte chladicí okruhy, u asymetrických dílů využijte konformní chlazení a upravte parametry procesu tak, aby tuhnutí probíhalo postupně.
- Rozměrové odchylky: Mohou se objevit při dlouhodobé výrobě v důsledku tepelné roztažnosti formy. U problematických prvků navrhněte kalibraci po odlití nebo cílené dokončovací obrábění.
Závěr
Nástroje pro tlakové lití představují klíčovou investici, která díky preciznímu inženýrství a strategické spolupráci zajišťuje kvalitu a efektivitu. Vybírejte si partnery, kteří mají osvědčený proces výroby forem a rozsáhlé zkušenosti s metodou DFM (Design for Manufacturability – návrh s ohledem na vyrobitelnost). Tento přístup mění výzvy ve spolehlivou výrobu, přináší trvalou hodnotu a konkurenční výhodu.
Často kladené otázky
Jak se složitost dílu promítá do vyšších nákladů na nástroje? Jde jen o velikost?
Ačkoli velikost dílu ovlivňuje náklady na ocel, cena nástroje zahrnuje mnohem více než jen množství použitého materiálu. Každý podřez vyžadující posuvné jádro, každé složité jádro a každý prvek s přísnými tolerancemi zvyšují nároky na čas konstrukce, přesné obrábění i budoucí údržbu. Jednodušší díl s čistou dělicí rovinou a nízkým objemem výroby lze často vyrábět pomocí levnější a spolehlivější formy s jednou dutinou. Díl s mnoha podřezy bude vyžadovat složitou formu s více posuvnými prvky, bez ohledu na počet dutin.
Jaké jsou klíčové ukazatele ve fázi zkoušení formy, které předpovídají budoucí problémy při výrobě?
Doporučujeme sledovat stabilitu procesu. Pokud drobné úpravy parametrů stroje (například teploty nebo rychlosti vstřikování) způsobují výrazné výkyvy v kvalitě dílů nebo vznik vad, může být konstrukce formy nestabilní. Mezi další varovné signály patří potíže se spolehlivým vyhazováním dílů, známky přilepování materiálu (tzv. soldering) u prvních výstřiků nebo neschopnost nastavit široké a stabilní „okno procesu“, v němž vznikají kvalitní díly. Kvalitní forma by měla být tolerantní k drobným odchylkám a zajišťovat opakovatelné výsledky.
Kdy je z hlediska nákladů výhodnější navrhnout „jednodušší“ formu a složité prvky řešit následným obráběním?
Tento přístup je často rozumný u prvků, které je velmi obtížné nebo nákladné odlévat – například u velmi hlubokých otvorů o malém průměru, závitů s dokonale tvarovaným kořenem nebo extrémně ostrých vnitřních rohů. Odlitím plného bloku a následným vrtáním či řezáním závitů v další výrobní operaci se vyhnete nákladům a možným rizikům spojeným s křehkými jádrovými trny ve formě. Jde o kompromis mezi náklady na obrábění jednotlivých kusů a počáteční složitostí či rizikem spojeným s nástrojem.







