
Nástroje na tlakové liatie zahŕňajú formy a tlakové nástroje používané v procese tlakového liatia. Ak sú dobre skonštruované, zabezpečujú ostré detaily, úzke tolerancie a stabilné časy cyklu pri stovkách tisíc až niekedy miliónoch vstrekov.
V tomto článku predstavíme základné poznatky o nástrojoch na tlakové liatie a pomôžeme vám lepšie porozumieť ich fungovaniu, riešeniam v oblasti nástrojov a ďalším faktorom súvisiacim s technológiou tlakového liatia.
Čo sú nástroje na tlakové liatie a ako fungujú
Základom nástroja na tlakové liatie je zložitá, vysokopevnostná oceľová forma pozostávajúca z dvoch alebo viacerých polovíc. Jej hlavnou úlohou je pod vysokým tlakom vytvarovať roztavený kov do konečného tvaru súčiastky.
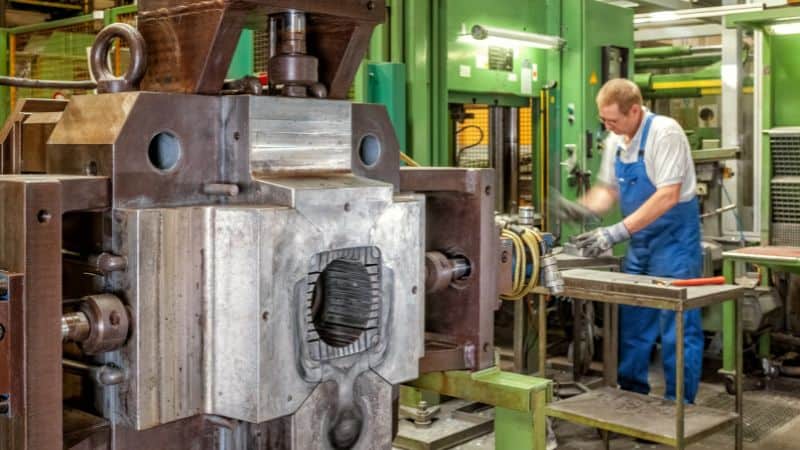
Štandardný nástroj na tlakové liatie pozostáva z dvoch hlavných polovíc:
- Pevná polovica formy: Táto polovica je upevnená na pevnej upínacej doske stroja na tlakové liatie a obsahuje vstrekovací systém – buď husí krk (pri systéme s teplou komorou) alebo vstrekovaciu komoru (pri systéme so studenou komorou).
- Pohyblivá polovica s vyhadzovačmi: Táto polovica je upevnená na pohyblivej upínacej doske a obsahuje vyhadzovací systém, ktorý po skončení cyklu vytlačí stuhnutý odliatok.
Cyklus tlakového liatia v štyroch krokoch:
-
Uzavretie formy: Obe polovice formy sa hydraulicky zovrú veľkou silou (často stovkami až tisíckami ton), aby odolali vysokému vstrekovaciemu tlaku.
-
Vstrekovanie: Roztavený kov sa vysokou rýchlosťou a pod tlakom vstrekuje do dutiny formy. Práve tu je dôležitý rozdiel medzi systémom s teplou komorou a systémom so studenou komorou , ktorý podrobnejšie vysvetľuje nasledujúca časť.
-
Chladenie: Kov v dutine tuhne a získava konečný tvar. Nástroj má zložité vnútorné chladiace kanály, ktorými prúdi voda alebo olej, aby sa riadilo tuhnutie a zvládali extrémne tepelné cykly.
-
Vyhadzovanie: Upínací systém sa otvorí a vyhadzovacia doska v pohyblivej polovici sa posunie dopredu. Vyhadzovacie kolíky zatlačia na odliatok a uvoľnia ho z formy.
Počas životnosti nástroja sa tento cyklus opakuje každých niekoľko sekúnd. Nástroj pritom vystavuje extrémnemu tepelnému namáhaniu od roztaveného kovu, mechanickému namáhaniu pri uzatváraní a vstrekovaní aj abrazívnemu opotrebovaniu. Konštrukcia, materiály a údržba nástroja sa optimalizujú tak, aby vydržal tieto náročné podmienky.
Návrh formy na mieru pre tlakové liatie
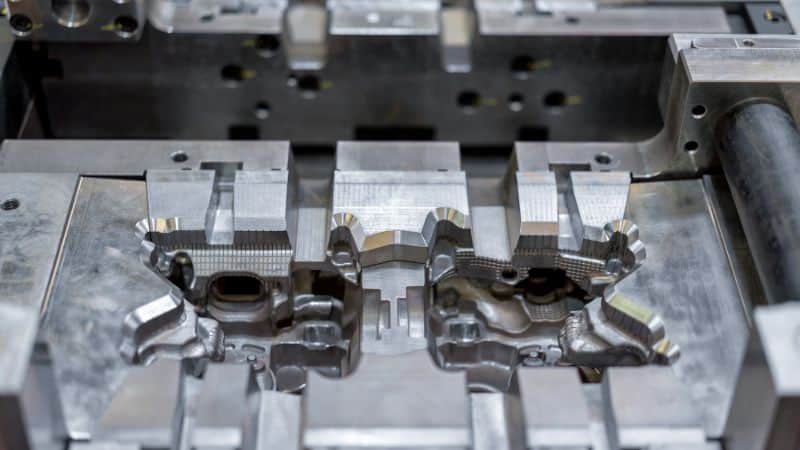
Úkosy, zaoblenia a hrúbka stien
Použitiedostatočného úkosuje prvým krokom k čistému vyhadzovaniu a dlhšej životnosti. Optimálny úkos je 0.5 až 1.0 stupňa na vonkajších plochách a o niečo väčší, 1.0 až 2.0 stupňa, na vnútorných jadrách. Ak má povrch textúru, treba úkos ešte zväčšiť, zvyčajne aspoň o jeden stupeň, aby sa textúra zohľadnila a diel sa pri vyhadzovaní neprilepil.
Okrem úkosov je pre odolnosť a kvalitu dielu dôležité navrhovať veľkorysé zaoblenia. Polomery zaoblenia aspoň 0.5 až 1.0 mm pri zinku a 1.0 až 2.0 mm pri hliníku pomáhajú rozložiť napätie a obmedziť vznik trhlín odstránením ostrých rohov. Zlepšujú tiež tok roztaveného kovu.
Návrh by mal navyše zachovávať rovnomernú hrúbku stien, strategicky využívať rebrá a nálitky a vyhýbať sa príliš tenkým stenám. Pri hliníku sa spravidla odporúča hrúbka nad 0.8 až 1.0 mm, pokiaľ konkrétne zariadenie nemá overenú schopnosť vyrábať tenšie steny.
Tolerancie a kritické základne
Vytvorte jednoznačný referenčný systém základní pomocou pevných, prístupných plôch, ktoré sú dôležité pre funkciu a meranie dielu. Na riadenie tvaru, orientácie a polohy – napríklad rovinnosti, polohy a profilu – použite geometrické kótovanie a tolerovanie (GD&T). Tento systém určuje funkčné limity dielu. Nepredpisujte zbytočne prísne tolerancie na nekritických plochách; voľnejšie tolerancie zjednodušujú nástroj aj výrobu bez vplyvu na funkciu.
Referenčné body musia byť umiestnené na stabilných plochách odliatku, ku ktorým majú meracie sondy ľahký prístup. Nikdy ich neurčujte cez deliacu rovinu formy, pretože aj malé nesúososti polovíc môžu spôsobiť chyby merania a narušiť referenčný systém.
Nezabúdajte, že tolerancie odliatku sú voľnejšie než tolerancie po obrábaní. Prídavky na obrábanie ponechajte len na kritických prvkoch, napríklad na tesniacich plochách alebo uloženiach ložísk; ostatné oblasti môžu zostať v stave po odliatí. Obmedzí sa tým počet sekundárnych operácií a znížia náklady.
Deliaca rovina, minimalizácia posúvačov a náklady
Náklady a zložitosť nástrojov na tlakové liatie určujú najmä deliaca rovina a počet posúvačov. Každý posúvač zvyšuje cenu, nároky na údržbu aj čas výroby, preto je dôležité ich počet minimalizovať. Pomáha tomu zmena orientácie prvkov voči hlavnej deliacej rovine alebo úprava návrhu s cieľom odstrániť záporné úkosy. Najlepším riešením je včasná spolupráca a analýza vyrobiteľnosti (DFM), ktorá môže znížiť počet posúvačov, skrátiť dodacie lehoty, obmedziť náklady a predĺžiť životnosť nástroja.
Textúry a logá
Pri návrhu textúr a log treba dodržať konkrétne postupy, aby sa zabezpečila kvalita a trvanlivosť. Každá textúra vyžaduje väčší úkos na správne vyhadzovanie, preto si pri pridávaní loga vždy vyžiadajte od dodávateľa presné špecifikácie. Ak je to možné, umiestnite logá na nekritické, nefunkčné plochy. Vhodnejšie je zapustiť ich do povrchu než ich vyvýšiť, aby sa obmedzilo odieranie a opotrebovanie nástroja.
Nástrojové ocele a povrchové úpravy
Bežné nástrojové ocele (H13, H11, maragingová oceľ)
- H13: Priemyselný štandard pre tlakové liatie hliníka, vyznačuje sa dobrou pevnosťou za tepla, odolnosťou proti tepelnej únave a húževnatosťou. Správne tepelné spracovanie a popúšťanie sú nevyhnutné.
- H11: Poskytuje dobrú húževnatosť a odolnosť proti tepelnému šoku, no pre hlavné dutiny a jadrá pri tlakovom liatí hliníka sa používa menej často než H13, pretože má nižšiu pevnosť za tepla.
- Maragingové ocele: Sú vhodné na vložky vyžadujúce vysokú pevnosť a výbornú obrobiteľnosť alebo na hybridné vložky vyrobené aditívne. Zvyčajne sa kombinujú s povrchovou úpravou na obmedzenie prilepovania zliatiny.
Medzi ďalšie bežné ocele patrí P20 pre zinkové a horčíkové zliatiny a tvrdé ocele, napríklad D2, na vyhadzovacie kolíky a iné súčasti vystavené výraznému opotrebovaniu.
Povlaky, nitridácia a povrchové inžinierstvo
- Nitridácia: Vytvára tvrdú difúznu vrstvu odolnú proti opotrebovaniu, erózii a mikroskopickému prilepovaniu zliatiny. Široko sa používa pri oceliach H13/H11.
- PVD/CVD povlaky (napr. TiN, CrN, AlCrN): Obmedzujú zmáčanie povrchu, zlepšujú klzné vlastnosti a znižujú prilepovanie zliatiny. Výber závisí od zliatiny a prevádzkovej teploty.
- Tvrdý chróm, niklovo-bórové a špeciálne povlaky proti prilepovaniu: Nanášajú sa na oblasti vtokov, miesta vystavené nárazom kovu vysokou rýchlosťou a jadrá náchylné na prilepenie. Úspech závisí od prípravy povrchu a kvality základnej ocele.
Odolnosť proti tepelnej únave, prilepovaniu zliatiny a erózii
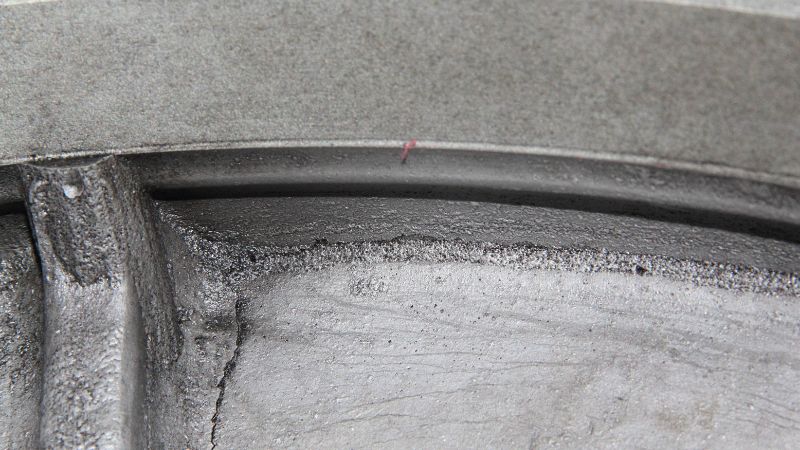
- Tepelná únava sa prejavuje tepelnými trhlinami na povrchu formy, ktoré vznikajú v dôsledku rýchleho cyklického zahrievania a chladenia. Obmedzuje sa najmä použitím nástrojových ocelí s vysokou odolnosťou proti tepelnej únave, ako je H13, a návrhom vyvážených chladiacich systémov na zvládnutie extrémnych tepelných cyklov. Predohrev formy pred výrobou je dôležitým preventívnym opatrením, ktoré znižuje počiatočný tepelný šok.
- Prilepovanie zliatiny, teda nežiaduce priľnutie roztavenej zliatiny k nástrojovej oceli, sa zhoršuje, keď lokálna teplota ocele klesne do rozsahu, v ktorom sa kov stáva lepkavým. Pomôcť môžu špeciálne povlaky, separačné prostriedky a starostlivé riadenie teploty stien formy, aby sa tomuto kritickému rozsahu predišlo.
- Erózia sa zvyčajne objavuje pri vtokoch alebo v miestach prudkej zmeny smeru toku, kde roztavený kov vysokou rýchlosťou naráža na povrch. Na obmedzenie erózie treba zmierniť uhly nárazu, zväčšiť polomery a povrchy v kritických zónach možno lokálne vytvrdiť.
Výroba, vzorkovanie a údržba nástrojov
Postup výroby nástroja a dodacie lehoty
Typický projekt nástroja na tlakové liatie zahŕňa 8 krokov:
Prvý kus, skúšobné lisovanie a úpravy
Úvodné vzorkovanie overuje plnenie dutiny, pórovitosť a rozmerovú stabilitu. Počítajte s postupným dolaďovaním veľkosti vtokov, hĺbky odvzdušňovacích kanálov, receptúry nástreku a parametrov vstrekovania. Kontrola prvého kusu porovná namerané výsledky s výkresom a požiadavkami GD&T. Dátovo riadené úpravy, termovízne snímky, záznamy tlaku v dutine a úrovne vákua pomáhajú dosiahnuť správne nastavenie rýchlejšie než metóda pokusov a omylov.
Preventívna údržba, renovácia a opravy
Pravidelná preventívna údržba zahŕňa čistenie odvzdušňovacích kanálov, obnovu uzatváracích plôch, kontrolu opotrebovania vyhadzovania a opätovné osadenie spojok chladiaceho okruhu. Opätovná nitridácia a lokálne opravy zváraním predlžujú životnosť. Pri jadrách a vtokových oblastiach s vysokým opotrebovaním udržiavajte zásobu náhradných vložiek. Sledujte počet cyklov medzi údržbami a typy chýb – opotrebovanie nástroja veľa napovie.
Bežné chyby a ich riešenia
Pórovitosť, studené spoje a nedostatočné vyplnenie
- Plynová pórovitosť: Zlepšite odvzdušnenie alebo vákuum, obmedzte turbulencie úpravou geometrie vtokov a stabilizujte teplotu formy. Upravte nástrek a mazanie tak, aby sa nezachytávali výpary.
- Zmršťovacia pórovitosť: Zväčšite miestne prierezy alebo pridajte nálitky či prepady; upravte chladenie, aby horúce miesta nestuhli predčasne.
- Studené spoje a nedostatočné vyplnenie: V rámci špecifikácie zvýšte teplotu taveniny a formy, zväčšite vtoky alebo zmeňte ich polohu tak, aby čelo toku zostalo horúce a súvislé.
Otrepy, prilepovanie zliatiny a zasekávanie
- Otrepy: Zlepšite dosadacie uzatváracie plochy, správne zaistite formu a overte upínaciu silu. Nadmerný nástrek môže tiež spôsobiť hydraulické klinovanie.
- Prilepovanie zliatiny: Zvýšte teplotu povrchu ocele nad rozsah, v ktorom sa kov prilepuje, použite povlaky proti prilepovaniu a upravte zloženie maziva. Znížte priamy náraz kovu zmenou smerovania vtokov.
- Zasekávanie: Zväčšite úkos, vyleštite vyhadzovacie plochy, prerozdeľte vyhadzovacie kolíky alebo pri vysokých nálitkoch použite vyhadzovacie puzdrá.
Deformácia a rozmerový posun
- Deformácia: Vzniká v dôsledku nerovnomerného chladenia a zvyškového napätia. Vyvážte chladiace okruhy, pri asymetrických dieloch použite konformné kanály a upravte parametre procesu tak, aby tuhnutie prebiehalo postupne.
- Rozmerový posun: Pri dlhých výrobných sériách môže signalizovať tepelnú rozťažnosť formy. Pri problematických prvkoch navrhnite kalibráciu po odliatí alebo cielené dokončovacie obrábanie.
Záver
Nástroj na tlakové liatie je dôležitou investíciou, ktorá vďaka presnému inžinierskemu návrhu a strategickej spolupráci zabezpečuje kvalitu a efektivitu. Vyberajte si partnerov so zavedeným procesom výroby foriem a rozsiahlymi skúsenosťami s DFM. Takýto prístup premieňa výzvy na spoľahlivú výrobu, prináša stabilnú hodnotu a konkurenčnú výhodu.
Často kladené otázky
Ako sa zložitosť dielu premieta do vyšších nákladov na nástroj? Ide iba o veľkosť?
Veľkosť dielu ovplyvňuje cenu ocele, náklady na nástroj však závisia od oveľa viac než len od množstva materiálu. Každý záporný úkos vyžadujúci posúvač, každé zložité jadro a každý prvok s úzkou toleranciou zvyšujú čas konštrukcie, náklady na presné obrábanie aj budúce nároky na údržbu. Jednoduchší diel s čistou deliacou rovinou a malým objemom výroby možno často vyrábať v lacnejšom a spoľahlivejšom nástroji s jednou dutinou. Diel s mnohými zápornými úkosmi si vyžiada zložitý nástroj s viacerými posúvačmi bez ohľadu na počet dutín.
Ktoré ukazovatele pri vzorkovaní a skúšobnej prevádzke nástroja predpovedajú budúce problémy vo výrobe?
Odporúčame sledovať konzistentnosť. Ak malé úpravy parametrov stroja, napríklad teploty alebo rýchlosti vstrekovania, spôsobujú veľké výkyvy kvality dielov alebo chybovosti, návrh nástroja môže byť nestabilný. Varovnými signálmi sú aj problémy s opakovaným vyhadzovaním dielov, známky prilepovania zliatiny už pri prvých vstrekoch alebo nemožnosť nastaviť široké a stabilné „procesné okno“, v ktorom vznikajú kvalitné diely. Dobre navrhnutý nástroj by mal byť tolerantný k menším výkyvom a umožňovať opakovateľnú výrobu.
Kedy je nákladovo výhodnejšie navrhnúť jednoduchší nástroj a zložité prvky dokončiť následným obrábaním?
Takýto postup je často rozumný pri prvkoch, ktoré sa odlievajú mimoriadne ťažko alebo draho, napríklad pri veľmi hlbokých otvoroch s malým priemerom, závitoch s dokonale vytvoreným dnom alebo veľmi ostrých vnútorných rohoch. Odliatím plného bloku a následným vŕtaním či rezaním závitu sa vyhnete nákladom a riziku poruchy krehkých jadrových kolíkov vo forme. Ide o kompromis medzi nákladmi na obrábanie každého dielu a počiatočnou zložitosťou a rizikom nástroja.







