
Basınçlı döküm kalıp takımları, adından da anlaşılacağı gibi bu proseste kullanılan kalıp ve takımları kapsar. İyi tasarlandığında yüz binlerce, hatta kimi zaman milyonlarca enjeksiyon boyunca keskin ayrıntılar, dar toleranslar ve kararlı çevrim süreleri sağlar.
Bu makalede Moldie olarak basınçlı döküm kalıp takımlarının temel unsurlarını ele alıyor; çalışma mekanizmasını, takım çözümlerini ve basınçlı döküm teknolojisiyle ilgili diğer etkenleri daha iyi anlamanıza yardımcı oluyoruz.
Basınçlı Döküm Kalıp Takımı Nedir ve Nasıl Çalışır?
Temel olarak basınçlı döküm kalıp takımı, iki veya daha fazla yarıdan oluşan karmaşık ve yüksek dayanımlı bir çelik kalıptır. Başlıca işlevi, erimiş metali çok yüksek basınç altında nihai ölçüsüne yakın bir parçaya şekillendirmektir.
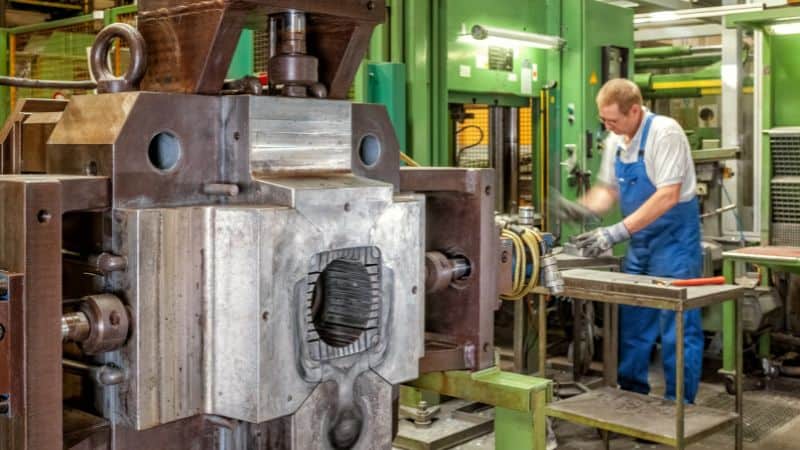
Standart bir basınçlı döküm kalıp takımı iki ana yarıdan oluşur:
- Sabit kalıp yarısı: Bu yarı, basınçlı döküm makinesinin sabit plakasına monte edilir ve sıcak kamarada kazboynu ya da soğuk kamarada enjeksiyon kovanı biçimindeki enjeksiyon sistemini içerir (sıcak kamara).
- İtici kalıp yarısı (hareketli yarı): Bu yarı hareketli plakaya monte edilir ve çevrim sonunda katılaşmış dökümü dışarı iten çıkarma sistemini barındırır.
Basınçlı döküm çevrimi dört temel adımdan oluşur:
-
Sıkıştırma: Enjeksiyonun yüksek basıncına dayanması için kalıbın iki yarısı hidrolik sistemle, çoğu zaman yüzlerce ila binlerce tonluk büyük bir kuvvetle birbirine sıkıştırılır.
-
Enjeksiyon: Erimiş metal yüksek hız ve basınçla kalıp boşluğuna enjekte edilir. Sonraki bölümde ayrıntıları açıklanan sıcak kamara ve soğuk kamara sistemleri arasındaki fark burada belirleyici olur.
-
Soğutma: Metal boşluğun içinde katılaşarak son şeklini alır. Takımda, katılaşma prosesini kontrol etmek ve aşırı ısıl çevrimleri yönetmek üzere su veya yağ dolaştıran karmaşık iç soğutma kanalları bulunur.
-
Çıkarma: Kelepçe açılır ve hareketli yarıdaki itici plaka ilerleyerek itici pimleri döküme bastırır; böylece parça kalıptan ayrılır.
Bu çevrim takımın kullanım ömrü boyunca birkaç saniyede bir tekrarlanır ve kalıp erimiş metalden kaynaklanan aşırı ısıl gerilime, sıkıştırma ile enjeksiyon basıncından kaynaklanan mekanik gerilime ve aşındırıcı yıpranmaya maruz kalır. Takımın tasarımı, malzemeleri ve bakımı bu zorlu ortama dayanacak şekilde optimize edilir.
Basınçlı Döküm Kalıp Takımları İçin Özel Kalıp Tasarımı
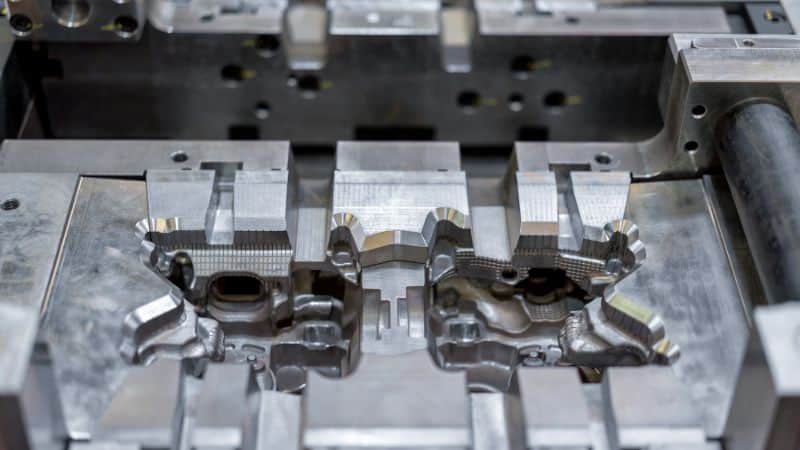
Çıkış Açısı, Radyüsler ve Duvar Kalınlığı
Yeterli çıkış açısı vermek, parçaların temiz biçimde çıkarılması ve takım ömrünün uzatılması için ilk adımdır. En iyi sonuç için dış yüzeylerde 0.5 ila 1.0 derece, iç maçalarda ise biraz daha dik olan 1.0 ila 2.0 derece aralığında çıkış açısı kullanın. Yüzey dokuluysa bu dokuyu karşılamak ve çıkarma sırasında parçanın yapışmasını önlemek için genellikle bir derece veya daha fazla ek çıkış açısı gerekir.
Çıkış açılarına ek olarak geniş radyüsler kullanmak da parçanın dayanıklılığı ve kalitesi için kritik önemdedir. Çinko için en az 0.5 ila 1.0 mm, alüminyum için 1.0 ila 2.0 mm yarıçaplı radyüsler gerilimi dağıtır ve keskin köşeleri azaltarak çatlamayı önler. Bu uygulama erimiş metalin akışını da iyileştirir.
Ayrıca tasarımlarda eşit duvar kalınlığı korunmalı, nervür ve bosslar stratejik biçimde kullanılmalı ve son derece ince duvarlardan kaçınılmalıdır. Belirli kurulumun bunları üretebildiği kanıtlanmadıkça alüminyum için genellikle 0.8 ila 1.0 mm’nin üzerinde kalınlık tercih edilir.
Toleranslar ve Kritik Referanslar
Parçanın işlevi ve ölçümü açısından kritik, sağlam ve erişilebilir yüzeyleri kullanarak açık bir referans sistemi oluşturun. Düzlemsellik, konum ve profil gibi biçim, yönelim ve konum özelliklerini kontrol etmek için Geometrik Boyutlandırma ve Toleranslandırma (GD&T) uygulayın. Bu sistem parçanın işlevsel sınırlarını tanımlar. Kritik olmayan yüzeylerde daha geniş toleranslara izin vererek tasarımı gereğinden fazla kısıtlamaktan kaçının; bu, performansı etkilemeden takım ve üretimi basitleştirir.
Referans hedefleri, probların kolayca erişebileceği kararlı, döküm hâlindeki yüzeylere yerleştirilmelidir. Kalıp yarıları arasındaki küçük hizasızlıklar ölçüm hatalarına yol açıp referans sistemini bozabileceğinden hedefi ayırma hattının üzerine asla tanımlamayın.
Döküm hâlindeki toleransların işlenmiş parçalardakinden daha geniş olduğunu unutmayın. İşleme payını yalnızca sızdırmazlık yüzeyleri veya yatak geçmeleri gibi kritik özelliklere verin; diğer alanları döküm hâlinde bırakın. Böylece ikincil işlemler ve maliyet azalır.
Ayırma Hattı Stratejisi, Sürgüleri Azaltma ve Maliyet
Basınçlı döküm kalıplarının maliyetini ve karmaşıklığını başlıca ayırma hattı ve sürgü sayısı belirler. Her sürgü önemli ölçüde maliyet, bakım ve zaman eklediğinden temel tasarım hedeflerinden biri sürgü sayısını en aza indirmektir. Özellikler ana ayırma düzlemine göre yeniden yönlendirilebilir veya ters açıları ortadan kaldıracak biçimde tasarım değiştirilebilir. En iyi yaklaşım erken aşamada iş birliği yapmak ve Üretilebilirlik İçin Tasarım (DFM) analizi gerçekleştirmektir. Bu sayede sürgüler birleştirilebilir, teslim süreleri kısaltılabilir, maliyet düşürülebilir ve takım dayanıklılığı artırılabilir.
Dokular ve Logolar
Dokuların ve logoların tasarımı kalite ve dayanıklılığı güvence altına alacak belirli adımlar gerektirir. Her türlü doku, parçanın uygun şekilde çıkarılması için daha büyük çıkış açıları gerektirir. Bu nedenle logo eklerken her zaman tedarikçinize kesin teknik özelliklerini danışın. Mümkün olduğunda logoları kritik olmayan, işlev görmeyen yüzeylere yerleştirin. Takımda çizilme ve aşınmayı önlemek için logoların yükseltilmiş değil, yüzeye gömülü olması tercih edilir.
Takım Çeliği Malzemeleri ve Yüzey İşlemleri
Yaygın Takım Çelikleri (H13, H11, Maraging)
- H13: İyi sıcak dayanımı, ısıl yorulma direnci ve tokluğu sayesinde alüminyum basınçlı dökümünde sektörün temel çeliğidir. Uygun ısıl işlem ve temperleme şarttır.
- H11: İyi tokluk ve ısıl şok direnci sunar; ancak sıcak dayanımı daha düşük olduğundan alüminyum basınçlı dökümünde büyük kalıp boşlukları ve maçalar için H13’e kıyasla daha seyrek kullanılır.
- Maraging çelikleri: Yüksek dayanım ve mükemmel işlenebilirlik gereken veya eklemeli imalatla üretilen hibrit parçalar için yararlı olan bu çelikler, genellikle kalıba metal yapışmasını azaltmak üzere yüzey mühendisliğiyle birlikte kullanılır.
Diğer yaygın çelikler arasında çinko ve magnezyum alaşımları için P20 ile itici pimler ve aşınmaya çok maruz kalan diğer bileşenler için D2 gibi yüksek sertlikteki çelikler bulunur.
Kaplamalar, Nitrürleme ve Yüzey Mühendisliği
- Nitrürleme: Erozyona ve mikro ölçekte kalıba yapışmaya direnç gösteren sert, aşınmaya dayanıklı bir difüzyon tabakası oluşturur. H13/H11 üzerinde yaygın biçimde kullanılır.
- PVD/CVD kaplamaları (ör. TiN, CrN, AlCrN): Islanmayı azaltır, kayganlığı artırır ve kalıba yapışmayı sınırlar. Seçim alaşıma ve çalışma sıcaklığına bağlıdır.
- Sert krom, nikel-bor ve özel yapışma önleyici kaplamalar: Yolluk bölgelerine, yüksek hızlı çarpma alanlarına ve yapışmaya yatkın maçalara uygulanır. Sonuç, yüzey hazırlığına ve temel çeliğin kalitesine bağlıdır.
Isıl Yorulma, Kalıba Yapışma ve Erozyon Direnci
- Isıl yorulma, hızlı ve tekrarlanan ısınma-soğuma döngülerinin kalıp yüzeyinde oluşturduğu ısıl çatlaklar şeklinde görülür. Önleme stratejilerinde öncelikle H13 gibi ısıl yorulma direnci yüksek takım çelikleri kullanılır ve aşırı ısıl çevrimleri yönetmek için dengeli soğutma sistemleri tasarlanır. Üretimden önce kalıbı önceden ısıtmak, başlangıçtaki ısıl şoku azaltan kritik bir önlemdir.
- Kalıba yapışma, erimiş alaşımın kalıp çeliğine istenmeyen şekilde tutunmasıdır ve yerel çelik sıcaklıkları “yapışkan” aralığa düştüğünde artar. Kritik sıcaklık aralığından kaçınmak için özel kaplamalar ve kalıp ayırıcılar kullanılabilir, kalıp duvarı sıcaklıkları dikkatle kontrol edilebilir.
- Erozyon genellikle yollukların yakınında veya akışın keskin dönüşler yaptığı, hızlı akan erimiş metalin yüzeye çarptığı alanlarda görülür. Bunu önlemek için çarpma açıları yumuşatılmalı, radyüsler artırılmalı ve bu kritik bölgelerde daha yüksek direnç için yüzeyler yerel olarak sertleştirilmelidir.
Kalıp Takımının Üretimi, Numune Alımı ve Bakımı
Takım Üretim İş Akışı ve Teslim Süreleri
Tipik bir basınçlı döküm kalıp takımı programı genellikle 8 adımdan oluşur:
İlk Parça, Deneme ve Yinelemeler
İlk numune çalışması dolumu, gözenekliliği ve boyutsal kararlılığı doğrular. Yolluk boyutlarında, havalandırma derinliklerinde, püskürtme reçetelerinde ve enjeksiyon parametrelerinde yinelemeli ayarlamalar yapılmasını bekleyin. İlk parça muayenesi, ölçüm sonuçlarını teknik resimdeki GD&T ile ilişkilendirir. Veriye dayalı döngüler, termal görüntüleme, kalıp boşluğu basınç eğrileri ve vakum seviyeleri deneme-yanılmadan daha hızlı sonuca ulaşmaya yardımcı olur.
Önleyici Bakım, Yenileme ve Onarım
Rutin önleyici bakım; havalandırmaların temizlenmesini, kapama yüzeylerinin yenilenmesini, çıkarma sistemindeki aşınmanın doğrulanmasını ve soğutucu bağlantı parçalarının yeniden oturtulmasını kapsar. Yeniden nitrürleme ve nokta kaynak onarımları takım ömrünü uzatır. Çok aşınan maçalar ve yolluk bölgeleri için yedek insert bulundurun. Bakım gerektiren çevrim sayılarını ve kusur türlerini izleyin: takımlar aşınma izleriyle durumlarını anlatır.
Yaygın Kusurlar ve Çözümleri
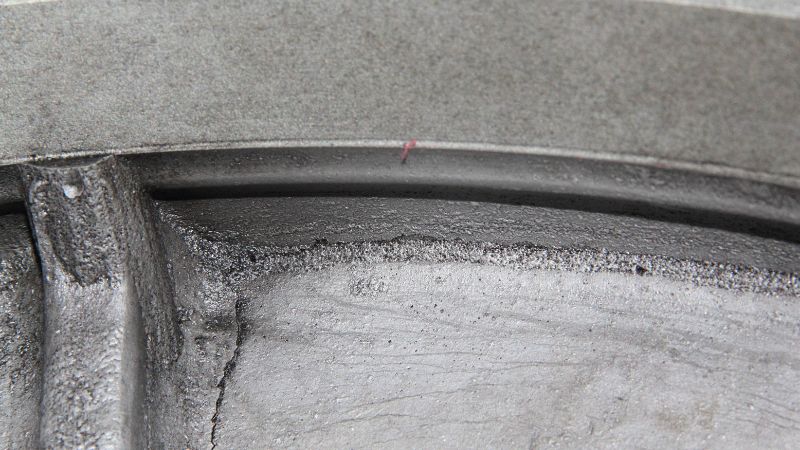
Gözeneklilik, Soğuk Birleşme ve Eksik Dolum
- Gaz gözenekliliği: Havalandırmayı/vakumu iyileştirin, yolluk geometrisiyle türbülansı azaltın ve kalıp sıcaklığını kararlı tutun. Hapsolmuş buharları önlemek için püskürtme ve yağlama dengesini yeniden ayarlayın.
- Büzülme gözenekliliği: Yerel kesitleri kalınlaştırın veya besleyiciler/taşma kanalları ekleyin; sıcak noktalarda erken katılaşmayı önlemek için soğutmayı ayarlayın.
- Soğuk birleşme/eksik dolum: Akış cephesini sıcak ve sürekli tutmak için eriyik ve kalıp sıcaklıklarını teknik şartname sınırları içinde artırın, yollukları büyütün veya konumlarını değiştirin.
Çapak, Kalıba Yapışma ve Sıkışma
- Çapak: Kapama düz yüzeylerini iyileştirin, kalıp kilidini düzeltin ve sıkıştırma kuvvetini doğrulayın. Aşırı püskürtme hidrolik kama etkisine de yol açabilir.
- Kalıba yapışma: Çelik yüzey sıcaklığını yapışma aralığının üzerine çıkarın, yapışma önleyici kaplamalar uygulayın ve yağlayıcı bileşimini ayarlayın. Yollukları yeniden yönlendirerek metalin yüzeye doğrudan çarpmasını azaltın.
- Sıkışma: Çıkış açısı ekleyin, çıkarma yüzeylerini parlatın, itici pimleri yeniden dağıtın veya bosslar yüksek olduğunda itici kovanlara geçin.
Eğilme ve Boyutsal Kayma
- Eğilme: Eşit olmayan soğuma ve artık gerilmelerden kaynaklanır. Soğutma devrelerini dengeleyin, asimetrik parçalarda parçaya uyumlu kanallar kullanın ve kademeli katılaşma için proses parametrelerini ayarlayın.
- Boyutsal kayma: Uzun üretim serilerinde görülebilir ve kalıbın ısıl büyümesine işaret eder. Kararlı olmayan özellikler için döküm sonrası kalibrasyon veya hedefli son işleme tasarlayın.
Sonuç
Basınçlı döküm kalıp takımları, hassas mühendislik ve stratejik iş birliğiyle kalite ve verimlilik sağlayan önemli bir yatırımdır. yerleşik bir kalıp üretim prosesine ve DFM konusunda kapsamlı deneyime sahip iş ortaklarını seçmelisiniz. Bu yaklaşım zorlukları güvenilir üretime dönüştürür; tutarlı değer ve rekabet avantajı sağlar.
Sık Sorulan Sorular
Parça karmaşıklığı kalıp maliyetini gerçekte nasıl artırır? Yalnızca boyutla mı ilgilidir?
Parça boyutu çelik maliyetini etkiler; ancak kalıp maliyeti kullanılan malzeme miktarından çok daha fazlasına bağlıdır. Sürgü gerektiren her ters açı, her karmaşık maça ve her dar toleranslı özellik mühendislik süresini, hassas işlemeyi ve gelecekteki bakım noktalarını artırır. Temiz bir ayırma hattına sahip ve düşük hacimde üretilecek daha basit bir parça çoğu zaman daha ucuz ve güvenilir tek gözlü bir kalıpta üretilebilir. Çok sayıda ters açısı olan bir parça ise göz sayısından bağımsız olarak karmaşık, çok sürgülü bir takım gerektirir.
Kalıp numunesi/deneme aşamasında gelecekteki üretim sorunlarını öngören temel göstergeler nelerdir?
Tutarlılığı izlemenizi öneririz. Sıcaklık veya enjeksiyon hızı gibi makine parametrelerinde küçük ayarlamalar parça kalitesinde ya da kusurlarda büyük dalgalanmalara yol açıyorsa kalıp tasarımı kararsız olabilir. Parçaların tutarlı biçimde çıkarılamaması, ilk enjeksiyonlarda kalıba yapışma izleri görülmesi veya iyi parçaların üretildiği geniş ve kararlı bir “proses penceresi” oluşturulamaması diğer uyarı işaretleridir. Nitelikli bir kalıp, küçük değişiklikleri tolere etmeli ve tekrarlanabilir sonuç vermelidir.
Karmaşık özellikler için daha “basit” bir kalıp tasarlayıp ikincil işleme kullanmak ne zaman daha uygun maliyetlidir?
Çok derin ve küçük çaplı delikler, kusursuz diş kökleri veya son derece keskin iç köşeler gibi dökümü aşırı zor ya da pahalı özelliklerde bu yaklaşım çoğu zaman akıllıcadır. Sağlam bir blok döküp ikincil işlemde delik delerek/diş açarak kalıptaki kırılgan maça pimlerinin maliyetinden ve olası arıza noktalarından kaçınırsınız. Bu tercih, parça başına işleme maliyeti ile ilk kalıp karmaşıklığı ve riskleri arasında bir dengedir.







