
Sıcak kamaralı basınçlı döküm, erimiş metalin entegre bir hazne kullanılarak doğrudan kalıba enjekte edildiği bir döküm yöntemidir; bu özelliğiyle erime noktası düşük alaşımlar için idealdir.
Prosesin nasıl işlediğini, hangi malzemeleri kullandığını ve soğuk kamaralı basınçlı dökümden nasıl ayrıldığını anlamak, yöntemin neden yaygın biçimde kullanılmaya devam ettiğini açıklar. Uygulamalarını ve makine bileşenlerini incelemek de bu yöntemin günümüzde endüstriyel üretimi nasıl şekillendirdiğini gösterir.
Sıcak Kamaralı Basınçlı Döküme Genel Bakış
Sıcak kamaralı basınçlı döküm, hassas parçalar oluşturmak için erimiş metalin basınç altında kalıba enjekte edildiği bir üretim prosesidir. Erime noktası düşük metaller için en uygunudur; hızı, doğruluğu ve tutarlı yüzey kalitesiyle öne çıkar.
Sıcak Kamaralı Basınçlı Döküm Nedir?
Sıcak kamaralı basınçlı dökümde enjeksiyon sistemi, erimiş metali tutan fırının içine doğrudan yerleştirilir. Bir piston sıvı metali nozülden geçirerek çelik kalıba iter; metal burada istenen şekle katılaşır. Bu yöntem çinko, magnezyum ve kurşun bazlı malzemeler gibi alaşımlarda iyi sonuç verir. Bu metaller hızla erir ve kolay akar; dolayısıyla proses hızlı ve verimlidir.
Uygulamada üreticiler sıcak kameralı makineleri otomotiv bileşenleri, cihaz muhafazaları ve elektronik konektörler gibi ince ayrıntı ve düzgün yüzey gerektiren küçük ve orta boyutlu parçalar için kullanır.
Sıcak Kamaralı Basınçlı Dökümün Temel Avantajları
Soğuk kamaralı basınçlı döküme kıyasla daha geleneksel bir seçenek olsa da sıcak kamaralı basınçlı döküm kendini kanıtlamış bir yöntemdir. Tutarlı performansın başarı için belirleyici olduğu seri üretimde tercih edilmesini sağlayan çeşitli avantajlar sunar.
En önemli avantajlardan biri hızdır. Enjeksiyon sisteminin erimiş metale doğrudan bağlı olması taşıma süresini azaltır ve çevrimleri hızlandırır.
Bir diğer avantaj hassasiyettir. Yüksek enjeksiyon basıncı kalıbı tamamen doldurarak dar toleranslı ve mükemmel yüzey kalitesine sahip parçalar oluşturur. Böylece ikincil işleme ihtiyacı azalır.
Sıcak kamaralı basınçlı döküm, yüksek adetli üretimde maliyet açısından da verimlidir. Yeniden kullanılabilen kalıplar ve hızlı çevrimler parça başı maliyeti düşürür. Ayrıca proses ince duvarların ve karmaşık şekillerin üretilmesine olanak tanıyarak malzeme kullanımını azaltmaya yardımcı olur.
Yöntem ayrıca tutarlılık sağlar. Üretilen her parça neredeyse aynıdır; bu özellik, birbirinin yerine kullanılabilir bileşenler gerektiren sektörler için kritik önem taşır.
Sıcak Kamaralı Basınçlı Dökümün Sınırlamaları
Avantajlarına rağmen sıcak kamaralı basınçlı dökümün belirli sınırları vardır. En önemli kısıtlama malzeme seçimidir. Yalnızca çinko ve magnezyum gibi erime noktası düşük metaller kullanılabilir. Alüminyum gibi erime noktası daha yüksek alaşımlar bu yöntemle dökülemez.
Takım maliyetleri de yüksek olabilir. Kalıplar dayanıklı olsa da önemli bir ilk yatırım gerektirir; bu yatırım küçük üretim adetlerinde uygun olmayabilir.
Parça boyutu da bir başka sınırlamadır. Sıcak kamaralı makineler küçük bileşenler için daha uygundur; bu prosesle büyük veya ağır parçaların üretilmesi verimli değildir.
Son olarak, yüzey kalitesi genellikle iyi olsa da döküm sırasında oluşan çapakları veya keskin kenarları gidermek için bazı parçalarda az miktarda son işlem gerekebilir.
Sıcak Kamaralı Basınçlı Döküm Makinelerinin Temel Bileşenleri
Sıcak kamaralı basınçlı döküm makinesi, erimiş metali hız ve hassasiyetle kalıba enjekte etmek için birlikte çalışan çeşitli entegre parçalardan oluşur. Her bileşen tutarlı dökümler elde etmek üzere sıcaklık, basınç ve metal akışının kontrolünde belirli bir rol oynar.
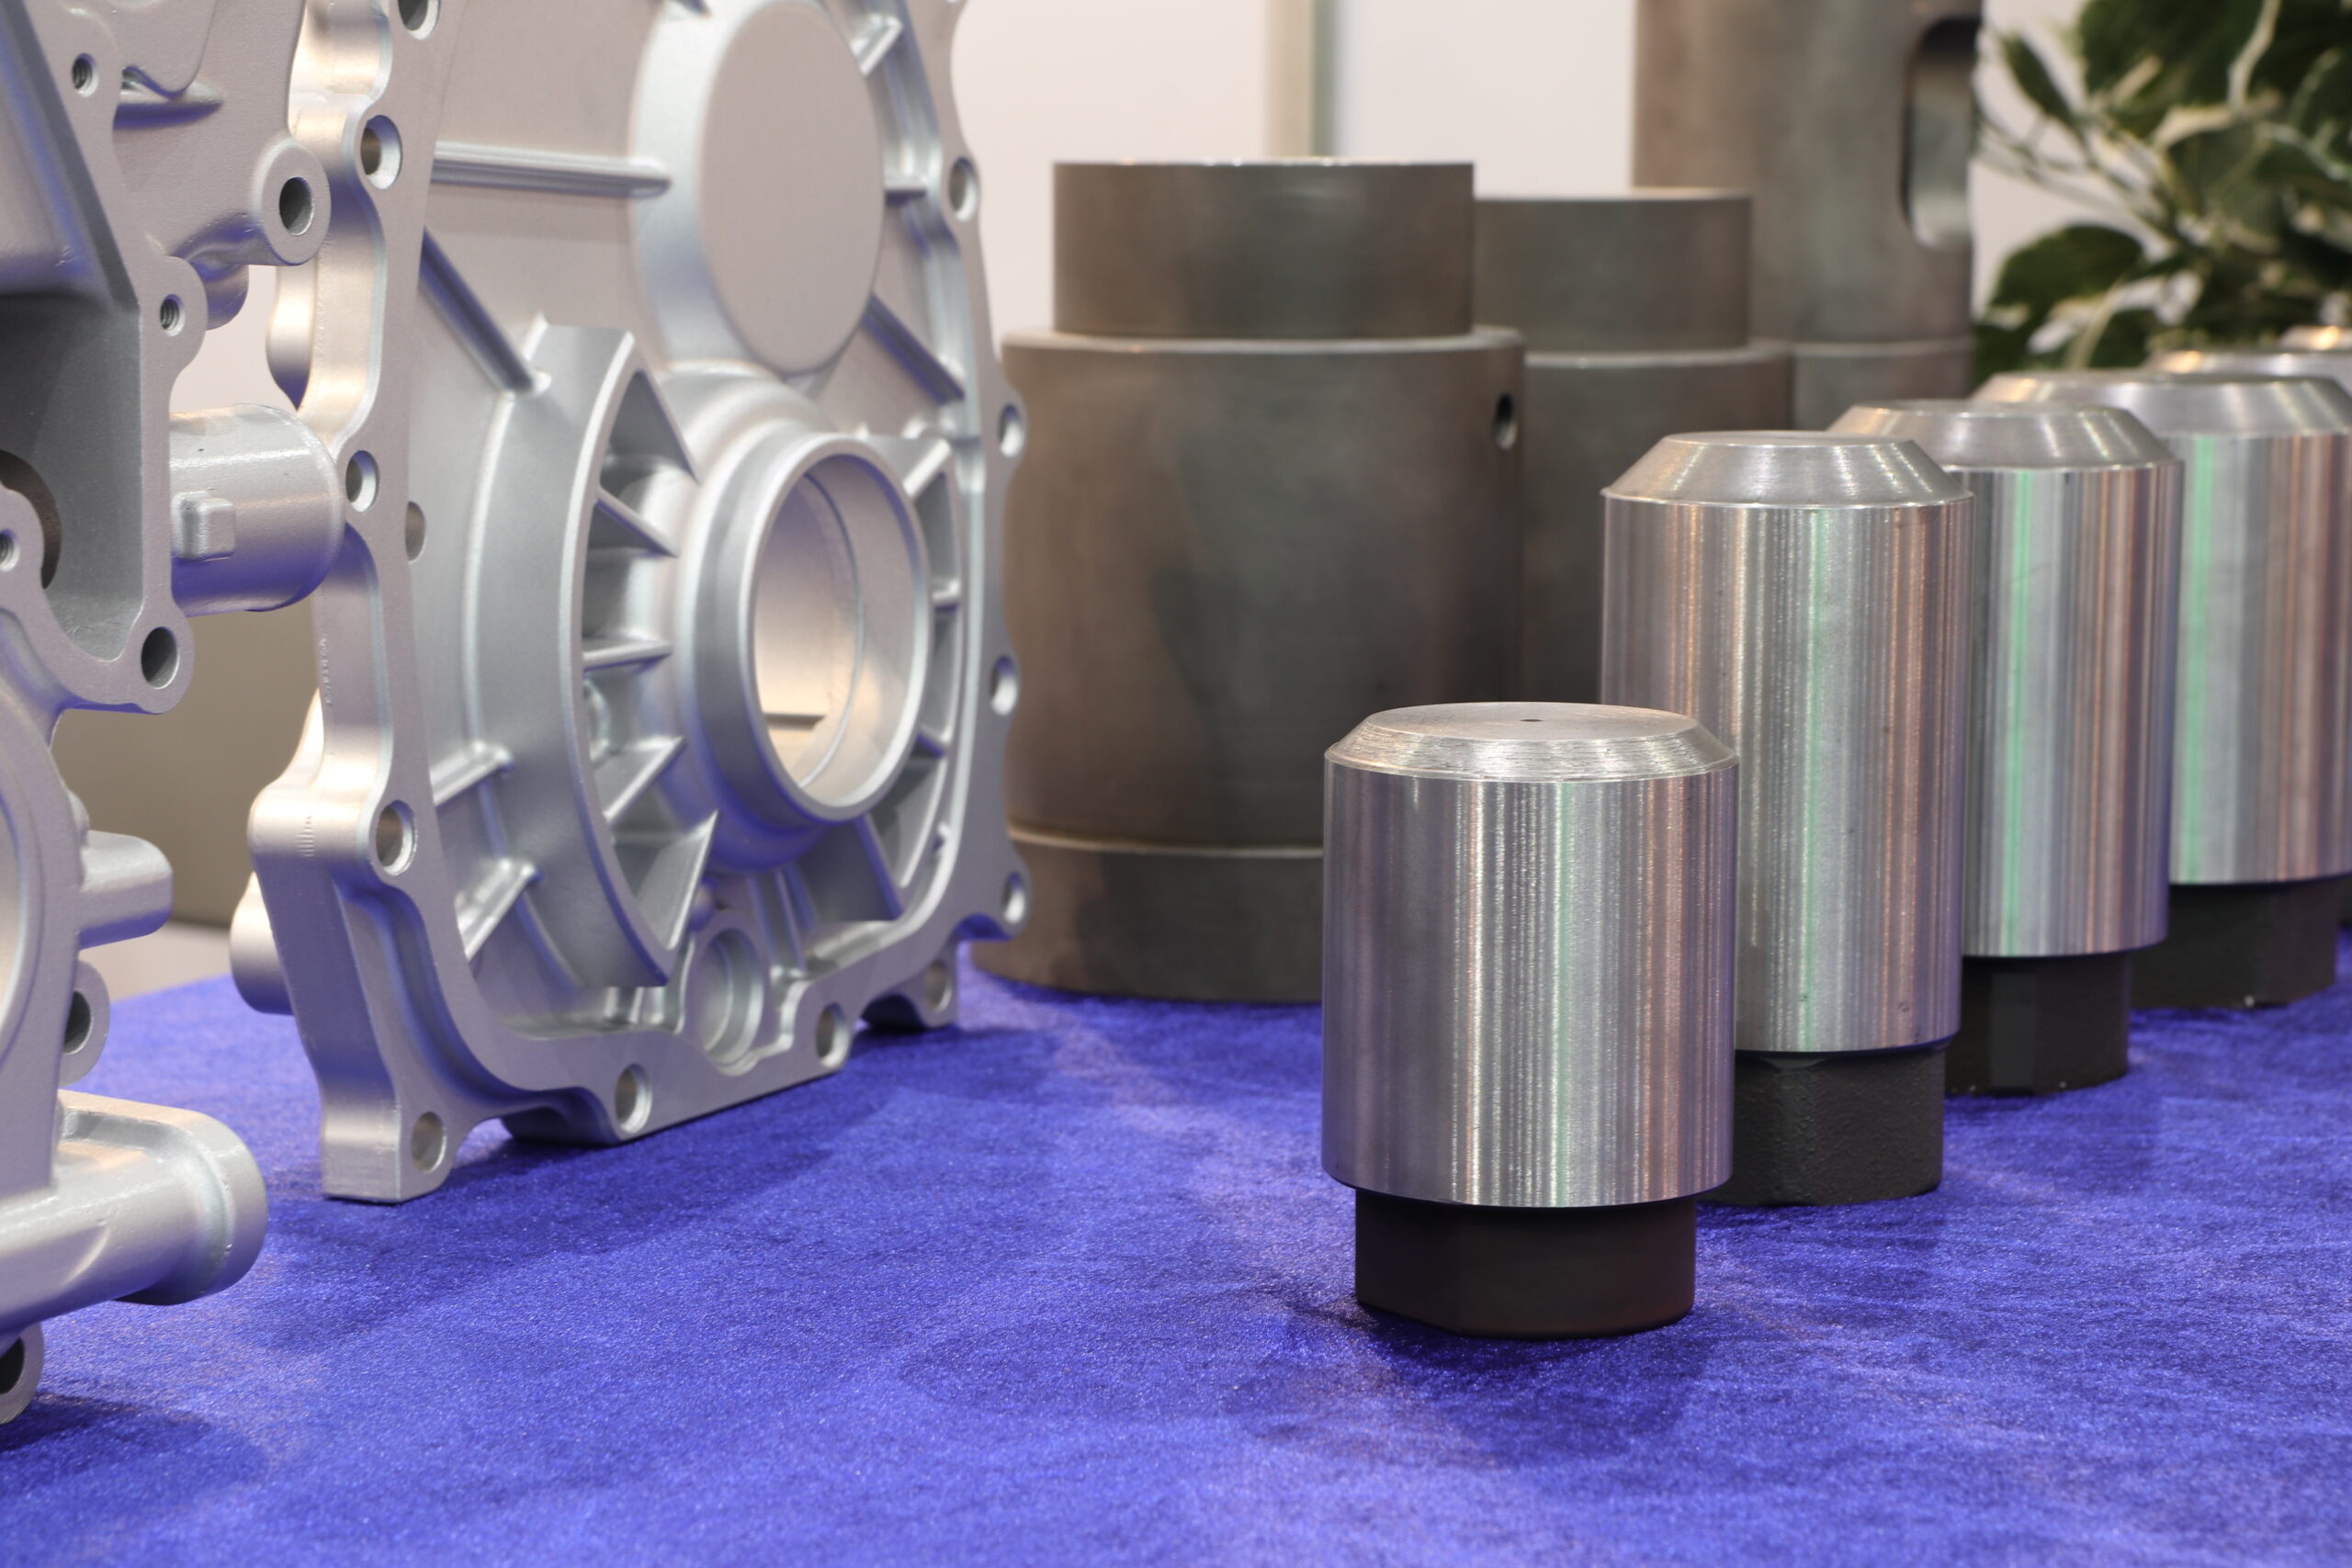
Sıcak Hazne ve Fırın
Sıcak hazne erimiş metali tutar ve döküm için kararlı bir sıcaklıkta kalmasını sağlar. Alaşımı eriten ve sıvı halde tutan fırına doğrudan bağlıdır. Bu tasarım, harici eritme sistemlerine kıyasla taşıma adımlarını azaltır ve çevrim sürelerini kısaltır.
Fırın genellikle basınçlı döküm makinesine entegredir. Erimiş çinko, magnezyum veya erime noktası düşük diğer alaşımlara sürekli maruz kalmaya dayanması için ısıya dirençli malzemeyle kaplanır.
Bu kurulumun önemli bir avantajı, erimiş metalin makinenin içinde her zaman hazır bulunmasıdır. Böylece enjeksiyon çevrimleri hızlanır ve transfer sırasında kirlenme ya da sıcaklık kaybı riski azalır.
Piston ve Kazboynu Mekanizması
Piston ve kazboynu mekanizması erimiş metali sıcak hazneden kalıp boşluğuna taşır. Kazboynu, sıcak hazneyi kalıba bağlayan tüp biçiminde bir kanaldır. Erimiş metalin içine daldırılmış olduğundan doğrudan besleme sağlar.
Piston kazboynunun içinde çalışır. Etkinleştirildiğinde kontrollü basınç altında erimiş metali nozülden yukarı doğru iter. Hava hapsolması veya eksik dolum gibi kusurları önlemek için bu hareket hassas biçimde gerçekleşmelidir.
Farklı alaşımlar piston hızının ve basıncının ayarlanmasını gerektirebilir. Örneğin çinkoda metalin kalıbın ince kesitlerini erken katılaşmadan doldurmasını sağlamak için daha yüksek enjeksiyon hızları gerekebilir.
Kalıp ve Kalıp Boşluğu
Kalıp, son parçaya şeklini veren sertleştirilmiş çelik kalıptır. İki yarıdan oluşur: döküm makinesine bağlı sabit yarı ve her çevrimde açılıp kapanan hareketli yarı.
Kalıp boşluğu, dökümün geometrisini belirleyen içi boş alandır. Büzülme, akış yolları ve parçanın çıkarılması dikkate alınarak dikkatle tasarlanmalıdır.
Sıcaklığı ve katılaşma hızını düzenlemek için kalıba çoğu zaman soğutma kanalları eklenir. Doğru soğutma eğilme ve yüzey düzensizlikleri gibi kusurları önler ve yüksek hacimli üretimde kalıp ömrünü uzatır.
Sıcak Kamaralı Basınçlı Döküm Prosesi
Bu proses, erimiş metali doğrudan makinenin içinde işlemek için entegre bir fırın ve enjeksiyon sistemi kullanır. Kalıbı hızla doldurmak için kontrollü basınca dayanır ve tutarlı şekle, düzgün yüzeye ve kısa çevrim süresine sahip parçalar üretir.
Adım Adım Proses
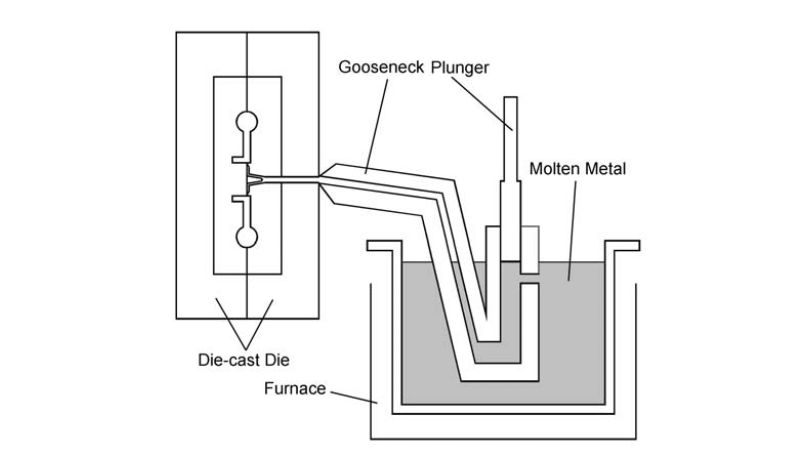
Sıcak kamaralı basınçlı döküm prosesi, erimiş metalin bağlı bir fırında tutulmasıyla başlar. Fırın, enjeksiyona hazır metalin sıcaklığını kararlı tutar.
Bir “kazboynu” mekanizması erimiş metali silindire çeker. Silindir dolduğunda piston metali nozülden geçirerek kalıp boşluğuna iter.
Sertleştirilmiş çelikten yapılan kalıp, içinden akarken erimiş metale şeklini verir. Boşluk dolduktan sonra metal kalıp içinde soğumaya ve sertleşmeye başlar.
Katılaşma kararlı bir aşamaya ulaştığında kalıp açılır. İtici pimler bitmiş dökümü kalıptan çıkarır. Ardından çevrim sıfırlanır ve sonraki parça için tekrarlanır.
Basıncın ve Katılaşmanın Rolü
Erimiş metalin kalıbın tamamını doldurmasını sağlamada basınç merkezi rol oynar. Yeterli kuvvet uygulanmazsa metal ince duvarlara veya küçük özelliklere ulaşamaz.
Tipik enjeksiyon basınçları alaşıma ve parça boyutuna bağlı olarak 1 500 ila 4 500 psi arasında değişir. Bu basınç hava ceplerini önler ve yüzey kalitesini iyileştirir.
Katılaşma, metal basınç altında kalırken gerçekleşir. Bu durum büzülmeyi azaltır ve nihai dökümü güçlendirir. Eşit soğuma önemlidir; çünkü eşit olmayan katılaşma eğilme veya gözeneklilik gibi kusurlara yol açabilir.
Metalın ne hızla katılaşacağını kontrol etmek için kalıpta çoğunlukla soğutma kanalları bulunur. Basınç ile soğutma arasındaki bu denge, dökümün boyutsal ve mekanik gereklilikleri karşılamasını sağlar.
Çevrim Süreleri ve Verimlilik
Sıcak kamaralı basınçlı dökümün başlıca avantajlarından biri kısa çevrim süresidir. Fırın makineye entegre olduğundan sonraki enjeksiyon için erimiş metal her zaman hazırdır.
Tipik süreler parça karmaşıklığına ve boyutuna bağlı olarak 15 ila 60 saniye arasında değişir. Bu özellik prosesi küçük ve orta boyutlu parçaların yüksek hacimli üretimine uygun kılar.
Taşıma adımlarının azalması da verimliliği artırır. Operatörlerin erimiş metali makineler arasında aktarmasına gerek kalmaz; böylece enerji kullanımı azalır ve güvenlik artar.
Proses en iyi sonucu çinko, kalay ve magnezyum gibi erime noktası düşük alaşımlarla verir. Bu alaşımlar yüksek erime noktalı metallere kıyasla daha hızlı ısınıp soğuduğundan çevrimler kısalır.
Uygulamalar ve Sektörel Kullanım
Sıcak kamaralı basınçlı döküm; hızın, tutarlılığın ve düzgün yüzey kalitesinin önemli olduğu hassas metal bileşenlerin üretimini destekler. Erime noktası daha düşük alaşımlarda en etkili sonucu verir; bu nedenle yüksek hacimli üretim ve güvenilir boyutsal doğruluk gerektiren sektörlerde yaygın biçimde kullanılır.
Otomotiv Bileşenleri
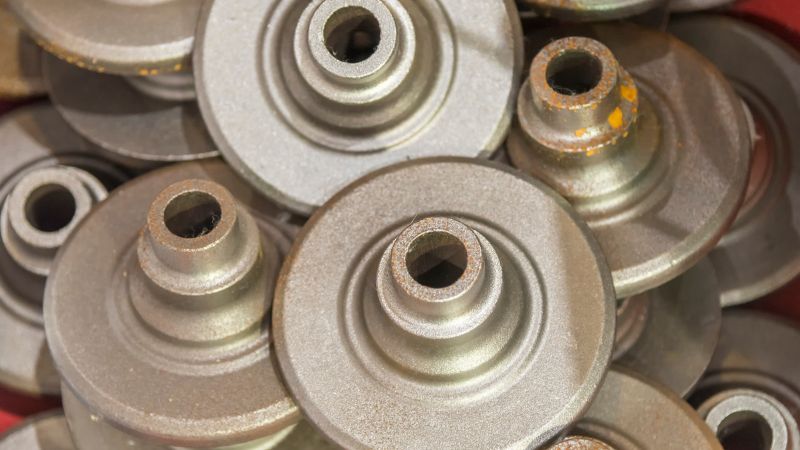
Otomotiv sektörü küçük ve orta boyutlu parçalar üretmek için çinko ve magnezyum alaşımlarını sıcak kamaralı basınçlı dökümle işler. Bu metaller, güçlü ama hafif kalan ince duvarlı ve karmaşık şekilli parçalar üretmeye olanak tanır.
Yaygın parçalar arasında karbüratör muhafazaları, şanzıman kasaları, braketler ve motor bileşenleri bulunur. Bu parçalar, yüksek performanslı sistemlerde doğru uyum ve işlevi destekleyen dar toleransların korunmasından yararlanır.
Elde edilen düzgün yüzey kalitesi ikincil işleme ihtiyacını azaltır. Bu, üretim hızını yüksek tutarken maliyeti düşürür. Otomotiv üretiminde hem doğruluk hem dayanıklılık gerektiği için sıcak kamaralı basınçlı döküm kalite ile üretim miktarı arasında verimli bir denge sunar.
Tüketici Elektroniği ve Elektrik Muhafazaları
Elektronik üreticileri kompakt muhafazalar ve kasalar için sıcak kamaralı basınçlı döküme güvenir. Çinko alaşımları ince duvarlara ve ince ayrıntılara olanak tanırken dayanım sağladığı için sıkça kullanılır.
Örnekler arasında akıllı telefon çerçeveleri, dizüstü bilgisayar menteşeleri, konektörler ve koruyucu kasalar yer alır. Bu parçaların boşluk veya hizasızlık olmadan hassas elektronik düzeneklere uyması için boyutsal doğruluk gerekir.
Proses aynı zamanda hem işlev hem görünüş açısından önemli olan temiz bir yüzey kalitesi sağlar. Anahtar muhafazaları ve küçük motor bileşenleri gibi elektrik muhafazaları, malzemenin aşınmaya dayanma ve parazite karşı koruma sağlama özelliğinden yararlanır.
Diğer Endüstriyel Uygulamalar
Sıcak kamaralı basınçlı döküm, otomotiv ve elektroniğin yanı sıra erime noktası düşük, dayanıklı metal bileşenlere büyük ölçekte ihtiyaç duyan sektörleri de destekler. Kapı kolları, kilitler ve cihaz parçaları gibi hırdavat ürünleri, prosesin verimliliği nedeniyle çoğu zaman bu yöntemle üretilir.
Tıbbi cihazlarda da pompa muhafazaları ve hassas konektörler gibi çinko basınçlı döküm parçaları kullanılır. Bu parçaların güvenilir performans göstermesi için boyutsal doğruluklarının tutarlı olması gerekir.
Ölçüm cihazları ve makinelerde bu yöntem; tekrarlanabilirlik ve düzgün yüzey sayesinde ek işlem ihtiyacını azaltan dişliler, kollar ve muhafazalar üretir. Böylece hem maliyet kontrolü hem de güvenilir sonuç arayan üreticiler için pratik bir seçenek sunar.
Sık Sorulan Sorular
Sıcak kamaralı basınçlı döküm makinelerinde genellikle hangi metaller işlenir?
Bu yöntem çoğunlukla çinko, magnezyum ve erime noktası düşük diğer alaşımlar için kullanılır. Bu metaller kalıplara kolayca akar ve hızla katılaşır; bu nedenle prosese uygundur. Alüminyum ve bakır alaşımları daha yüksek erime noktaları nedeniyle genellikle tercih edilmez.
Sıcak kamaralı basınçlı döküm yüksek erime noktalı metallerde kullanılabilir mi?
Hayır; alüminyum, pirinç veya çelik gibi erime noktası yüksek metaller için uygun değildir. Enjeksiyon sisteminin erimiş metalle sürekli teması, bu sıcaklıklarda ekipmana zarar verir. Bu tür malzemeler için soğuk kamaralı döküm tercih edilir.
Sıcak kamaralı basınçlı dökümde sık görülen kusurlar nelerdir?
Yaygın kusurlar arasında gözeneklilik, soğuk birleşme ve yüzey lekeleri bulunur. Bu sorunlar çoğu zaman hapsolmuş havadan, eksik dolumdan veya uygun olmayan sıcaklık kontrolünden kaynaklanır. Dikkatli proses izlemesi bu sorunların görülme sıklığını azaltmaya yardımcı olur.







