
A fundição sob pressão em câmara quente é um método de fundição no qual o metal fundido é injetado diretamente no molde por meio de uma câmara integrada, o que a torna ideal para ligas com pontos de fusão mais baixos.
Entender como o processo funciona, quais materiais utiliza e como se diferencia da fundição sob pressão em câmara fria ajuda a explicar por que ele continua tão difundido. Conhecer suas aplicações e os componentes da máquina também mostra como esse método ainda influencia a produção industrial.
Visão geral da fundição sob pressão em câmara quente
A fundição sob pressão em câmara quente é um processo de fabricação que injeta metal fundido sob pressão em um molde para produzir peças precisas. É mais adequada a metais com baixo ponto de fusão e valorizada pela velocidade, precisão e acabamento superficial uniforme.
O que é fundição sob pressão em câmara quente?
Na fundição sob pressão em câmara quente, o sistema de injeção fica instalado diretamente em um forno que contém o metal fundido. Um pistão força o metal líquido através de um bocal até um molde de aço, onde ele se solidifica no formato desejado. O método funciona bem com ligas de zinco, magnésio e materiais à base de chumbo. Esses metais fundem rapidamente e escoam com facilidade, tornando o processo ágil e eficiente.
Na prática, os fabricantes usam máquinas de câmara quente para peças pequenas e médias que exigem detalhes finos e superfícies lisas, como componentes automotivos, carcaças de eletrodomésticos e conectores eletrônicos.
Principais vantagens da fundição sob pressão em câmara quente
Embora seja a opção mais tradicional em comparação com a fundição sob pressão em câmara fria, a fundição em câmara quente continua sendo um método consolidado. Ela oferece várias vantagens que a tornam popular na produção em massa, na qual um desempenho constante é essencial.
Uma das vantagens mais importantes é a velocidade. A conexão direta entre o sistema de injeção e o metal fundido reduz o tempo de manuseio e, consequentemente, encurta os ciclos.
Outra vantagem é a precisão. A injeção em alta pressão preenche completamente o molde, produzindo peças de alta qualidade, com tolerâncias rigorosas e excelente acabamento superficial. Isso reduz a necessidade de usinagem secundária.
A fundição sob pressão em câmara quente também é econômica em grandes lotes. Os moldes reutilizáveis e os ciclos rápidos reduzem o custo por peça. Além disso, o processo permite paredes finas e formas complexas, o que ajuda a diminuir o consumo de material.
O método também proporciona consistência. Cada peça produzida é praticamente idêntica, algo fundamental para setores que precisam de componentes intercambiáveis.
Limitações da fundição sob pressão em câmara quente
Apesar de suas vantagens, a fundição sob pressão em câmara quente tem algumas limitações. A mais importante é a restrição de materiais. Só podem ser usados metais com baixo ponto de fusão, como zinco e magnésio. Ligas com ponto de fusão mais alto, como o alumínio, não podem ser fundidas por esse método.
Os custos das ferramentas também podem ser altos. Embora os moldes sejam duráveis, exigem um investimento inicial significativo, que pode não ser viável para pequenas séries de produção.
O tamanho da peça é outra limitação. As máquinas de câmara quente são mais adequadas a componentes menores; a produção de peças grandes ou pesadas não é eficiente nesse processo.
Por fim, embora o acabamento superficial geralmente seja bom, algumas peças ainda podem precisar de um pequeno trabalho de acabamento para remover rebarbas ou arestas vivas formadas durante a fundição.
Principais componentes das máquinas de fundição sob pressão em câmara quente
Uma máquina de fundição sob pressão em câmara quente depende de vários componentes integrados que trabalham em conjunto para injetar metal fundido no molde com rapidez e precisão. Cada componente tem uma função específica no controle da temperatura, da pressão e do fluxo do metal, garantindo peças fundidas consistentes.
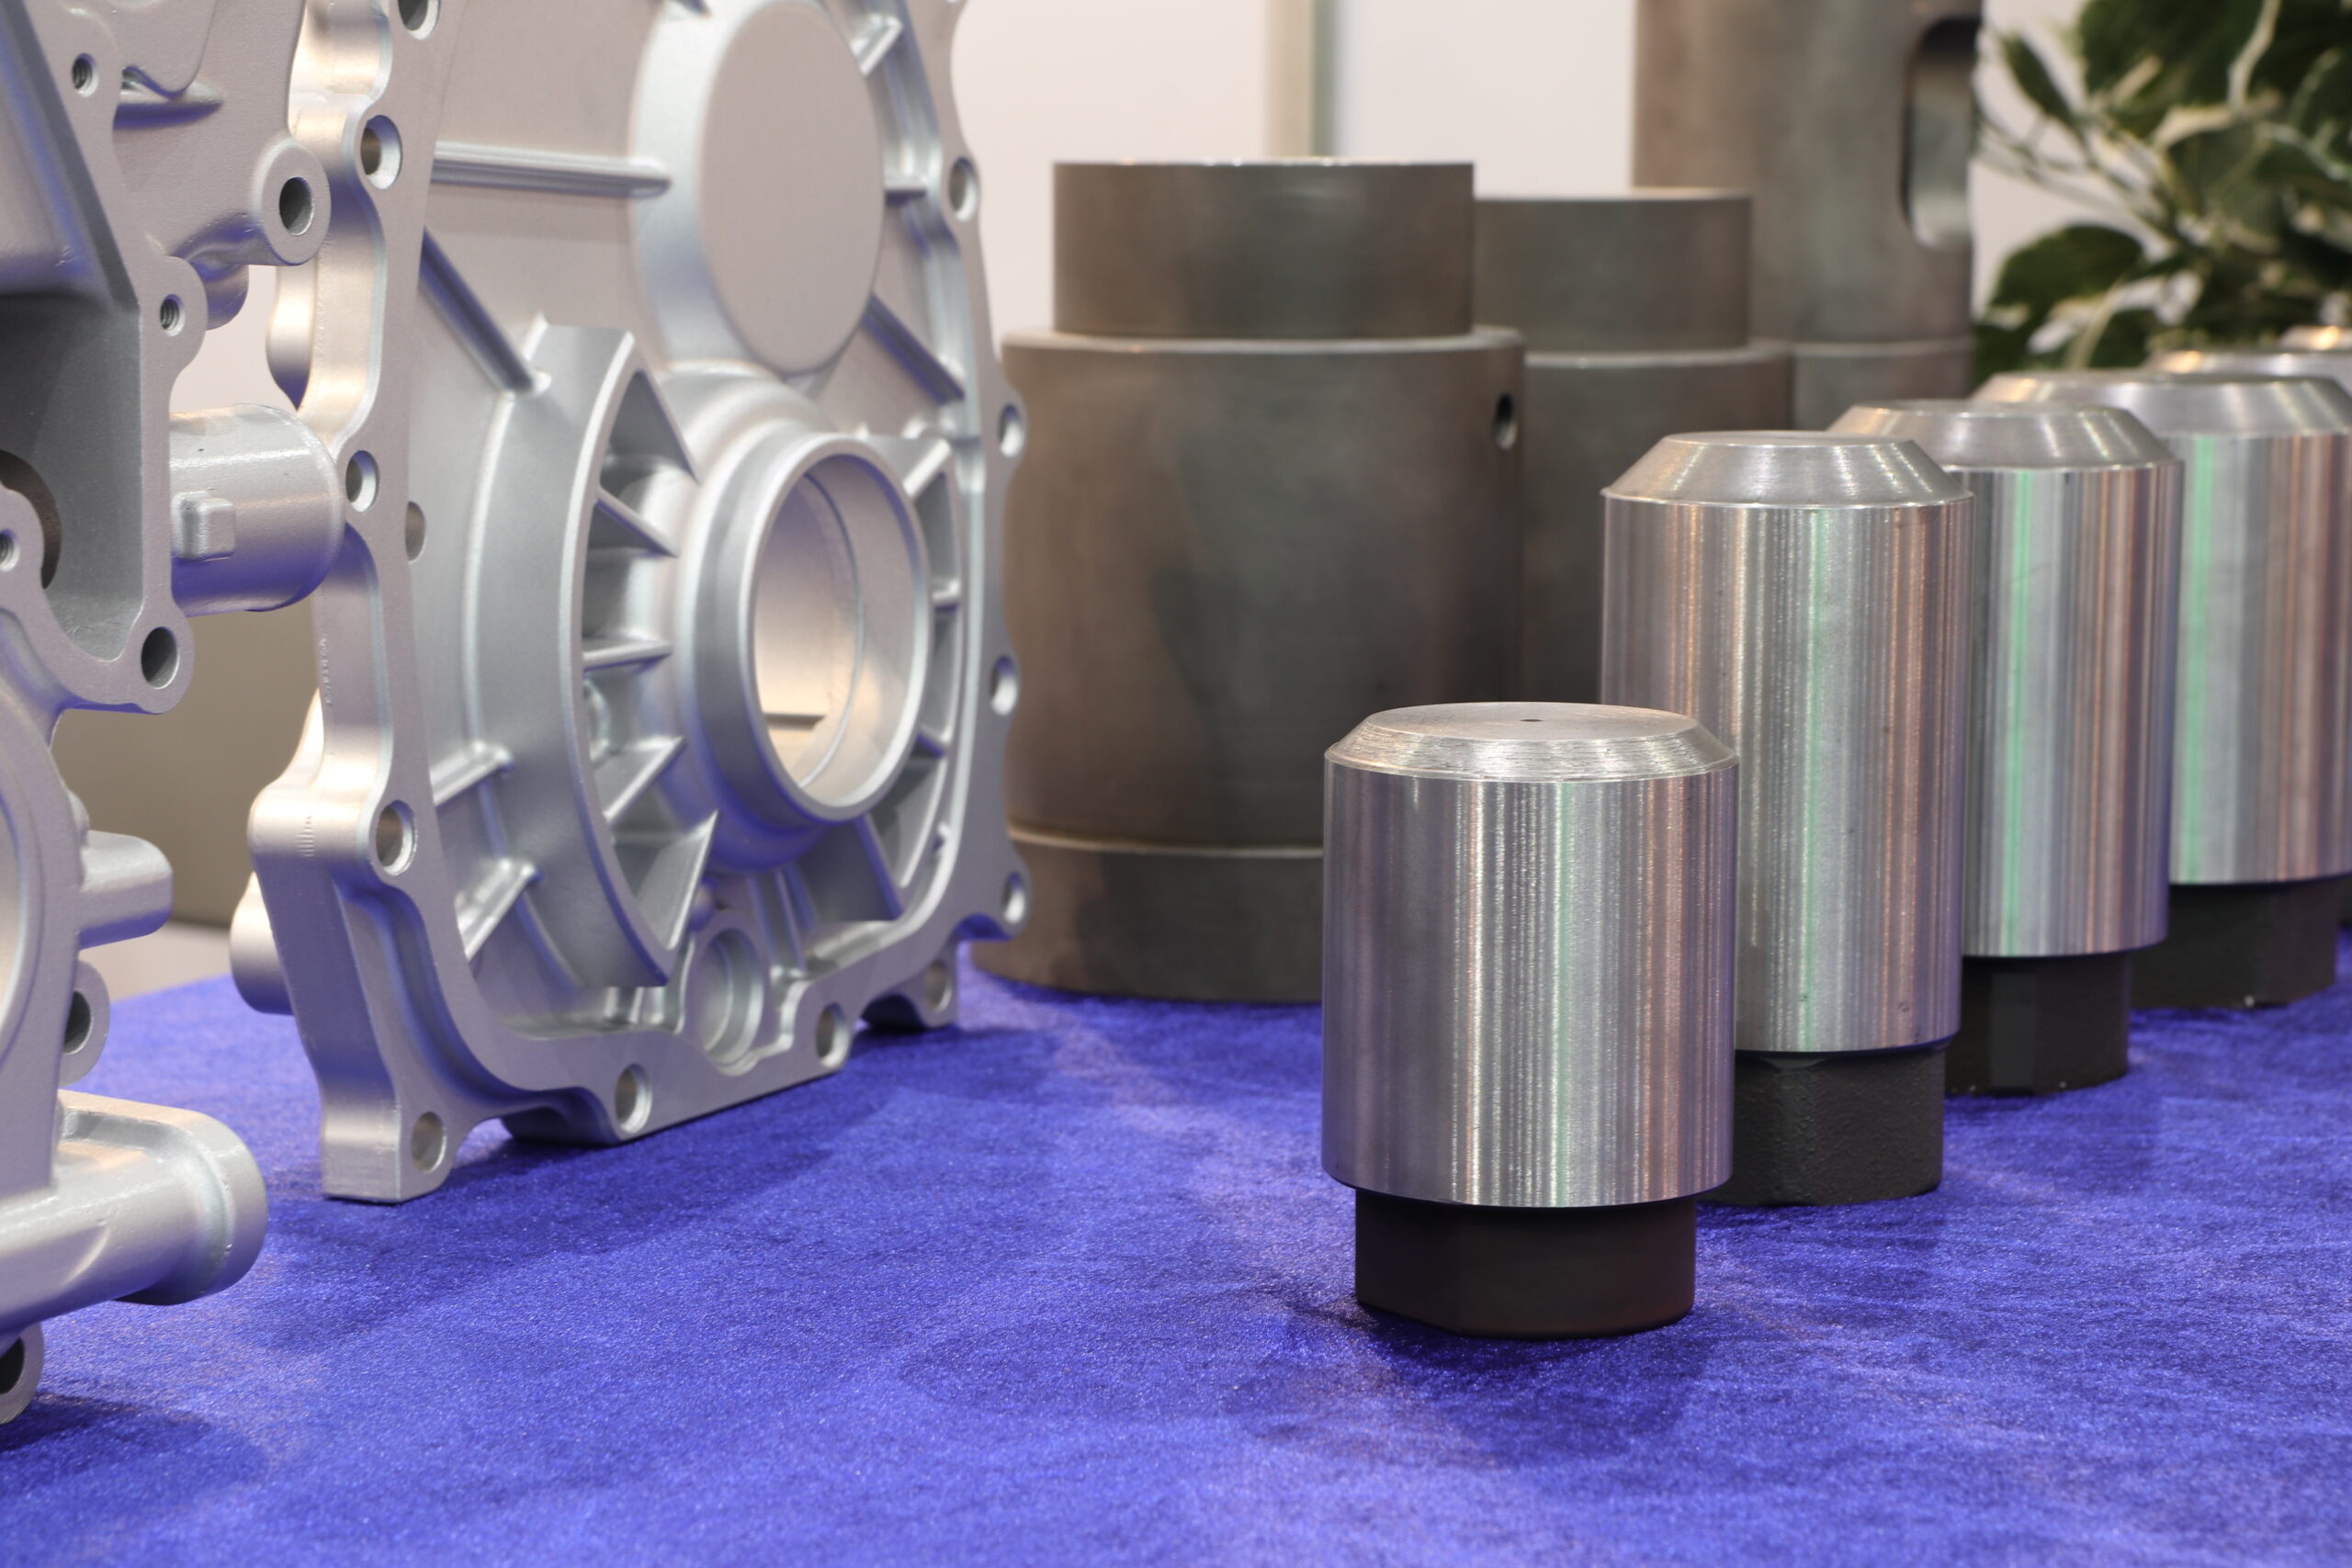
Câmara quente e forno
A câmara quente contém o metal fundido e o mantém em uma temperatura estável para a fundição. Ela é acoplada diretamente ao forno, que funde a liga e a mantém no estado líquido. Em comparação com sistemas de fusão externos, esse projeto reduz as etapas de manuseio e encurta o tempo de ciclo.
Em geral, o forno é integrado à máquina de fundição sob pressão. Seu revestimento é feito de material resistente ao calor para suportar a exposição contínua ao zinco, magnésio ou outras ligas de baixo ponto de fusão.
Uma vantagem importante dessa configuração é que o metal fundido fica sempre disponível dentro da máquina. Isso permite ciclos de injeção mais rápidos e reduz o risco de contaminação ou perda de temperatura durante a transferência.
Mecanismo do pistão e do pescoço de ganso
O mecanismo do pistão e do pescoço de ganso conduz o metal fundido da câmara quente até a cavidade do molde. O pescoço de ganso é um canal em forma de tubo que conecta a câmara quente ao molde. Ele fica submerso no metal fundido, garantindo o abastecimento direto.
O pistão se movimenta dentro do pescoço de ganso. Quando acionado, empurra o metal fundido para cima, pelo bocal, sob pressão controlada. Esse movimento precisa ser preciso para evitar defeitos como aprisionamento de ar ou preenchimento incompleto.
Ligas diferentes podem exigir ajustes na velocidade e na pressão do pistão. O zinco, por exemplo, costuma exigir velocidades de injeção mais altas para que o metal preencha as seções finas do molde antes de solidificar.
Molde e cavidade do molde
O molde é feito de aço temperado e dá forma à peça final. Ele tem duas metades: a metade fixa, presa à máquina de fundição, e a metade móvel, que abre e fecha a cada ciclo.
A cavidade do molde é o espaço oco que define a geometria da peça fundida. Seu projeto deve considerar a contração, os caminhos do fluxo do metal e a extração da peça.
Canais de resfriamento costumam ser incorporados ao molde para regular a temperatura e a velocidade de solidificação. Um resfriamento adequado evita defeitos como empenamento e irregularidades superficiais, além de prolongar a vida útil do molde na produção de alto volume.
Processo de fundição sob pressão em câmara quente
Esse processo usa um forno e um sistema de injeção integrados para lidar diretamente com o metal fundido dentro da máquina. A pressão controlada preenche rapidamente o molde e produz peças com formatos consistentes, superfícies lisas e ciclos curtos.
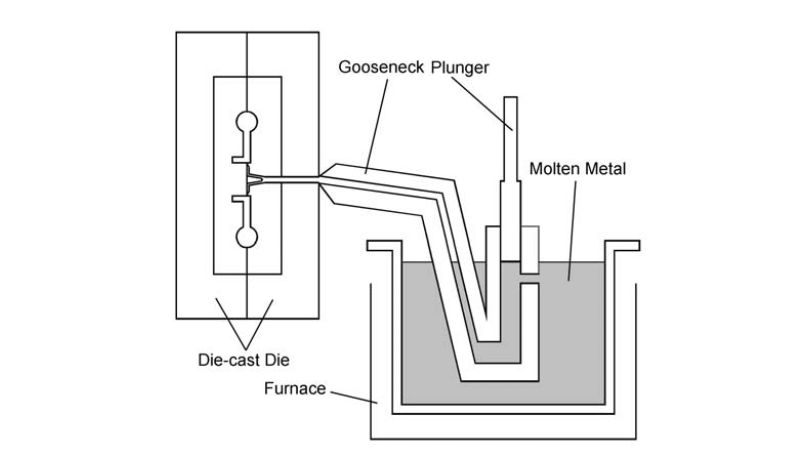
Etapas do processo
O processo de fundição sob pressão em câmara quente começa com o metal fundido armazenado em um forno acoplado. O forno mantém o metal em temperatura estável, pronto para a injeção.
Um mecanismo de “pescoço de ganso” conduz o metal fundido para dentro de um cilindro. Depois de preenchido, um pistão força o metal através de um bocal até a cavidade do molde.
O molde, feito de aço temperado, dá forma ao metal fundido à medida que ele escoa. Depois que a cavidade é preenchida, o metal começa a esfriar e endurecer dentro do molde.
Quando a solidificação atinge um estado estável, o molde se abre. Pinos extratores empurram a peça fundida pronta para fora do molde. Em seguida, o ciclo recomeça para a próxima peça.
Papel da pressão e da solidificação
A pressão é fundamental para garantir que o metal fundido preencha todo o molde. Sem força suficiente, o metal não alcançaria paredes finas nem detalhes pequenos.
As pressões de injeção típicas variam de 1,500 a 4,500 psi, conforme a liga e o tamanho da peça. Essa pressão evita bolsas de ar e melhora o acabamento superficial.
A solidificação acontece enquanto o metal permanece sob pressão. Isso reduz a contração e aumenta a resistência da peça fundida final. O resfriamento uniforme é importante, pois a solidificação desigual pode causar defeitos como empenamento ou porosidade.
O molde costuma incluir canais de resfriamento para controlar a velocidade de solidificação do metal. Esse equilíbrio entre pressão e resfriamento garante que a peça fundida atenda aos requisitos dimensionais e mecânicos.
Tempo de ciclo e eficiência
Uma das principais vantagens da fundição sob pressão em câmara quente é o curto tempo de ciclo. Como o forno é integrado à máquina, o metal fundido está sempre disponível para a próxima injeção.
Os ciclos típicos duram de 15 a 60 segundos, dependendo da complexidade e do tamanho da peça. Isso torna o processo adequado para a produção de alto volume de peças pequenas e médias.
A redução do manuseio também contribui para a eficiência. Os operadores não precisam transferir metal fundido entre máquinas, o que diminui o consumo de energia e melhora a segurança.
O processo funciona melhor com ligas de baixo ponto de fusão, como zinco, estanho e magnésio. Essas ligas permitem ciclos mais rápidos porque aquecem e esfriam mais depressa do que metais com ponto de fusão elevado.
Aplicações e usos industriais
A fundição sob pressão em câmara quente permite produzir componentes metálicos precisos quando velocidade, consistência e acabamento superficial liso são importantes. Ela é mais eficaz com ligas de baixo ponto de fusão e, por isso, é uma opção comum em setores que exigem fabricação em alto volume e precisão dimensional confiável.
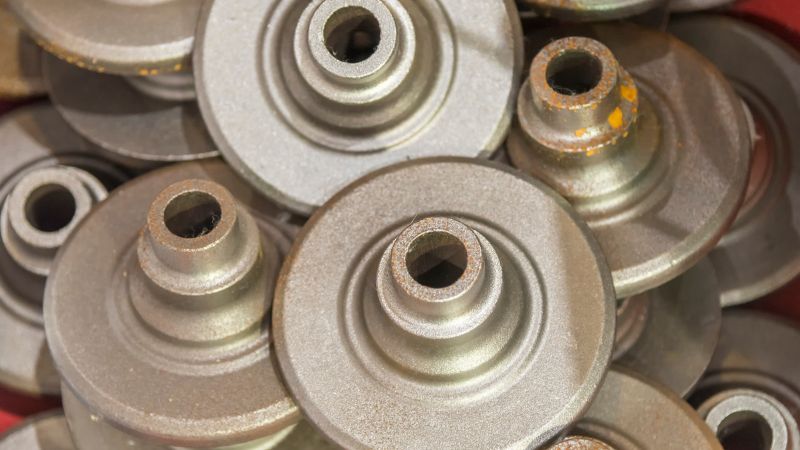
Componentes automotivos
A indústria automotiva usa a fundição sob pressão em câmara quente para fabricar peças pequenas e médias de ligas de zinco e magnésio. Esses metais permitem paredes finas e formas complexas, mantendo resistência e baixo peso.
Entre as peças mais comuns estão carcaças de carburador, caixas de transmissão, suportes e componentes de motor. Elas se beneficiam da capacidade do processo de manter tolerâncias rigorosas, o que favorece o encaixe e o funcionamento adequados em sistemas de alto desempenho.
O acabamento superficial liso reduz a necessidade de usinagem secundária. Isso diminui o custo sem comprometer a velocidade de produção. Como a fabricação automotiva exige precisão e durabilidade, a fundição sob pressão em câmara quente oferece um equilíbrio eficiente entre qualidade e volume produzido.
Eletrônicos de consumo e invólucros elétricos
Fabricantes de eletrônicos dependem da fundição sob pressão em câmara quente para produzir carcaças compactas e invólucros. Muitas vezes são usadas ligas de zinco, pois oferecem resistência e permitem paredes finas e detalhes precisos.
Entre os exemplos estão estruturas de smartphones, dobradiças de laptops, conectores e carcaças de proteção. Essas peças exigem precisão dimensional para se encaixar em conjuntos eletrônicos sensíveis sem folgas ou desalinhamento.
O processo também garante um acabamento superficial limpo, importante tanto para a função quanto para a aparência. Invólucros elétricos, como carcaças de interruptores e componentes de motores pequenos, se beneficiam da resistência ao desgaste do material e da proteção contra interferências.
Outras aplicações industriais
Além dos setores automotivo e eletrônico, a fundição sob pressão em câmara quente atende a indústrias que precisam fabricar em escala componentes metálicos duráveis de baixo ponto de fusão. Produtos de ferragem, como maçanetas, fechaduras e peças de eletrodomésticos, são frequentemente fabricados dessa forma graças à eficiência do processo.
Dispositivos médicos também usam peças fundidas sob pressão de zinco, como carcaças de bombas e conectores de precisão. Essas peças exigem precisão dimensional consistente para funcionar de modo confiável.
Em instrumentos e máquinas, o método produz engrenagens, alavancas e carcaças cuja repetibilidade e acabamento liso reduzem a necessidade de processamento adicional. Por isso, é uma opção prática para fabricantes que buscam controlar custos e obter resultados confiáveis.
Perguntas frequentes
Quais metais são normalmente processados em máquinas de fundição sob pressão em câmara quente?
Esse método é usado principalmente com zinco, magnésio e outras ligas de baixo ponto de fusão. Esses metais escoam facilmente para dentro dos moldes e solidificam rapidamente, o que os torna adequados ao processo. Em geral, evitam-se ligas de alumínio e cobre devido aos seus pontos de fusão mais altos.
A fundição sob pressão em câmara quente pode ser usada com metais de alto ponto de fusão?
Não. Ela não é adequada a metais com alto ponto de fusão, como alumínio, latão ou aço. O contato constante entre o sistema de injeção e o metal fundido danificaria o equipamento nessas temperaturas. Para esses materiais, prefere-se a fundição em câmara fria.
Quais são os defeitos comuns da fundição sob pressão em câmara quente?
Os defeitos típicos incluem porosidade, juntas frias e manchas superficiais. Em geral, esses problemas são causados por ar aprisionado, preenchimento incompleto ou controle inadequado da temperatura. O monitoramento cuidadoso do processo ajuda a reduzir sua ocorrência.







