
ホットチャンバーダイカストは、機械に組み込まれたチャンバーを使い、溶融金属を金型に直接射出する鋳造方法です。融点の低い合金に最適です。
工程の仕組み、使用材料、コールドチャンバーダイカストとの違いを理解すると、幅広く採用され続けている理由がわかります。用途と機械部品を調べることで、この方法が現在も産業生産をどのように支えているかが見えてきます。
ホットチャンバーダイカストの概要
ホットチャンバー ダイカスト は、溶融金属を圧力下で金型に射出して精密部品を成形する製造工程です。融点の低い金属に最適で、速度、精度、安定した表面仕上げが評価されています。
ホットチャンバーダイカストとは?
ホットチャンバーダイカストでは、射出システムを溶融金属が入った炉の中に直接配置します。プランジャーで液体金属をノズルから鋼製金型へ押し込み、所定の形状に凝固させます。この方法は亜鉛、マグネシウム、鉛系材料などの合金に適しています。これらの金属は速く溶けて流動しやすいため、工程が速く効率的です。
実際には、細部の再現性と滑らかな表面が求められる小型から中型部品にホットチャンバーマシンが使われます。自動車部品、家電製品の筐体、電子コネクターなどがその例です。
ホットチャンバーダイカストの主な利点
コールドチャンバーダイカストに比べて伝統的な方法ですが、ホットチャンバーダイカストは今も確立された鋳造法です。安定した性能が成功の鍵となる量産で、多くの利点を発揮します。
最も重要な利点の一つは 速度です。射出システムと溶融金属が直接つながっているため、取り扱い時間が短縮され、サイクルが速くなります。
もう一つの利点は 精度です。高圧射出で金型を完全に充填し、公差が厳しく表面仕上げに優れた高品質部品を製造できます。そのため二次加工の必要性が低くなります。
ホットチャンバーダイカストは、大ロットでは コスト効率 にも優れます。再利用可能な金型と短いサイクルによって部品単価が下がります。また、薄肉や複雑形状の成形に対応でき、材料使用量を抑えられます。
この方法は 一貫性も備えています。各部品の形状がほぼ同一になるため、互換部品が求められる業界で重要です。
ホットチャンバーダイカストの制約
多くの利点がある一方で、ホットチャンバーダイカストには一定の制約もあります。最も大きな制約は材料の選択です。亜鉛やマグネシウムなど、融点の低い金属に限られます。アルミニウムなど融点の高い合金は、この方法では鋳造できません。
金型費も高くなることがあります。金型は耐久性がありますが、初期投資が大きいため、小ロット生産では現実的でない場合があります。
部品寸法にも制限があります。ホットチャンバーマシンは小型部品に適しており、大型または重量のある部品を効率よく製造するのには向きません。
表面仕上げは一般に良好ですが、鋳造時にできたバリや鋭い縁を除去するため、軽い仕上げ作業が必要な部品もあります。
ホットチャンバーダイカストマシンの主な構成部品
ホットチャンバーダイカストマシンでは、複数の部品が連携して溶融金属を迅速かつ精密に金型へ射出します。各部品が温度、圧力、金属流動を制御し、品質の安定した鋳物を製造します。
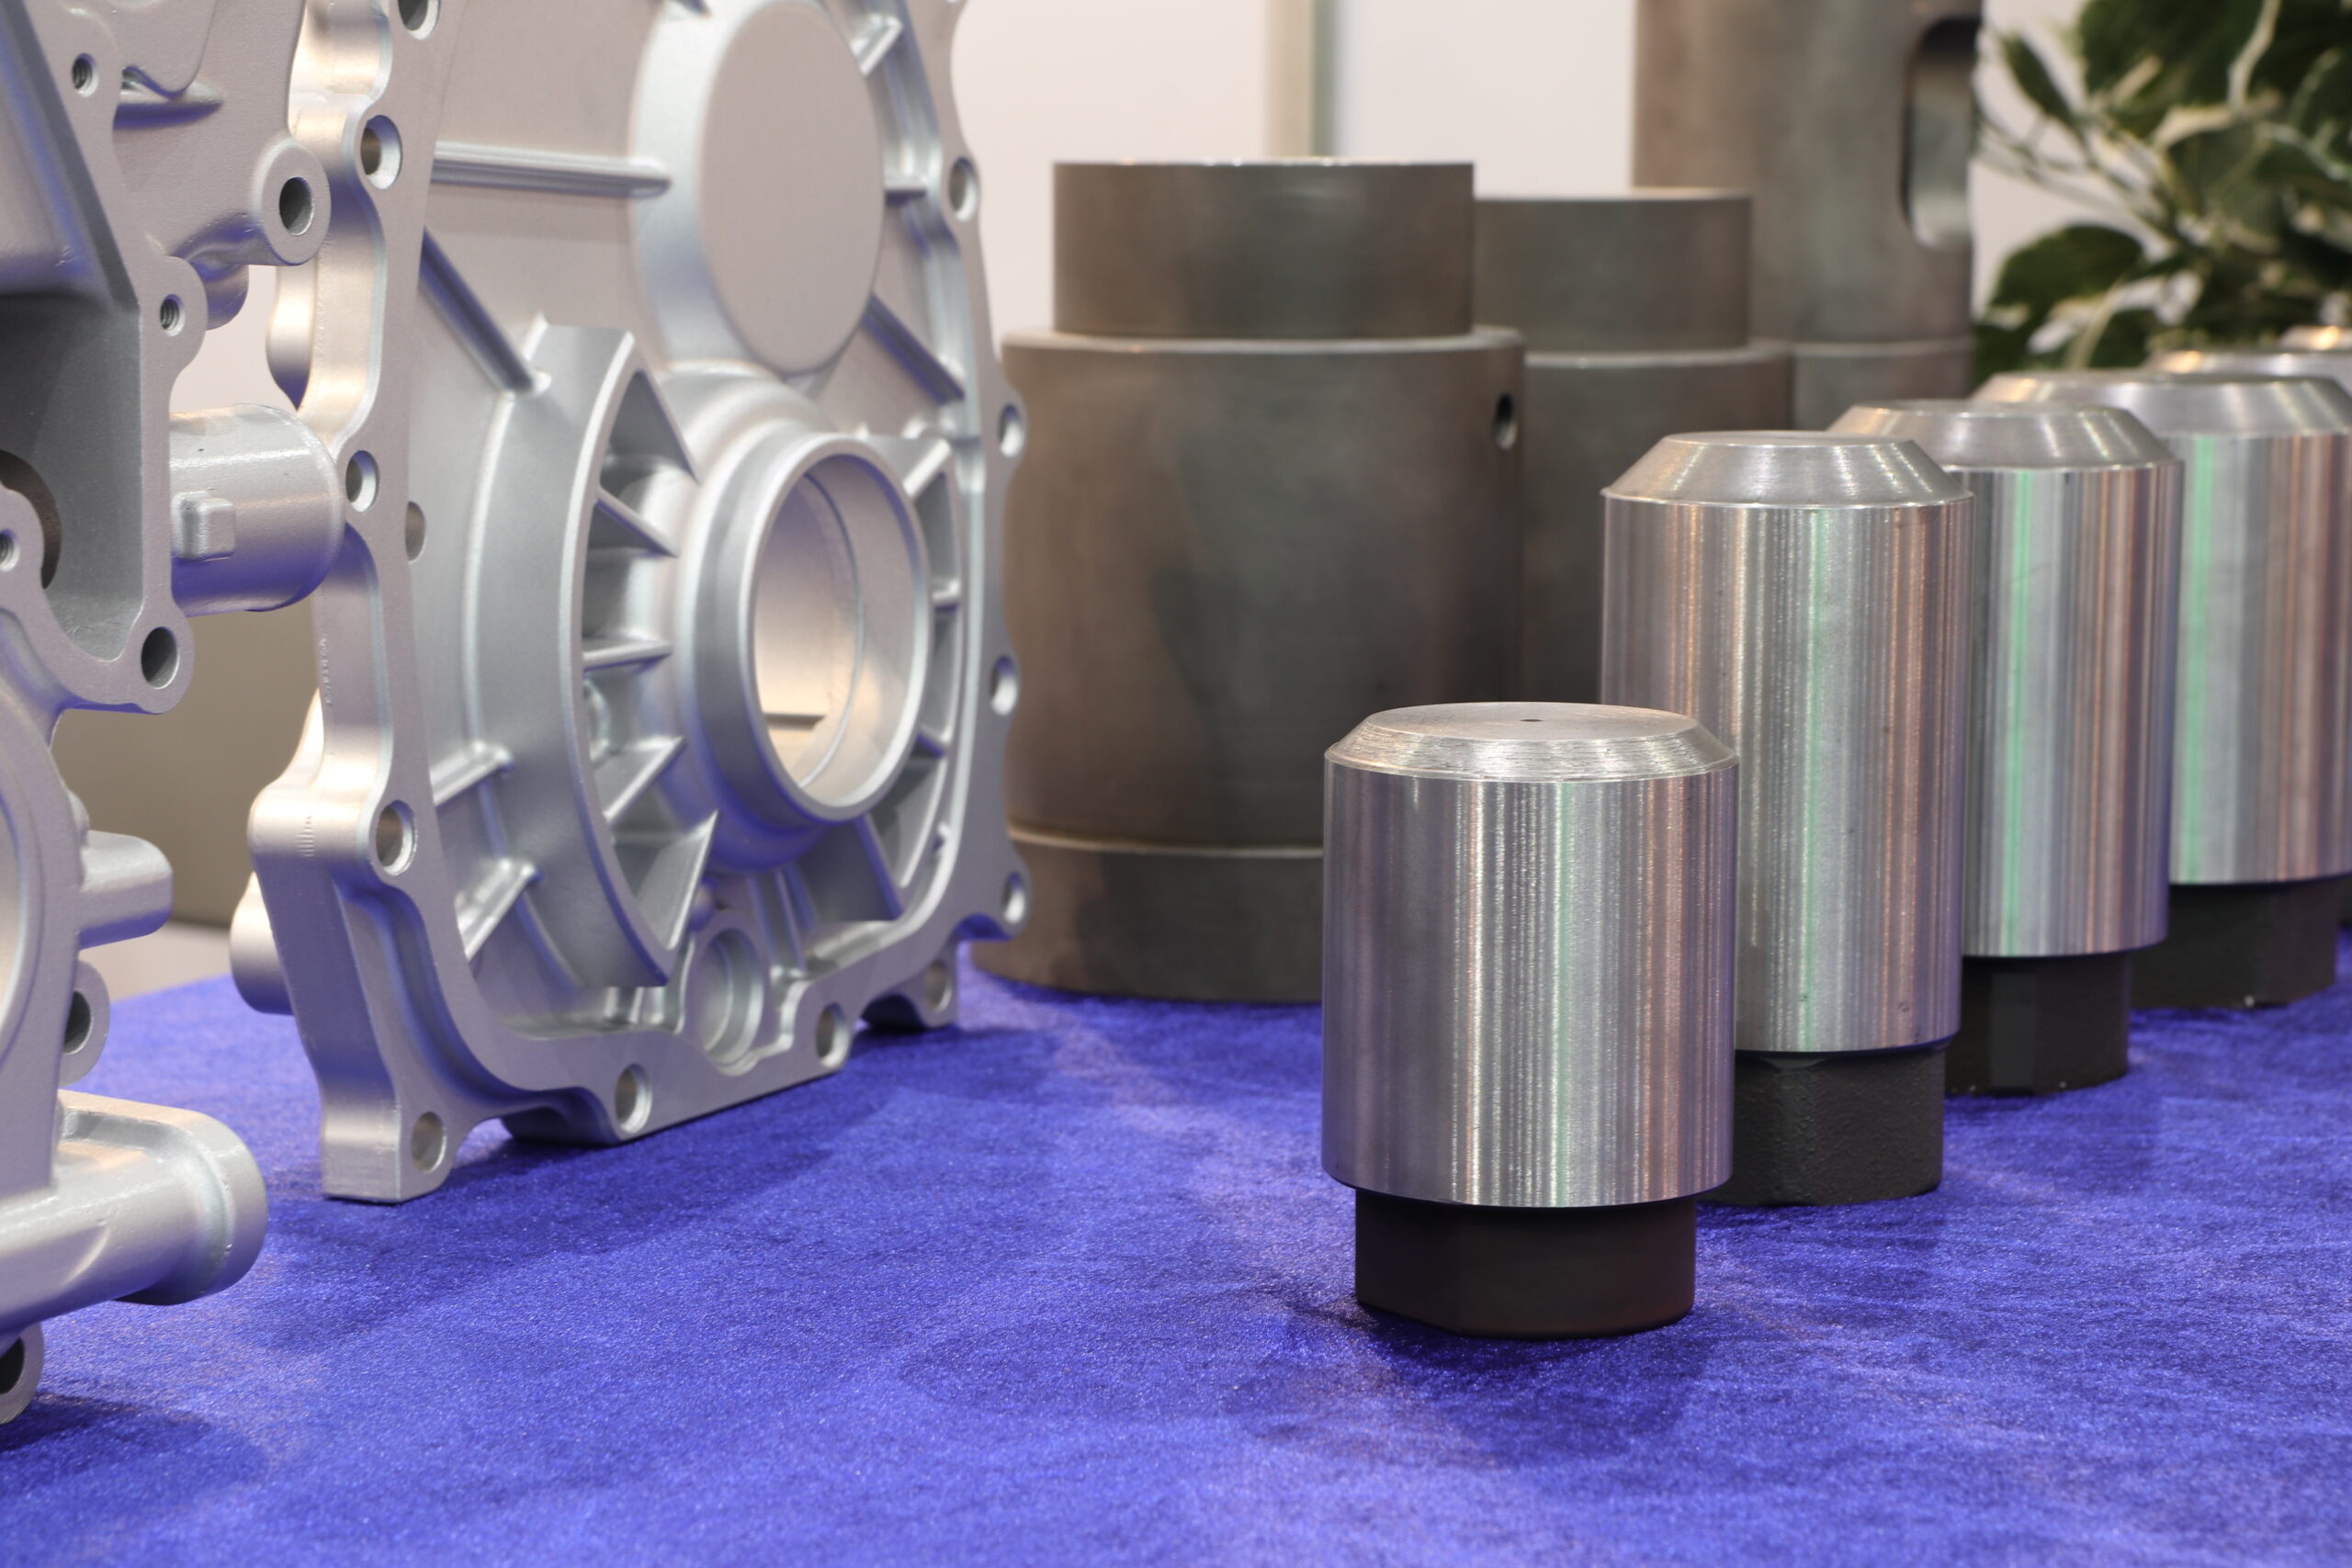
ホットチャンバーと炉
ホットチャンバーは溶融金属を保持し、鋳造に適した安定温度に保ちます。合金を溶かして液体状態に維持する炉に直接接続されています。この設計により、外部溶解システムより取り扱い工程が減り、サイクルタイムが短縮されます。
炉は通常、ダイカストマシンに組み込まれています。溶融亜鉛、マグネシウムなどの低融点合金に継続的にさらされるため、耐熱材で内張りされています。
この構成の主な利点は、溶融金属が常に機械内に用意されていることです。射出サイクルが速まり、移送時の汚染や温度低下のリスクが減ります。
プランジャーとグースネック機構
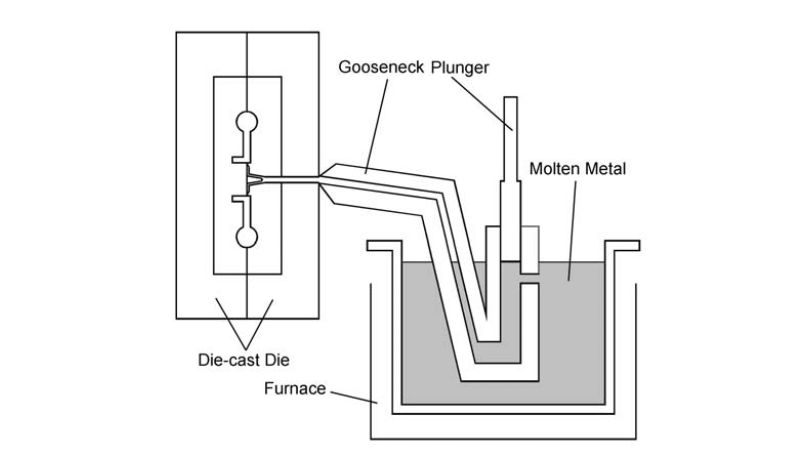
プランジャーとグースネック機構は、溶融金属をホットチャンバーから金型キャビティへ送り込みます。グースネックはホットチャンバーと金型をつなぐ管状の流路で、溶融金属に浸され、金属を直接供給します。
プランジャーはグースネック内で作動します。作動すると、制御された圧力で溶融金属をノズルから上方へ押し出します。空気の巻き込みや充填不足などの欠陥を避けるには、正確な動作が必要です。
合金によってプランジャーの速度と圧力を調整する必要があります。例えば亜鉛では、金型の薄肉部が早期凝固する前に充填するため、射出速度を高くすることがよくあります。
金型と金型キャビティ
金型は硬化鋼製の鋳型で、最終部品の形状を作ります。金型は二つの半型で構成され、鋳造機に固定される固定型と、各サイクルで開閉する可動型があります。
金型キャビティは、鋳物の形状を決める金型内部の空間です。収縮、流路、取り出しの要件を考慮して慎重に設計する必要があります。
温度と凝固速度を 調整する ため、冷却水路を金型に設けることがよくあります。適切な冷却は反りや表面の不均一などの欠陥を防ぎ、大量生産時の金型寿命を延ばします。
ホットチャンバーダイカストの工程
この工程では、一体化された炉と射出システムで 溶融金属 を機械内で直接扱います。制御された圧力で金型を速やかに充填し、形状が安定し表面が滑らかな部品を、短いサイクルタイムで生産します。
工程の流れ
ホットチャンバーダイカストは、機械に接続された炉に溶融金属を貯蔵するところから始まります。炉は金属を安定した温度に保ち、射出できる状態にします。
グースネック機構で溶融金属をシリンダーに取り込みます。充填後、プランジャーで金属をノズルから 金型キャビティへ押し込みます。
硬化鋼製の金型が、流入する溶融金属を所定の形状に成形します。キャビティが充填されると、金属は金型内で冷却・凝固を始めます。
凝固が安定した段階で金型が開きます。エジェクターピンで完成した鋳物を押し出します。次の部品を製造するためサイクルがリセットされ、工程が繰り返されます。
圧力と凝固の役割
溶融金属を金型全体に充填するうえで、圧力が中心的な役割を果たします。十分な力がなければ、薄肉部や小さな形状に金属が届きません。
一般的な射出圧力は、合金と部品寸法に応じて 1 500~4 500 psi です。この圧力によって空気のポケットが減り、表面仕上げが向上します。
金属は圧力がかかった状態で凝固します。これにより収縮が抑えられ、完成した鋳物の強度が高まります。不均一な凝固は反りや気孔などの欠陥につながるため、均一な冷却が重要です。
金型には金属の凝固速度を制御する冷却水路が設けられることがよくあります。圧力と冷却のバランスを取ることで、鋳物が寸法・機械的要件を満たします。
サイクルタイムと効率
ホットチャンバーダイカストの主な利点の一つは、サイクルタイムが短いことです。炉が機械に組み込まれているため、次のショットに使う溶融金属を常に供給できます。
一般的なサイクル時間は、部品の複雑さや寸法に応じて 15~60秒です。このため小型から中型部品の大量生産に適しています。
取り扱い工程が少ないことも効率向上につながります。機械間で溶融金属を移送する必要がないため、エネルギー使用量が減り、安全性も高まります。
この工程は、亜鉛、錫、マグネシウムなど融点の低い合金に最適です。これらの合金は融点の高い金属より加熱・冷却が速いため、サイクルを短縮できます。
用途と産業分野
ホットチャンバーダイカストは、速度、一貫性、滑らかな表面仕上げが重視される精密金属部品の生産を支えます。融点の低い合金で最も効果を発揮するため、大量生産と安定した寸法精度を求める業界で一般的に採用されています。
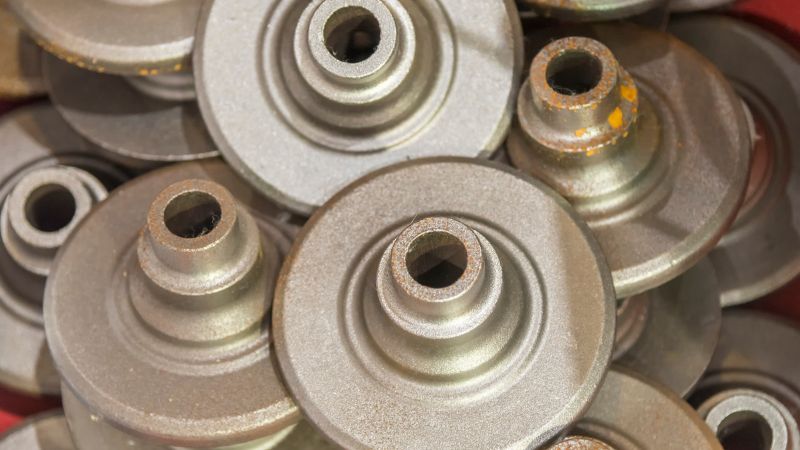
自動車部品
自動車業界では、亜鉛合金やマグネシウム合金から小型・中型部品を製造するためにホットチャンバーダイカストを使用します。これらの金属なら薄肉で複雑な形状でも、強度と軽量性を保てます。
代表的な部品には、 キャブレターのハウジング、トランスミッションケース、ブラケット、エンジン部品があります。厳しい公差を維持できるため、高性能システムでの適切な嵌合と機能が支えられます。
滑らかな表面仕上げによって二次加工の必要性が減ります。生産速度を保ちながらコストを削減できます。自動車製造では精度と耐久性の両方が必要なため、ホットチャンバーダイカストは品質と生産量を効率よく両立します。
家電・電子機器の筐体
電子機器メーカーは、 小型筐体 やエンクロージャーの製造にホットチャンバーダイカストを利用します。亜鉛合金は、薄肉や細部の形状に対応しながら強度も確保できるため、よく使われます。
製品例: スマートフォンのフレーム、ノートパソコンのヒンジ、コネクター、保護ケース。これらの部品には、隙間や位置ずれを生じさせず、繊細な電子部品に適合する寸法精度が必要です。
この工程では表面もきれいに仕上がるため、機能面と外観面の両方で重要です。スイッチの筐体や小型モーター部品などの電気エンクロージャーは、材料の耐摩耗性と電磁干渉に対するシールド性能の恩恵を受けます。
その他の産業用途
自動車や電子機器に加え、ホットチャンバーダイカストは、低融点金属の耐久部品を大量に必要とする業界を支えます。 ドアハンドル、ロック、家電部品 などの金具類は、工程効率に優れるため、この方法でよく製造されます。
医療機器でも、ポンプハウジングや精密コネクターなどの 亜鉛ダイカスト部品 が使われています。信頼性の高い性能を得るには、安定した寸法精度が必要です。
計測機器や機械では、歯車、レバー、筐体などを製造します。再現性と滑らかな仕上げにより追加加工を減らせます。コスト管理と安定した品質を両立したいメーカーにとって、実用的な選択肢です。
よくある質問
ホットチャンバーダイカストマシンでは、一般にどの金属を加工しますか?
この方法は、亜鉛、マグネシウム、その他の低融点合金によく使われます。これらの金属は金型内を流れやすく、速く凝固するため、この工程に適しています。アルミニウムや銅合金は融点が高いため、通常は使用しません。
ホットチャンバーダイカストは、融点の高い金属にも使えますか?
いいえ。アルミニウム、真鍮、鋼など融点の高い金属には適しません。射出システムが溶融金属と常時接触するため、その温度では設備が損傷します。こうした材料にはコールドチャンバー鋳造が適しています。
ホットチャンバーダイカストでよく見られる欠陥は何ですか?
代表的な欠陥には、気孔、湯境、表面の傷や汚れがあります。空気の巻き込み、充填不足、温度管理の不備が原因となることがよくあります。工程を注意深く監視することで、こうした問題の発生を抑えられます。







