
Tlakové liatie v teplej komore je metóda, pri ktorej sa roztavený kov vstrekuje priamo do formy zo zabudovanej komory. Je ideálne pre zliatiny s nižším bodom tavenia.
Ak pochopíme, ako proces funguje, aké materiály používa a čím sa líši od tlakového liatia v studenej komore, ľahšie porozumieme jeho rozšírenému využitiu. Jeho aplikácie a súčasti stroja zároveň ukazujú, ako táto metóda aj dnes formuje priemyselnú výrobu.
Prehľad tlakového liatia v teplej komore
Tlakové liatie v teplej komore tlakové liatie je výrobný proces, pri ktorom sa roztavený kov pod tlakom vstrekuje do formy a vytvára presné diely. Najvhodnejší je pre kovy s nízkym bodom tavenia a vyznačuje sa rýchlosťou, presnosťou a konzistentnou kvalitou povrchu.
Čo je tlakové liatie v teplej komore?
Tlakové liatie v teplej komore je proces, pri ktorom sa vstrekovací systém nachádza priamo v peci s roztaveným kovom. Piest tlačí tekutý kov cez dýzu do oceľovej formy, kde stuhne do požadovaného tvaru. Metóda je vhodná pre zliatiny, ako sú zinok, horčík a zliatiny na báze olova. Tieto kovy sa rýchlo tavia a dobre tečú, vďaka čomu je proces rýchly a efektívny.
V praxi výrobcovia používajú stroje s teplou komorou na malé až stredne veľké diely vyžadujúce jemné detaily a hladký povrch, napríklad automobilové komponenty, kryty spotrebičov a elektronické konektory.
Hlavné výhody tlakového liatia v teplej komore
Hoci ide o tradičnejšiu možnosť v porovnaní s tlakovým liatím v studenej komore, tlakové liatie v teplej komore je stále osvedčenou metódou. Ponúka viacero výhod, vďaka ktorým je obľúbené pri veľkosériovej výrobe, kde je kľúčový stabilný výkon.
Jednou z najdôležitejších výhod je rýchlosť. Priame prepojenie vstrekovacieho systému s roztaveným kovom obmedzuje manipuláciu a skracuje cykly.
Ďalšou výhodou je presnosť. Vstrekovanie pod vysokým tlakom úplne vyplní formu a vytvorí kvalitné diely s úzkymi toleranciami a výborným povrchom. Znižuje sa tým potreba následného obrábania.
Tlakové liatie v teplej komore je pri veľkých sériách aj nákladovo efektívne . Opakovane použiteľné formy a krátke cykly znižujú náklady na jeden diel. Proces navyše umožňuje vytvárať tenké steny a zložité tvary, čím sa šetrí materiál.
Metóda zabezpečuje aj konzistentnosť. Každý vyrobený diel je takmer identický, čo je zásadné v odvetviach vyžadujúcich zameniteľné komponenty.
Obmedzenia tlakového liatia v teplej komore
Napriek svojim výhodám má tlakové liatie v teplej komore určité obmedzenia. Najvýraznejším je výber materiálu. Použiť možno iba kovy s nízkym bodom tavenia, napríklad zinok a horčík. Zliatiny s vyšším bodom tavenia, ako je hliník, sa touto metódou odlievať nedajú.
Náklady na nástroje môžu byť tiež vysoké. Formy sú síce odolné, no vyžadujú značnú počiatočnú investíciu, ktorá sa pri malých sériách nemusí oplatiť.
Obmedzená je aj veľkosť dielu. Stroje s teplou komorou sú vhodnejšie pre menšie komponenty a výroba veľkých či ťažkých dielov nie je efektívna.
Hoci je kvalita povrchu zvyčajne dobrá, niektoré diely môžu vyžadovať drobné dokončovacie práce na odstránenie otrepov alebo ostrých hrán vzniknutých pri odlievaní.
Hlavné súčasti strojov na tlakové liatie v teplej komore
Stroj na tlakové liatie v teplej komore sa skladá z viacerých prepojených súčastí, ktoré spoločne rýchlo a presne vstrekujú roztavený kov do formy. Každá súčiastka plní konkrétnu úlohu pri regulácii teploty, tlaku a toku kovu, aby vznikali konzistentné odliatky.
Teplá komora a pec
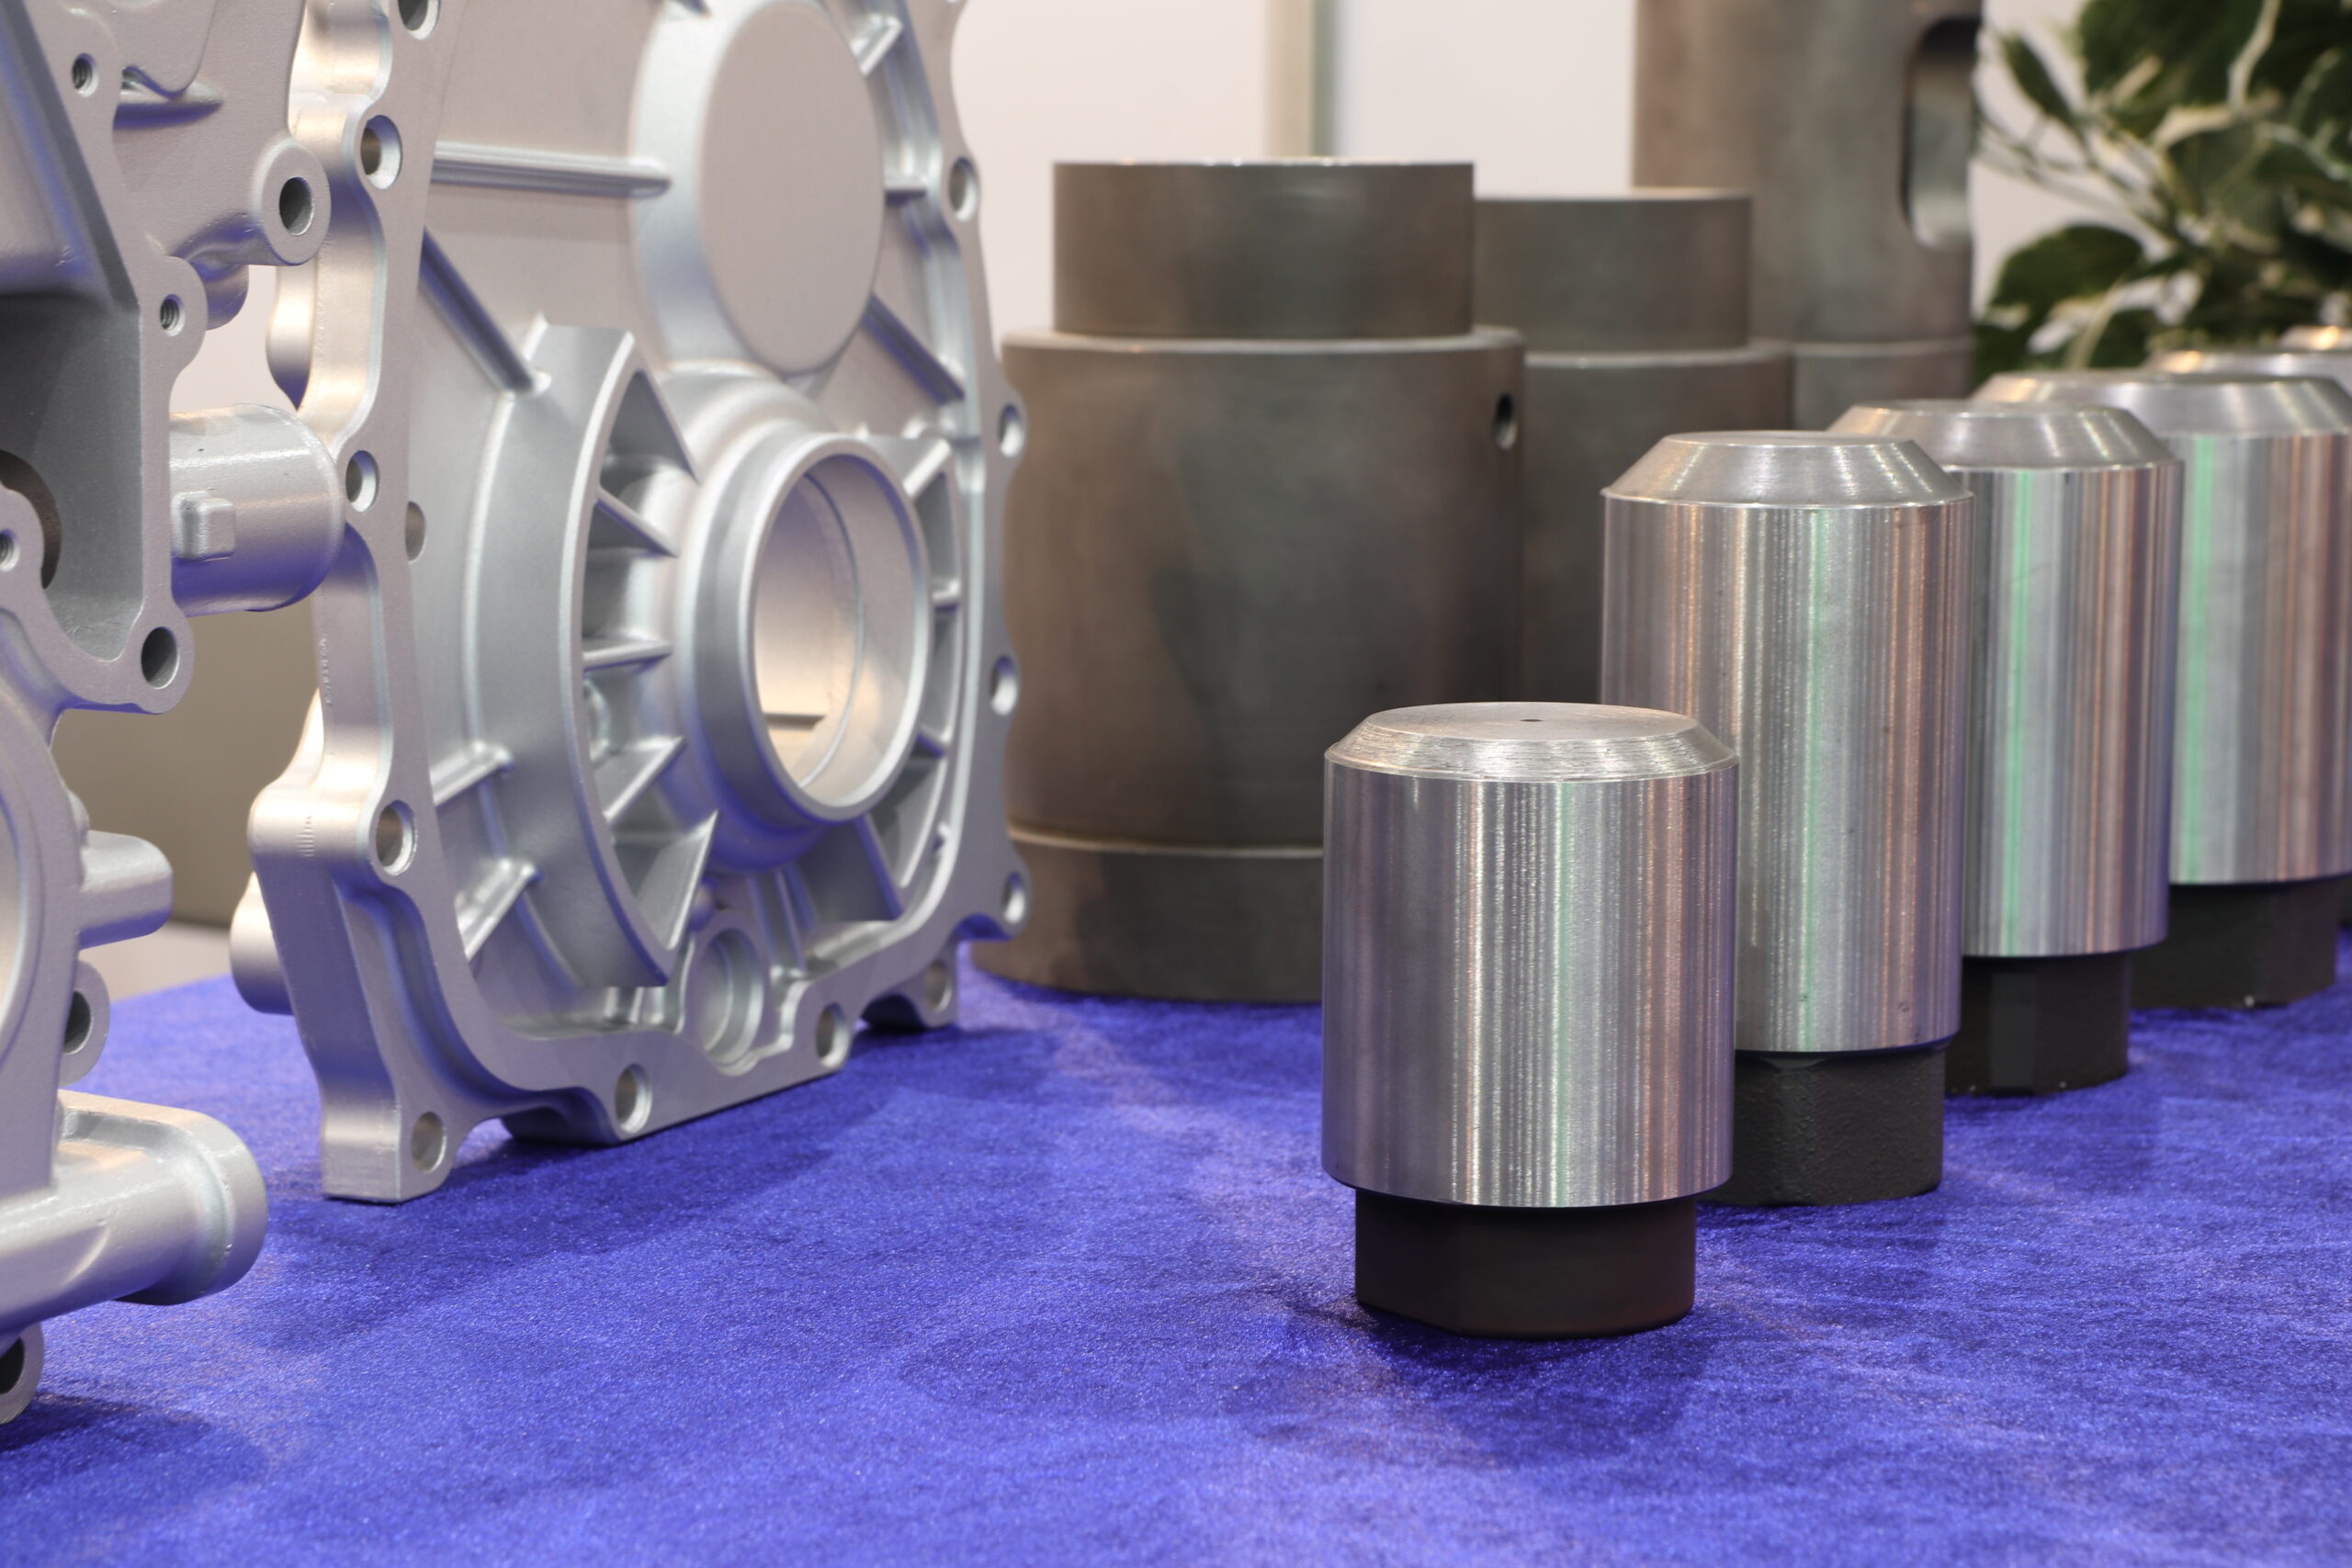
Teplá komora obsahuje roztavený kov a udržiava jeho stabilnú teplotu na odlievanie. Je priamo pripojená k peci, ktorá taví zliatinu a udržiava ju v tekutom stave. V porovnaní s externým tavením tento návrh obmedzuje manipuláciu a skracuje výrobné cykly.
Pec býva zvyčajne zabudovaná do stroja na tlakové liatie. Je vystlaná žiaruvzdorným materiálom, ktorý odoláva nepretržitému pôsobeniu roztaveného zinku, horčíka alebo iných zliatin s nízkym bodom tavenia.
Výhodou je, že roztavený kov je v stroji vždy pripravený. Vstrekovanie tak prebieha rýchlejšie a znižuje sa riziko kontaminácie alebo straty teploty pri preprave.
Piest a mechanizmus s husím krkom
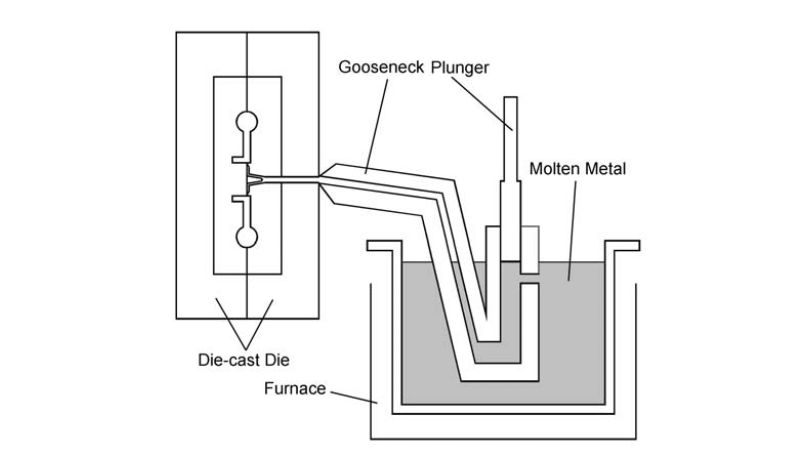
Piest a mechanizmus s husím krkom privádzajú roztavený kov z teplej komory do dutiny formy. Husí krk je rúrkový kanál spájajúci komoru s formou. Je ponorený do roztaveného kovu a zabezpečuje jeho priamy prívod.
Piest sa pohybuje vo vnútri husieho krku. Po aktivácii tlačí roztavený kov nahor cez dýzu pri riadenom tlaku. Pohyb musí byť presný, aby sa predišlo chybám, ako je zachytený vzduch alebo neúplné vyplnenie.
Rôzne zliatiny môžu vyžadovať úpravu rýchlosti a tlaku piesta. Napríklad pri zinku býva potrebná vyššia rýchlosť vstrekovania, aby kov vyplnil tenké časti formy skôr, než stuhne.
Forma a dutina formy
Forma je z kalenej ocele a určuje konečný tvar dielu. Skladá sa z dvoch polovíc: pevnej polovice pripojenej k odlievaciemu stroju a pohyblivej polovice, ktorá sa počas každého cyklu otvára a zatvára.
Dutina formy je priestor vo vnútri formy, ktorý určuje geometriu odliatku. Pri jej návrhu treba zohľadniť zmršťovanie, dráhy toku kovu a požiadavky na vyhadzovanie.
Vo forme sa často vytvárajú chladiace kanály na reguláciu teploty a rýchlosti tuhnutia. Správne chladenie predchádza chybám, ako sú deformácie alebo nerovnosti povrchu, a predlžuje životnosť formy pri veľkosériovej výrobe.
Proces tlakového liatia v teplej komore
Tento proces využíva integrovanú pec a vstrekovací systém na spracovanie roztaveného kovu priamo v stroji. Riadený tlak rýchlo vyplní formu a výsledkom sú diely s konzistentným tvarom, hladkým povrchom a krátkymi cyklami.
Postup krok za krokom
Proces tlakového liatia v teplej komore sa začína roztaveným kovom uloženým v pripojenej peci. Pec udržiava stabilnú teplotu kovu, ktorý je pripravený na vstrekovanie.
Mechanizmus s „husím krkom“ nasaje roztavený kov do valca. Po naplnení piest pretlačí kov cez dýzu do dutiny formy.
Forma z kalenej ocele tvaruje prúdiaci roztavený kov. Po naplnení dutiny začne kov vo forme chladnúť a tuhnúť.
Keď tuhnutie dosiahne stabilný stav, forma sa otvorí. Vyhadzovacie kolíky vytlačia hotový odliatok z formy. Cyklus sa následne obnoví a proces pokračuje ďalším dielom.
Úloha tlaku a tuhnutia
Tlak je zásadný na úplné vyplnenie celej formy roztaveným kovom. Bez dostatočnej sily by kov nedosiahol tenké steny ani malé prvky.
Typický vstrekovací tlak sa pohybuje v rozsahu 1 500 až 4 500 psi v závislosti od zliatiny a veľkosti dielu. Tlak zabraňuje vzniku vzduchových dutín a zlepšuje kvalitu povrchu.
K tuhnutiu dochádza, kým je kov stále pod tlakom. Znižuje sa tým zmršťovanie a zvyšuje pevnosť hotového odliatku. Rovnomerné chladenie je dôležité, pretože nerovnomerné tuhnutie môže spôsobiť deformácie alebo pórovitosť.
Forma často obsahuje chladiace kanály na reguláciu rýchlosti tuhnutia. Rovnováha medzi tlakom a chladením zabezpečuje splnenie rozmerových a mechanických požiadaviek.
Časy cyklov a efektivita
Jednou z hlavných výhod tlakového liatia v teplej komore je krátky cyklus. Keďže pec je súčasťou stroja, roztavený kov je vždy pripravený na ďalšiu dávku.
Typické cykly trvajú 15 až 60 sekúnd, v závislosti od zložitosti a veľkosti dielu. Vďaka tomu je tento proces vhodný na veľkosériovú výrobu malých a stredne veľkých dielov.
Efektivitu zvyšuje aj menšia potreba manipulácie. Obsluha nemusí presúvať roztavený kov medzi strojmi, čo znižuje spotrebu energie a zvyšuje bezpečnosť.
Proces je najvhodnejší pre zliatiny s nízkym bodom tavenia, napríklad zinok, cín a horčík. Umožňujú kratšie cykly, pretože sa rýchlejšie zohrievajú a chladnú než kovy s vysokým bodom tavenia.
Aplikácie a využitie v odvetviach
Tlakové liatie v teplej komore sa používa na výrobu presných kovových komponentov, pri ktorých záleží na rýchlosti, konzistentnosti a hladkom povrchu. Najlepšie funguje pri zliatinách s nižším bodom tavenia a je bežnou voľbou v odvetviach vyžadujúcich veľkosériovú výrobu a spoľahlivú rozmerovú presnosť.
Automobilové komponenty
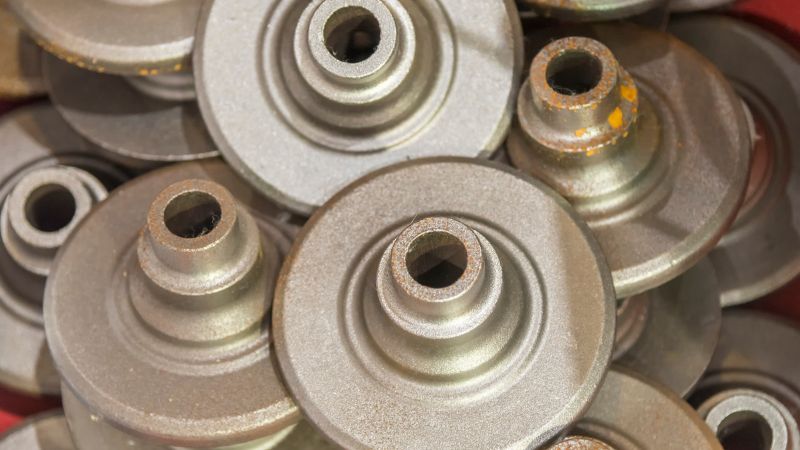
Automobilový priemysel používa tlakové liatie v teplej komore na výrobu malých a stredne veľkých dielov zo zinkových a horčíkových zliatin. Tieto kovy umožňujú vytvárať tenké steny a zložité tvary, ktoré zostávajú pevné a zároveň ľahké.
Medzi bežné diely patria kryty karburátorov, skrine prevodoviek, držiaky a komponenty motora. Tieto diely využívajú schopnosť procesu udržiavať úzke tolerancie, čo zabezpečuje správne lícovanie a funkciu vo vysokovýkonných systémoch.
Hladký povrch znižuje potrebu následného obrábania. Znižujú sa náklady a zachováva sa vysoká rýchlosť výroby. Keďže automobilová výroba vyžaduje presnosť aj odolnosť, tlakové liatie v teplej komore poskytuje efektívnu rovnováhu kvality a výstupu.
Spotrebná elektronika a elektrické kryty
Výrobcovia elektroniky využívajú tlakové liatie v teplej komore na výrobu kompaktných krytov a puzdier. Často používajú zinkové zliatiny, pretože poskytujú pevnosť a zároveň umožňujú tenké steny a jemné detaily.
Medzi príklady patria rámy smartfónov, pánty notebookov, konektory a ochranné kryty. Tieto diely vyžadujú rozmerovú presnosť, aby presne zapadli do citlivých elektronických zostáv bez medzier alebo nesprávneho zarovnania.
Proces zároveň zabezpečuje čistý povrch, dôležitý z funkčného aj estetického hľadiska. Elektrické kryty, napríklad kryty spínačov a malé komponenty motorov, využívajú odolnosť materiálu proti opotrebovaniu a jeho schopnosť tieniť rušenie.
Ďalšie priemyselné aplikácie
Okrem automobilového priemyslu a elektroniky podporuje tlakové liatie v teplej komore aj odvetvia, ktoré vo veľkom potrebujú odolné kovové komponenty s nízkym bodom tavenia. Kovanie, napríklad kľučky, zámky a diely spotrebičov sa týmto spôsobom vyrábajú vďaka efektivite procesu.
Zdravotnícke pomôcky využívajú aj zinkové tlakové odliatky, napríklad kryty čerpadiel a presné konektory. Na spoľahlivú funkciu vyžadujú konzistentnú rozmerovú presnosť.
V meracích prístrojoch a strojoch sa touto metódou vyrábajú ozubené kolesá, páky a kryty. Opakovateľnosť a hladký povrch obmedzujú potrebu dodatočného spracovania. Ide preto o praktickú voľbu pre výrobcov, ktorí hľadajú kontrolu nákladov a spoľahlivé výsledky.
Často kladené otázky
Aké kovy sa zvyčajne spracúvajú na strojoch na tlakové liatie v teplej komore?
Táto metóda sa bežne používa na zinok, horčík a ďalšie zliatiny s nízkym bodom tavenia. Tieto kovy ľahko tečú do foriem a rýchlo tuhnú, preto sú pre tento proces vhodné. Hliníkové a medené zliatiny sa pre vyšší bod tavenia spravidla nepoužívajú.
Možno tlakové liatie v teplej komore použiť na kovy s vysokým bodom tavenia?
Nie, nie je vhodné pre kovy s vysokým bodom tavenia, napríklad hliník, mosadz alebo oceľ. Neustály kontakt vstrekovacieho systému s roztaveným kovom by pri takých teplotách poškodil zariadenie. Pre tieto materiály sa uprednostňuje tlakové liatie v studenej komore.
Aké chyby sa pri tlakovom liatí v teplej komore vyskytujú najčastejšie?
Medzi typické chyby patria pórovitosť, studené spoje a povrchové nedostatky. Často vznikajú v dôsledku zachyteného vzduchu, neúplného plnenia alebo nesprávnej regulácie teploty. Dôsledné monitorovanie procesu pomáha ich výskyt obmedziť.







