
Tlakové liatie je proces odlievania kovov, pri ktorom sa roztavený kov pod vysokým tlakom vtláča do oceľovej formy navrhnutej pre konkrétny projekt. Vyrábajú sa tak presné a zložité diely s hladkým povrchom a úzkymi toleranciami, preto sa táto metóda široko používa pri opakovanej veľkosériovej výrobe.
Väčšina tlakovo liatych súčiastok sa vyrába z neželezných kovov, napríklad z hliníka, zinku a horčíka. V praxi často nerozhoduje iba zliatina, ale celý systém nástrojov, ktorý počas tisícov cyklov riadi plnenie, odvzdušnenie, chladenie a vyhadzovanie.
Ak plánujete nový projekt tlakového liatia, začnite formou: stratégiou deliacej roviny, návrhom vtokov a odvzdušnenia a tepelnou rovnováhou. Tieto rozhodnutia vo veľkej miere určujú riziko pórovitosti, otrepov, rozmerových odchýlok a dlhodobej stability.
Prečo si vybrať tlakové liatie (a prečo záleží na nástroji)
Tlakové liatie sa široko využíva, pretože pri veľkosériovej výrobe dobre vyvažuje výkon, konzistentnosť a náklady.
- Vysoká presnosť: Úzke tolerancie môžu obmedziť potrebu obrábania.
- Rýchla výroba: Krátke cykly vyhovujú veľkosériovým objednávkam.
- Možnosť tenkých stien: Umožňuje ľahké konštrukcie so zložitou geometriou.
- Hladký povrch: Po správnej príprave povrchu je často vhodný na povrchovú úpravu alebo pokovovanie.
- Nízke jednotkové náklady pri veľkých objemoch: Náklady na nástroj sa rozpočítajú medzi veľký počet dielov.
Tieto výhody sa však stabilne prejavia iba vtedy, keď je forma správne navrhnutá a vyrobená. Kvalita nástroja a konštrukčné rozhodnutia (vtoky, odvzdušnenie, chladenie a vyhadzovanie) výrazne ovplyvňujú čas cyklu, mieru odpadu aj to, či bude odliatok tesný pod tlakom, vhodný na zváranie alebo pripravený na následnú povrchovú úpravu.
Plánujete projekt nástroja? Pošlite nám výkres na posúdenie realizovateľnosti nástroja a konzultáciu návrhu formy prostredníctvom našej služby výroby foriem na tlakové liatie.
Proces tlakového liatia: čo sa deje v každom cykle
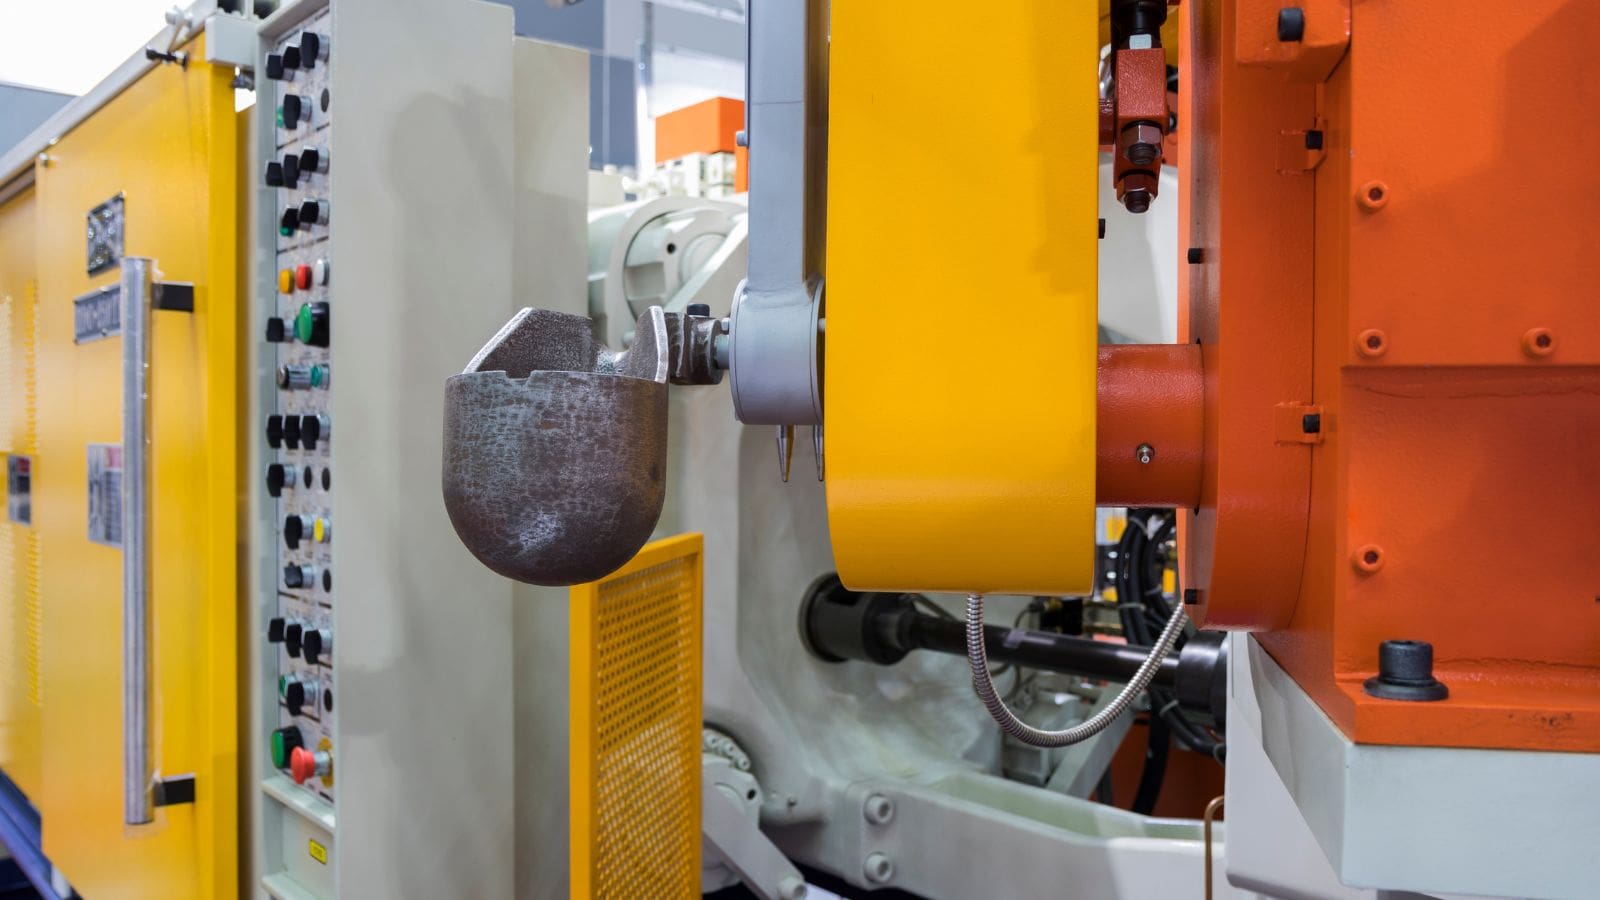
Vo všeobecnosti cyklus tlakového liatia zahŕňa prípravu formy, vstrekovanie/plnenie, tuhnutie, vyhadzovanie a orezávanie. Vo výrobe najviac záleží na tom, ako forma riadi tok kovu, odvod vzduchu a odvod tepla – pretože práve tieto faktory určujú opakovateľnosť.
- Príprava formy: Forma sa zatvorí a upne; podľa potreby sa nanesie mazivo alebo separačný prostriedok.
- Plnenie (vstrekovanie): Roztavená zliatina vstupuje do dutiny cez vtokovú sústavu.
- Tuhnutie a chladenie: Chladiace kanály a tepelná rovnováha ovplyvňujú zmrašťovanie a rozmerovú stabilitu.
- Vyhadzovanie: Vyhadzovací systém uvoľní odliatok; jeho usporiadanie ovplyvňuje stopy a riziko deformácie.
- Orezávanie a dokončovanie: Vtoky, prepady a otrepy sa odstránia; môže nasledovať obrábanie a dokončovacie operácie.
Keďže sa chyby opakujú z cyklu na cyklus, na stabilnú sériovú výrobu je nevyhnutná dôsledná presnosť nástroja a riadenie procesu .
Typy tlakového liatia: teplá a studená komora
Dve najbežnejšie konfigurácie strojov na vysokotlakové liatie sú stroje s teplou a studenou komorou. O tom, ktorá sa použije, často rozhoduje zliatina.
| Typ | Typické použitie | Kľúčové poznámky |
|---|---|---|
| Tlakové liatie s teplou komorou | Bežné pri zliatinách s nižšou teplotou tavenia (často zinok, niekedy horčík) | Krátke cykly; forma a súčasti stroja musia odolávať prostrediu s roztaveným kovom. |
| Tlakové liatie so studenou komorou | Bežné pri zliatinách s vyššou teplotou tavenia (často hliník) | Roztavený kov sa naberá do vstrekovacej komory; proces je spravidla pomalší než pri teplej komore, ale vhodný pre hliníkové projekty. |
Bez ohľadu na teplú či studenú komoru umožňuje konzistentné plnenie a stabilnú kvalitu výroby správny návrh formy (vtokov, odvzdušnenia, chladenia a vyhadzovania).
Hlavné metódy tlakového liatia: HPDC, vákuové varianty, LPDC a gravitačné liatie
Pojem „tlakové liatie“ sa často používa pre vysokotlakové tlakové liatie (HPDC), kupujúci však môžu podľa požiadaviek na vnútornú kvalitu a následné operácie zvažovať aj nízkotlakové alebo gravitačné alternatívy.
Vysokotlakové tlakové liatie (HPDC)
Vysokotlakové tlakové liatie je najbežnejším komerčným procesom na výrobu hliníkových, zinkových a horčíkových dielov s vysokou opakovateľnosťou. Keďže plnenie môže byť rýchle a turbulentné, správne odvzdušnenie, návrh prepadov a tepelná regulácia pomáhajú obmedziť pórovitosť a stabilizovať rozmery.
Vákuové tlakové liatie (variant HPDC)
Vákuové tlakové liatie odvádza vzduch z dutiny pred vstrekovaním alebo počas neho. Znižuje zachytenie plynov a pórovitosť, čím zlepšuje vnútornú kvalitu pri aplikáciách vyžadujúcich tlakovú tesnosť, zváranie alebo náročnú povrchovú úpravu. Pripravenosť na vákuum je predovšetkým otázkou návrhu nástroja : tesnenie, trasy odvzdušnenia a umiestnenie ventilov či portov treba naplánovať priamo do formy.
Nízko-tlakové liatie (LPDC)
Nízko-tlakové liatie využíva riadené plnenie poháňané nízkym tlakom plynu. Zvažuje sa najmä vtedy, keď má vnútorná integrita prednosť pred maximálnou rýchlosťou, napríklad pri niektorých konštrukčných požiadavkách alebo požiadavkách súvisiacich s tepelným spracovaním.
Gravitačné liatie do kovovej formy
Gravitačné liatie do trvalej formy (v obchodných diskusiách sa často zaraďuje k „tlakovému liatiu“) plní formu gravitáciou, nie vstrekovacím tlakom. Môže byť vhodné pri menších objemoch alebo keď výber procesu ovplyvňujú požiadavky na tepelné spracovanie a vnútornú kvalitu. Rozhodujú najmä geometria dielu, zliatina a požadované vlastnosti.
Nástroje na tlakové liatie: čo forma obsahuje
Forma na tlakové liatie je kompletný systém, ktorý tvaruje diel a riadi tok kovu, odvzdušnenie, chladenie a vyhadzovanie. Typický systém formy zahŕňa:
- Jadro a dutinu (vložky) na vytvorenie geometrie dielu
- Vtokovú sústavu na privedenie roztaveného kovu do dutiny
- Odvzdušňovacie kanály a prepady na odvod vzduchu a zachytenie oxidov/nečistôt
- Chladiace kanály na reguláciu teploty formy a času cyklu
- Vyhadzovací systém na spoľahlivé uvoľnenie odliatku
- Posuvné jadrá a zdvíhače (ak si podkosy alebo bočné prvky vyžadujú ich použitie)
V Moldie možno návrh a výrobu foriem podporiť CNC obrábaním, elektroerozívnym obrábaním (EDM), presným meraním a simulačnými nástrojmi na optimalizáciu vtokov, chladenia a vyhadzovania. Viac o našich možnostiach nájdete na stránke foriem na tlakové liatie .
Kľúčové rozhodnutia pri návrhu nástroja (a ich vplyv na kvalitu)
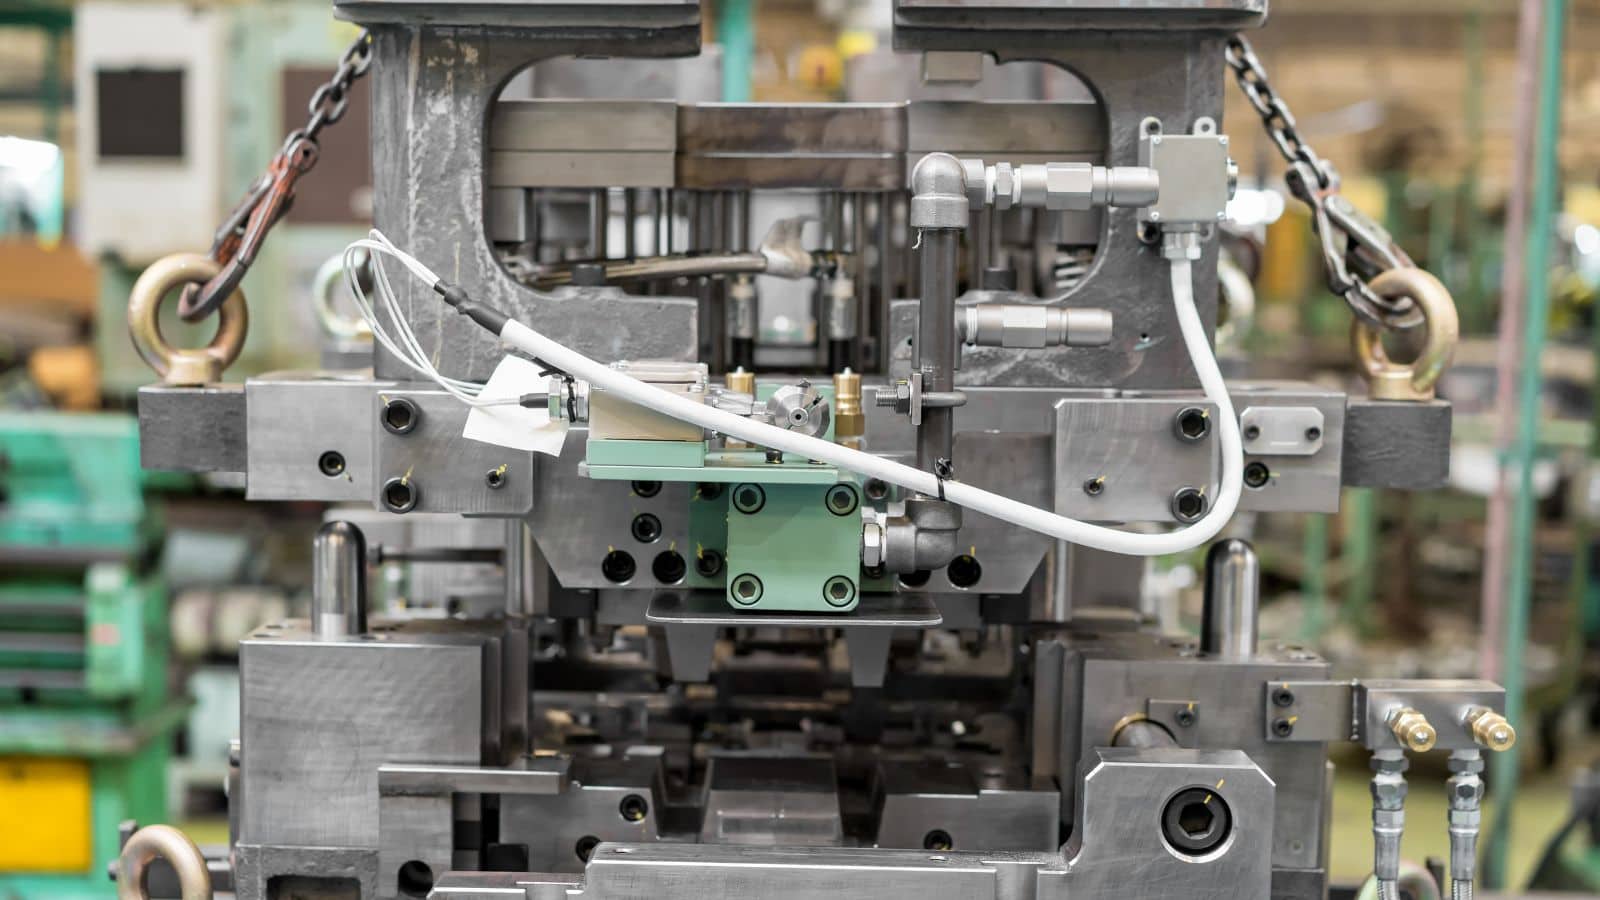
Stratégia deliacej roviny
Výber deliacej roviny ovplyvňuje riziko otrepov, pohľadové plochy, referenčnú stratégiu obrábania a umiestnenie stôp po vyhadzovaní. Dobré rozhodnutie môže obmedziť sekundárne operácie a zlepšiť stabilitu pri dlhých sériách.
Vtoky a vyváženie plnenia
Návrh vtokov určuje, ako sa dutina naplní. Vyvážené plnenie obmedzuje riziko studených spojov a nedostatočného vyplnenia a môže znížiť aj pórovitosť spôsobenú turbulenciou. Poloha vtoku ovplyvňuje tiež vzhľad a rozsah následného spracovania.
Odvzdušnenie, prepady a pripravenosť na vákuum
Zachytený vzduch je jednou z najčastejších príčin pórovitosti a povrchových chýb. Správne odvzdušňovacie kanály a umiestnenie prepadov pomáhajú odstrániť plyny a nečistoty. Ak je potrebné vákuové liatie, forma musí byť od začiatku navrhnutá s ohľadom na tesnenie a umiestnenie vákuových portov.
Chladenie a tepelná rovnováha
Návrh chladenia riadi čas tuhnutia, zmrašťovanie, riziko deformácie aj čas cyklu. Tepelne vyvážená forma obmedzuje rozmerové odchýlky počas dlhých výrobných sérií.
Usporiadanie vyhadzovania
Umiestnenie a postupnosť pohybu vyhadzovacích kolíkov ovplyvňujú spoľahlivosť uvoľnenia, stopy po vyhadzovaní a riziko deformácie, najmä pri tenkých stenách a pohľadových plochách.
Výber materiálu (vrátane vplyvu na nástroj)
Výber materiálu ovplyvňuje životnosť formy, čas cyklu, náklady a vlastnosti hotového dielu. Zároveň mení požiadavky na konštrukciu formy z hľadiska toku kovu, odvzdušnenia a odvodu tepla.
Zliatiny hliníka na tlakové liatie
Hliník sa široko používa pre dobrú kombináciu pevnosti, nízkej hmotnosti a odolnosti proti korózii. Väčšina hliníkových projektov využíva stroje so studenou komorou pre vyššiu teplotu tavenia.
- A380 / ADC12: Univerzálne zliatiny s dobrou zlievateľnosťou.
- A360: Často sa volí pri požiadavke na lepšiu odolnosť proti korózii a vyššiu ťažnosť.
- A383: Často sa používa na tenkostenné a zložité diely.
Ak váš projekt využíva hliník, pozrite si prehľad našich možností hliníkových tlakovo liatych dielov .
Zliatiny zinku na tlakové liatie
Tlakové liatie zinku sa bežne používa pri malých dieloch s jemnými detailmi a vynikajúcim povrchom. Pri správne navrhnutej a udržiavanej forme prinášajú zinkové projekty často krátke cykly a dlhú životnosť nástroja.
Zliatiny horčíka na tlakové liatie
Horčík je najľahší bežný konštrukčný kov používaný pri tlakovom liatí a často sa volí tam, kde je prioritou zníženie hmotnosti.
Viac informácií o našich horčíkových tlakovo liatych dieloch a možnostiach.
Kontrola kvality, bežné chyby a sekundárne operácie
Kontrola kvality je pri tlakovom liatí nevyhnutná, pretože chyby sa môžu opakovať v každom cykle. Medzi bežné problémy patria pórovitosť, studené spoje, otrepy a rozmerové odchýlky.
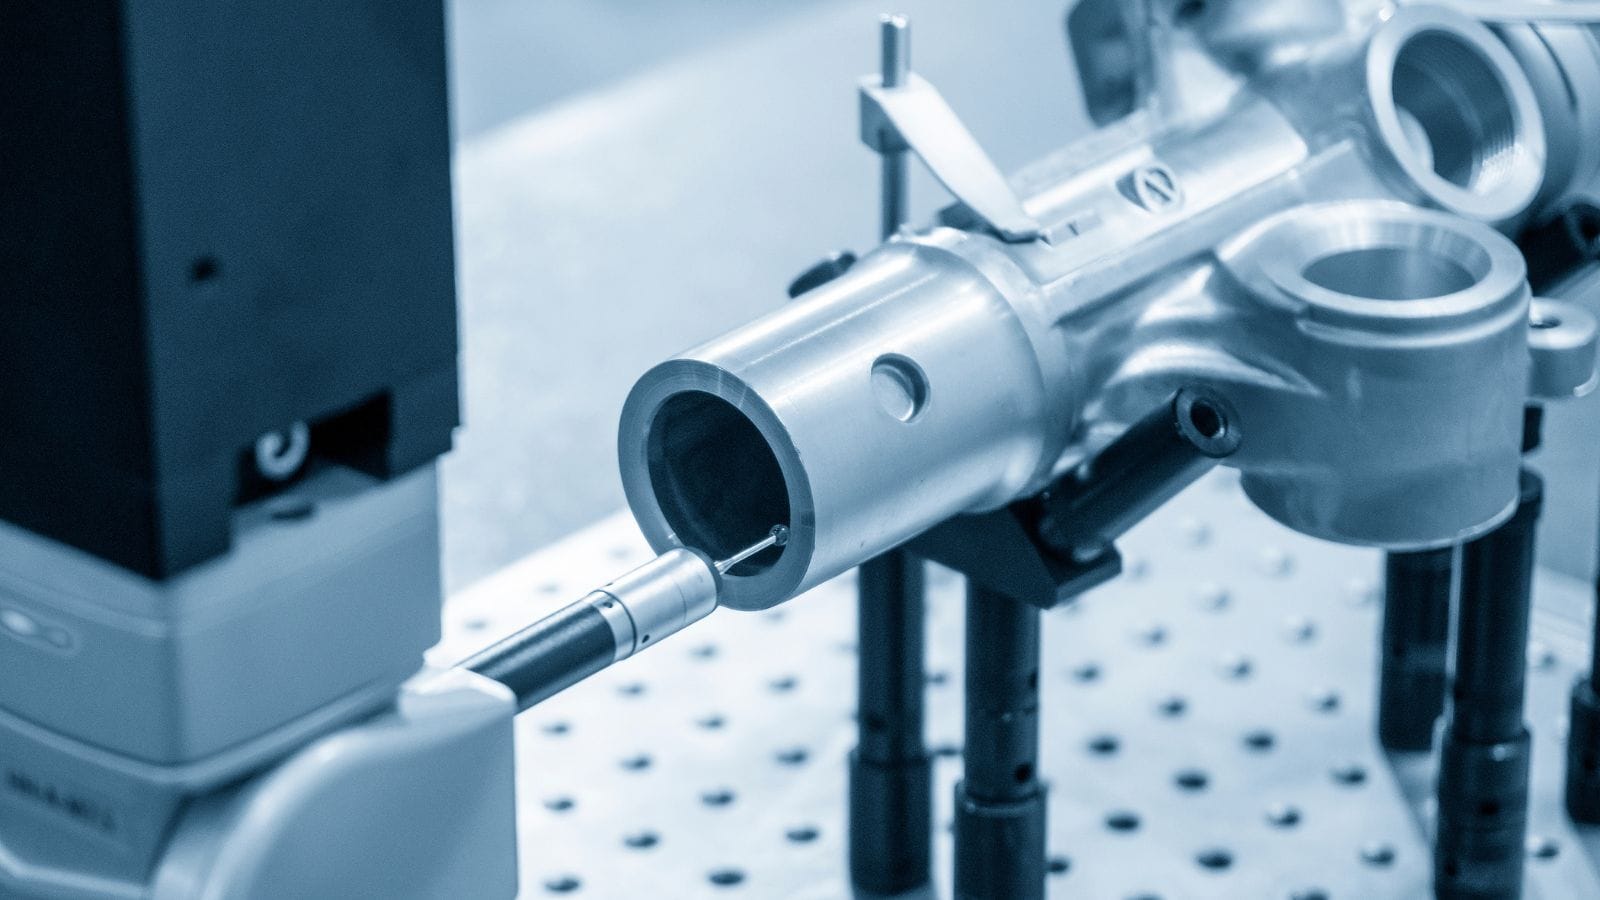
Bežné chyby a ich typické príčiny
- Pórovitosť: Často súvisí so zachyteným vzduchom, nedostatočným odvzdušnením/prepadmi alebo nestabilnými parametrami procesu.
- Studené spoje / nedostatočné vyplnenie: Často súvisia s vyvážením plnenia, návrhom vtokov, teplotou alebo profilom vstrekovania.
- Otrepy: Často súvisia s dosadnutím deliacej roviny, upínacou silou, opotrebovaním alebo deformáciou/tepelnou nerovnováhou formy.
- Rozmerové odchýlky: Často súvisia s kolísaním teploty formy, opotrebovaním alebo nekonzistentným riadením procesu.
Metódy kontroly
Kontrola CMM overuje kritické rozmery, zatiaľ čo röntgenová kontrola pomáha odhaliť vnútornú pórovitosť. 3D skenovanie je užitočné aj pri porovnaní prvého odliatku a validácii nástroja.
Povrchová úprava a obrábanie
Mnohé tlakovo liate diely vyžadujú pred použitím ďalšie operácie. CNC obrábanie a povrchová úprava pomáhajú splniť požiadavky na tolerancie, vzhľad a odolnosť proti korózii.
Náklady: kedy sa tlakové liatie oplatí (pohľad zameraný na nástroj)
Tlakové liatie je nákladovo efektívne, keď je objem výroby dostatočne veľký na rozpočítanie ceny nástroja medzi veľa dielov. Počiatočná investícia do formy je vyššia než pri jednoduchších procesoch, no pri riadenom čase cyklu a miere odpadu môžu byť jednotkové náklady vo veľkom meradle výrazne nižšie.
Hlavné faktory nákladov na nástroj
- Zložitosť dielu (hlboké prvky, tenké steny, požiadavky na vzhľad)
- Posuvné jadrá a zdvíhače (podkosy a bočné pohyby zvyšujú zložitosť nástroja)
- Požiadavky na vtoky/odvzdušnenie/vákuum
- Zložitosť chladenia a požiadavky na tepelnú rovnováhu
- Očakávaný objem výroby a ciele životnosti (plánovanie životnosti formy)
Na čo sa opýtať výrobcu foriem na tlakové liatie
- Podporíte optimalizáciu návrhu formy z hľadiska vtokov, chladenia a vyhadzovania (vrátane simulácie, ak bude potrebná)?
- Ako budete nástroj validovať (plán skúšok, spôsob kontroly a kontroly stability)?
- Dokážete zabezpečiť aj následné operácie, napríklad obrábanie a povrchovú úpravu, ako komplexné riešenie?
Ak chcete odhadnúť vhodný nástroj a jeho cenu, kontaktujte Moldie prostredníctvom našej služby výroby foriem na tlakové liatie a pošlite nám výkres, preferovanú zliatinu a očakávaný ročný objem.
Často kladené otázky
Závisí tlakové liatie najmä od stroja alebo od formy?
Dôležité sú oba faktory, no forma často najviac ovplyvňuje opakovateľnú kvalitu. Rozhodnutia o vtokoch, odvzdušnení, chladení a vyhadzovaní určujú, ako sa dutina plní, ako uniká vzduch a ako sa odvádza teplo počas tisícov cyklov.
Teplá alebo studená komora: ktorú si mám zvoliť?
V mnohých prípadoch rozhoduje najmä zliatina. Teplá komora sa bežne používa pri zliatinách s nižšou teplotou tavenia (často zinok), studená komora pri zliatinách s vyššou teplotou tavenia (často hliník). Konečnú voľbu treba potvrdiť podľa geometrie dielu, požiadaviek na kvalitu a výrobných cieľov.
Ako znížiť pórovitosť pri tlakovom liatí?
Zníženie pórovitosti zvyčajne vyžaduje lepšie odvzdušnenie a návrh prepadov, stabilný profil vstrekovania a teploty a v niektorých prípadoch vákuové liatie. Mnohé zlepšenia sa začínajú už pri návrhu nástroja.
Kedy je tlakové liatie nákladovo efektívne?
Tlakové liatie je výhodnejšie, keď objem výroby umožňuje rozpočítať náklady na formu a opakovateľnosť znižuje sekundárne operácie a odpad. Bod návratnosti závisí od geometrie, zliatiny, požiadaviek na kvalitu a cieľového času cyklu.
Vyžadujú tlakovo liate diely obrábanie a povrchovú úpravu?
Mnohé áno. Obrábanie sa často používa pri presných uloženiach, závitoch a tesniacich plochách; povrchová úprava pomáha splniť požiadavky na vzhľad a odolnosť proti korózii. Pozrite si naše možnosti povrchovej úpravy pre typické následné spracovanie.
Dokáže Moldie podporiť výrobu foriem na hliník, zinok a horčík?
Áno. Moldie sa špecializuje na výrobu foriem na tlakové liatie hliníkových, zinkových a horčíkových zliatin a podporuje proces od návrhu dielu/prototypovania cez výrobu formy až po následnú výrobnú podporu. Viac informácií nájdete na stránke našich foriem na tlakové liatie .







