
Le moulage sous pression est un procédé de fonderie métallique qui injecte du métal en fusion sous haute pression dans un moule en acier conçu spécifiquement pour la pièce. Il permet de produire des pièces précises et complexes, avec des surfaces lisses et des tolérances serrées, d’où son utilisation répandue pour les productions répétitives en grande série.
La plupart des composants moulés sous pression utilisent des métaux non ferreux comme l’aluminium, le zinc et le magnésium. En pratique, le facteur décisif n’est souvent pas le seul alliage, mais le système d’outillage qui maîtrise le remplissage, l’éventage, le refroidissement et l’éjection sur des milliers de cycles.
Si vous préparez un nouveau programme de moulage sous pression, commencez par le moule : stratégie de plan de joint, conception des attaques et de l’éventage, équilibre thermique. Ces décisions déterminent en grande partie le risque de porosité, les bavures, la dérive dimensionnelle et la stabilité à long terme.
Pourquoi choisir le moulage sous pression (et pourquoi l’outillage compte)
Le moulage sous pression est largement utilisé, car il offre un bon équilibre entre performances, régularité et coût à grande échelle.
- Grande précision: Des tolérances serrées peuvent réduire l’usinage.
- Production rapide: Des cycles courts conviennent aux grandes séries.
- Possibilité de parois minces: Permet de réaliser des conceptions légères et des géométries complexes.
- Finition lisse: Souvent adaptée au revêtement ou au placage après une préparation de surface appropriée.
- Faible coût unitaire en grande série: Le coût de l’outillage est amorti sur un grand nombre de pièces.
Toutefois, ces avantages ne sont constants que si le moule est correctement conçu et fabriqué. La qualité de l’outillage et les choix de conception (alimentation, éventage, refroidissement, éjection) influent fortement sur le temps de cycle, le taux de rebut et l’aptitude de la pièce à résister à la pression, au soudage ou aux opérations de finition en aval.
Un projet d’outillage en préparation ? Envoyez votre plan pour discuter de sa faisabilité et examiner la conception du moule via notre service de fabrication de moules de moulage sous pression.
Procédé de moulage sous pression : déroulement d’un cycle
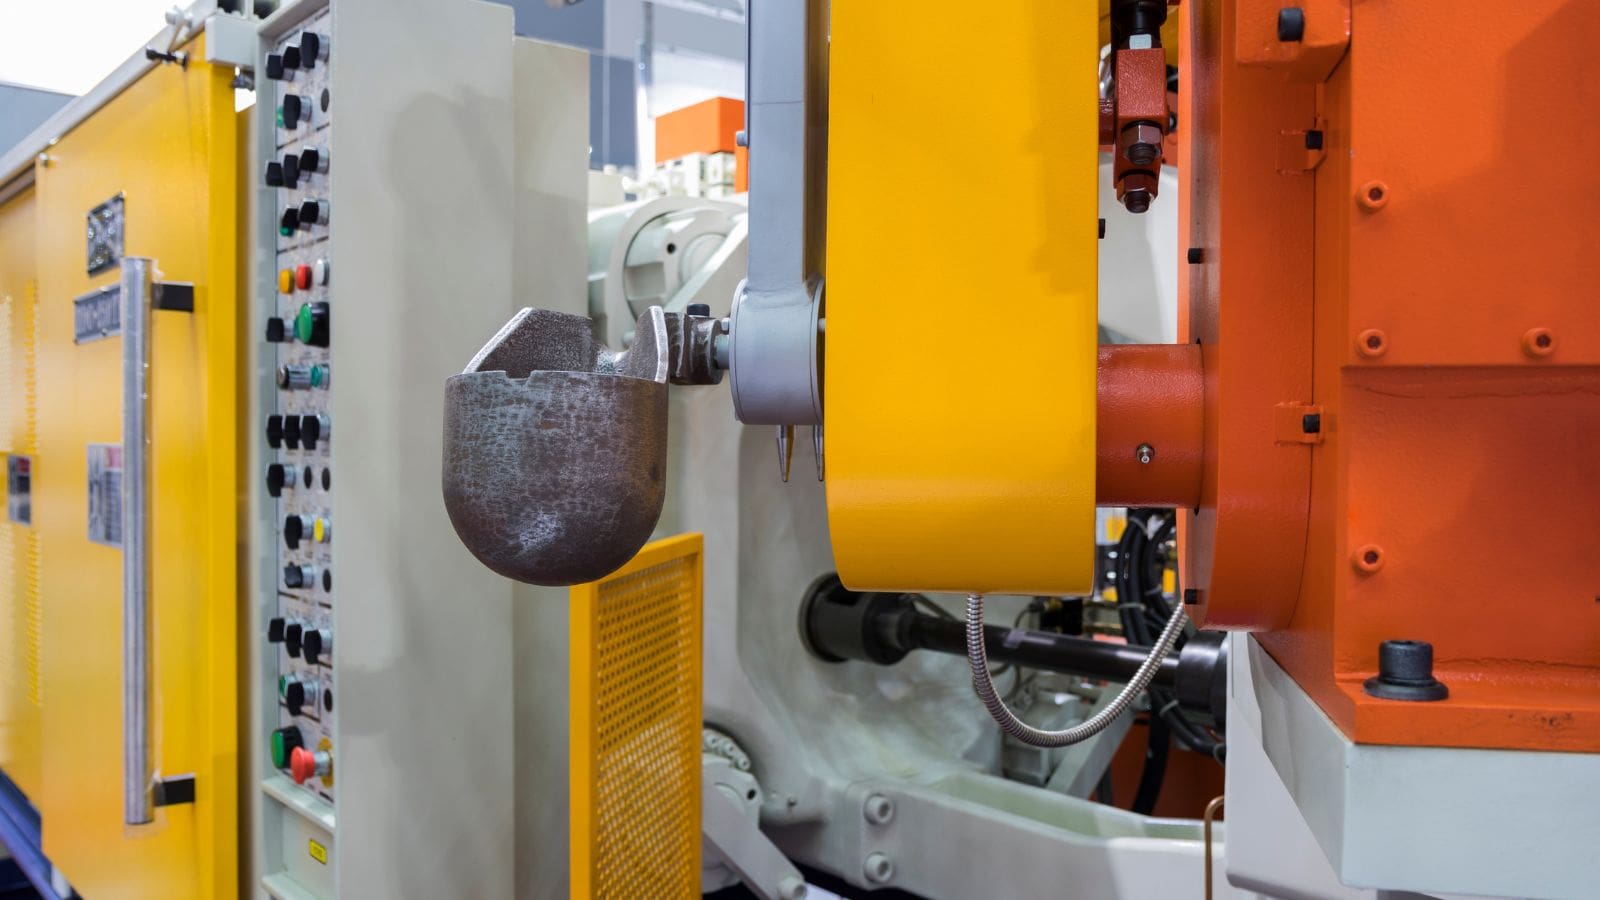
À haut niveau, un cycle de moulage sous pression comprend la préparation du moule, l’injection et le remplissage, la solidification, l’éjection et l’ébarbage. En production, les éléments les plus importants sont la manière dont le moule maîtrise l’écoulement du métal, l’évacuation de l’airet l’évacuation de la chaleur: ce sont eux qui déterminent la répétabilité.
- Préparation du moule: Le moule est fermé et serré ; un lubrifiant ou un agent de démoulage est appliqué si nécessaire.
- Remplissage (injection): L’alliage en fusion entre dans l’empreinte par le système de canaux et d’attaques.
- Solidification et refroidissement: Les canaux de refroidissement et l’équilibre thermique déterminent le retrait et la stabilité dimensionnelle.
- Éjection: Le système d’éjection libère la pièce moulée ; sa configuration influe sur les marques et le risque de déformation.
- Ébarbage et finition: Les canaux, débordements et bavures sont retirés ; un usinage et une finition peuvent suivre.
Comme les défauts se répètent d’un cycle à l’autre, la précision de l’ outillage et la maîtrise du procédé sont essentielles à une production de masse stable.
Types de moulage sous pression : chambre chaude ou chambre froide
Les deux configurations de machine les plus courantes pour le moulage sous haute pression sont la chambre chaude et la chambre froide. Dans de nombreux cas, l’alliage détermine en grande partie celle qui sera utilisée.
| Type | Utilisation typique | Remarques principales |
|---|---|---|
| Moulage sous pression en chambre chaude | Courant pour les alliages à bas point de fusion (souvent le zinc ; certains alliages de magnésium) | Cycles rapides ; le moule et les composants de la machine doivent résister au contact avec le métal en fusion. |
| Moulage sous pression en chambre froide | Courant pour les alliages à point de fusion plus élevé (souvent l’aluminium) | Le métal en fusion est versé dans un manchon d’injection ; le cycle est généralement plus lent qu’en chambre chaude, mais convient aux programmes en aluminium. |
Que le procédé utilise une chambre chaude ou froide, la conception du moule (attaques, évents, refroidissement, éjection) permet un remplissage constant et une qualité de production stable.
Principales méthodes de moulage sous pression : HPDC, variantes sous vide, LPDC et gravité
Le terme « moulage sous pression » désigne souvent le moulage sous haute pression (HPDC), mais les acheteurs peuvent également envisager le moulage sous basse pression ou par gravité selon les besoins de qualité interne et les exigences en aval.
Moulage sous haute pression (HPDC)
Moulage sous haute pression est le procédé commercial le plus courant pour produire des pièces en aluminium, zinc et magnésium avec une grande répétabilité. Comme le remplissage peut être rapide et turbulent, un éventage adapté, une bonne conception des débordements et une maîtrise thermique sont importants pour réduire la porosité et stabiliser les dimensions.
Moulage sous pression assisté par le vide (variante HPDC)
Moulage sous vide évacue l’air de l’empreinte avant ou pendant l’injection. Cela réduit l’emprisonnement de gaz et la porosité, améliorant la qualité interne pour les applications exigeant une étanchéité sous pression, la soudabilité ou une finition poussée. La capacité au vide relève principalement de la conception de l’outillage : la stratégie d’étanchéité, le parcours d’évent et l’emplacement des vannes et orifices doivent être prévus dans le moule.
Moulage sous basse pression (LPDC)
Moulage sous basse pression utilise un remplissage contrôlé, entraîné par une faible pression de gaz. Cette méthode est souvent envisagée lorsque l’intégrité interne prime sur la vitesse maximale, notamment pour certaines exigences structurelles ou liées au traitement thermique.
Moulage par gravité en moule permanent
Moulage par gravité en moule permanent (souvent regroupé avec le « moulage sous pression » dans les discussions d’approvisionnement) remplit le moule par gravité, sans pression d’injection. Il peut être envisagé pour les volumes plus faibles ou lorsque le choix du procédé dépend des besoins de traitement thermique et des objectifs de qualité interne. Le choix dépend beaucoup de la géométrie de la pièce, de l’alliage et des exigences de performance.
Outillage de moulage sous pression : éléments constitutifs du moule
Un moule de moulage sous pression est un système complet qui forme la pièce et maîtrise l’écoulement, l’éventage, le refroidissement et l’éjection du métal. Il comprend généralement :
- Noyau et empreinte (inserts) qui forment la géométrie de la pièce
- Système de canaux et d’attaques pour acheminer le métal en fusion dans l’empreinte
- Évents et débordements pour évacuer l’air et recueillir les oxydes et impuretés
- Canaux de refroidissement pour maîtriser la température du moule et le temps de cycle
- Système d’éjection pour libérer la pièce moulée de façon fiable
- Tiroirs et extracteurs (lorsque des contre-dépouilles ou éléments latéraux l’exigent)
Chez Moldie, la conception et la fabrication du moule peuvent être accompagnées par l’usinage CNC, l’EDM, la métrologie de précision et des outils de simulation permettant d’optimiser l’alimentation, le refroidissement et l’éjection pour obtenir des résultats constants. Découvrez nos capacités sur la page consacrée aux moules de moulage sous pression .
Choix essentiels de conception de l’outillage (et leur incidence sur la qualité)
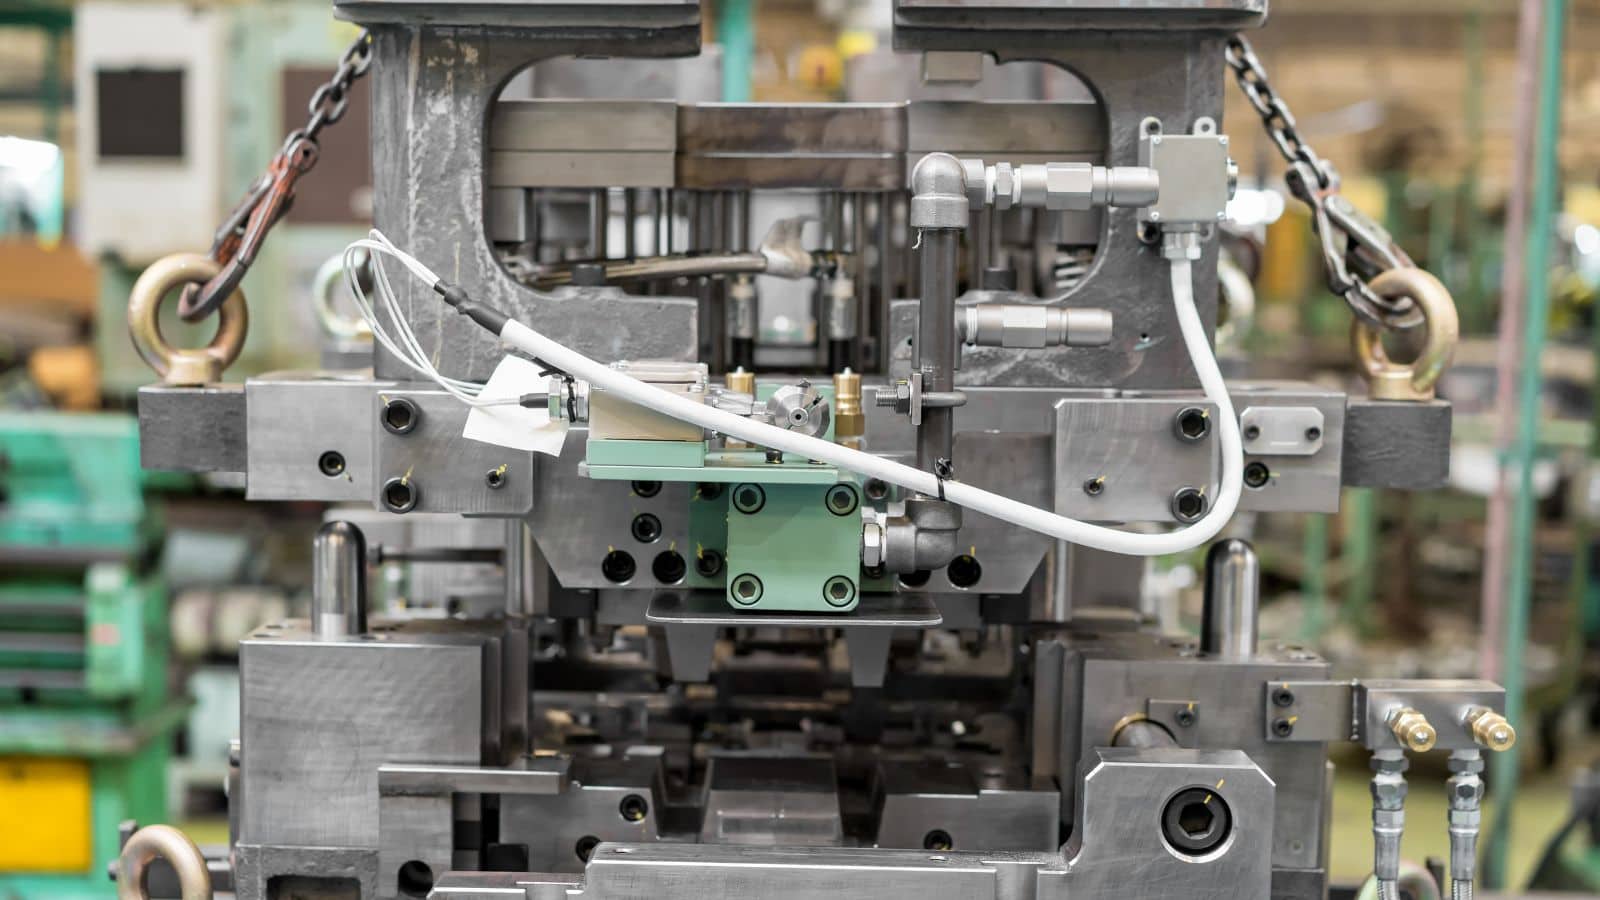
Stratégie de plan de joint
Le choix du plan de joint influe sur le risque de bavures, les surfaces esthétiques, la stratégie de références d’usinage et l’apparence des marques d’éjecteurs. Un plan de joint bien choisi peut réduire les opérations secondaires et améliorer la stabilité sur de longues séries.
Canaux, attaques et équilibre du remplissage
La conception des canaux et des attaques détermine le remplissage de l’empreinte. Un remplissage équilibré réduit les défauts de jonction froide et le risque de remplissage incomplet, tout en pouvant limiter la porosité liée aux turbulences. L’emplacement des attaques influe également sur l’aspect et les opérations de post-traitement.
Éventage, débordements et préparation au vide
Une mauvaise évacuation de l’air est l’une des causes fondamentales les plus courantes de porosité et de défauts de surface. Des parcours d’évent et des débordements bien conçus aident à éliminer les gaz emprisonnés et les contaminants. Si un moulage assisté par le vide est nécessaire, le moule doit être conçu dès le départ pour assurer l’étanchéité et prévoir l’emplacement des orifices de vide.
Refroidissement et équilibre thermique
La conception du refroidissement maîtrise le temps de solidification, le retrait, le risque de déformation et le temps de cycle. Un moule thermiquement équilibré contribue à limiter la dérive dimensionnelle pendant les longues séries.
Configuration de l’éjection
L’emplacement et la séquence des broches d’éjection influent sur la régularité du démoulage, les marques d’éjection et le risque de déformation, en particulier sur les parois minces ou les surfaces esthétiques.
Choix des matériaux (y compris leur incidence sur l’outillage)
Le choix du matériau influe sur la durée de vie du moule, le temps de cycle, le coût et les performances finales de la pièce. Il modifie également la conception du moule en matière d’écoulement, d’éventage et d’évacuation de la chaleur.
Alliages pour moulage sous pression de l’aluminium
L’aluminium est largement utilisé pour son bon équilibre entre résistance, allègement et résistance à la corrosion. La plupart des programmes en aluminium utilisent des machines à chambre froide en raison de son point de fusion élevé.
- A380 / ADC12: Alliages polyvalents présentant une bonne aptitude au moulage.
- A360: Souvent choisi lorsqu’une meilleure résistance à la corrosion et une ductilité supérieure sont nécessaires.
- A383: Souvent utilisé pour les pièces à parois minces et les géométries complexes.
Pour les programmes en aluminium, consultez notre aperçu des capacités de pièces moulées sous pression en aluminium .
Alliages pour moulage sous pression du zinc
Moulage sous pression du zinc est couramment utilisé pour les petites pièces offrant des détails fins et un excellent état de surface. Avec une conception et une maintenance adaptées du moule, les programmes en zinc bénéficient souvent de cycles rapides et d’une longue durée de vie de l’outillage.
Alliages pour moulage sous pression du magnésium
Le magnésium est le métal structurel courant le plus léger utilisé en moulage sous pression et sert souvent lorsque la réduction du poids est prioritaire.
Découvrez également nos capacités de pièces moulées sous pression en magnésium .
Contrôle qualité, défauts courants et opérations secondaires
Le contrôle qualité est essentiel en moulage sous pression, car les défauts peuvent se répéter d’un cycle à l’autre. Les problèmes courants comprennent la porosité, les défauts de jonction froide, les bavures et la dérive dimensionnelle.
Défauts courants et causes typiques
- Porosité: Souvent liée à l’emprisonnement d’air, à un éventage ou à des débordements insuffisants, ou à des paramètres de procédé instables.
- Défauts de jonction froide / remplissages incomplets: Souvent liés à l’équilibre du remplissage, à la conception des attaques, à la température ou au profil d’injection.
- Bavures: Souvent liées à l’ajustement du plan de joint, à la force de fermeture, à l’usure ou à une déformation du moule/un déséquilibre thermique.
- Dérive dimensionnelle: Souvent liée aux variations de température du moule, à l’usure ou à une maîtrise irrégulière du procédé.
Méthodes d’inspection
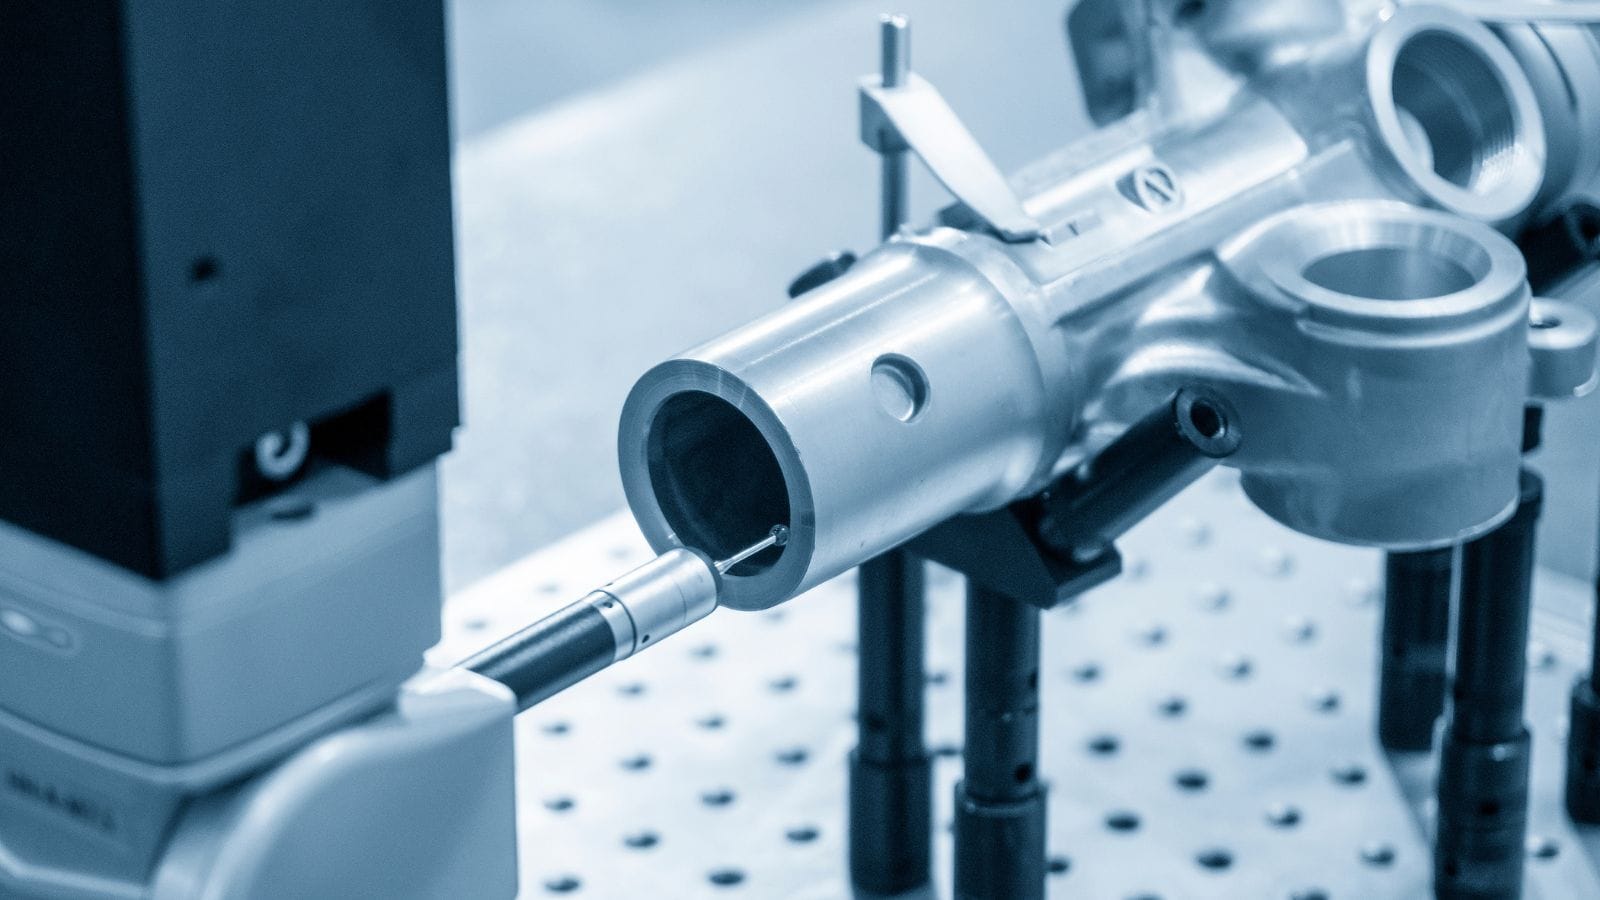
Le contrôle sur MMT vérifie les dimensions critiques, tandis que la radiographie aide à repérer la porosité interne. La numérisation 3D est également utile pour la comparaison des premières pièces et la validation de l’outillage.
Finition et usinage
De nombreuses pièces moulées sous pression nécessitent des opérations secondaires avant leur utilisation finale. L’usinage CNC et la finition de surface permettent de satisfaire les exigences de tolérance, d’aspect et de résistance à la corrosion.
Coût : quand le moulage sous pression est-il intéressant ? (approche axée sur l’outillage)
Le moulage sous pression est rentable lorsque le volume de production suffit à répartir le coût de l’outillage sur de nombreuses pièces. L’investissement initial est supérieur à celui de procédés plus simples, mais le coût unitaire peut être nettement inférieur à grande échelle si le temps de cycle et le taux de rebut sont maîtrisés.
Principaux facteurs de coût de l’outillage
- Complexité de la pièce (formes profondes, parois minces, exigences esthétiques)
- Tiroirs et extracteurs (les contre-dépouilles et mécanismes latéraux augmentent la complexité de l’outillage)
- Exigences d’alimentation, d’éventage et de mise sous vide
- Complexité du refroidissement et exigences d’équilibre thermique
- Volume de production prévu et objectifs de durabilité (planification de la durée de vie du moule)
Questions à poser à un fabricant de moules de moulage sous pression
- Pouvez-vous optimiser la conception du moule pour l’alimentation, le refroidissement et l’éjection (avec simulation si nécessaire) ?
- Comment validez-vous l’outillage (plan d’essais, méthode d’inspection et contrôles de stabilité) ?
- Pouvez-vous prendre en charge les besoins en aval, comme l’usinage et la finition de surface, dans le cadre d’une solution intégrée ?
Pour estimer la stratégie et le coût d’outillage, contactez Moldie via notre service de fabrication de moules de moulage sous pression et envoyez votre plan, votre préférence d’alliage et votre volume annuel prévu.
FAQ
Le moulage sous pression dépend-il principalement de la machine ou du moule ?
Les deux comptent, mais le moule est souvent le principal facteur d’une qualité répétable. Les choix relatifs aux attaques, à l’éventage, au refroidissement et à l’éjection déterminent le remplissage de l’empreinte, l’évacuation de l’air et l’élimination de la chaleur au fil des milliers de cycles.
Chambre chaude ou chambre froide : laquelle choisir ?
Dans de nombreux cas, l’alliage détermine en grande partie le choix. La chambre chaude est courante pour les alliages à bas point de fusion, souvent le zinc, tandis que la chambre froide est courante pour les alliages à point de fusion plus élevé, souvent l’aluminium. Le choix final doit être confirmé en fonction de la géométrie de la pièce, des exigences qualité et des objectifs de production.
Comment réduire la porosité en moulage sous pression ?
La réduction de la porosité passe généralement par une meilleure conception de l’éventage et des débordements, la stabilité du profil d’injection et des températures et, dans certains cas, le moulage assisté par le vide. Beaucoup de ces améliorations commencent à l’étape de conception de l’outillage.
Quand le moulage sous pression est-il rentable ?
Le moulage sous pression devient plus intéressant lorsque le volume suffit à amortir le coût de l’outillage et que la répétabilité réduit les opérations secondaires et les rebuts. Le seuil de rentabilité dépend de la géométrie, de l’alliage, des exigences qualité et du temps de cycle visé.
Les pièces moulées sous pression nécessitent-elles un usinage et une finition ?
Souvent, oui. L’usinage sert fréquemment pour les ajustements critiques, les filetages et les surfaces d’étanchéité, tandis que la finition répond aux exigences d’aspect et de résistance à la corrosion. Découvrez nos options de finition de surface pour les besoins courants de post-traitement.
Moldie peut-il fabriquer des moules de moulage sous pression pour l’aluminium, le zinc et le magnésium ?
Oui. Moldie est spécialisé dans la fabrication de moules de moulage sous pression pour les alliages d’aluminium, de zinc et de magnésium et peut accompagner le procédé, de la conception de la pièce et du prototypage à la fabrication du moule et au soutien de la production en aval. Consultez notre page de service dédiée aux moules de moulage sous pression .







