
Le matériau du moule de moulage sous pression est l’un des principaux facteurs qui influent sur le procédé. Il doit résister au métal en fusion, à une forte pression d’injection et à des milliers de cycles de chauffage et de refroidissement sans se fissurer ni se déformer.
Le bon choix consiste à faire correspondre les propriétés du matériau à l’alliage moulé, au volume de production et à la stratégie de refroidissement et de maintenance du moule pendant sa durée de service.
Ce guide présente les sollicitations que l’outillage doit supporter, compare les nuances d’acier courantes et les alliages spéciaux, et explique comment les décisions de conception et de maintenance protègent le moule en production.
Conditions auxquelles un moule de moulage sous pression doit résister
Un moule de moulage sous pression fonctionne dans des conditions auxquelles peu d’autres outils sont soumis. À chaque cycle, les mêmes surfaces en acier subissent simultanément le métal en fusion, une forte pression, un refroidissement rapide et des contraintes mécaniques, et ce des milliers de fois.
Chaleur, pression et cycles thermiques
- Forte pression d’injection: Le métal en fusion est injecté dans l’empreinte du moule à des milliers de psi, ce qui crée une contrainte mécanique constante.
- Cycles thermiques: Le moule subit des variations rapides et répétées entre la chaleur extrême du métal en fusion et le refroidissement actif des canaux internes.
- Faïençage thermique (fatigue thermique): Ces variations de température incessantes provoquent progressivement de fines fissures superficielles. Avec le temps, elles se reproduisent sur la pièce moulée sous forme de lignes en relief.
La résistance à ces contraintes thermiques dépend fortement d’une composition d’alliage adaptée et d’un traitement thermique précis, et pas seulement de la nuance d’acier.
Résistance à l’usure, à l’érosion et à la corrosion
- Érosion à grande vitesse: Le métal en fusion circulant rapidement dans les attaques et les canaux use et arrondit vite les arêtes si l’acier est trop tendre ou mal trempé.
- Attaque chimique (adhérence du métal au moule): Avec le temps, les métaux en fusion peuvent se lier chimiquement à la surface du moule ou la dégrader.
- Corrosion propre à l’alliage: L’aluminium est beaucoup plus agressif chimiquement envers l’acier à outils que le zinc ; la résistance à la corrosion est donc une priorité pour les moules de moulage sous pression de l’aluminium.
Une résistance élevée à l’usure est essentielle pour maintenir des tolérances serrées et des détails complexes d’empreinte à chaque injection.
Incidence du matériau de l’outillage sur la qualité du moulage et l’état de surface
Le matériau du moule contrôle directement la qualité de la pièce finie. La vitesse à laquelle l’acier refroidit le métal liquide influe sur l’ état de surface de la pièce et son retrait. Par ailleurs, la dureté et la ténacité du moule lui permettent de conserver sa forme exacte après des milliers d’injections.
Si le moule se ramollit ou présente des fissures superficielles, il produira des pièces à l’état de surface médiocre et présentant davantage de défauts bien avant de se rompre. En bref, à mesure que le moule s’use, la qualité des pièces moulées se dégrade également.
Nuances d’acier et autres matériaux pour moules de moulage sous pression
Le choix de l’acier à outils pour les empreintes de moules de moulage sous pression se limite généralement à quelques nuances éprouvées, chacune présentant des avantages particuliers. Malgré leur intérêt dans certains cas, les aciers à outils pour travail à chaud dominent le secteur.
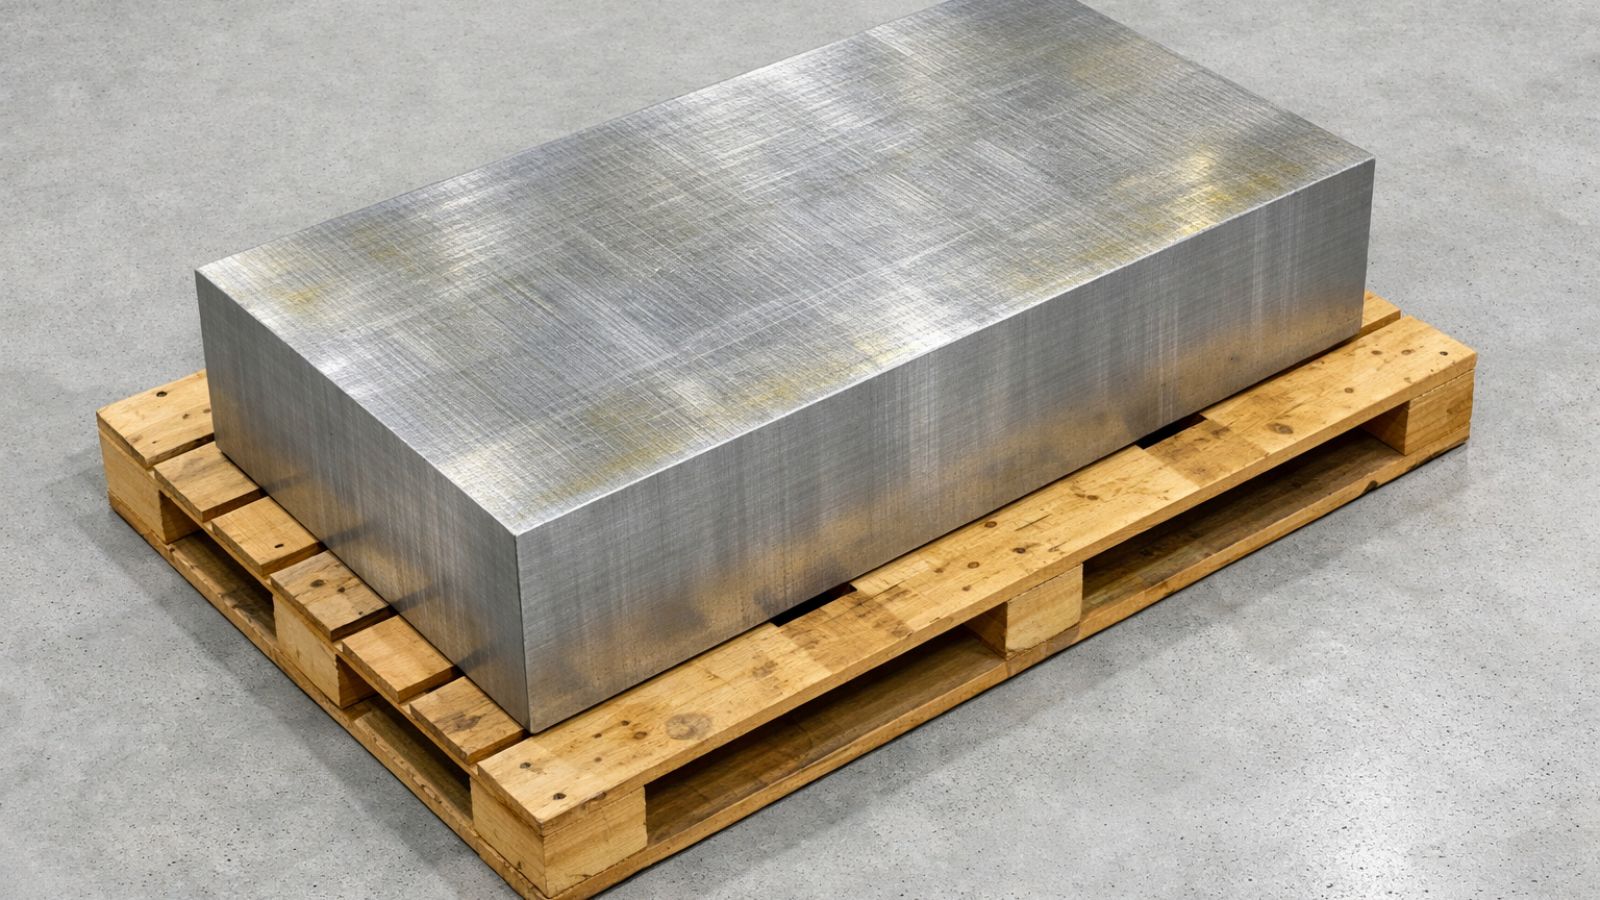
Aciers à outils pour travail à chaud de type H13 et équivalents
- H13 (DIN 1.2344): Cet acier à outils est la référence incontestée du secteur pour les empreintes et les noyaux des moules de moulage sous pression. Il offre un excellent équilibre entre résistance à la fatigue thermique, ténacité et usinabilité aux niveaux de dureté de service.
- Acier à outils 8407: Variante haut de gamme et très raffinée du H13. Grâce à une composition chimique mieux maîtrisée et à une propreté améliorée, il constitue le premier choix pour les outillages en aluminium de grande série où les fissures thermiques sont une préoccupation majeure.
- SKD61: Équivalent japonais du H13, souvent spécifié par les chaînes d’approvisionnement et fabricants asiatiques.
P20, NAK80 et autres aciers prétraités
P20 et NAK80 sont des aciers prétraités conçus pour les moules d’injection de plastique , et non pour la fonderie des métaux.
Le P20 est parfois utilisé pour les prototypes de moulage sous pression à faible volume afin de réduire les coûts et les délais, mais il ne résiste pas à la fatigue thermique à long terme. Le NAK80 offre une excellente aptitude au polissage pour les finitions esthétiques, mais, comme le P20, il ne remplace pas directement le H13. Aucune de ces nuances ne résiste aux cycles thermiques prolongés des moules de production en aluminium ou en zinc.
Moules en aluminium et alliages de cuivre pour les courtes séries et le refroidissement localisé
- Moules en aluminium : L’aluminium s’usine beaucoup plus rapidement que l’acier à outils trempé, ce qui réduit considérablement les délais et les coûts des moules prototypes ou des très courtes séries. Toutefois, son usure rapide le rend totalement inadapté à la production en grande série.
- Cuivre au béryllium: Reconnu pour son excellente conductivité thermique. Il est rarement utilisé pour fabriquer un moule entier, mais est souvent usiné sous forme d’inserts et de broches de noyau afin d’évacuer rapidement la chaleur des sections épaisses ou des noyaux profonds sujets aux points chauds.
Choix des matériaux selon les composants du moule
Un moule de moulage sous pression est un assemblage complexe. Comme les différentes parties de l’outillage subissent des charges mécaniques et thermiques très différentes, les ingénieurs spécifient divers matériaux pour équilibrer performances et coût de l’outillage.
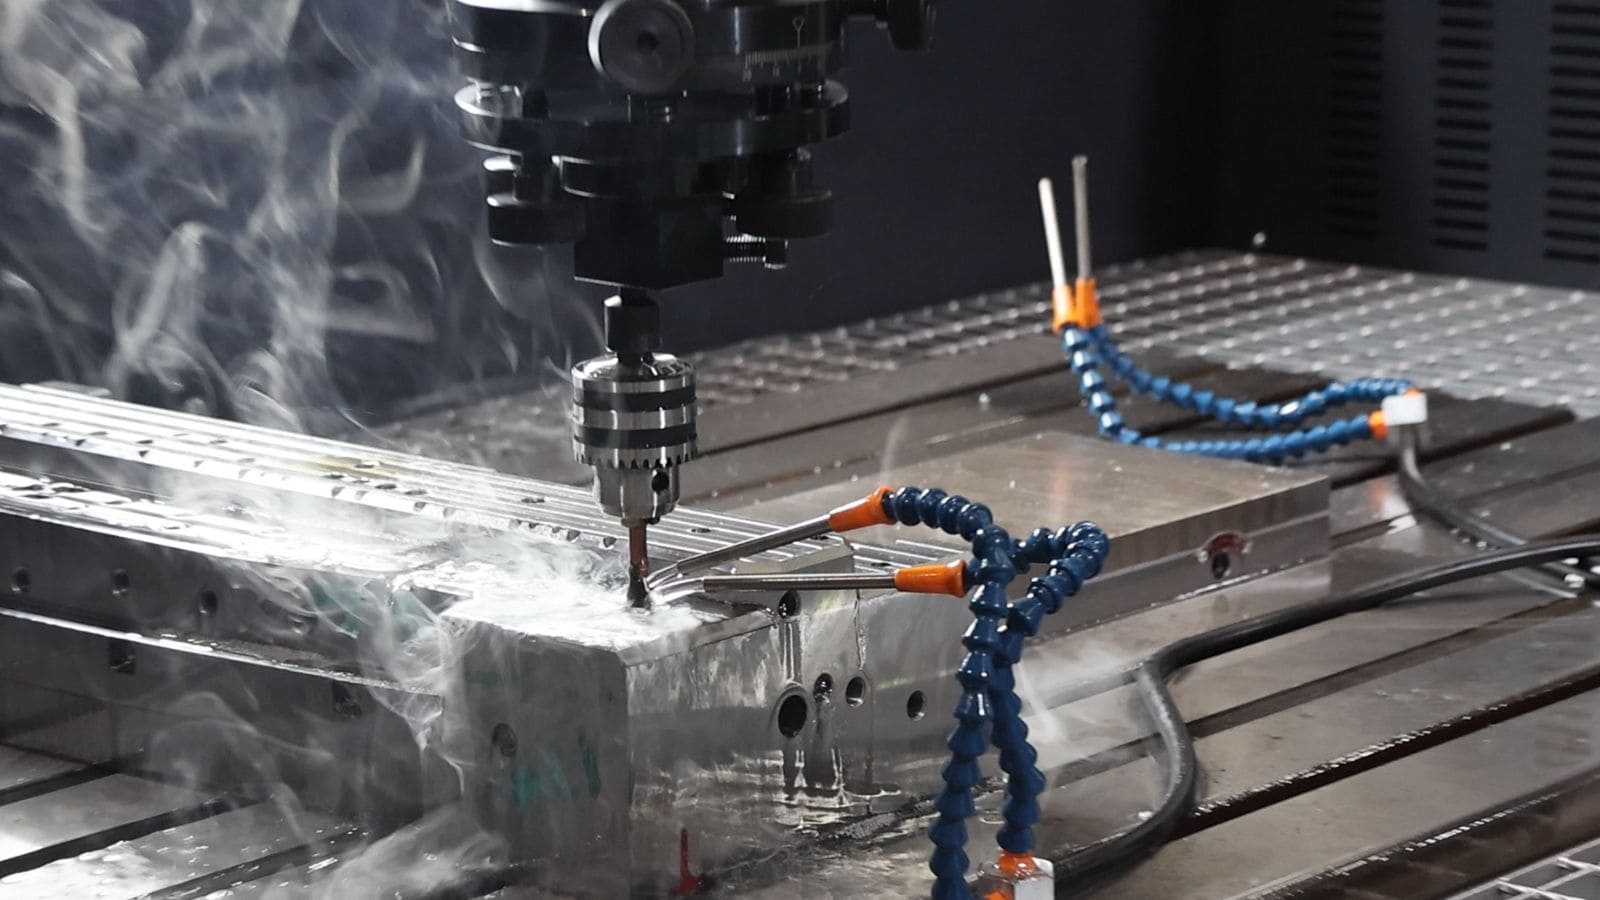
Empreinte et broches de noyau
L’empreinte du moule et les broches de noyau sont directement en contact avec l’alliage. Ces composants doivent résister aux températures élevées et à la force considérable du métal en fusion sous haute pression.
Ils sont donc exclusivement usinés dans des aciers à outils pour travail à chaud haut de gamme, résistants à la fatigue thermique et à l’érosion.
Base du moule et éléments structurels
La base du moule maintient les blocs d’empreinte en place et absorbe l’importante force de fermeture de la machine. Comme ces éléments structurels en acier ne sont pas directement en contact avec le métal liquide, ils n’exigent pas d’aciers coûteux pour travail à chaud.
Qu’ils fabriquent un grand moule sur mesure ou un bâti standard, les fabricants utilisent généralement des aciers prétraités comme le P20 ou des aciers au carbone moyen, plus économiques tout en offrant une bonne ténacité.
Broches d’éjection et outils d’ébarbage
Les broches d’éjection poussent physiquement la pièce métallique solidifiée hors du moule. Elles doivent présenter une résistance à l’usure extrême afin d’éviter le grippage et sont généralement fabriquées en SKD61 nitruré.
Après l’éjection, un outil d’ébarbage distinct monté sur une presse mécanique sert à couper les canaux, débordements et excédents de matière. Comme les outils d’ébarbage subissent d’intenses efforts de cisaillement mécanique à température ambiante, ils utilisent des aciers pour travail à froid à haute dureté (comme le D2 ou le SKD11), plutôt que des alliages de moulage sous pression.
Choisir un matériau adapté à l’application de moulage
Le choix du matériau du moule nécessite de trouver un équilibre entre la charge thermique liée à l’alliage moulé, le volume de production prévu et le budget du projet. Voici comment aborder cette décision.
Adapter le moule à l’alliage (aluminium ou zinc)
- Aluminium et magnésium: L’aluminium a une température de fusion élevée et attaque chimiquement l’acier. Cela crée de fortes contraintes thermiques et des risques de corrosion ; l’utilisation d’aciers à outils pour travail à chaud haut de gamme (comme le H13 ou le 8407), associée à un traitement thermique soigneux, est donc impérative. Le magnésium est légèrement moins exigeant sur le plan thermique, mais requiert un acier de qualité similaire.
- Zinc (par exemple, Zamak 3): Le zinc fond à une température bien plus basse. Ce procédé « plus froid » est beaucoup moins agressif pour l’outillage et permet une durée de vie du moule nettement supérieure, même avec des nuances d’acier standard.
Tenir compte du volume et de la géométrie de la pièce
- Grandes séries: La production de masse justifie le coût initial d’un acier haut de gamme (comme le 8407) et d’un traitement thermique rigoureux, car le coût de l’outillage est amorti sur des centaines de milliers de pièces.
- Géométries complexes: Les pièces à parois minces ou à noyaux profonds et étroits créent des contraintes thermiques localisées. Elles nécessitent souvent des inserts spéciaux en cuivre au béryllium pour éviter les points chauds, même si le reste du moule est en H13 standard.
Choisir entre un outillage prototype et un outillage de production
- Moules prototypes: Si vous devez valider rapidement et à moindre coût une conception de pièce, les moules prototypes usinés en aluminium ou en acier doux prétraité sont idéaux. Ils coûtent moins cher et s’usinent plus rapidement, mais ne durent que pour de courtes séries.
- Moules de production: Une fois la conception de la pièce figée, investir dans un acier à outils trempé pour travail à chaud est la seule solution viable pour garantir la stabilité dimensionnelle et l’état de surface à long terme.
Décisions de conception et de traitement pour protéger le moule
La nuance d’acier fixe la durée de vie maximale de l’outillage, mais la configuration du refroidissement, le traitement thermique et l’ingénierie de surface déterminent si le moule peut atteindre cette durée.
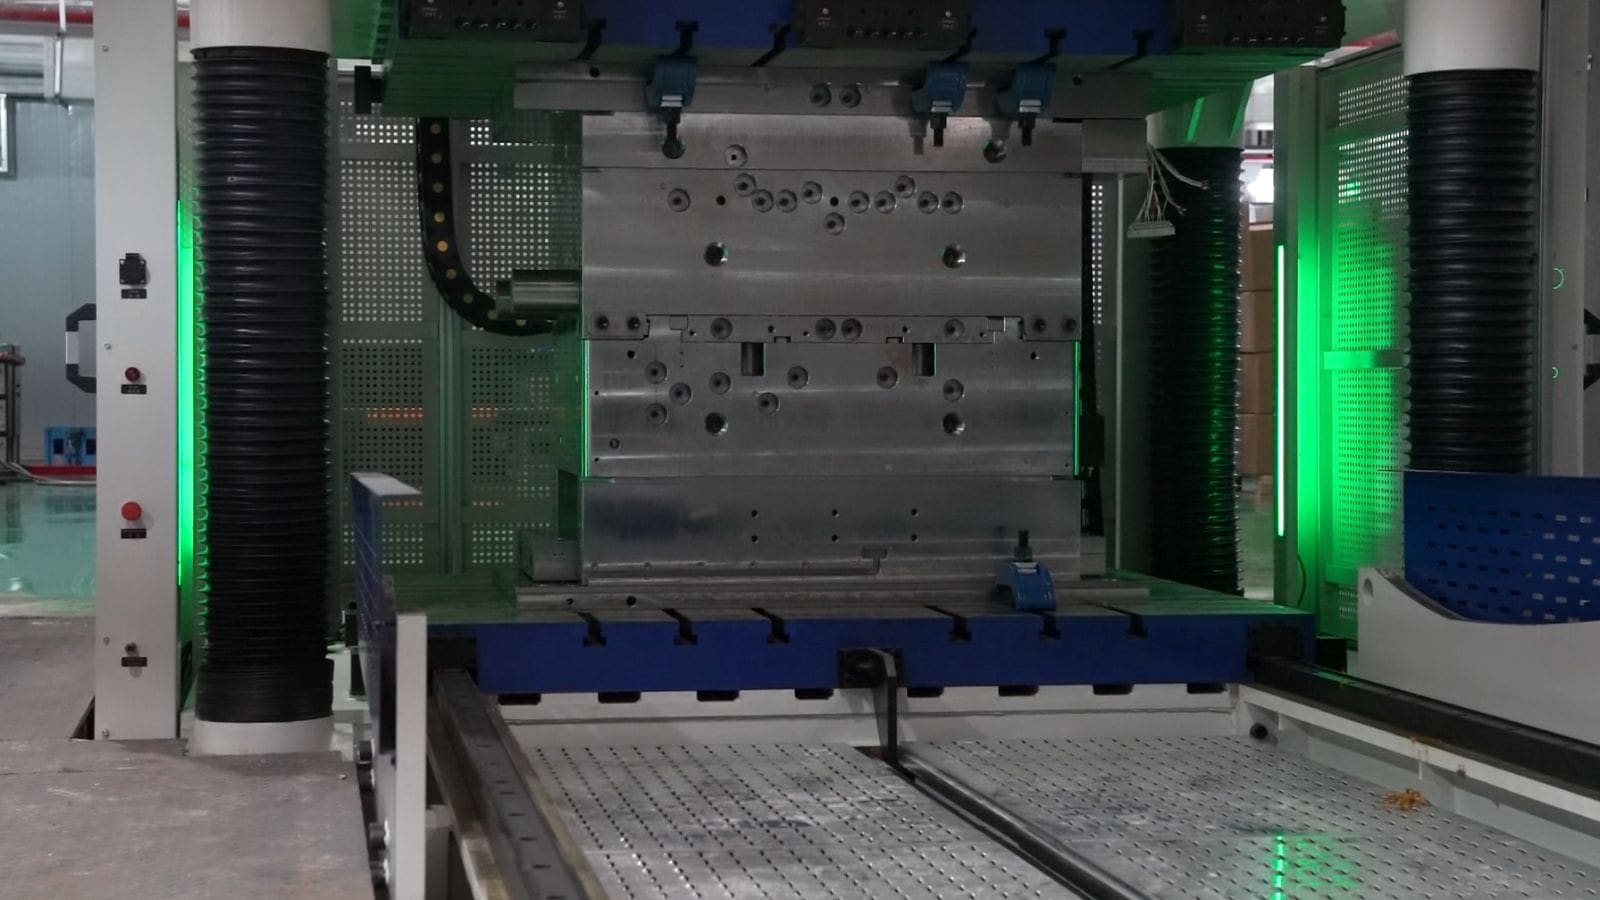
Configuration des canaux de refroidissement, équilibre thermique et stratégie d’inserts
Des canaux de refroidissement trop éloignés de la surface de l’empreinte réduisent l’efficacité du refroidissement et entraînent une accumulation inégale de chaleur, accélérant la fatigue thermique aux points chauds. Un refroidissement équilibré maintient l’ensemble de l’empreinte à une température plus uniforme entre les injections.
Traitement thermique et maîtrise de la dureté
La trempe et le revenu déterminent la dureté de base et la ténacité de l’acier à outils avant l’usinage final. La nitruration ajoute après l’usinage une couche superficielle durcie, améliorant la résistance à l’usure et aux fissures thermiques sans rendre toute la pièce fragile.
Ingénierie de surface pour l’usure et le démoulage
Les revêtements PVD peuvent réduire l’adhérence du métal au moule et faciliter le démoulage en moulage sous pression de l’aluminium, en espaçant les nettoyages. L’aptitude au polissage de l’acier de base détermine la finesse de l’état de surface que l’empreinte peut conserver, un facteur particulièrement important pour les pièces esthétiques.
Maximisez votre investissement d’outillage avec Moldie
Choisir le bon acier haut de gamme est une première étape essentielle, mais même les meilleurs matériaux s’usent prématurément sans une gestion thermique adaptée et un usinage précis.
Chez Moldie, nous faisons le lien entre science des matériaux et fabrication. Notre équipe technique met en œuvre des méthodes avancées de conception de moules de moulage sous pression — notamment des configurations de refroidissement optimisées et la simulation de l’écoulement dans le moule — pour éviter les fissures thermiques et maximiser la durée de vie de l’acier choisi. De la revue DFM initiale à l’usinage final des moules de moulage sous pression, nous veillons à ce que votre outillage respecte des tolérances serrées injection après injection.
Prêt à lancer votre prochain projet ? Contactez notre équipe technique dès aujourd’hui pour une revue gratuite de votre conception et une consultation d’experts sur les matériaux.







