
Материал для литья под давлением является одним из основных факторов, влияющих на процесс литья под давлением. Эти материалы должны выдерживать расплавленный металл, высокое давление впрыска и тысячи циклов нагрева и охлаждения без трещин и потери формы.
Правильный выбор зависит от соответствия свойств материала сплаву, который отливается, объема производства и того, как форма будет охлаждаться и обслуживаться в течение срока службы..
Это руководство объясняет, чему должна противостоять оснастка, как сравниваются обычные марки стали и специальные сплавы, а также как решения по проектированию и обслуживанию защищают матрицу после начала производства.
литьё под давлением Условия, которым должно соответствовать оборудование
пресс-форма для литья под давлением работает в условиях, с которыми сталкиваются немногие другие инструменты. Каждый цикл приносит расплавленный металл, высокое давление, быстрый охлаждение и механическое напряжение на тех же стальных поверхностях, тысячи раз.
Тепло, давление и тепловой цикл
- Высокое давление впрыска: Расплавленный металл под давлением в тысячи фунтов на квадратный дюйм вводится в форму оформляющая полость, создавая постоянное механическое напряжение.
- Термическое циклирование: Матрица испытывает быстрые повторяющиеся колебания между экстремальной жарой от расплавленного металла и активным охлаждением через внутренние каналы.
- Проверка нагрева (термическая усталость)): Эти постоянные колебания температуры постепенно вызывают появление мелких поверхностных трещин. Со временем эти трещины проявляются на готовом отливке в виде приподнятых линий..
Выживание при этих термических нагрузках во многом зависит от правильного состава сплава и точной термической обработки, а не только от марки стали.
Износ, эрозионная и коррозионная стойкость
- Высокоскоростная эрозия: Расплавленный металл, проходящий через колодцы и литниковые каналы, быстро сотрет и скруглит острые кромки, если сталь мягкая или плохо закаленная.
- Химическая атака (паяние)): Расплавленные металлы могут с течением времени химически связываться с поверхностью штампа или разрушать её.
- Коррозия, специфичная для сплава: Алюминий значительно более химически агрессивен по отношению к инструментальная сталь, чем цинк, что делает коррозионную стойкость главным приоритетом для форм алюминиевое литьё под давлением.
Высокая стойкость к износу необходима для поддержания точных допусков и сложных деталей оформляющая полость из выстрела в выстрел.
Как материал инструмента влияет на качество литья и качество поверхности
Материал формы напрямую контролирует качество конечной детали. То, как быстро сталь охлаждает жидкий металл, влияет на деталь качество поверхности и усадка. Тем временем его твердость и прочность обеспечивают сохранение формы пресс-формы после тысяч выстрелов.
Если форма становится мягкой или на её поверхности появляются трещины, она будет производить детали с плохой отделкой и большим количеством дефектов задолго до того, как инструмент действительно сломается. Проще говоря: по мере износа формы качество отливок снижается вместе с ней..
Марки стали пресс-форма для литья под давлением и другие материалы для форм
Выбор инструментальной стали для полостей пресс-форма для литья под давлением обычно сводится к нескольким проверенным маркам, каждая из которых обладает определёнными преимуществами. Хотя специальные материалы имеют своё место, горячекатаные инструментальная сталь доминируют в отрасли.
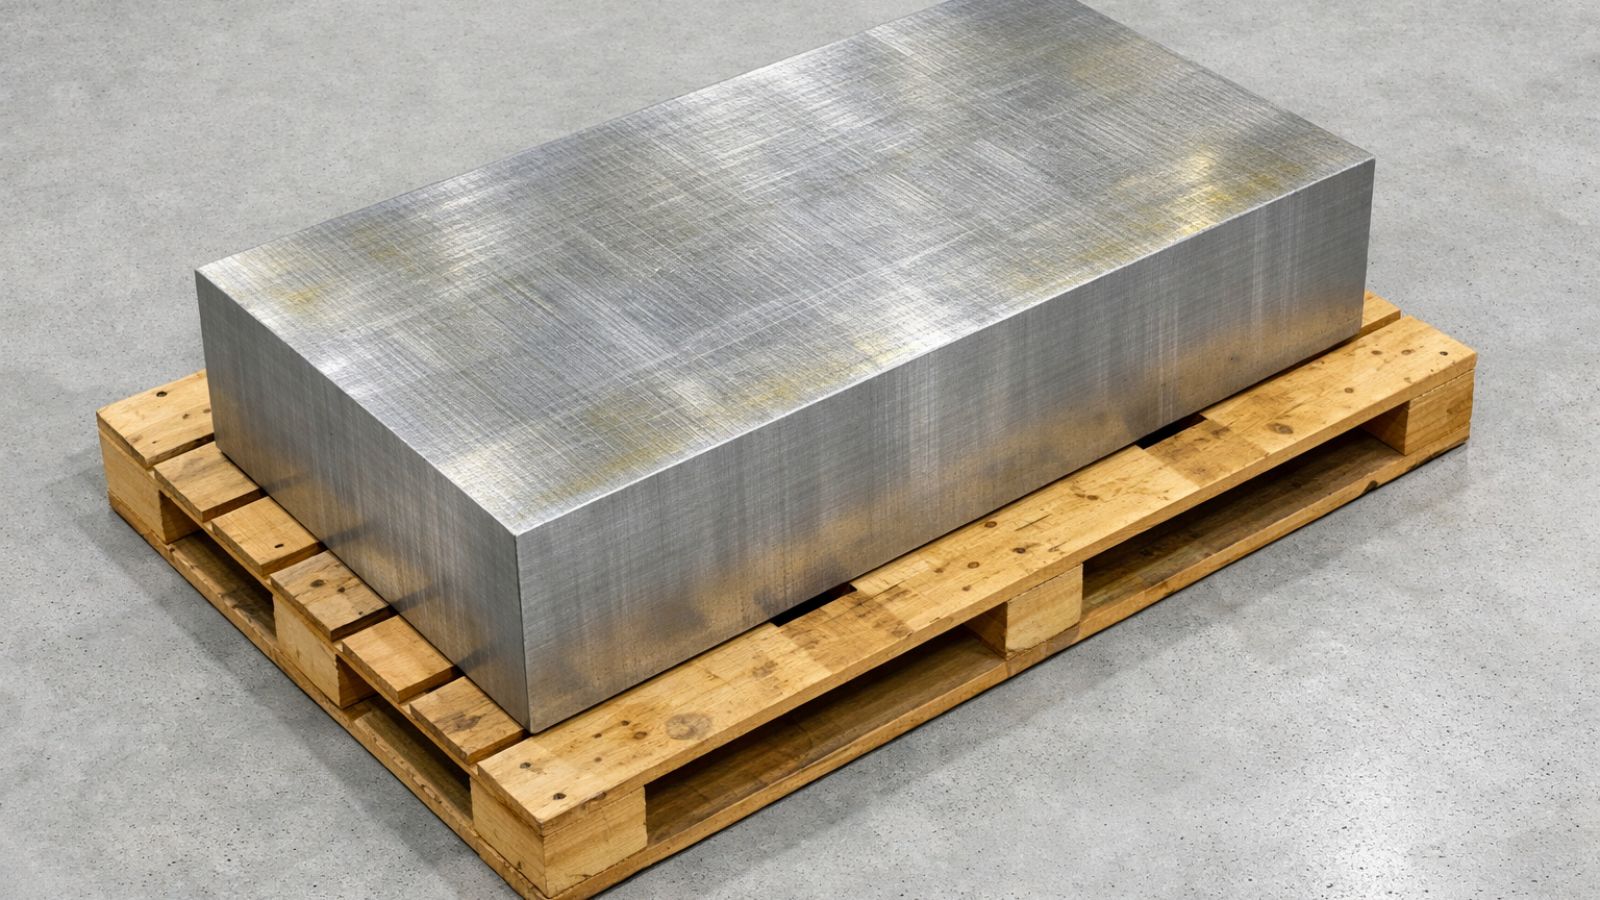
H13 и эквивалентные с твёрдой обработкой инструментальная сталь
- H13 (DIN 1.2344)): Этот инструментальная сталь является бесспорным отраслевым стандартом для полостей и ядер пресс-форма для литья под давлением. Он предлагает отличный баланс стойкости к термическому усталостному разрушению, прочности и обрабатываемости при рабочих уровнях твердости.
- 8407 инструментальная сталь: Премиальный, высокоочищенный вариант H13. Благодаря более строгому контролю химического состава и улучшенной чистоте, он является лучшим выбором для инструментов из алюминия при массовом производстве, где важна трещиностойкость при нагреве..
- SKD61: Японский аналог H13, обычно указываемый азиатскими цепочками поставок и производителями.
P20, NAK80 и другие предварительно упрочнённые стали
P20 и NAK80 предварительно закаленные стали, разработанные для пластик пресс-формы для литья пластмасс, не литейный металл.
Хотя P20 иногда используется для прототипов литьё под давлением с небольшим объемом производства для сокращения затрат и сроков, он не выдерживает долгосрочной термической усталости. NAK80 обеспечивает отличную полируемость для косметической отделки, но, как и P20, не является прямой заменой H13. Ни один из этих сортов не выдержит длительного термоциклирования в производственных алюминиевых или цинковых штампах..
Алюминиевые и медные сплавы для коротких серий и локального охлаждения
- Алюминиевые формы: Алюминий обрабатывается значительно быстрее, чем закалённый инструментальная сталь, что существенно сокращает время выполнения и затраты на прототипные пресс-формы или очень короткие серии. Однако из-за того, что он быстро изнашивается, он совершенно не подходит для высокообъёмного производства..
- Бериллиевая медь: Известен своей выдающейся теплопроводностью. Он редко используется для всей формы, но часто обрабатывается в виде вставок для формы и стержневые пальцы (core pins), чтобы быстро отводить тепло от толстых участков или глубоких сердечников, которые склонны к горячим точкам.
Выбор материала для различных компонентов формы
пресс-форма для литья под давлением — это сложная сборка. Поскольку различные части инструмента подвергаются совершенно разным механическим и тепловым нагрузкам, инженеры назначают разные материалы для различных компонентов формы, чтобы сбалансировать производительность и затраты на оснастку..
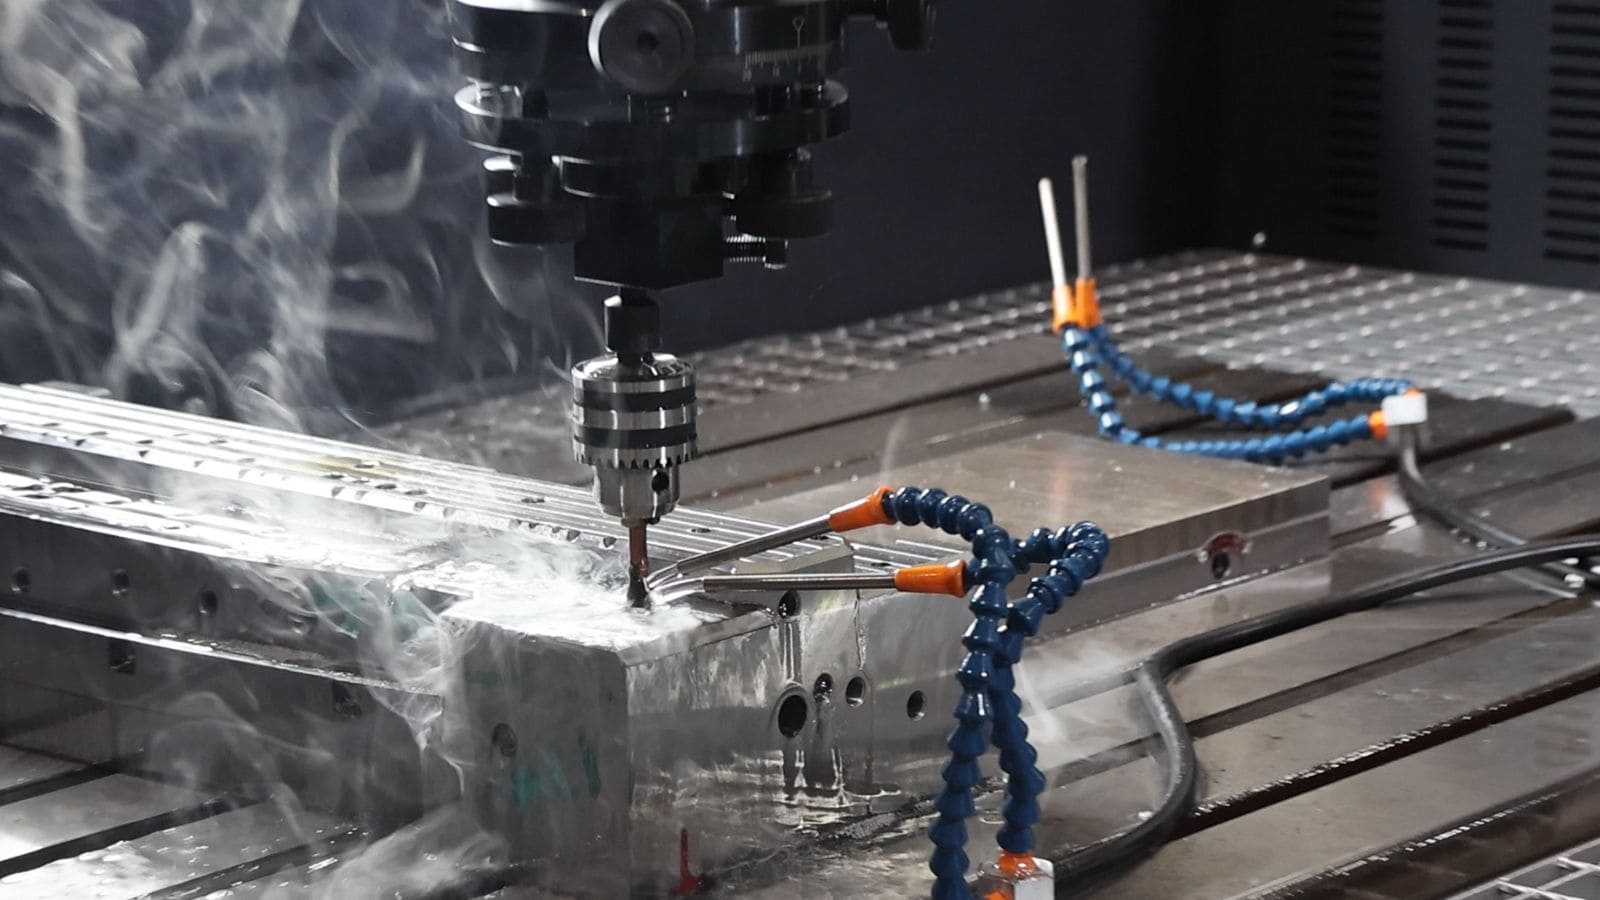
Ди оформляющая полость и стержневые пальцы (core pins)
Кубик оформляющая полость и стержневые пальцы (core pins) устанавливать прямой контакт с сплавом. Эти компоненты должны выдерживать высокие температуры и огромное давление расплавленного металла под высоким давлением.
Следовательно, они обрабатываются исключительно из высококачественной стали для горячей обработки инструментальная сталь, чтобы противостоять термическому утомлению и эрозии.
блок пресс-формы (Mold Base) и структурные компоненты
блок пресс-формы (Mold Base) удерживает блоки оформляющая полость на месте и поглощает огромное зажимное усилие машины. Поскольку эти формы из конструкционной стали не контактируют напрямую с жидким металлом, им не требуются дорогие стали для горячей обработки..
Будь то изготовление большой индивидуальной матрицы или стандартной рамки для штампа, производители обычно используют предварительно закаленные стали, такие как P20, или среднеуглеродистые стали, чтобы обеспечить прочность при меньших затратах..
выталкиватели и штампы для обрезки
Выбивные стойки физически выталкивают затвердевшую металлическую деталь из формы. Они требуют высокой износостойкости, чтобы предотвратить заедание, и обычно изготавливаются из азотированной стали SKD61..
После выхода детали используется отдельная обрезная матрица в механическом прессе для срезания литников, переливов и излишнего материала. Поскольку обрезные матрицы подвергаются сильному механическому срезу при комнатной температуре, они изготавливаются из высокотвердых холоднокатанных сталей (таких как D2 или SKD11), а не из сплавов литьё под давлением..
Выбор материала для литейного применения
Выбор материала для формы требует балансировки тепловой нагрузки от сплава для литья, ожидаемого объема производства и бюджета вашего проекта. Вот как ориентироваться в этом решении..
Сопоставьте пресс-форму с литейным сплавом (алюминий против цинка))
- Алюминий и магний: Алюминий имеет высокую температуру плавления и химически атакует сталь. Это создает экстремальное термическое напряжение и риски коррозии, что делает использование премиальных штампов для горячей обработки инструментальная сталь (таких как H13 или 8407) в сочетании с тщательной термической обработкой строго обязательным. Магний имеет немного меньшую тепловую нагрузку, но требует аналогичной высококачественной стали..
- Цинк (например, Zamak 3): Цинк плавится при значительно более низкой температуре. Этот «более прохладный» процесс гораздо бережнее относится к инструментам, что позволяет значительно увеличить срок службы срок службы пресс-формы даже при использовании стандартных марок стали.
Учитывайте объем производства и геометрию детали
- Бег на большие дистанции: Массовое производство оправдывает первоначальные затраты на высококачественную сталь (например, 8407) и строгую термическую обработку, поскольку стоимость оснастки распределяется на сотни тысяч деталей.
- Сложные геометрические формы: Детали с тонкими стенками или глубокими узкими ядрами создают локализованные тепловые напряжения. Это часто определяет необходимость использования специализированных вставок из бериллиевой меди для предотвращения горячих точек, даже если остальная часть формы выполнена из стандартного H13..
Выберите между прототипом и производственным инструментом
- Прототипные формы: Если вам нужно быстро и дешево проверить конструкцию детали, прототипные формы, изготовленные из алюминия или закаленной мягкой стали, идеальны. Они стоят дешевле и обрабатываются быстрее, но прослужат только для коротких серий..
- Производственная формаs: Как только конструкция детали будет зафиксирована, инвестирование в закалённый горячий инструмент инструментальная сталь является единственным жизнеспособным путем для обеспечения долгосрочной размерной стабильности и качество поверхности.
Проектирование и решения по обработке для защиты кристалла
Марка стали устанавливает предел срока службы инструмента, но расположение охлаждения, термообработка и поверхностная инженерия определяют, достигает ли форма этого предела.
Схемы охлаждения, тепловой баланс и стратегия вставки
Охлаждающие каналы, расположенные слишком далеко от поверхности оформляющая полость, снижают эффективность охлаждения и позволяют теплу неравномерно накапливаться, что ускоряет тепловую усталость в горячих точках. Сбалансированное охлаждение удерживает всю форму оформляющая полость ближе к равномерной температуре пресс-формы между выстрелами.
Термическая обработка и контроль твердости
Закалка и отпуск задают базовую твердость и прочность инструментальная сталь перед окончательной механической обработкой. Нитрование добавляет закалённый поверхностный слой после механической обработки, улучшая износостойкость и сопротивление трещинообразованию при нагреве без того, чтобы делать всю деталь хрупкой..
Инженерия поверхностей для износа и освобождения
PVD покрытия могут уменьшать прилипание припоя и улучшать отделение в алюминиевое литьё под давлением, увеличивая интервалы между чистками. Полировка основной стали влияет на то, насколько мелкую качество поверхности может удерживать оформляющая полость, что особенно важно для косметических деталей.
Максимизируйте вашу инвестицию в инструменты с Moldie
Выбор правильной высококачественной стали является критически важным первым шагом для вашего проекта, но даже лучшие материалы быстро выйдут из строя без надлежащего теплового управления и точной обработки..
В Moldie мы преодолеваем разрыв между наукой о материалах и производством. Наша инженерная команда использует передовые дизайн пресс-форма для литья под давлением техники — включая оптимизированные схемы охлаждения и анализ течения расплава (Mold Flow) — чтобы предотвратить тепловые трещины и максимально увеличить срок службы выбранной вами стали. От первоначального DFM до окончательной обработки высокообъемных изделий пресс-формы для литья под давлением, мы гарантируем, что ваше оборудование обеспечивает точные допуски выстрел за выстрелом.
Готовы начать свой следующий проект? Свяжитесь с нашей инженерной командой сегодня для бесплатного обзора дизайна и консультации по материалам с экспертом.







