
Az öntőszerszám anyaga az egyik legfontosabb tényező, amely befolyásolja az öntési folyamatot. Ezeknek az anyagoknak repedés vagy alakváltozás nélkül kell ellenállniuk az olvadt fémnek, a nagy befecskendezési nyomásnak, valamint a több ezer hevítési és hűtési ciklusnak.
A megfelelő választás azon múlik, hogy az anyag tulajdonságait összehangoljuk-e az öntendő ötvözettel, a gyártási mennyiséggel, valamint a szerszám élettartama során alkalmazott hűtési és karbantartási módszerekkel.
Ez az útmutató bemutatja, milyen igénybevételeknek kell megfelelnie a szerszámnak, összehasonlítja a szokásos acélminőségeket és a speciális ötvözeteket, valamint ismerteti, hogyan védik a szerszámot a gyártás során a tervezési és karbantartási döntések.
A szerszám által elviselendő nyomásos öntési körülmények
A nyomásos öntőszerszám olyan körülmények között működik, amelyekkel kevés más szerszám szembesül. Minden egyes ciklus során olvadt fém, nagy nyomás, gyors hűtés és mechanikai igénybevétel éri ugyanazokat az acélfelületeket, ezerszámra ismétlődve.
Hőhatás, nyomás és hőciklusok
- Magas befecskendezési nyomás: Az olvadt fémet több ezer psi nyomással préselik a szerszámüregbe, ami állandó mechanikai igénybevételt okoz.
- Hőciklusok: A szerszámot gyors, ismétlődő hőmérséklet-ingadozások érik: az olvadt fém okozta extrém hőhatás és a belső csatornákon keresztüli aktív hűtés váltakozik.
- Hőrepedezés (termikus kifáradás): Ez a szüntelen hőmérséklet-ingadozás fokozatosan finom felületi repedéseket okoz. Idővel ezek a repedések kiemelkedő vonalak formájában megjelennek a kész öntvényen is.
Ezen hőhatásokból eredő igénybevételek elviselése nagymértékben függ a megfelelő ötvözet-összetételtől és a precíz hőkezeléstől, nem csupán az acélminőségtől.
Kopás-, erózió- és korrózióállóság
- Nagy sebességű erózió: A kapukon és az öntvénycsatornákon keresztül áramló olvadt fém gyorsan koptatja és lekerekíti az éles sarkokat, ha az acél puha vagy nem megfelelően edzett.
- Kémiai hatás (a fém szerszámfelületre tapadása): Az olvadt fémek idővel kémiai kötést létesíthetnek a szerszámfelülettel, vagy károsíthatják azt.
- Ötvözetspecifikus korrózió: Az alumínium kémiailag sokkal agresszívebb a szerszámacéllal szemben, mint a cink, ezért az alumínium-nyomásos öntőformák esetében kiemelten fontos a korrózióállóság.
A nagy kopásállóság elengedhetetlen a szigorú tűrések és a bonyolult üregkialakítások megőrzéséhez az egymást követő öntési ciklusok során.
Hogyan befolyásolja a szerszám anyaga az öntvény minőségét és felületi kidolgozottságát?
A forma anyaga közvetlenül meghatározza a kész alkatrész minőségét. Az, hogy az acél milyen gyorsan hűti le a folyékony fémet, befolyásolja az alkatrész felületi minőségét és zsugorodását. Ugyanakkor a keménység és a szívósság biztosítja, hogy a forma több ezer öntési ciklus után is megőrizze pontos alakját.
Ha a forma anyaga felpuhul vagy felületi repedések keletkeznek rajta, az alkatrészek felülete rosszabb minőségű lesz, és több hiba jelentkezik, még jóval azelőtt, hogy a szerszám ténylegesen eltörne. Egyszerűen fogalmazva: ahogy a forma kopik, úgy romlik az öntvény minősége is.
Nyomásos öntőformák acélminőségei és egyéb szerszámanyagok
A nyomásos öntőformák üregeihez használt szerszámacélok kiválasztása általában néhány bevált minőségre korlátozódik, amelyek mindegyike sajátos előnyökkel rendelkezik. Bár a speciális anyagoknak is megvan a maguk szerepe, az iparágban a melegalakító szerszámacélok dominálnak.
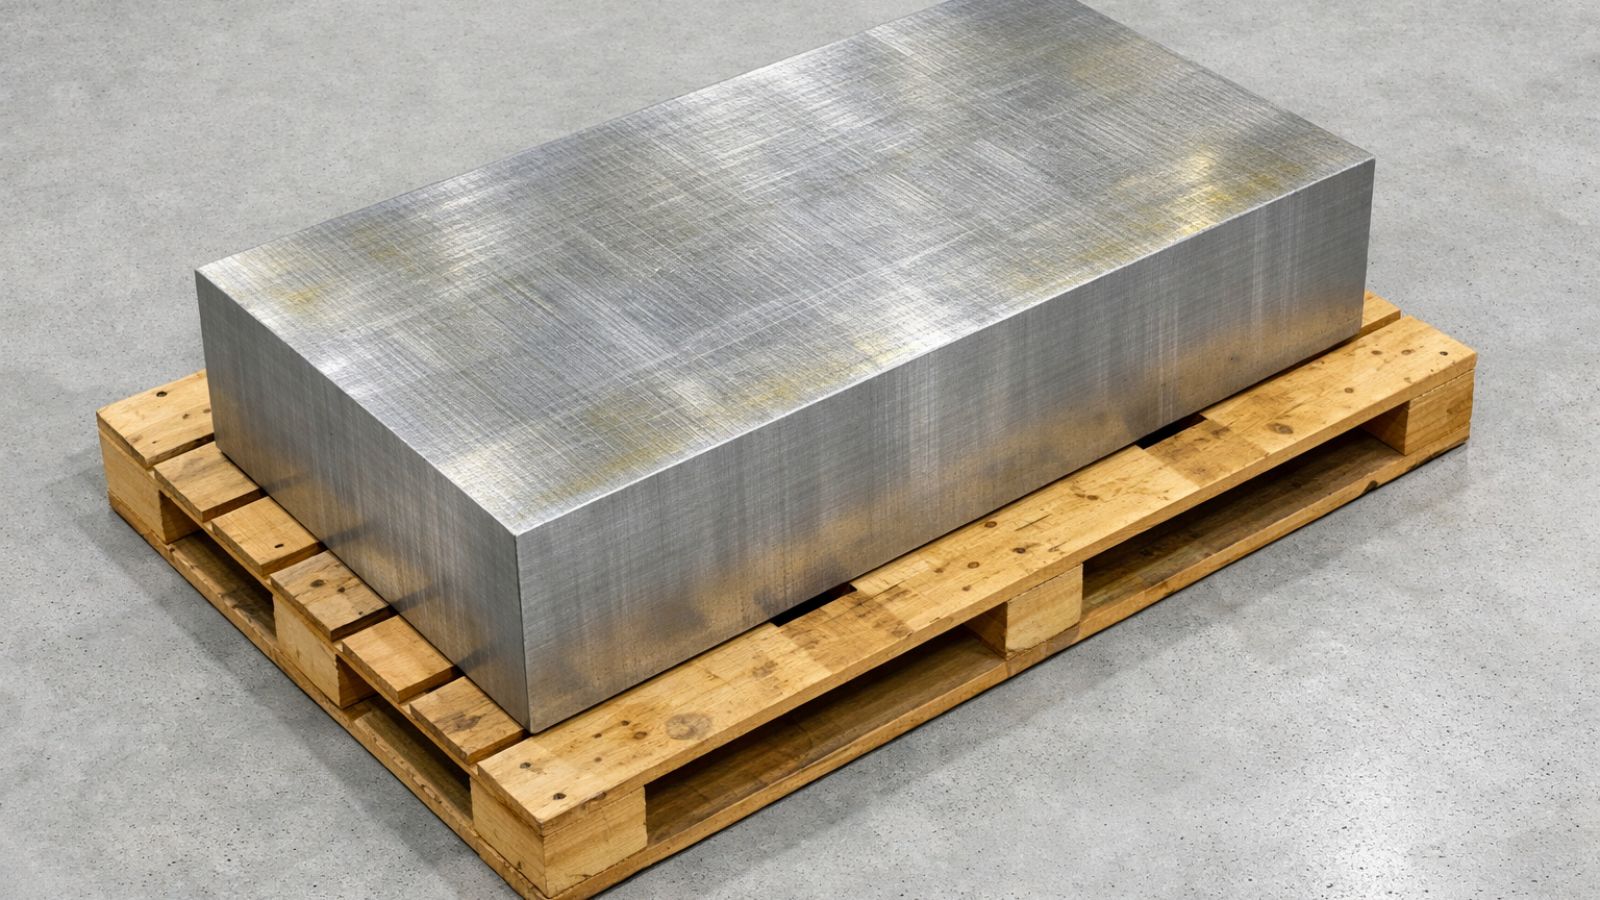
H13 és azzal egyenértékű melegalakító szerszámacélok
- H13 (DIN 1.2344): Ez a szerszámacél a nyomásos öntőformák üregei és magjai esetében az iparág vitathatatlan szabványa. Kiváló egyensúlyt biztosít a hőfáradással szembeni ellenállás, a szívósság és az üzemi keménység melletti megmunkálhatóság között.
- 8407 szerszámacél: A H13 prémium kategóriás, erősen finomított változata. A szigorúbb kémiai összetétel-szabályozásnak és a nagyobb tisztaságnak köszönhetően ez a legfőbb választás a nagy sorozatú alumíniumöntő szerszámoknál, ahol a hőrepedés (hőfáradásos repedezés) jelentős problémát jelent.
- SKD61: A H13 japán megfelelője; gyakran írják elő ázsiai beszállítói láncok és gyártók.
P20, NAK80 és egyéb előedzett acélok
P20 és NAK80 olyan előedzett acélok, amelyeket kifejezetten műanyag fröccsöntő szerszámokhoz fejlesztettek ki, nem fémöntéshez.
Bár a P20-at esetenként használják kis darabszámú nyomásos öntési prototípusokhoz a költségek és az átfutási idők csökkentése érdekében, nem bírja a hosszú távú termikus kifáradást. A NAK80 kiválóan polírozható, így esztétikus felületképzést tesz lehetővé, ám a P20-hoz hasonlóan ez sem helyettesíti közvetlenül a H13-at. Egyik acélminőség sem bírja ki a tartós hőciklus-terhelést alumínium vagy cink sorozatgyártó öntőszerszámokban.
Alumínium- és rézötvözetek kis szériás gyártáshoz és lokális hűtéshez
- Alumínium szerszámok: Az alumínium sokkal gyorsabban megmunkálható, mint az edzett szerszámacél, ami jelentősen csökkenti az átfutási időt és a költségeket prototípus-szerszámok vagy nagyon kis szériás gyártás esetén. Mivel azonban gyorsan kopik, nagy sorozatú gyártásra teljesen alkalmatlan.
- Berillium-réz: Kiváló hővezető képességéről ismert. Ritkán használják teljes szerszámként, de gyakran készítenek belőle szerszámbetéteket és magcsapokat, hogy gyorsan elvezessék a hőt a vastagabb részekből vagy a mély magokból, ahol hőtorlódás (úgynevezett „hot spot”) alakulhat ki.
Anyagválasztás a különböző szerszámelemekhez
A nyomásos öntőszerszám összetett szerkezet. Mivel a szerszám különböző részei eltérő mechanikai és termikus igénybevételnek vannak kitéve, a mérnökök különböző anyagokat határoznak meg az egyes elemekhez, hogy egyensúlyt teremtsenek a teljesítmény és a szerszámköltségek között.
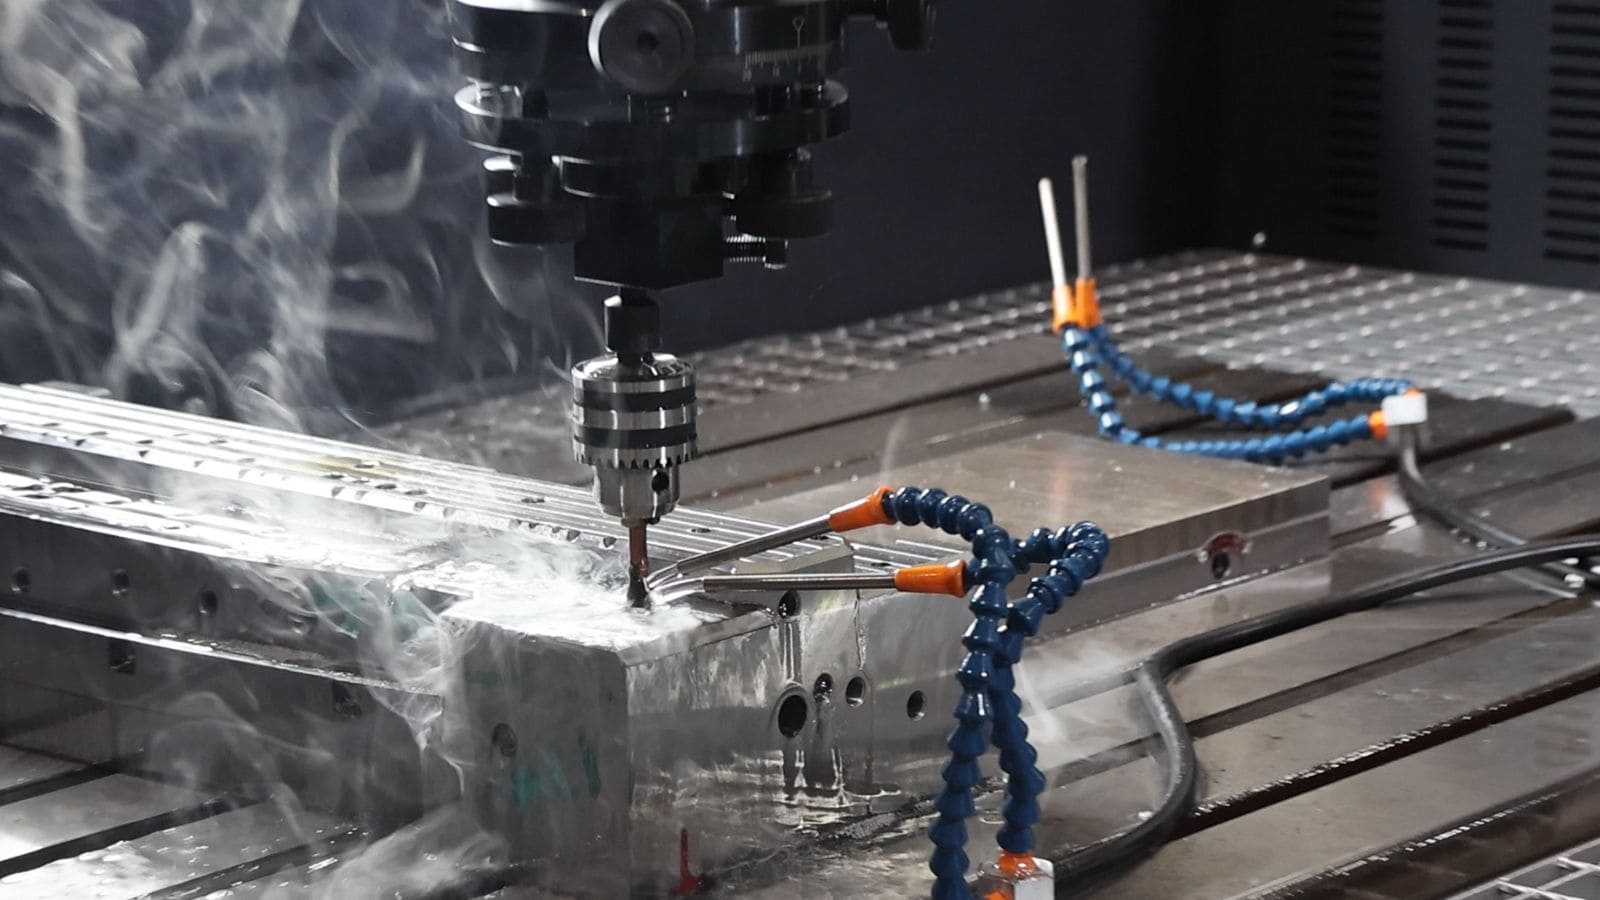
Szerszámüreg és magcsapok
A szerszámüreg és a magcsapok közvetlenül érintkeznek az ötvözettel. Ezeknek az alkatrészeknek ellen kell állniuk a magas hőmérsékletnek és a nagy nyomáson áramló olvadt fém hatalmas erejének.
Ennek megfelelően kizárólag prémium minőségű melegalakító szerszámacélból munkálják meg őket, hogy ellenálljanak a termikus kifáradásnak és az eróziónak.
Szerszámalap és szerkezeti elemek
A szerszámalap tartja a helyén az üregbetéteket, és felveszi a gép hatalmas záróerejét. Mivel ezek a szerkezeti acélból készült elemek nem érintkeznek közvetlenül a folyékony fémmel, nincs szükség drága melegalakító acélok alkalmazására.
Legyen szó nagyméretű, egyedi szerszámról vagy szabványos szerszámkeretről, a gyártók jellemzően előedzett acélokat (például P20) vagy közepes széntartalmú acélokat használnak, hogy alacsonyabb költségek mellett biztosítsák a szükséges szívósságot.
Kidobócsapok és sorjázó szerszámok
A kidobócsapok fizikailag kitolják a megszilárdult fémöntvényt a formából. Mivel kiemelkedő kopásállóságra van szükségük a berágódás megelőzése érdekében, általában nitridált SKD61 acélból készülnek.
Az öntvény kidobását követően egy külön sorjázó szerszámot használnak mechanikus présgépen a beömlők, a túlfolyók és a felesleges anyag levágására. Mivel a sorjázó szerszámok szobahőmérsékleten jelentős mechanikai nyíróerőnek vannak kitéve, gyártásukhoz nagy keménységű hidegalakító acélokat (például D2 vagy SKD11) alkalmaznak, nem pedig öntészeti ötvözeteket.
Anyagválasztás az öntési eljáráshoz
A szerszámanyag kiválasztásakor egyensúlyt kell teremteni az öntészeti ötvözet hőterhelése, a várható gyártási mennyiség és a projekt költségvetése között. Az alábbiakban bemutatjuk, hogyan érdemes meghozni ezt a döntést.
A szerszámanyag összehangolása az öntészeti ötvözettel (alumínium kontra cink)
- Alumínium és magnézium: Az alumínium olvadáspontja magas, és kémiailag károsítja az acélt. Ez rendkívüli hőterhelést és korróziós kockázatot jelent, ezért elengedhetetlen a prémium minőségű melegalakító szerszámacélok (például H13 vagy 8407) használata, gondos hőkezeléssel kombinálva. A magnézium hőterhelés szempontjából valamivel kevésbé igényes, de szintén kiváló minőségű acélt igényel.
- Cink (pl. Zamak 3): A cink olvadáspontja jóval alacsonyabb. Ez az „alacsonyabb hőmérsékletű” eljárás lényegesen kíméletesebb a szerszámokkal, így még szabványos acélminőségek használata esetén is sokkal hosszabb élettartamot tesz lehetővé a formák számára.
Vegye figyelembe a gyártási volument és az alkatrész geometriáját
- Nagy sorozatú gyártás: A tömegtermelés indokolttá teszi a prémium acélfajták (például a 8407) és a gondos hőkezelés kezdeti költségeit, mivel a szerszámköltség több százezer alkatrész között oszlik meg.
- Összetett geometriák: A vékony falú vagy mély, keskeny magokkal rendelkező alkatrészek helyi hőfeszültséget okoznak. Ez gyakran szükségessé teszi speciális berillium-réz betétek alkalmazását a túlmelegedési pontok (hot spotok) elkerülése érdekében, még akkor is, ha a forma többi része szabványos H13 acélból készül.
Választás a prototípus- és a sorozatgyártó szerszámok között
- Prototípusformák: Ha gyorsan és olcsón kell ellenőrizni egy alkatrésztervet, ideálisak az alumíniumból vagy előedzett, lágyabb acélból megmunkált prototípusformák. Ezek olcsóbbak és gyorsabban megmunkálhatók, de csak rövidebb sorozatokhoz használhatók.
- Sorozatgyártó forma: Miután az alkatrészterv véglegessé vált, az edzett melegalakító szerszámacélba történő befektetés az egyetlen járható út a hosszú távú méretstabilitás és felületi minőség biztosításához.
Tervezési és kezelési döntések az öntőszerszám védelmére
Az acélminőség határozza meg a szerszám élettartamának felső határát, ám a hűtési elrendezés, a hőkezelés és a felületkezelés dönti el, hogy a szerszám eléri-e ezt a szintet.
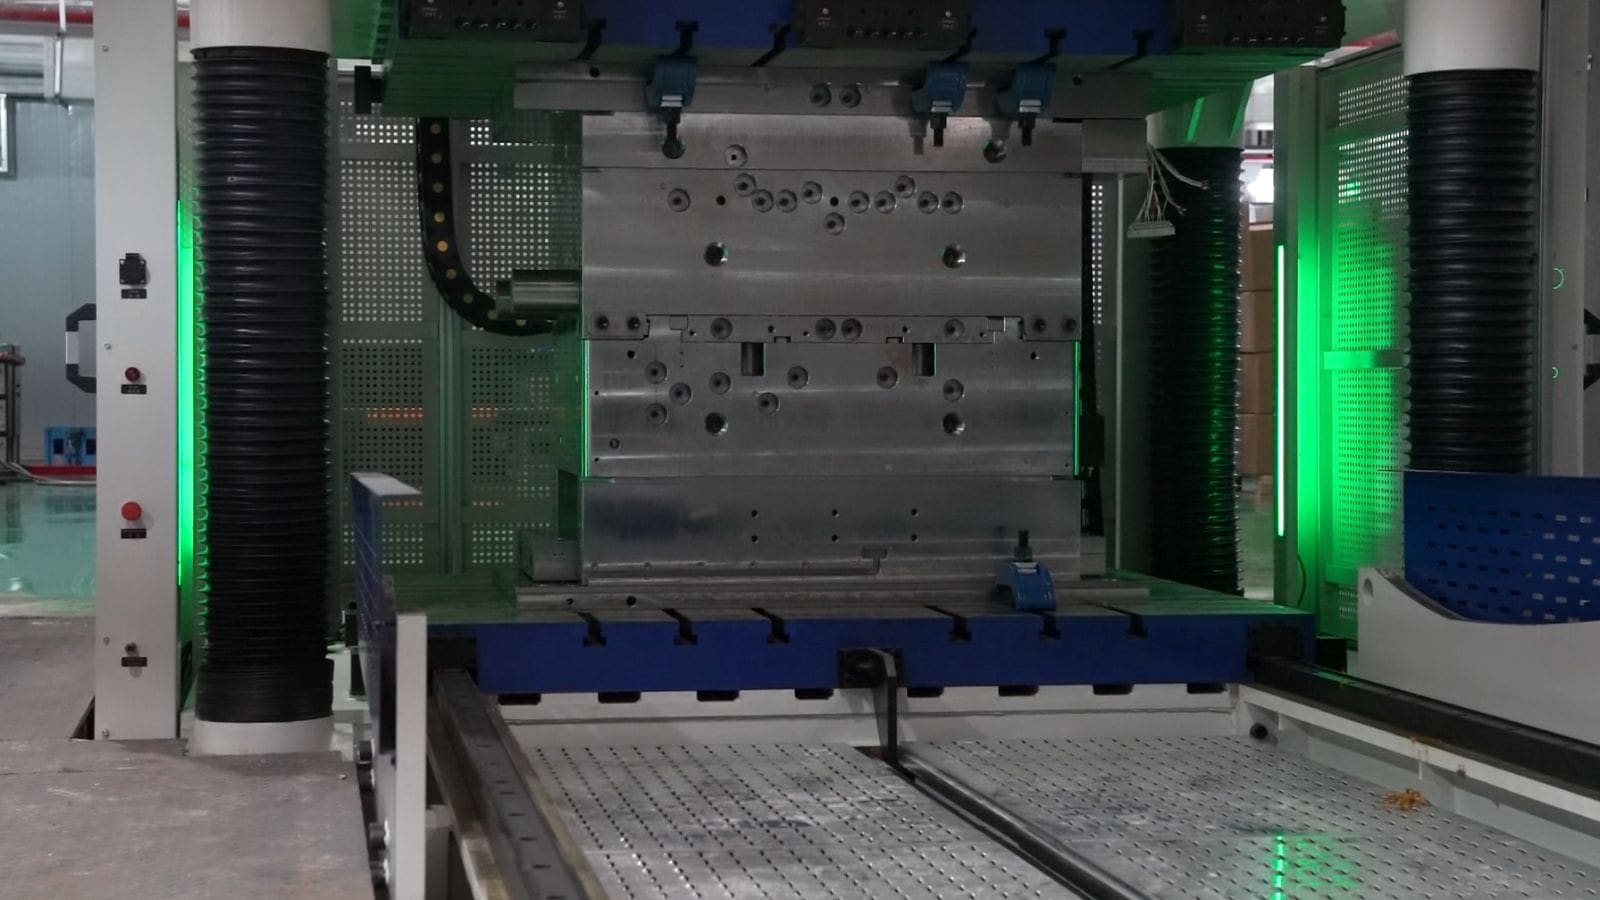
Hűtési elrendezések, hőegyensúly és betétstratégia
A szerszámüreg felületétől túl távol elhelyezett hűtőcsatornák csökkentik a hűtés hatékonyságát és egyenetlen hőfelhalmozódást okoznak, ami felgyorsítja a hőfáradást a kritikus pontokon. A kiegyensúlyozott hűtés révén a szerszámüreg hőmérséklete az egyes öntési ciklusok között egyenletesebb marad.
Hőkezelés és keménység-szabályozás
Az edzés és a megeresztés határozza meg a szerszámacél alapvető keménységét és szívósságát a végső megmunkálás előtt. A nitridálás a megmunkálást követően kemény felületi réteget hoz létre, javítva a kopásállóságot és a hőrepedés-állóságot anélkül, hogy az alkatrész egésze törékennyé válna.
Felületkezelés a kopásállóság és a könnyű formaleválás érdekében
A PVD-bevonatok csökkenthetik a fém megtapadását (hegedést) és javíthatják a formaleválást alumínium-nyomásos öntésnél, ezáltal meghosszabbítva a tisztítási ciklusok közötti időt. Az alapacél polírozhatósága befolyásolja a szerszámüreg felületi minőségét, ami különösen fontos esztétikai jelentőségű alkatrészek esetében.
Hozza ki a legtöbbet szerszámozási befektetéséből a Moldie segítségével
A megfelelő prémium acél kiválasztása kritikus fontosságú első lépés a projekt során, ám a legjobb anyagok is idő előtt tönkremehetnek megfelelő hőkezelés és precíz megmunkálás nélkül.
A Moldie-nál összekapcsoljuk az anyagtudományt a gyártással. Mérnöki csapatunk fejlett nyomásos öntőszerszám-tervezési eljárásokat – köztük optimalizált hűtési elrendezéseket és áramlásszimulációs elemzéseket – alkalmaz a hőrepedések megelőzése és a kiválasztott acél élettartamának maximalizálása érdekében. A kezdeti DFM-től (gyárthatósági elemzéstől) a nagy sorozatú gyártáshoz szükséges szerszámok végső megmunkálásáig nyomásos öntőszerszámok garantáljuk, hogy szerszámai minden egyes öntési ciklus során szigorú tűréshatárokat biztosítanak.
Készen áll a következő projektje elindítására? Vegye fel a kapcsolatot mérnöki csapatunkkal még ma, és kérjen ingyenes tervfelülvizsgálatot, valamint szakértői tanácsadást az anyagválasztás terén.







