
Amikor a gyártóiparban csökkenteni kell a szivárgás, vetemedés vagy repedés kockázatát a nyomásos öntési folyamat során, a hagyományos nagynyomású nyomásos öntés néha nem bizonyul elegendőnek. Ezért az iparági szakemberek továbbfejlesztették az eljárást, és bevezették a vákuumos nyomásos öntést mint a kiváló minőségű alkatrészek előállításának megoldását. Ebben a cikkben megismerheti a meghatározást, a működési elvet és az alkalmazási területeket ezzel a jelentős technológiai fejlődéssel kapcsolatban, amely a nyomásos öntési technológiát érinti.
Mi az a vákuumos nyomásos öntés?
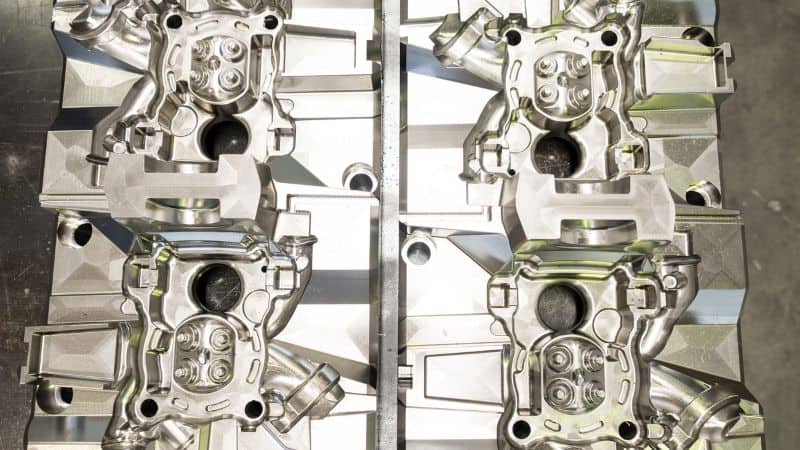
A vákuumos nyomásos öntés a nagynyomású nyomásos öntés egy olyan változata, amely aktívan eltávolítja a levegőt és a gázokat az öntőforma üregéből, vákuumot hozva létre közvetlenül az olvadt fém befecskendezése előtt és alatt. A szerszámüreg gáztartalmának csökkentésével minimalizálja a gázbezáródást, mérsékli a porozitást, javítja a sűrűséget és növeli a mechanikai tulajdonságok egyenletességét a hagyományos HPDC (nagynyomású öntés) eljáráshoz képest. Ez a megközelítés elengedhetetlen, ha az öntvénynek hegeszthetőnek, hőkezelhetőnek (T5/T6) vagy tömítettnek (szivárgásmentesnek) kell lennie.
Az eljárás lényege a tömített szerszám, a vákuumszivattyú-rendszer, valamint a precízen kialakított légtelenítő és beömlő csatornák alkalmazása. A vákuumot – kritikus fontosságú alkatrészeknél gyakran jóval 100 mbar alatti szintre – még azelőtt létre kell hozni, hogy a fém elérné a szerszámüreget. Az eredmény tisztább, sűrűbb kitöltés, kevesebb turbulencia okozta levegőbezáródás és kevesebb váratlan probléma a későbbi szakaszokban.
Vákuumtámogatott öntés kontra nagyvákuum-rendszerek
A vákuumtámogatott rendszerek részlegesen légtelenítik a szerszámot, így számos alkatrész esetében javítják a minőséget anélkül, hogy a teljes vákuumrendszer költségeivel és bonyolultságával járnának. Gyakran megfelelnek a mérsékelt igénybevételű öntvényekhez, mérhető csökkenést eredményezve a porozitásban és javítva a kitöltési viselkedést.
A nagyvákuum-rendszerek célja a szinte teljes légtelenítés és a lehető legalacsonyabb maradék gáztartalom elérése. A szerszámokat szorosan tömítik, a vákuumcsatornákat optimalizálják, a szivattyúkat pedig úgy méretezik, hogy gyors légelszívást és stabil vákuumot biztosítsanak a kitöltés során.
Különbség a hagyományos nagynyomású öntéstől
- Porozitás és gázbezáródás: Az integrált vákuumrendszer aktívan eltávolítja a levegőt a szerszámüregből, drasztikusan csökkentve a gázbezáródást és azt a belső porozitást, amely a hagyományos HPDC eljárásnál problémát jelent.
- Mechanikai tulajdonságok: A porozitás csökkenése kiválóbb és egyenletesebb mechanikai tulajdonságokat eredményez, kisebb szórással a gyártási tételek között a szakítószilárdság, a nyúlás és a kifáradási jellemzők tekintetében.
- Utólagos megmunkálhatóság: A hagyományos, porózus öntvényekkel ellentétben a vákuumos nyomásos öntvények általában kellően tömörek ahhoz, hogy biztonságosan hegeszthetők és hőkezelhetők legyenek, ami szélesebb körű alkalmazást tesz lehetővé.
A gyakorlati különbség a tulajdonságok stabilitásában mutatkozik meg. Vákuum alkalmazásakor a szakítószilárdság, a nyúlás és a kifáradási teljesítmény értékei magasabbak, a tételek közötti ingadozás pedig kisebb.
Hogyan működik a vákuumos nyomásos öntés?
Főbb berendezések, szerszámjellemzők és tömítési módszerek
- Nyomásos öntőgép: Nagynyomású gép, gyors lövetvezérléssel és precíz beömlési sebességgel.
- Vákuumrendszer: Vákuumszivattyúk, vezérlőszelepek, tartályok/akkumulátorok és érzékelők, amelyek képesek gyorsan elérni a cél vákuumszintet és azt a kitöltés teljes ideje alatt fenntartani.
- Tömített szerszámok: Robusztus osztósíki tömítések, O-gyűrűk/tömítések a kidobócsapok és csúszkák körül, valamint vákuumblokkok, amelyek irányítják a levegő elszívásának áramlását.
- Szellőztetés és beömlőrendszer: A vákuumcsatornák úgy vannak elhelyezve, hogy elszívják a levegőt a legkésőbb kitöltődő területekről. A beömlőnyílások méretezése és tájolása elősegíti a lamináris áramlást, és megakadályozza az idő előtti dermedést a vékony falú részeknél.
- Műszerezettség: Nyomástávadók (üregvákuum), hőelemek (ömledék és szerszám), valamint az adagolóhüvely és a dugattyú helyzetét/sebességét mérő érzékelők.
A szerszámkészítők gyakran edzett acél betéteket alkalmaznak a vákuumcsatlakozóknál és polírozott felületeket a légtelenítőknél, valamint kompressziótűrő elasztomereket használnak. Az O-gyűrűk és az osztósík kopásának rendszeres ellenőrzése a megelőző karbantartási (PM) ütemterv része.
Lépésről lépésre haladó folyamat
- Adagolás előkészítése: Az ömledéket meghatározott célhőmérsékletre hozzák, és a megfelelő mennyiségű fémet az adagolóhüvelybe juttatják.
- Az üreg légtelenítése (vákuum létrehozása): Megnyílik a vákuumkör. A rendszer a beállított értékre szívja le a szerszámüreget és a csatlakozó csatornákat. Nagy igénybevételnek kitett alkatrészek esetén egy előzetes vákuumozási késleltetés biztosítja a nyomásstabilitást.
- Befecskendezés/kitöltés: Megkezdődik a löket. Az 1. fázis a kapuhoz tolja a fémet, a 2. fázisban pedig nagy sebességre gyorsul a folyamat a gyors kitöltés érdekében, miközben a vákuum aktív marad, és az olvadékfront előrehaladásával párhuzamosan kiszívja a maradék gázokat.
- Utónyomás/tartás: A fém szerszámba történő befecskendezése után nyomást tartanak fenn a zsugorodás kompenzálására a dermedés során; a vákuumhatás mindaddig fennmarad, amíg az olvadékfront el nem zárja a légtelenítő nyílást.
- Nyomásmentesítés és dermedés: A vákuumszelepek a megfelelő időpontban zárnak, majd a dermedést követően befejeződik az öntési folyamat.
- Nyitás és kidobás: A szerszám kinyílik, a kidobócsapok működésbe lépnek, és a munkadarabot eltávolítják. Ekkor történik a sorja és a beömlőrendszer leválasztása is.
Az időzítés szigorúan összehangolt. Ha a fém hamarabb érkezik meg, mint ahogy a vákuum eléri a beállított értéket, meredeken megnő a gázbezáródás kockázata. Hasonlóképpen, a szelep késleltetett zárása folyékony fémet szívhat be a vákuumkörbe.
A vákuumos öntési eljárás kritikus paraméterei
- Vákuumszint: A porozitás érdemi csökkentése érdekében sok gyártó 100 mbar alatti értéket céloz meg. A nagy integritású alkatrészek gyártása során gyakran alkalmaznak néhány tíz mbar-os vákuumszintet.
- Időzítés: A vákuumnak el kell érnie a beállított értéket, mielőtt a fém elérné a beömlőnyílást, és ezt a szintet fenn kell tartani a kritikus kitöltési szakasz alatt. Vékony falú öntvényeknél már 50–100 ms-os késleltetés is számíthat.
- Beömlési sebesség és kitöltési idő: A gyors, szabályozott kitöltés (alumínium esetében a beömlőnél gyakran 30–60 m/s, a geometriától függően) korlátozza a felületi oxidációt és a hidegfolyást, miközben kordában tartja a turbulenciát.
- Hőmérsékletek: Az olvadék hőmérsékletének elég magasnak kell lennie a folyékonyság megőrzéséhez (pl. Al-ötvözeteknél jellemzően 660–720 °C, az összetételtől függően), a szerszám hőmérsékletét pedig stabilizálni kell az idő előtti dermedés és a letapadás (hegedés) elkerülése érdekében. A stabilitás fontosabb, mint a szélsőséges értékek.
- Kenés és a töltőhüvely állapota: A dugattyú megfelelő kenése és a töltőhüvely hőmérsékletének szabályozása megakadályozza a gázképződést és stabilizálja az első szakaszbeli kitöltést.
A folyamatszabályozás ezeket egy megismételhető működési tartományba foglalja. Számos üzem zárt hurkú öntésiciklus-szabályozást alkalmaz, amely valós időben módosítja a sebességprofilt a formaüreg nyomás-visszajelzése alapján.
Előnyök és korlátok
Kiváló mechanikai tulajdonságok: csökkent porozitás
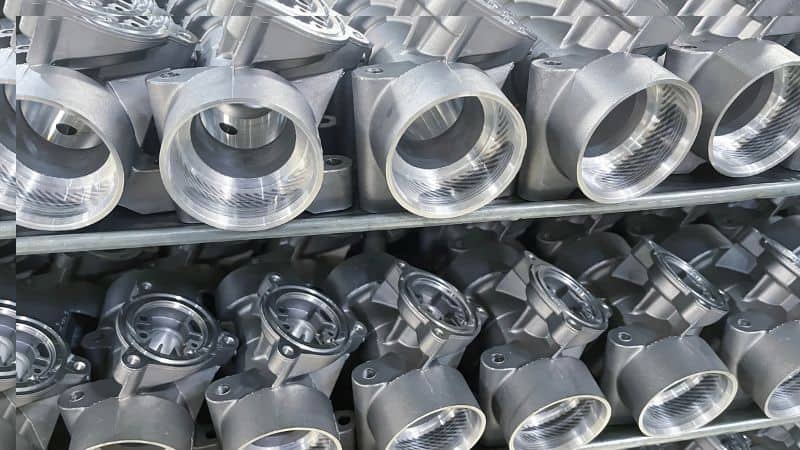
A gázok eltávolítása révén a vákuumos nyomásos öntés csökkenti mind a felületre nyíló, mind a belső porozitást. Az így készült öntvények nagyobb sűrűséggel, jobb kifáradási élettartammal, valamint a szakítószilárdság és a nyúlás tekintetében kisebb szórásértékekkel rendelkeznek. Például alumínium nyomásos öntvények vákuumos eljárással gyakran olyan nyúlási értékeket érnek el, amelyek lehetővé teszik a T6 hőkezelést – ez a hagyományos HPDC eljárással nem minden esetben biztosítható.
Javított alkatrészminőség: tiszta és tömör felület
A tisztább ömledékfront és a kevésbé turbulens áramlás finomabb felületi minőséget és kevesebb esztétikai hibát eredményez. Ami még fontosabb, az öntvények tömörséget (szivárgásmentességet) biztosítanak számos kialakítás esetén impregnálás nélkül is. Mivel a gázporozitás minimális, az alkatrészek hegeszthetők (MIG/TIG), és kiszámíthatóan reagálnak az oldó izzítási és öregítési ciklusokra, így elkerülhető a gázok tágulása okozta felületi hólyagosodás vagy alakváltozás.
A vákuumos nyomásos öntés korlátai
A vákuumos nyomásos öntés elsősorban alumínium és magnézium esetén alkalmazható, mivel a vasalapú ötvözetek magas olvadáspontja és reakcióképessége általában alkalmatlanná teszi őket erre az eljárásra.
Üzemeltetési szempontból az eljárás jelentős berendezés- és karbantartásigénnyel jár. Gondosan tömített szerszámokat, megbízható vákuumrendszert és szigorú karbantartási ütemtervet igényel az olyan alkatrészek kopásának – mint például az O-gyűrűk és az osztósíkok –, valamint a szelepeken lerakódó korom kezelése érdekében.
A nagy sorozatú vagy magas minőségi követelményeket támasztó alkalmazások esetében azonban ezt a befektetést gyakran indokolja a megnövelt kihozatal, az utómunka csökkenése, valamint az alkatrészek összevonásának és az azt követő hőkezelés elvégzésének lehetősége.
A vákuumos nyomásos öntés alkalmazási területei
Fenntarthatóság és jövőbeli trendek
Fokozott hatékonyság és csökkentett károsanyag-kibocsátás
A vákuumos nyomásos öntés a kevesebb selejtes alkatrész révén járul hozzá a fenntartható gyártáshoz. A kevesebb hulladék azt jelenti, hogy kevesebb fémet kell újraolvasztani, ami jelentősen csökkenti az energiafelhasználást és az ezzel járó károsanyag-kibocsátást. Ez mérsékli más erőforrások – például a tömítő vegyszerek – felhasználását is. Mivel a legtöbb öntöde már házon belül hasznosítja újra a fémhulladékot, a magasabb kihozatali arány sokkal hatékonyabbá teszi ezt az újrahasznosítási körfolyamatot.
Fejlett technológia és automatizálás
A technológia révén az eljárás egyre precízebbé válik. Szimulációs szoftvermodellek az öntési és vákuumrendszer modellezése a kialakítás tökéletesítése érdekében a gyártás megkezdése előtt. Az öntés során digitális ikrek és zárt hurkú vezérlések használják fel a valós idejű szenzoradatokat annak biztosítására, hogy minden egyes öntési ciklus megfeleljen az ideális szabványnak. Ezt fejlettebb vákuumtechnikai hardverek, speciális ötvözetek és fokozott robotizáció támogatja, ami egy rendkívül automatizált és megbízható, a szigorú ipari szabványoknak megfelelő folyamatot eredményez.
Összegzés
Bár a vákuumos nyomásos öntés koncepciója az 1970-es évekre vagy még korábbra vezethető vissza, a hagyományos nyomásos öntéshez képest még mindig viszonylag új és bővülő területnek számít. Ugyanakkor ez a legpraktikusabb, jelentős előrelépést kínáló megoldás olyan esetekben, amikor a porozitás, a hegeszthetőség vagy a hőkezelési reakció kritikus fontosságú tényező.
A vákuumos nyomásos öntés alkalmazásával a szerszámokba, hardverekbe és képzésbe fektetett kezdeti tőke a magasabb kihozatali arány révén megtérül. A gyártók nagyobb magabiztossággal vállalhatják a kihívást jelentő méretpontossági követelmények és szerkezeti kialakítások megvalósítását.
Gyakran ismételt kérdések
Vannak-e olyan speciális ötvözetek, amelyek esetében a legelőnyösebb a vákuumos nyomásos öntés alkalmazása?
Ahogy már említettük, ezzel az öntési eljárással alumínium és magnézium is feldolgozható. Különösen nagy jelentőséggel bír azonban az alumíniumötvözetek esetében. Ezek az ötvözetek hajlamosak a gázbezáródásra és a hidrogén okozta porozitásra, ami jelentősen korlátozza hőkezelhetőségüket. A vákuumos nyomásos öntés ezért különösen előnyös a nagy szilárdságú alumíniumötvözetek (például az A356 vagy a 360) esetében, amelyeket T5 vagy T6 hőkezelésnek vetnek alá, mivel eltávolítja azokat a gázokat, amelyek egyébként felhólyagosodást és gyengébb szerkezetet okoznának.
Hogyan viszonyul a vákuumos nyomásos öntés költsége más, alacsony porozitást eredményező öntési eljárásokhoz, mint például a présöntés (squeeze casting) vagy a félszilárd fémöntés (SSM)?
A vákuumos nyomásos öntést gyakran választják költséghatékonyabb megoldásként a nagy sorozatú gyártásnál a présöntéshez vagy az SSM-eljáráshoz képest. Bár mindegyik módszer csökkenti a porozitást, a présöntés speciális (és gyakran lassabb) gépeket igényel, az SSM-eljárás pedig összetett alapanyagot követel meg. A vákuumos nyomásos öntés szabványos nagynyomású öntőgépeket használ egy kiegészítő rendszerrel, így ideális megoldás több millió, kiváló szerkezeti integritású alkatrész versenyképes ciklusidővel történő előállítására.
Vannak-e olyan speciális, összetett formák, amelyek nem alkalmasak vákuumos nyomásos öntésre?
Igen, az eljárásnak megvannak a korlátai. Problémát jelenthetnek a rendkívül mély és keskeny „üregekkel” rendelkező alkatrészek, mivel előfordulhat, hogy a vákuum nem tudja hatékonyan kiszívni az ilyen holt terekbe szorult levegőt, mielőtt a fém elzárná azokat. Hasonlóképpen, a bonyolult, tagolt üregeket kialakító belső magokkal rendelkező alkatrészeknél kihívást jelenthet a hatékony vákuumszellőzők elhelyezése, ami elszigetelt gázbuborékok visszamaradását eredményezheti.







