
Quando il settore manifatturiero richiede di ridurre il rischio di perdite, deformazioni o cricche durante la pressofusione, talvolta la pressofusione convenzionale ad alta pressione non basta. Per questo i professionisti del settore hanno sviluppato ulteriormente il concetto, introducendo la pressofusione sottovuoto come soluzione per ottenere pezzi di alta qualità. In questo articolo scoprirete la definizione, il funzionamento e gli scenari applicativi di questo importante progresso nella tecnologia della pressofusione.
Che cos’è la pressofusione sottovuoto
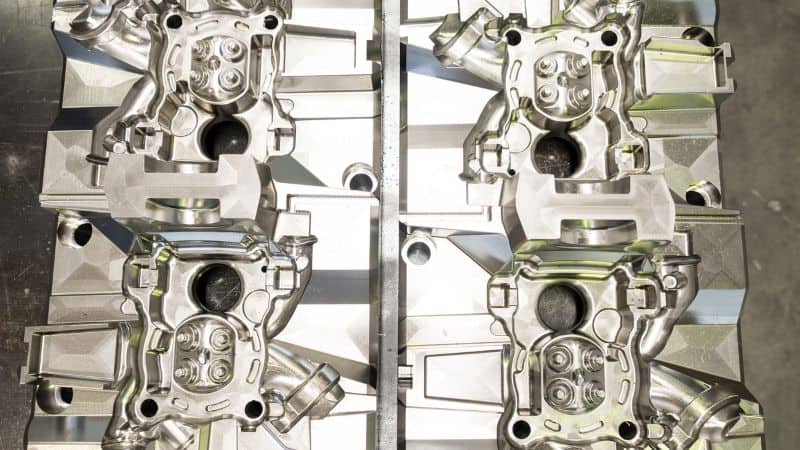
La pressofusione sottovuoto è una variante della pressofusione ad alta pressione che rimuove attivamente aria e gas dalla cavità dello stampo creando il vuoto appena prima e durante l’iniezione del metallo fuso. Riducendo il contenuto di gas nella cavità, limita l’intrappolamento dei gas, riduce la porosità, aumenta la densità e migliora la costanza delle proprietà meccaniche rispetto alla pressofusione convenzionale HPDC (High Pressure Die Casting). È essenziale quando il getto deve poter essere saldato, sottoposto a trattamento termico (T5/T6) o essere a tenuta.
Il metodo si basa su uno stampo sigillato, un sistema di pompe per vuoto e canali di sfiato e attacchi progettati con precisione. Prima che il metallo raggiunga la cavità dello stampo, occorre raggiungere il livello di vuoto prestabilito, spesso inferiore a 100 mbar e frequentemente molto più basso nelle applicazioni critiche. Si ottiene così un riempimento più pulito e denso, con meno aria intrappolata a causa della turbolenza e meno problemi nelle fasi successive.
Pressofusione assistita dal vuoto e sistemi ad alto vuoto
I sistemi assistiti dal vuoto evacuano parzialmente lo stampo, migliorando la qualità di molti pezzi senza i costi e la complessità di un impianto a vuoto completo. Sono spesso sufficienti per getti con requisiti moderatamente impegnativi e consentono una riduzione misurabile della porosità e un riempimento migliore.
I sistemi ad alto vuoto puntano a un’evacuazione quasi totale e al minor contenuto residuo di gas possibile. Gli stampi sono sigillati con cura, i canali del vuoto sono ottimizzati e le pompe sono dimensionate per raggiungere rapidamente un vuoto stabile durante il riempimento.
Differenze rispetto alla pressofusione convenzionale ad alta pressione
- Porosità e intrappolamento dei gas: Il sistema integrato di vuoto rimuove attivamente l’aria dalla cavità dello stampo, riducendo drasticamente l’intrappolamento dei gas e la porosità interna tipica della pressofusione convenzionale HPDC.
- Proprietà meccaniche: La riduzione della porosità migliora le proprietà meccaniche e ne aumenta la costanza, con minori variazioni da un lotto all’altro della resistenza a trazione, dell’allungamento e della resistenza a fatica.
- Possibilità di post-lavorazione: A differenza dei getti convenzionali porosi, i getti pressofusi sottovuoto sono in genere abbastanza densi da poter essere saldati e sottoposti a trattamento termico in sicurezza, ampliando così le possibili applicazioni.
La differenza pratica si osserva nella stabilità delle proprietà. Con il vuoto, la resistenza a trazione, l’allungamento e la resistenza a fatica tendono a essere maggiori e variano meno da un lotto all’altro.
Come funziona la pressofusione sottovuoto
Attrezzature principali, caratteristiche dello stampo e metodi di tenuta
- Macchina per pressofusione: macchina ad alta pressione con controllo rapido dell’iniezione e velocità precisa dell’attacco.
- Sistema per vuoto: pompe per vuoto, valvole di controllo, serbatoi/accumulatori e sensori capaci di raggiungere rapidamente il livello di vuoto desiderato e mantenerlo durante il riempimento.
- Stampi sigillati: guarnizioni robuste sulla linea di divisione, O-ring/guarnizioni attorno ai perni di espulsione e ai carrelli e blocchi del vuoto che dirigono il flusso di evacuazione.
- Sfiati e attacchi: il canale del vuoto è posizionato per evacuare l’aria dalle zone che si riempiono per ultime. Gli attacchi sono dimensionati e orientati per favorire un flusso laminare ed evitare la solidificazione prematura nelle sezioni sottili.
- Strumentazione: trasduttori di pressione (vuoto in cavità), termocoppie (metallo fuso e stampo) e sensori di posizione/velocità della manica di iniezione e del pistone.
Gli stampisti utilizzano spesso inserti in acciaio temprato per le porte del vuoto, superfici di sfiato lucidate ed elastomeri compatibili con la compressione. L’ispezione periodica degli O-ring e dell’usura della linea di divisione è inclusa nei programmi di manutenzione preventiva.
Procedura passo per passo
- Preparazione della carica: il metallo fuso viene portato alla temperatura obiettivo e nella manica di iniezione viene dosato il volume corretto di metallo.
- Evacuazione della cavità: si apre il circuito del vuoto. Il sistema evacua la cavità dello stampo e i canali collegati fino al valore impostato. Per i pezzi più impegnativi, un ritardo di pre-evacuazione consente di stabilizzare la pressione.
- Iniezione e riempimento: inizia l’iniezione. La fase 1 spinge il metallo fino all’attacco; nella fase 2 la velocità aumenta fino a raggiungere un’elevata velocità all’attacco, così da riempire rapidamente lo stampo mentre il vuoto resta attivo ed estrae i gas residui man mano che avanza il fronte del metallo.
- Moltiplicazione della pressione e mantenimento: dopo l’iniezione del metallo fuso nello stampo, la pressione viene mantenuta per compensare il ritiro mentre il metallo solidifica; il vuoto resta attivo finché il fronte del metallo non chiude lo sfiato.
- Rilascio e solidificazione: le valvole del vuoto si chiudono al momento opportuno; il getto completa quindi la solidificazione.
- Apertura ed espulsione: lo stampo si apre, i perni di espulsione entrano in funzione e il pezzo viene rimosso. Si separano poi anche le bave e i canali di colata.
Questa sequenza è coordinata con precisione. Se il metallo arriva prima che il vuoto raggiunga il valore impostato, l’intrappolamento dei gas aumenta bruscamente. Allo stesso modo, la chiusura ritardata delle valvole può richiamare metallo liquido nel circuito del vuoto.
Parametri critici del processo di pressofusione sottovuoto
- Livello di vuoto: per ridurre sensibilmente la porosità, molti produttori puntano a <100 mbar. Per i pezzi ad alta integrità si scende spesso a poche decine di mbar.
- Temporizzazione: il vuoto deve raggiungere il valore impostato prima che il metallo arrivi all’attacco e deve essere mantenuto durante la fase critica di riempimento. Anche ritardi di risposta di 50–100 ms possono essere rilevanti nei pezzi a parete sottile.
- Velocità dell’attacco e tempo di riempimento: un riempimento rapido e controllato (spesso 30–60 m/s all’attacco per l’alluminio, a seconda della geometria) limita l’ossidazione superficiale e le giunzioni fredde, mantenendo sotto controllo la turbolenza.
- Temperature: la temperatura del metallo fuso deve essere abbastanza alta da mantenerne la fluidità (ad es., le leghe di Al sono comunemente a 660–720°C, in base alla composizione); la temperatura dello stampo deve essere stabilizzata per evitare solidificazione prematura e adesione della lega allo stampo. La costanza è più importante degli estremi.
- Lubrificazione e condizioni della manica: una corretta lubrificazione del pistone e il controllo della temperatura della manica evitano la formazione di gas e stabilizzano il riempimento nella prima fase.
Il controllo di processo integra questi parametri in una finestra ripetibile. Molti stabilimenti adottano un controllo dell’iniezione ad anello chiuso, che regola i profili di velocità in base al feedback in tempo reale della pressione in cavità.
Vantaggi e limiti
Proprietà meccaniche eccellenti: meno porosità
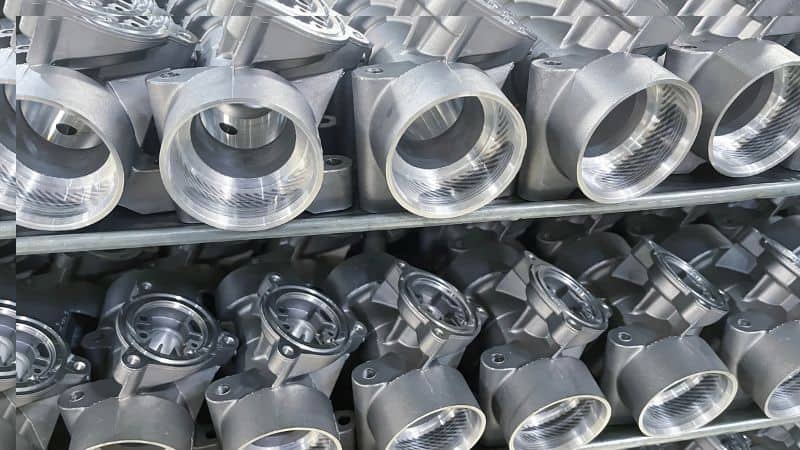
Eliminando i gas dal flusso, la pressofusione sottovuoto riduce sia la porosità superficiale sia quella interna. I pezzi pressofusi presentano densità maggiore, migliore durata a fatica e minore dispersione dei valori di resistenza a trazione e allungamento. Ad esempio, i componenti in alluminio pressofuso prodotti con un vuoto efficace raggiungono spesso valori di allungamento adatti al trattamento termico T6, che non si ottengono in modo costante con la pressofusione convenzionale HPDC.
Migliore qualità dei pezzi: superfici pulite e precise
Un fronte di riempimento più pulito e un flusso meno turbolento consentono finiture superficiali migliori e meno difetti estetici. Ancora più importante, i getti raggiungono prestazioni a tenuta senza ricorrere all’impregnazione in molti progetti. Poiché la porosità da gas è ridotta al minimo, i pezzi possono essere saldati (MIG/TIG) e rispondono in modo prevedibile ai cicli di solubilizzazione e invecchiamento, evitando rigonfiamenti o deformazioni dovuti all’espansione dei gas.
Limiti della pressofusione sottovuoto
La pressofusione sottovuoto è indicata principalmente per alluminio e magnesio, poiché le temperature elevate e la reattività delle leghe ferrose generalmente non le rendono adatte al processo.
Dal punto di vista operativo, il metodo comporta esigenze significative in termini di attrezzature e manutenzione. Richiede attrezzature sigillate con grande cura, componenti per il vuoto affidabili e un rigoroso programma di manutenzione per gestire l’usura di elementi quali O-ring e linee di divisione, oltre ai depositi carboniosi sulle valvole.
Tuttavia, per applicazioni ad alto volume o con requisiti di elevata integrità, l’investimento è spesso giustificato da una resa maggiore, meno rilavorazioni e dalla possibilità di integrare più funzioni in un unico pezzo e di applicare trattamenti termici successivi.
Applicazioni della pressofusione sottovuoto
Sostenibilità e tendenze future
Maggiore efficienza e minori emissioni
La pressofusione sottovuoto favorisce una produzione sostenibile perché riduce il numero di pezzi difettosi. Meno scarti significa meno metallo da rifondere, con una significativa riduzione dei consumi energetici e delle emissioni associate. Diminuisce anche il consumo di altre risorse, come i prodotti chimici per l’impregnazione. Poiché la maggior parte delle fonderie ricicla già internamente i rottami metallici, una resa maggiore rende il ciclo di riciclo molto più efficiente.
Tecnologia avanzata e automazione
La tecnologia rende il processo sempre più preciso. I software di simulazione modellano il getto e il sistema del vuoto per perfezionare il progetto prima dell’avvio della produzione. Durante la fusione, gemelli digitali e controlli ad anello chiuso utilizzano i dati dei sensori in tempo reale per assicurare che ogni colpo rispetti lo standard ideale. Hardware per il vuoto più evoluto, leghe specializzate e una maggiore robotizzazione contribuiscono a un processo altamente automatizzato e affidabile, conforme ai rigorosi standard di settore.
Conclusione
Sebbene il concetto di pressofusione sottovuoto risalga agli anni 1970 o anche a prima, rispetto alla pressofusione tradizionale è ancora un ambito relativamente nuovo e in espansione. Tuttavia, rappresenta il miglior salto tecnologico pratico disponibile quando porosità, saldabilità o risposta al trattamento termico sono requisiti irrinunciabili.
Con la pressofusione sottovuoto, l’investimento iniziale in attrezzature, hardware e formazione viene ripagato da rese più elevate. I produttori possono affrontare con maggiore sicurezza requisiti ambiziosi di precisione dimensionale e progetti strutturali.
Domande frequenti
Ci sono leghe che traggono particolare beneficio dalla pressofusione sottovuoto?
Come accennato, questo metodo di fusione può essere utilizzato con alluminio e magnesio, ma è particolarmente vantaggioso per le leghe di alluminio. Queste leghe sono soggette all’intrappolamento dei gas e alla porosità da idrogeno, che limita fortemente la possibilità di sottoporle a trattamento termico. La pressofusione sottovuoto è quindi particolarmente utile per le leghe di alluminio ad alta resistenza (come la A356 o la 360) destinate al trattamento termico T5 o T6, perché rimuove i gas che causerebbero rigonfiamenti e perdita di resistenza.
Come si confrontano i costi della pressofusione sottovuoto con quelli di altri metodi di fusione a bassa porosità, come la pressocolata o la colata di metallo semisolido (SSM)?
La pressofusione sottovuoto viene spesso scelta come soluzione più conveniente per la produzione ad alto volume rispetto alla pressocolata o alla colata SSM. Tutti questi metodi riducono la porosità, ma la pressocolata richiede macchinari specializzati e spesso più lenti, mentre la colata SSM comporta l’impiego di materiale di alimentazione complesso. La pressofusione sottovuoto sfrutta macchine standard per pressofusione ad alta pressione con un sistema aggiuntivo, risultando ideale per produrre milioni di pezzi ad alta integrità con tempi di ciclo competitivi.
Esistono forme complesse non adatte alla pressofusione sottovuoto?
Sì, il processo ha dei limiti. Pezzi con cavità estremamente profonde e strette possono essere problematici, perché il vuoto potrebbe non riuscire a evacuare l’aria intrappolata in queste zone morte prima che il metallo le sigilli. Anche le anime interne che generano cavità complesse e segmentate possono rendere difficile posizionare sfiati per il vuoto efficaci, lasciando potenzialmente sacche di gas isolate.







