
Quando a indústria de fabricação precisa reduzir a possibilidade de vazamentos, empenamentos ou trincas no processo de fundição sob pressão, a fundição convencional de alta pressão às vezes não é suficiente. Por isso, profissionais do setor desenvolveram a ideia e apresentaram a fundição sob pressão a vácuo como solução para obter peças de alta qualidade. Neste artigo, você conhecerá a definição, o funcionamento e as aplicações desse importante avanço na tecnologia de fundição sob pressão.
O que é fundição sob pressão a vácuo
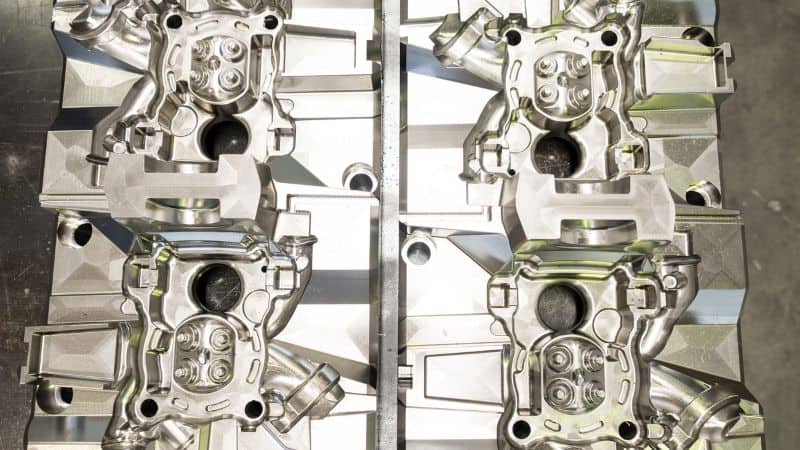
A fundição sob pressão a vácuo é uma variante da fundição sob pressão de alta pressão que remove ativamente o ar e os gases da cavidade do molde para criar vácuo pouco antes e durante a injeção do metal fundido. Ao reduzir o teor de gás na cavidade, o processo minimiza o aprisionamento de gases e a porosidade, melhora a densidade e aumenta a consistência das propriedades mecânicas em comparação com a fundição HPDC convencional (fundição sob pressão de alta pressão). Essa abordagem é essencial quando a peça fundida precisa ser soldável, tratável termicamente (T5/T6) ou estanque.
Em essência, o método depende de um molde vedado, um sistema de bomba de vácuo e canais de ventilação e alimentação projetados com precisão. O nível de vácuo desejado, muitas vezes abaixo de 100 mbar e frequentemente bem menor em aplicações críticas, precisa ser alcançado antes que o metal chegue à cavidade do molde. O resultado é um preenchimento mais limpo e denso, com menos aprisionamento de ar causado pela turbulência e menos problemas nas etapas posteriores.
Fundição sob pressão assistida a vácuo e sistemas de alto vácuo
Os sistemas assistidos a vácuo evacuam parcialmente o molde, melhorando a qualidade de muitas peças sem o custo e a complexidade de uma configuração de vácuo completa. Eles costumam ser suficientes para peças com requisitos moderadamente exigentes, proporcionando uma redução mensurável da porosidade e melhor comportamento de preenchimento.
Os sistemas de alto vácuo buscam uma evacuação quase total e o menor teor residual de gás possível. Os moldes são vedados cuidadosamente, os canais de vácuo são otimizados e as bombas são dimensionadas para atingir o vácuo rapidamente e mantê-lo estável durante o preenchimento.
Diferenças em relação à fundição convencional sob alta pressão
- Porosidade e aprisionamento de gases: O sistema de vácuo integrado remove ativamente o ar da cavidade do molde, reduzindo drasticamente o aprisionamento de gases e a porosidade interna que afetam a fundição HPDC convencional.
- Propriedades mecânicas: Essa redução da porosidade proporciona propriedades mecânicas superiores e mais consistentes, com menor variação entre lotes na resistência à tração, no alongamento e na resistência à fadiga.
- Capacidade de pós-processamento: Diferentemente das peças fundidas convencionais porosas, as peças fundidas sob vácuo geralmente têm densidade suficiente para serem soldadas e tratadas termicamente com segurança, ampliando as possibilidades de aplicação.
A diferença prática aparece na estabilidade das propriedades. Com o vácuo, a resistência à tração, o alongamento e o desempenho à fadiga tendem a ser maiores e variam menos entre lotes.
Como funciona a fundição sob pressão a vácuo
Equipamentos essenciais, características do ferramental e métodos de vedação
- Máquina de fundição sob pressão: máquina de alta pressão com controle rápido da injeção e velocidade precisa nos canais de alimentação.
- Sistema de vácuo: bombas de vácuo, válvulas de controle, reservatórios/acumuladores e sensores capazes de alcançar rapidamente o nível de vácuo desejado e mantê-lo durante o preenchimento.
- Moldes vedados: vedações robustas na linha de partição, anéis O-ring/juntas em torno dos pinos extratores e das gavetas, além de blocos de vácuo que direcionam o fluxo de evacuação.
- Ventilação e canais de alimentação: os canais de vácuo são posicionados para retirar o ar das regiões que são preenchidas por último. Os canais de alimentação são dimensionados e orientados para favorecer um fluxo laminar e evitar a solidificação prematura em seções finas.
- Instrumentação: transdutores de pressão (vácuo na cavidade), termopares (metal fundido e molde) e sensores de posição/velocidade da câmara de injeção e do pistão.
Os fabricantes de ferramentas costumam usar insertos de aço temperado nas portas de vácuo, superfícies de ventilação polidas e elastômeros compatíveis com compressão. A inspeção de rotina dos anéis O-ring e do desgaste da linha de partição faz parte dos cronogramas de manutenção preventiva.
Etapas do processo
- Preparação da injeção: O metal fundido é levado à temperatura desejada, e a câmara de injeção recebe o volume correto de metal.
- Evacuação da cavidade: O circuito de vácuo se abre. O sistema reduz a pressão na cavidade do molde e nos canais conectados até o valor definido. Para peças exigentes, uma espera antes da evacuação garante a estabilidade da pressão.
- Injeção e preenchimento: A injeção começa. A fase 1 empurra o metal até o canal de alimentação e a fase 2 acelera até atingir alta velocidade nesse canal, para preencher rapidamente enquanto o vácuo continua ativo e retira os gases residuais à medida que a frente de metal avança.
- Intensificação e manutenção da pressão: Após a injeção do metal fundido no molde, a pressão é mantida para compensar a contração enquanto o metal solidifica, ainda sob vácuo até que a frente de metal vede o respiro.
- Liberação e solidificação: As válvulas de vácuo se fecham conforme necessário e, então, a peça termina de solidificar.
- Abertura e extração: O molde se abre, os pinos extratores são acionados e a peça é removida. Em seguida, separam-se também as rebarbas e os canais de alimentação.
Essa sequência é coordenada com precisão. Se o metal chegar antes que o vácuo atinja o valor definido, o aprisionamento de gases aumenta acentuadamente. Da mesma forma, o fechamento tardio da válvula pode puxar metal líquido para dentro do circuito de vácuo.
Parâmetros críticos do processo de fundição sob pressão a vácuo
- Nível de vácuo: Para obter uma redução significativa da porosidade, muitos produtores visam atingir <100 mbar. Peças de alta integridade frequentemente operam em níveis de algumas dezenas de mbar.
- Temporização: O vácuo precisa atingir o valor definido antes que o metal chegue ao canal de alimentação e deve ser mantido durante a janela crítica de preenchimento. Atrasos de resposta de apenas 50–100 ms podem ser relevantes em injeções de paredes finas.
- Velocidade nos canais de alimentação e tempo de preenchimento: O preenchimento rápido e controlado (frequentemente de 30–60 m/s no canal de alimentação para alumínio, conforme a geometria) limita a oxidação superficial e as juntas frias, mantendo a turbulência sob controle.
- Temperaturas: A temperatura do metal fundido deve ser alta o suficiente para manter a fluidez (por exemplo, ligas de Al costumam operar entre 660–720°C, conforme a composição química); as temperaturas do molde devem permanecer estáveis para evitar solidificação prematura e soldagem do metal ao molde. A consistência é mais importante do que os extremos.
- Lubrificação e condições da câmara: A lubrificação correta do pistão e o controle da temperatura da câmara evitam a geração de gases e estabilizam o preenchimento na primeira fase.
O controle do processo integra esses parâmetros em uma faixa operacional repetível. Muitas fábricas adotam controle de injeção em malha fechada, que ajusta os perfis de velocidade em tempo real com base no retorno da pressão na cavidade.
Vantagens e limitações
Excelentes propriedades mecânicas: menos porosidade
Ao remover os gases do caminho, a fundição sob pressão a vácuo reduz a porosidade superficial e interna. As peças fundidas sob pressão apresentam maior densidade, melhor vida à fadiga e menor dispersão na resistência à tração e no alongamento. Por exemplo, componentes de alumínio fundidos sob pressão em condições de vácuo robustas frequentemente alcançam alongamentos adequados ao tratamento térmico T6, algo que não se consegue obter de maneira consistente com a fundição HPDC convencional.
Melhor qualidade da peça: superfície limpa e estanque
Uma frente de preenchimento mais limpa e um fluxo menos turbulento produzem acabamentos superficiais mais finos e menos defeitos estéticos. Mais importante, as peças fundidas alcançam estanqueidade sem necessidade de impregnação em muitos projetos. Como a porosidade gasosa é minimizada, as peças suportam soldagem (MIG/TIG) e respondem de forma previsível aos ciclos de solubilização e envelhecimento, evitando bolhas ou deformações associadas à expansão dos gases.
Limitações da fundição sob pressão a vácuo
A fundição sob pressão a vácuo é indicada principalmente para alumínio e magnésio, pois as altas temperaturas e a reatividade das ligas ferrosas geralmente as tornam inadequadas ao processo.
Do ponto de vista operacional, o método exige investimento significativo em equipamentos e manutenção. Requer ferramental cuidadosamente vedado, componentes de vácuo confiáveis e um rigoroso cronograma de manutenção para lidar com o desgaste de componentes como anéis O-ring e linhas de partição, além do acúmulo de carbono nas válvulas.
No entanto, em aplicações de alto volume ou alta integridade, esse investimento costuma se justificar pelo maior rendimento, pela redução do retrabalho e pela possibilidade de consolidar peças e realizar tratamento térmico posterior.
Aplicações da fundição sob pressão a vácuo
Sustentabilidade e tendências futuras
Maior eficiência e menores emissões
A fundição sob pressão a vácuo contribui para uma produção sustentável ao gerar menos peças defeituosas. Menos sucata significa menos metal para refundir, reduzindo significativamente o consumo de energia e as emissões associadas. Isso também diminui o consumo de outros recursos, como produtos químicos para vedação. Como a maioria das fundições já recicla internamente sua sucata metálica, um rendimento maior torna esse ciclo de reciclagem muito mais eficiente.
Tecnologia avançada e automação
A tecnologia está tornando o processo mais preciso. Modelos de software de simulação representam a fundição e o sistema de vácuo para aperfeiçoar o projeto antes do início da produção. Durante a fundição, gêmeos digitais e controles em malha fechada usam dados de sensores em tempo real para garantir que cada injeção atenda ao padrão ideal. Isso é apoiado por equipamentos de vácuo melhores, ligas especializadas e maior uso de robótica, levando a um processo altamente automatizado e confiável, que atende a normas rigorosas do setor.
Conclusão
Embora o conceito de fundição sob pressão a vácuo remonte à década de 1970 ou até antes, esse campo ainda é relativamente novo e está em expansão quando comparado à fundição sob pressão tradicional. No entanto, é a mudança de processo mais prática disponível quando porosidade, soldabilidade ou resposta ao tratamento térmico são requisitos inegociáveis.
Com a fundição sob pressão a vácuo, o investimento inicial em ferramentas, equipamentos e treinamento se paga por meio de rendimentos maiores. Os fabricantes ganham confiança para atender a requisitos ambiciosos de precisão dimensional e projetos estruturais.
Perguntas frequentes
Existem ligas específicas que se beneficiam mais da fundição sob pressão a vácuo?
Como mencionado anteriormente, esse método de fundição pode ser usado com alumínio e magnésio. Porém, é especialmente transformador para ligas de alumínio. Essas ligas estão sujeitas ao aprisionamento de gases e à porosidade por hidrogênio, que limitam bastante sua capacidade de receber tratamento térmico. Por isso, a fundição sob pressão a vácuo é mais vantajosa para ligas de alumínio de alta resistência — como A356 ou 360 — destinadas ao tratamento térmico T5 ou T6, pois remove os gases que causariam bolhas e perda de resistência.
Como o custo da fundição sob pressão a vácuo se compara ao de outros métodos de baixa porosidade, como a fundição por compressão ou a fundição de metal semissólido (SSM)?
A fundição sob pressão a vácuo costuma ser escolhida como solução mais econômica para a produção de alto volume em comparação com a fundição por compressão ou SSM. Embora todos os métodos reduzam a porosidade, a fundição por compressão exige máquinas especializadas e muitas vezes mais lentas, enquanto a SSM envolve material de alimentação complexo. A fundição sob pressão a vácuo utiliza máquinas padrão de fundição sob alta pressão com um sistema adicional, sendo ideal para produzir milhões de peças de alta integridade com tempo de ciclo competitivo.
Existem formatos complexos específicos que não são adequados à fundição sob pressão a vácuo?
Sim, o processo tem limitações. Peças com “bolsões” extremamente profundos e estreitos podem ser problemáticas, porque o vácuo talvez não consiga retirar o ar preso nessas zonas sem saída antes que o metal as vede. Da mesma forma, peças com machos internos que criam cavidades complexas e segmentadas podem dificultar o posicionamento de respiros de vácuo eficazes, deixando possíveis bolsas de gás isoladas.







