
As ferramentas para fundição sob pressão, como o nome indica, abrangem os moldes e matrizes usados no processo. Quando projetadas corretamente, produzem detalhes nítidos, tolerâncias rigorosas e tempos de ciclo estáveis ao longo de centenas de milhares e, às vezes, milhões de injeções.
Neste artigo, nós da Moldie apresentamos os fundamentos das ferramentas para fundição sob pressão e ajudamos você a entender melhor seu funcionamento, as soluções de ferramental e outros fatores relevantes para essa tecnologia.
O que são ferramentas para fundição sob pressão e como funcionam
Em sua essência, uma ferramenta para fundição sob pressão é um molde complexo de aço de alta resistência, composto por duas ou mais metades. Sua função principal é moldar o metal fundido sob pressão intensa para produzir uma peça com formato final.
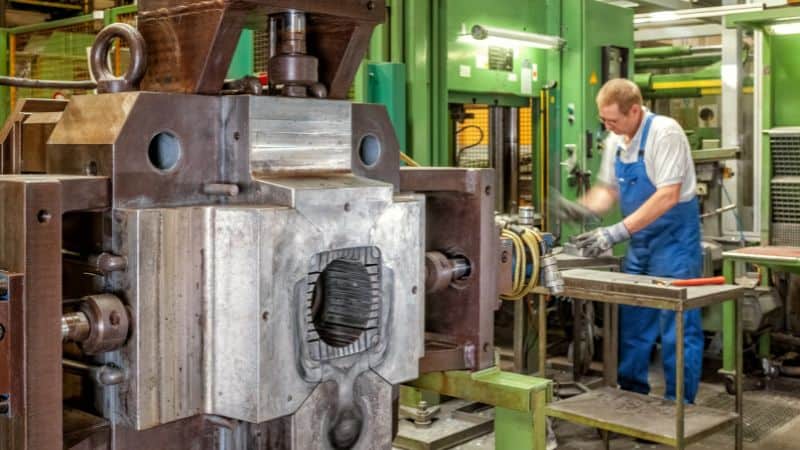
Uma ferramenta padrão para fundição sob pressão consiste em duas metades principais:
- Molde fixo (metade fixa): Esta metade é montada na placa fixa da máquina de fundição sob pressão e contém o sistema de injeção — o pescoço de ganso (em sistemas de câmara quente) ou a câmara de injeção (em sistemas de câmara fria).
- Molde móvel (metade móvel): Esta metade é montada na placa móvel e contém o sistema de extração, que empurra a peça fundida solidificada para fora depois do ciclo.
O ciclo de fundição sob pressão em quatro etapas principais:
-
Fechamento: As duas metades do molde são fechadas hidraulicamente com força intensa — frequentemente de centenas a milhares de toneladas — para suportar a alta pressão de injeção.
-
Injeção: O metal fundido é injetado na cavidade do molde em alta velocidade e pressão. É nessa etapa que a diferença entre os sistemas de câmara quente e de câmara fria se torna fundamental, como detalhado na próxima seção.
-
Resfriamento: O metal solidifica dentro da cavidade e assume seu formato final. O ferramental conta com canais internos de resfriamento complexos, pelos quais circula água ou óleo para controlar a solidificação e administrar ciclos térmicos extremos.
-
Extração: O mecanismo de fechamento se abre e a placa extratora na metade móvel avança, pressionando os pinos extratores contra a peça fundida para soltá-la do molde.
Esse ciclo se repete a cada poucos segundos durante toda a vida útil da ferramenta, submetendo-a a esforços térmicos extremos (causados pelo metal fundido), esforços mecânicos (do fechamento e da pressão de injeção) e desgaste abrasivo. O projeto, os materiais e a manutenção do ferramental são otimizados para suportar esse ambiente rigoroso.
Projeto de moldes personalizados para ferramentas de fundição sob pressão
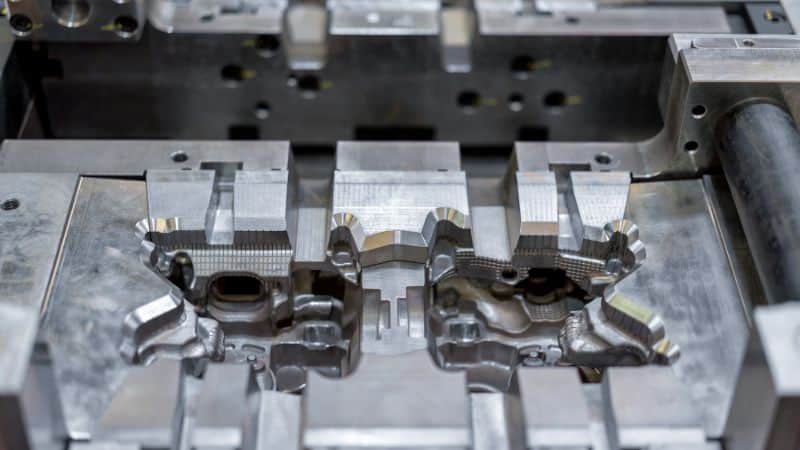
Ângulos de saída, raios e espessura de parede
Aplicar um ângulo de saída adequado é o primeiro passo para facilitar a extração e prolongar a vida útil. Para obter os melhores resultados, use um ângulo de saída de 0.5 a 1.0 graus nas faces externas e um pouco mais acentuado, de 1.0 a 2.0 graus, nos machos internos. Além disso, se a superfície tiver textura, será necessário aumentar ainda mais o ângulo de saída, normalmente em um grau ou mais, para acomodá-la e impedir que a peça fique presa durante a extração.
Além dos ângulos de saída, incorporar raios generosos é essencial para a durabilidade e a qualidade da peça. O uso de raios de pelo menos 0.5 a 1.0 mm para zinco e de 1.0 a 2.0 mm para alumínio ajuda a distribuir os esforços e evita trincas ao reduzir cantos vivos. Esse recurso também melhora o fluxo do metal fundido.
Além disso, os projetos devem manter espessura de parede uniforme, usar nervuras e ressaltos posicionados estrategicamente e evitar paredes extremamente finas — em geral, mantendo espessuras acima de 0.8 a 1.0 mm para alumínio —, a menos que haja comprovação de que a configuração específica consegue produzi-las.
Tolerâncias e referências dimensionais críticas
Estabeleça um sistema claro de referências dimensionais usando superfícies resistentes e acessíveis, essenciais para a função e a medição da peça. Aplique dimensionamento e toleranciamento geométrico (GD&T) para controlar forma, orientação e localização, por exemplo, planicidade, posição e perfil. Esse sistema define os limites funcionais da peça. Evite restringir demais o projeto: permita tolerâncias mais amplas em superfícies não críticas, simplificando as ferramentas e a fabricação sem afetar o desempenho.
Os pontos de referência devem ficar em superfícies estáveis, fundidas e acessíveis às sondas. Nunca defina um ponto de referência atravessando a linha de partição, pois pequenos desalinhamentos entre as metades do molde causarão erros de medição e comprometerão o sistema de referência.
Lembre-se de que as tolerâncias de peças fundidas são mais amplas que as de peças usinadas. Aplique sobremetal apenas às características críticas, como superfícies de vedação ou ajustes de rolamentos, e mantenha as demais áreas no estado fundido. Isso minimiza operações secundárias e reduz custos.
Estratégia de partição, redução de gavetas e custos
O custo e a complexidade das matrizes de fundição sob pressão são determinados principalmente pela linha de partição e pela quantidade de gavetas. Como cada gaveta aumenta significativamente os custos, a manutenção e o prazo, uma meta importante do projeto é reduzi-las ao mínimo. Isso pode ser feito reorientando as características em relação ao plano principal de partição ou redesenhando a peça para eliminar reentrâncias. A melhor abordagem é colaborar desde o início e fazer uma análise de projeto para manufatura (DFM), o que pode reduzir o número de gavetas, encurtar os prazos, diminuir os custos e aumentar a durabilidade da ferramenta.
Texturas e logotipos
Projetar texturas e logotipos exige etapas específicas para garantir qualidade e durabilidade. A aplicação de qualquer textura exige ângulos de saída maiores para facilitar a extração. Por isso, ao adicionar logotipos, sempre consulte o fornecedor para conhecer as especificações exatas. Sempre que possível, posicione os logotipos em superfícies não críticas e sem função. É melhor gravá-los em baixo-relevo em vez de deixá-los em alto-relevo, para evitar arranhões e desgaste da ferramenta.
Aços-ferramenta e tratamentos superficiais
Aços-ferramenta comuns (H13, H11 e maraging)
- H13: O aço de uso geral mais comum do setor para fundição sob pressão de alumínio, com boa resistência a quente, à fadiga térmica e tenacidade. O tratamento térmico e o revenimento adequados são indispensáveis.
- H11: Oferece boa tenacidade e resistência ao choque térmico, mas é menos usado que o H13 em cavidades e machos principais para fundição sob pressão de alumínio devido à menor resistência a quente.
- Aços maraging: Úteis em insertos que exigem alta resistência e excelente usinabilidade ou em insertos híbridos fabricados por manufatura aditiva; geralmente são combinados com engenharia de superfície para reduzir a soldagem do metal ao molde.
Outros aços comuns incluem o P20 para ligas de zinco e magnésio e aços de alta dureza, como o D2, para pinos extratores e outros componentes sujeitos a desgaste elevado.
Revestimentos, nitretação e engenharia de superfície
- Nitretação: Forma uma camada de difusão dura e resistente ao desgaste, que combate erosão e microssoldagem. É amplamente usada em aços H13/H11.
- Revestimentos PVD/CVD (por exemplo, TiN, CrN e AlCrN): Reduzem a molhabilidade, melhoram a lubrificação e limitam a soldagem do metal ao molde. A seleção depende da liga e da temperatura de operação.
- Cromo duro, níquel-boro e revestimentos especiais antissoldagem: Aplicados em canais de alimentação, zonas de impacto do fluxo em alta velocidade e machos propensos à aderência. O sucesso depende da preparação da superfície e da qualidade do aço base.
Resistência à fadiga térmica, à soldagem e à erosão
- Fadiga térmica: manifesta-se como fissuras superficiais no molde, causadas por ciclos rápidos de aquecimento e resfriamento. As principais estratégias de mitigação incluem o uso de aços-ferramenta com alta resistência à fadiga térmica, como o H13, e o projeto de sistemas de resfriamento equilibrados para administrar ciclos térmicos extremos. Pré-aquecer o molde antes da produção é uma medida preventiva fundamental para reduzir o choque térmico inicial.
- Soldagem do metal ao molde: a aderência indesejada da liga fundida ao aço do molde se agrava quando a temperatura local do aço cai para uma faixa de aderência. Isso pode ser combatido com revestimentos especiais, agentes desmoldantes e controle cuidadoso da temperatura das paredes do molde para evitar essa faixa crítica.
- Erosão: normalmente aparece perto dos canais de alimentação ou em áreas com mudanças bruscas no fluxo, onde o metal fundido em alta velocidade atinge a superfície. Para combatê-la, suavize os ângulos de impacto, aumente os raios e endureça localmente as superfícies dessas zonas críticas para aumentar a resistência.
Fabricação, amostragem e manutenção das ferramentas
Fluxo de fabricação das ferramentas e prazos
Um programa típico de ferramentas para fundição sob pressão geralmente passa por 8 etapas:
Primeira peça, testes e iterações
A amostragem inicial verifica o preenchimento, a porosidade e a estabilidade dimensional. É esperado que haja ajustes nos tamanhos dos canais de alimentação, na profundidade dos respiros, nas fórmulas de pulverização e nos parâmetros de injeção. A inspeção da primeira peça relaciona os resultados medidos às tolerâncias geométricas do desenho. Ciclos de ajuste orientados por dados, imagens térmicas, registros da pressão na cavidade e níveis de vácuo ajudam a chegar ao resultado mais rapidamente do que tentativas sem dados.
Manutenção preventiva, recondicionamento e reparo
A manutenção preventiva de rotina inclui limpar respiros, recondicionar superfícies de fechamento, verificar o desgaste do sistema de extração e reinstalar corretamente as conexões do fluido refrigerante. A renitretação e os reparos com solda localizada prolongam a vida útil. Mantenha insertos sobressalentes para machos e áreas de canais de alimentação sujeitos a desgaste elevado. Acompanhe os ciclos entre manutenções e os tipos de defeito: o padrão de desgaste da ferramenta revela o que está acontecendo.
Defeitos comuns e soluções
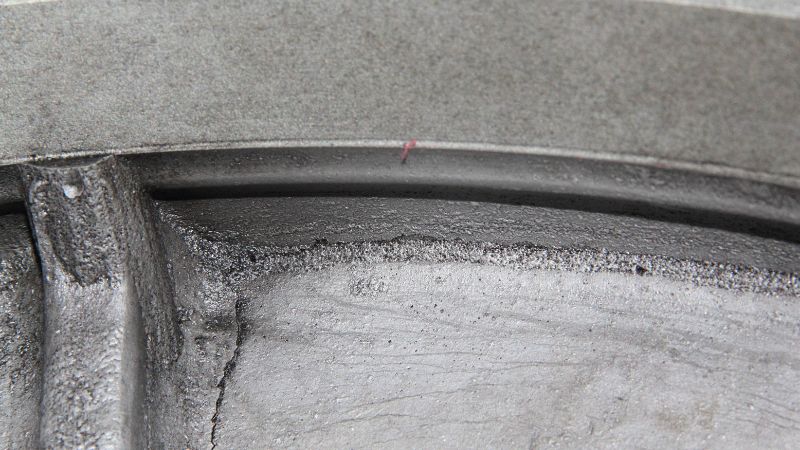
Porosidade, juntas frias e preenchimento incompleto
- Porosidade gasosa: melhore a ventilação ou o vácuo, reduza a turbulência por meio da geometria dos canais de alimentação e estabilize a temperatura do molde. Reequilibre a pulverização e a lubrificação para evitar vapores aprisionados.
- Porosidade de contração: aumente a espessura das seções locais ou adicione canais de alimentação e reservatórios; ajuste o resfriamento para evitar a solidificação prematura em pontos quentes.
- Juntas frias e preenchimento incompleto: aumente as temperaturas do metal fundido e do molde dentro das especificações, amplie os canais de alimentação ou reposicione-os para manter a frente de fluxo quente e contínua.
Rebarbas, soldagem do metal ao molde e aderência
- Rebarbas: melhore as superfícies de fechamento, corrija o travamento do molde e verifique a força de fechamento. O excesso de agente desmoldante pulverizado também pode causar cunhamento hidráulico.
- Soldagem do metal ao molde: eleve a temperatura da superfície do aço acima da faixa de aderência, aplique revestimentos antissoldagem e ajuste a composição química do lubrificante. Reduza o impacto direto reposicionando os canais de alimentação.
- Aderência: aumente o ângulo de saída, faça o polimento das superfícies de extração, redistribua os pinos extratores ou use buchas extratoras quando os ressaltos forem altos.
Empenamento e desvio dimensional
- Empenamento: decorre do resfriamento desigual e das tensões residuais. Equilibre os circuitos de resfriamento, use canais conformais em peças assimétricas e ajuste os parâmetros do processo para obter uma solidificação gradual.
- Desvio dimensional: pode ocorrer em ciclos longos e indicar expansão térmica do molde. Para características difíceis de controlar, preveja a calibração após a fundição ou a usinagem de acabamento direcionada.
Conclusão
As ferramentas para fundição sob pressão são um investimento essencial para garantir qualidade e eficiência por meio de engenharia de precisão e colaboração estratégica. Escolha parceiros com um processo de fabricação de moldes bem estabelecido e ampla experiência em DFM. Essa abordagem transforma desafios em uma produção confiável, com valor consistente e vantagem competitiva.
Perguntas frequentes
Como a complexidade da peça se traduz em custos mais altos de ferramental? É apenas uma questão de tamanho?
Embora o tamanho da peça influencie o custo do aço, o custo do ferramental depende de muito mais do que a quantidade de material usada. Cada reentrância que exige uma gaveta, cada macho complexo e cada característica com tolerância rigorosa acrescenta tempo de engenharia, usinagem de precisão e pontos que exigirão manutenção futura. Muitas vezes, uma peça mais simples, com linha de partição limpa e baixo volume de produção, pode ser fabricada em uma ferramenta de cavidade única, mais econômica e confiável. Uma peça com muitas reentrâncias exige uma ferramenta complexa com várias gavetas, independentemente do número de cavidades.
Quais indicadores, durante a amostragem ou os testes da ferramenta, podem prever problemas futuros na produção?
Recomendamos observar a consistência. Se pequenos ajustes nos parâmetros da máquina, como temperatura ou velocidade de injeção, provocarem grandes oscilações na qualidade da peça ou nos defeitos, o projeto da ferramenta pode ser instável. Outros sinais de alerta incluem dificuldade para extrair as peças de modo consistente, sinais de soldagem do metal ao molde nas primeiras injeções ou a impossibilidade de estabelecer uma ampla “janela de processo” estável na qual se produzam peças boas. Uma ferramenta bem qualificada deve permitir ajustes e produzir resultados repetíveis.
Quando é mais econômico projetar uma ferramenta “mais simples” e fazer usinagem secundária nas características complexas?
Essa abordagem costuma ser adequada a características extremamente difíceis ou caras de fundir, como furos muito profundos e de pequeno diâmetro, roscas com perfis de raiz precisos ou cantos internos extremamente vivos. Ao fundir um bloco sólido e furá-lo ou rosqueá-lo em uma operação secundária, evita-se o custo e os possíveis pontos de falha de pinos-macho frágeis no molde. É uma escolha entre o custo de usinagem por peça e a complexidade e o risco iniciais da ferramenta.







