
A fundição sob pressão em câmara fria tem um papel importante na fabricação moderna, moldando peças resistentes e precisas a partir de metais com altos pontos de fusão. Nesse processo, o metal fundido é injetado sob alta pressão em um molde para produzir componentes complexos e duráveis. O método é amplamente usado em setores que exigem precisão, eficiência e desempenho confiável.
Ao entender como funciona o processo de fabricação, quais materiais são utilizados e onde ele é aplicado, fica claro por que os fabricantes recorrem à fundição sob pressão em câmara fria para peças que precisam atender a requisitos rigorosos. As próximas seções detalham o processo, comparam-no à fundição sob pressão em câmara quente e destacam suas aplicações.
O que é fundição sob pressão em câmara fria?
A fundição sob pressão em câmara fria é um processo de fundição de metais usado com ligas de alto ponto de fusão, como alumínio, cobre e magnésio. Ela utiliza um forno de fusão separado e um sistema externo de injeção para produzir peças precisas e duráveis sob alta pressão.
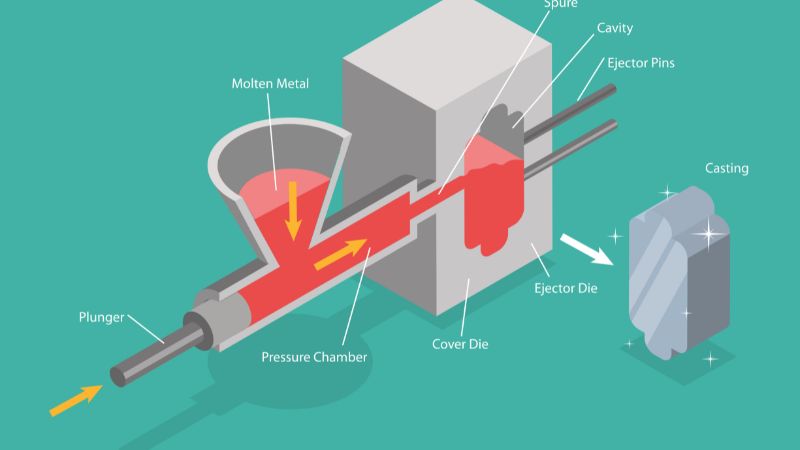
Nesse método, o metal fundido é transferido do forno para uma câmara de injeção separada. Em seguida, um pistão força o metal fundido para dentro de um molde de aço sob alta pressão.
Esse processo se diferencia da fundição sob pressão em câmara quente porque o sistema de injeção não fica submerso no metal fundido. Ao manter separados o forno de fusão e o sistema de injeção, os fabricantes podem usar metais que, de outro modo, corroeriam ou desgastariam o equipamento de câmara quente. Por isso, a fundição sob pressão em câmara fria é a opção preferida para alumínio e ligas à base de cobre.
Ela é amplamente usada em setores que precisam de peças resistentes, leves e complexas. Carcaças de motores automotivos, componentes aeroespaciais e invólucros eletrônicos são exemplos comuns. O processo é valorizado pela produção de peças consistentes, com superfícies lisas e dimensões precisas.
Etapas do processo de fundição sob pressão em câmara fria
A fundição sob pressão em câmara fria segue uma sequência de etapas controladas que garantem a formação precisa da peça. Cada fase, desde a preparação do molde até a extração da peça solidificada, afeta a qualidade, a resistência e a precisão finais da peça fundida.
Preparação do molde
O processo começa com a preparação do molde, que consiste em duas metades que formam a cavidade do molde. Essas metades precisam ser limpas e revestidas com um agente desmoldante para evitar aderência e reduzir o desgaste.
A temperatura correta do molde é importante. Aquecer o molde antes da fundição ajuda a reduzir defeitos, como juntas frias ou preenchimento incompleto. Também melhora o fluxo do metal dentro da cavidade.
O fechamento das duas metades do molde com força elevada garante que nenhum metal escape durante a injeção. O sistema de fechamento precisa manter o molde bem preso para suportar a pressão gerada pelo pistão.
Fusão e transferência do metal
Na fundição sob pressão em câmara fria, são usados com frequência metais com alto ponto de fusão, como alumínio, latão e cobre. Primeiro, o metal é fundido em um forno separado, afastado da máquina de fundição. Depois de fundido, ele é cuidadosamente colocado com uma concha ou despejado na câmara de injeção.
A quantidade de metal fundido transferida precisa corresponder ao tamanho da cavidade. Metal em excesso pode causar rebarbas, enquanto uma quantidade insuficiente pode resultar em preenchimento incompleto. A medição cuidadosa assegura consistência entre os ciclos.
Injeção e preenchimento
O pistão tem uma função central nesta etapa. Depois que o metal fundido entra na câmara de injeção, o pistão o empurra para a frente sob alta pressão.
A pressão de injeção precisa ser suficiente para forçar o metal a entrar em todas as partes da cavidade do molde, incluindo paredes finas e detalhes delicados. A velocidade e a força do pistão são controladas para evitar turbulência que possa aprisionar ar ou causar porosidade.
A câmara de injeção e o sistema de canais conduzem o metal fundido até a cavidade do molde. O projeto adequado desses canais garante um fluxo uniforme e reduz o risco de defeitos.
Essa etapa termina quando a cavidade está completamente preenchida e o metal começa a solidificar sob pressão.
Resfriamento, extração e acabamento
Depois de preencher a cavidade, o metal fundido esfria e solidifica dentro do molde. O tempo de resfriamento depende da espessura e do tamanho da peça, além da liga escolhida. Manter a pressão durante o resfriamento ajuda a reduzir a contração e melhora a precisão dimensional.
Após a solidificação, as metades do molde se abrem e os pinos extratores empurram a peça fundida para fora. O sistema de extração precisa liberar a peça sem danificar sua superfície ou seu formato.
Depois da extração, são feitas etapas de pós-processamento. Elas podem incluir o corte do material excedente, a remoção de rebarbas ou a usinagem de superfícies para obter tolerâncias mais rigorosas. Algumas peças fundidas também passam por tratamento térmico ou acabamento superficial para atender a requisitos específicos.
Ao final dessa etapa, a peça fundida está pronta para inspeção e uso posterior na produção.
Materiais usados na fundição sob pressão em câmara fria
A fundição sob pressão em câmara fria utiliza metais capazes de suportar altas temperaturas e conservar a resistência em condições exigentes. Esses materiais são escolhidos conforme seus pontos de fusão, durabilidade, resistência à corrosão e capacidade de produzir peças precisas e duradouras.
Metais com alto ponto de fusão
As máquinas de câmara fria são projetadas para metais não ferrosos com pontos de fusão mais altos do que os usados em sistemas de câmara quente. Entre os exemplos estão ligas de alumínio, ligas de cobre e magnésio, além de determinadas ligas de zinco com alto teor de alumínio.
Principais vantagens dos metais de alto ponto de fusão na fundição sob pressão:
- Maior resistência e dureza em comparação com metais de baixo ponto de fusão
- Resistência ao desgaste e à deformação em temperaturas elevadas
- Adequação a peças estruturais e sujeitas a cargas
Setores como o automotivo, aeroespacial e de equipamentos industriais frequentemente usam esses materiais porque equilibram resistência e precisão. A capacidade de produzir formas complexas com qualidade consistente os torna essenciais em aplicações exigentes.
Ligas de alumínio
A fundição sob pressão de alumínio é a aplicação mais comum das máquinas de câmara fria. As ligas de alumínio combinam baixo peso, boa resistência mecânica e excelente resistência à corrosão. Essas características as tornam ideais para produzir carcaças, suportes e componentes de motor.
O alumínio também tem alta condutividade térmica e elétrica, o que beneficia peças usadas em eletrônicos e sistemas de gerenciamento térmico. Diferentemente de alguns outros metais, o alumínio mantém seu desempenho em uma ampla faixa de temperatura, sendo confiável tanto em ambientes internos quanto externos.
Os fabricantes frequentemente escolhem peças fundidas de alumínio para a produção de alto volume, pois a liga escoa bem em moldes detalhados. O resultado são peças com superfícies lisas e precisão dimensional, reduzindo a necessidade de usinagem secundária.
As aplicações comuns incluem:
- Componentes automotivos, como caixas de transmissão e blocos de motor
- Carcaças para eletrônicos de consumo
- Peças para máquinas industriais que precisam combinar resistência e baixo peso
Ligas de magnésio e cobre
As ligas de magnésio são valorizadas por serem os metais estruturais mais leves disponíveis. Elas oferecem uma boa relação resistência/peso, sendo úteis em peças aeroespaciais e automotivas nas quais a redução de peso é essencial. O magnésio também apresenta excelente usinabilidade e boa condutividade térmica, embora exija manuseio cuidadoso devido à sua reatividade.
Já as ligas de cobre se destacam pela alta resistência à tração, resistência ao desgaste e condutividade superior. Essas propriedades tornam as ligas de cobre adequadas a componentes elétricos, acessórios hidráulicos e peças expostas a cargas elevadas.
Embora seja mais pesado que o alumínio ou o magnésio, o cobre oferece durabilidade em aplicações que exigem longa vida útil e resistência à corrosão. Sua capacidade de suportar condições operacionais extremas o torna uma boa opção para peças industriais e de alto desempenho.
Em conjunto, as ligas de magnésio e cobre ampliam as possibilidades da fundição sob pressão em câmara fria, oferecendo alternativas que equilibram peso, resistência e condutividade para necessidades especializadas.
Fundição sob pressão em câmara fria e em câmara quente
A fundição sob pressão em câmara fria e em câmara quente usa pressão para forçar o metal fundido para dentro de um molde, mas os processos diferem na forma como o metal entra na máquina e nas ligas que podem processar. Essas diferenças afetam o tempo de ciclo, a vida útil das ferramentas e os tipos de peças que podem ser fabricados.
Diferenças fundamentais
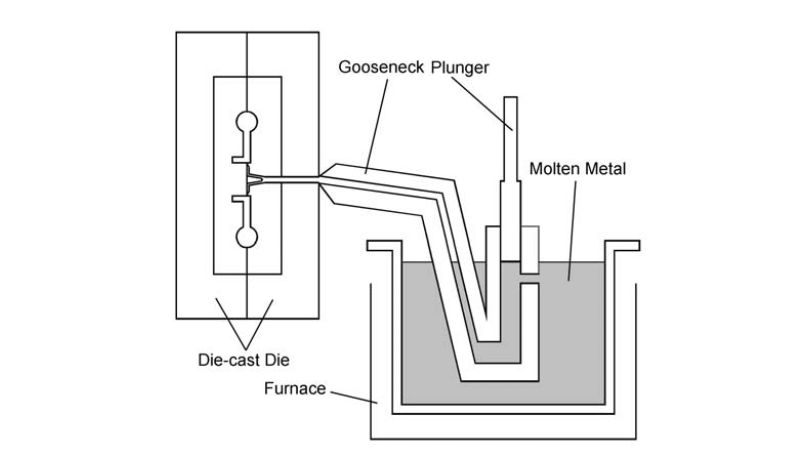
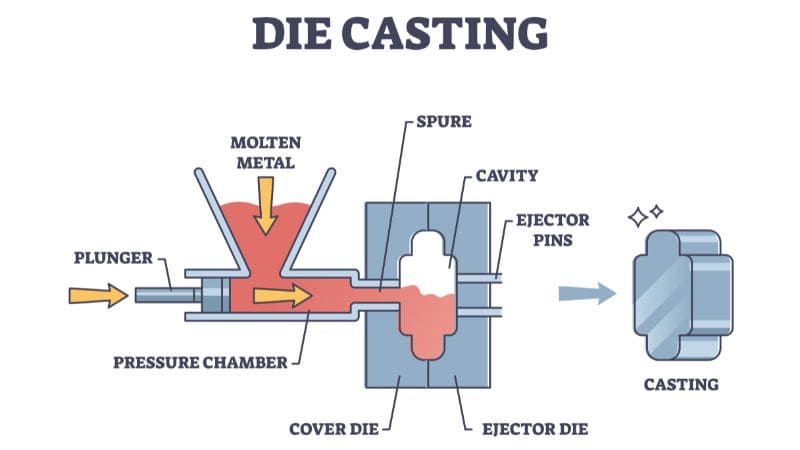
Na fundição sob pressão em câmara fria, o metal fundido é despejado em uma câmara de injeção separada e depois injetado no molde. O processo é mais lento porque exige o enchimento manual ou automatizado com uma concha. Ele é usado para metais com alto ponto de fusão, como alumínio, latão e certas ligas de magnésio.
Na fundição sob pressão em câmara quente, o sistema de injeção fica submerso em um forno com metal fundido. A máquina bombeia o metal diretamente para dentro do molde, tornando o processo mais rápido e eficiente. Esse método é ideal para metais com ponto de fusão mais baixo, como zinco, chumbo e algumas ligas de magnésio.
Uma diferença importante está no desgaste do equipamento. As máquinas de câmara quente sofrem menos esforço porque usam ligas mais macias, enquanto as máquinas de câmara fria precisam suportar temperaturas mais altas, que podem reduzir a vida útil das ferramentas.
| Característica | Câmara fria | Câmara quente |
|---|---|---|
| Tipo de metal | Alumínio, latão, magnésio (alto ponto de fusão) | Zinco, chumbo, magnésio (baixo ponto de fusão) |
| Velocidade do ciclo | Mais lenta | Mais rápida |
| Manuseio do metal | Colocado com concha na câmara de injeção | Bombeado diretamente do forno |
| Desgaste das ferramentas | Maior | Menor |
Aplicações da fundição sob pressão em câmara fria
A fundição sob pressão em câmara fria atende a setores que precisam de peças metálicas precisas, duráveis e leves. É especialmente valiosa para componentes feitos de alumínio e outras ligas que exigem alta resistência e dimensões precisas.
Componentes automotivos
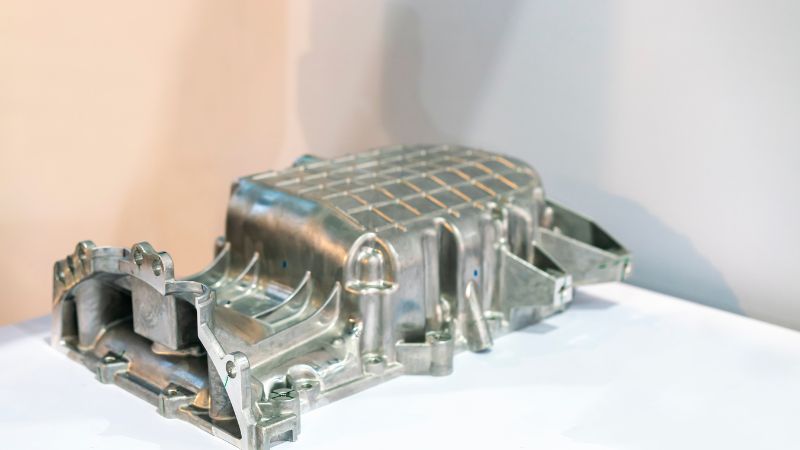
As montadoras usam a fundição sob pressão em câmara fria para fabricar blocos de motor, cabeçotes de cilindro e carcaças de transmissão. Essas peças precisam suportar calor, pressão e esforços mecânicos, por isso as peças fundidas de alumínio são uma opção comum. O processo garante tolerâncias rigorosas e qualidade consistente, reduzindo a necessidade de usinagem secundária.
Também são produzidas por esse método peças leves de suspensão, como braços de controle e mangas de eixo de direção. Ao reduzir o peso sem sacrificar a resistência, os fabricantes melhoram a eficiência de combustível e a dirigibilidade do veículo.
A capacidade de formar geometrias complexas com paredes finas permite que engenheiros projetem peças que equilibrem desempenho e economia. Isso torna a fundição sob pressão em câmara fria um processo padrão na fabricação automotiva moderna.
Peças industriais e elétricas
Em equipamentos industriais, carcaças e suportes fundidos se beneficiam da resistência e da durabilidade do processo em câmara fria. É possível produzir componentes com superfícies lisas e dimensões precisas, reduzindo problemas de montagem e aumentando a confiabilidade.
Conectores elétricos, invólucros e carcaças de motores exigem precisão e resistência ao desgaste. A fundição sob pressão em câmara fria permite o uso de ligas como alumínio e cobre, que oferecem boa condutividade e resistência à corrosão.
O processo também permite a produção de alto volume de peças com qualidade consistente. Isso é essencial em setores como distribuição de energia, máquinas pesadas e equipamentos de energia renovável, nos quais a longa vida útil e a segurança são prioridades.
Bens de consumo e eletrônicos
A fundição sob pressão em câmara fria é amplamente usada em bens de consumo nos quais aparência e durabilidade são importantes. Itens como eletrodomésticos de cozinha, carcaças de ferramentas elétricas e ferragens para móveis frequentemente usam peças fundidas de alumínio por sua resistência e acabamento limpo.
Na eletrônica, os fabricantes usam o processo para produzir carcaças de celulares, dobradiças de laptops e invólucros de equipamentos de áudio. Essas peças precisam ser leves e, ao mesmo tempo, fortes o bastante para proteger componentes sensíveis.
As superfícies lisas e os detalhes finos obtidos por fundição sob pressão também reduzem as etapas de acabamento, diminuindo os custos e mantendo uma aparência de alta qualidade. Esse equilíbrio entre função e projeto torna o processo valioso nos mercados de consumo.
Perguntas frequentes
Quais são as principais vantagens da fundição sob pressão em câmara fria?
Esse processo produz peças com alta precisão dimensional e acabamento superficial liso. Ele permite formar paredes finas e geometrias complexas que seriam difíceis de obter com outros métodos de fabricação.
Também atende a grandes séries de produção com qualidade consistente, sendo eficiente para setores que precisam de peças em alto volume.
Em quais aplicações a fundição sob pressão em câmara fria é mais usada?
Fabricantes automotivos a usam para blocos de motor, carcaças de transmissão e peças estruturais. Empresas aeroespaciais recorrem ao processo para componentes leves e resistentes.
Ele também é usado em eletrônicos para fabricar carcaças e em equipamentos médicos que exigem precisão e durabilidade.
Quais são as limitações da fundição sob pressão em câmara fria?
O equipamento tem custos de preparação mais altos porque exige um forno separado. O processo também pode ser mais lento que a fundição em câmara quente devido à etapa adicional de transferência do metal fundido.
Ele não é ideal para peças muito grandes nem para metais com baixos pontos de fusão, que são mais adequados à fundição em câmara quente.







