
As tolerâncias da fundição sob pressão são variações controladas que garantem que cada componente se encaixe corretamente, funcione como previsto e atenda aos padrões de qualidade exigidos. Sem um controle adequado das tolerâncias, até pequenas diferenças dimensionais podem causar problemas de montagem, reduzir o desempenho ou exigir retrabalho caro. Este artigo apresenta as normas, os fatores que influenciam as tolerâncias da fundição sob pressão e as melhores práticas para que os fabricantes mantenham a qualidade de seus produtos.
Fundamentos das tolerâncias na fundição sob pressão
As tolerâncias na fundição sob pressão definem os limites permitidos de variação nas dimensões de uma peça para assegurar encaixe, função e desempenho adequados. Elas dependem de fatores como as propriedades do material, o projeto do molde e o controle do processo, e determinam o quanto o produto final se aproxima das medidas previstas.
Definição de tolerância de fundição
Uma tolerância de fundição é a variação admissível entre a medida real de uma peça fundida e sua dimensão nominal ou especificada no projeto.
Na fundição sob pressão, as tolerâncias são expressas como um intervalo, por exemplo, ±0.005 inches (±0.127 mm). Esse intervalo leva em conta as variações naturais durante o resfriamento, a solidificação e o manuseio.
Esses limites se aplicam a todas as características críticas, incluindo espessura, distância entre furos e perfis de superfície. O valor escolhido depende da função da peça, da capacidade do processo de fabricação e da estabilidade dimensional do material.
Importância da precisão dimensional
A precisão dimensional garante que as peças se encaixem corretamente, sem usinagem adicional nem retrabalho. Em conjuntos, até pequenos desvios podem causar desalinhamento, vazamentos ou falhas mecânicas.
Setores como o automotivo, o aeroespacial e o de dispositivos médicos frequentemente exigem tolerâncias de precisão para manter a segurança e o desempenho. Por exemplo, uma carcaça de motor com tolerâncias muito amplas pode provocar vibração ou problemas de vedação.
Manter a precisão também reduz a taxa de refugo e melhora a eficiência da produção. Quando os fabricantes atendem às tolerâncias especificadas desde o início, evitam ajustes dispendiosos nas etapas posteriores.
Na prática, a precisão depende de parâmetros de processo consistentes — como temperatura do metal fundido, pressão de injeção e tempo de resfriamento — combinados com um projeto e uma manutenção de molde de alta qualidade.
Tolerâncias lineares e geométricas
As tolerâncias lineares controlam a variação permitida em dimensões retilíneas, como comprimento, largura e espessura. Por exemplo, uma tolerância de ±0.005 inch (±0.127 mm) pode ser aplicada a uma aresta usinada ou à distância entre furos.
As tolerâncias geométricas definem a variação admissível de forma, posição e orientação. Os tipos mais comuns incluem:
| Tipo | Finalidade | Exemplo de controle |
|---|---|---|
| Planicidade | Garante que uma superfície seja plana | Desvio de ±0.002 in ao longo da superfície |
| Paralelismo | Mantém as superfícies alinhadas | ±0.003 in entre planos |
| Angularidade | Mantém os ângulos especificados | ±0.5° em relação ao projeto |
Os dois tipos atuam em conjunto para garantir que as peças sejam funcionais e intercambiáveis. As tolerâncias lineares tratam do tamanho, enquanto as geométricas asseguram que as características da peça estejam alinhadas e interajam como previsto.
Normas de tolerância para fundição sob pressão
As tolerâncias da fundição sob pressão são definidas com base em normas reconhecidas pelo setor, que estabelecem a variação dimensional admissível para peças fundidas. Essas normas variam conforme a região e a aplicação, mas a maioria dos fabricantes segue as diretrizes da NADCA ou da ISO 8062 para garantir qualidade e encaixe consistentes.
Diretrizes de tolerância da NADCA
A North American Die Casting Association (NADCA) publica normas de tolerância dimensional para peças fundidas sob pressão de alumínio, zinco e magnésio. Essas diretrizes são amplamente utilizadas na América do Norte para a fundição sob pressão de alta pressão.
As tolerâncias da NADCA se baseiam nas dimensões da peça, no tipo de metal e no método de produção. As tabelas são separadas por classes Standard e Precision.
ISO 8062 e classes DCTG
A ISO 8062 é a norma internacional para tolerâncias de fundição. A parte atualmente aplicável à fundição sob pressão é a ISO 8062-3, que define os níveis de DCTG (Dimensional Casting Tolerance Grade, classe de tolerância dimensional de fundição).
As classes DCTG vão de DCTG 1 (mais rigorosa) a DCTG 16 (mais ampla). Em geral, peças fundidas sob pressão de alta pressão podem atingir DCTG 4–6 sem usinagem adicional.
Essa especificação permite que fabricantes do mundo todo usem uma referência comum de tolerância, facilitando a comparação das especificações entre fornecedores.
Tolerâncias padrão e tolerâncias de precisão
As tolerâncias padrão representam o nível mais econômico que se pode obter na produção normal de fundição sob pressão. Elas equilibram o controle dimensional e a eficiência de custos.
As tolerâncias de precisão são mais rigorosas e exigem maior exatidão na construção do molde, melhor controle do processo e, às vezes, usinagem secundária. Isso aumenta o custo de produção, mas pode reduzir problemas posteriores de ajuste ou montagem.
A escolha entre as duas depende da função da peça, do encaixe necessário e das restrições de orçamento.
Fatores que influenciam as tolerâncias da fundição sob pressão
A precisão dimensional na fundição sob pressão depende da interação entre as propriedades do material, o projeto da peça, a precisão do molde e a estabilidade do processo. Cada um desses fatores pode causar variações e afetar o atendimento às tolerâncias especificadas.
Seleção do material e tipo de liga
Ligas diferentes se expandem, contraem e solidificam em ritmos distintos. Por exemplo, ligas de alumínio geralmente apresentam padrões de contração previsíveis, mas variações na composição ainda podem alterar as dimensões finais.
A condutividade térmica e a contração durante a solidificação são propriedades essenciais que influenciam o controle das tolerâncias. Materiais com alta condutividade térmica esfriam de maneira mais uniforme, reduzindo empenamento e deformação.
Algumas ligas estão mais sujeitas a tensões internas durante o resfriamento. Isso pode causar pequenas alterações dimensionais mesmo quando o molde é preciso. A escolha de uma liga estável e de qualidade consistente reduz esses riscos.
Geometria da peça e ângulo de saída
Geometrias complexas aumentam a possibilidade de variações de tolerância. Paredes finas, cavidades profundas e cantos vivos podem provocar resfriamento e contração desiguais.
O ângulo de saída — a inclinação aplicada às superfícies verticais — ajuda a retirar as peças do molde sem raspá-las nem deformá-las. Na fundição sob pressão de alumínio, costuma-se recomendar um ângulo de saída de 1°–3°.
Um ângulo insuficiente pode fazer a peça ficar presa no molde e se deformar durante a extração. Um ângulo excessivo pode prejudicar o encaixe na montagem. É essencial equilibrar as exigências de saída com as necessidades funcionais.
Os projetistas frequentemente simplificam a geometria em áreas não críticas para melhorar o controle das tolerâncias. Reduzir rebaixos profundos e diferenças extremas na espessura das paredes pode ajudar a manter a consistência dimensional.
Projeto do molde e qualidade das ferramentas
A precisão do molde afeta diretamente as tolerâncias da peça. Qualquer desalinhamento, desgaste ou defeito na cavidade do molde será reproduzido na peça fundida.
A posição dos canais de resfriamento, a ventilação e a simetria da cavidade influenciam o preenchimento e a solidificação do metal. Um projeto de resfriamento inadequado pode provocar contração localizada ou empenamento.
A qualidade do aço-ferramenta e a precisão da usinagem determinam a capacidade do molde de manter sua forma ao longo de ciclos repetidos. Um molde de alta qualidade resiste ao desgaste e conserva dimensões consistentes na cavidade.
A manutenção regular, incluindo polimento e verificações dimensionais, evita o desvio gradual das tolerâncias. Na produção de alto volume, o desgaste das ferramentas é uma causa comum de variação dimensional.
Controle do processo e capacidade da máquina
Mesmo com um molde preciso, um controle deficiente do processo pode fazer com que as peças ultrapassem as tolerâncias. Entre os parâmetros principais estão a velocidade de injeção, a pressão de recalque, a temperatura do molde e a temperatura do metal fundido.
As máquinas modernas de fundição sob pressão usam sensores e controladores para manter essas variáveis estáveis. Oscilações de temperatura ou pressão podem provocar alterações dimensionais e defeitos superficiais.
A força de fechamento da máquina também é importante. Se for baixa demais, o molde pode se abrir ligeiramente durante a injeção, causando rebarbas e erros dimensionais.
O monitoramento consistente por meio do controle estatístico do processo (CEP) ajuda a detectar tendências antes que as peças saiam da especificação. Isso reduz o refugo e melhora a confiabilidade das tolerâncias ao longo do tempo.
Tolerâncias típicas de peças fundidas sob pressão
As peças fundidas sob pressão são produzidas dentro de limites dimensionais específicos para garantir encaixe e desempenho adequados. Essas tolerâncias variam conforme o material, o tamanho da peça e o processo de fabricação, e influenciam tanto o custo de produção quanto a precisão possível.
Tolerâncias na fundição sob pressão de alumínio
A fundição sob pressão de alumínio oferece bom controle dimensional, especialmente em lotes de produção médios e grandes. As tolerâncias padrão da NADCA para alumínio geralmente variam de ±0.002 in/in (±0.05 mm/25 mm) para dimensões lineares, com um limite mínimo em torno de ±0.005 in (±0.13 mm) para características pequenas.
As tolerâncias de planicidade e retitude dependem do tamanho e da geometria da peça. Peças fundidas maiores podem admitir tolerâncias um pouco mais amplas devido à contração térmica durante o resfriamento.
Prestadores de serviços de fundição sob pressão de alumínio frequentemente consultam as tabelas da NADCA para definir limites para:
| Tipo de característica | Tolerância típica (alumínio) |
|---|---|
| Linear (por polegada) | ±0.002 in (±0.05 mm) |
| Diâmetro do furo | ±0.003 in (±0.08 mm) |
| Planicidade (por polegada) | ±0.004 in (±0.10 mm) |
Em geral, essas tolerâncias são mais rigorosas do que as possíveis na fundição em areia ou por cera perdida sem usinagem.
Tolerâncias na fundição sob pressão de zinco e magnésio
A fundição sob pressão de zinco pode alcançar tolerâncias mais rigorosas do que a de alumínio devido à menor taxa de contração e à maior estabilidade dimensional. As tolerâncias lineares típicas do zinco são de aproximadamente ±0.0015 in/in (±0.038 mm/25 mm), e características pequenas frequentemente mantêm ±0.002 in (±0.05 mm).
As tolerâncias do magnésio ficam entre as do alumínio e as do zinco. O magnésio oferece boa estabilidade, mas pode exigir limites um pouco mais amplos em projetos com paredes finas.
O baixo ponto de fusão do zinco permite maior vida útil das ferramentas e dimensões consistentes em grandes volumes. Isso torna o material adequado para componentes pequenos e precisos, como engrenagens, carcaças e conectores.
| Tipo de característica | Tolerância típica (zinco) |
|---|---|
| Linear (por polegada) | ±0.0015 in (±0.038 mm) |
| Diâmetro do furo | ±0.002 in (±0.05 mm) |
| Deslocamento da linha de partição | ±0.002 in (±0.05 mm) |
Comparação de tolerâncias por processo de fundição
Os diferentes processos de fundição produzem faixas de tolerância diferentes. Em geral, a fundição sob pressão alcança as tolerâncias mais rigorosas sem usinagem secundária.
Capacidade típica de tolerância linear (por polegada):
| Processo | Tolerância linear típica |
|---|---|
| Fundição sob pressão de alta pressão | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Fundição por cera perdida | ±0.005 in (±0.13 mm) |
| Fundição em areia | ±0.010 in (±0.25 mm) ou maior |
A maior precisão da fundição sob pressão decorre do uso de moldes de aço temperado e alta pressão. A fundição em areia usa moldes de areia solta, o que limita a repetibilidade e aumenta a variação dimensional. A fundição por cera perdida oferece mais precisão do que a fundição em areia, mas ainda exige usinagem para encaixes críticos.
Essas diferenças ajudam a decidir se uma peça deve ser fundida diretamente nas dimensões finais ou com sobremetal para posterior usinagem.
Garantia da qualidade e métodos de inspeção
Manter a precisão dimensional em peças fundidas sob pressão exige medições precisas e controle consistente do processo. Os fabricantes recorrem a métodos de inspeção direcionados, monitoramento estatístico e relatórios detalhados para confirmar que as peças atendem às tolerâncias especificadas e permanecem dentro dos limites aceitáveis de variação.
Técnicas de inspeção para peças fundidas sob pressão
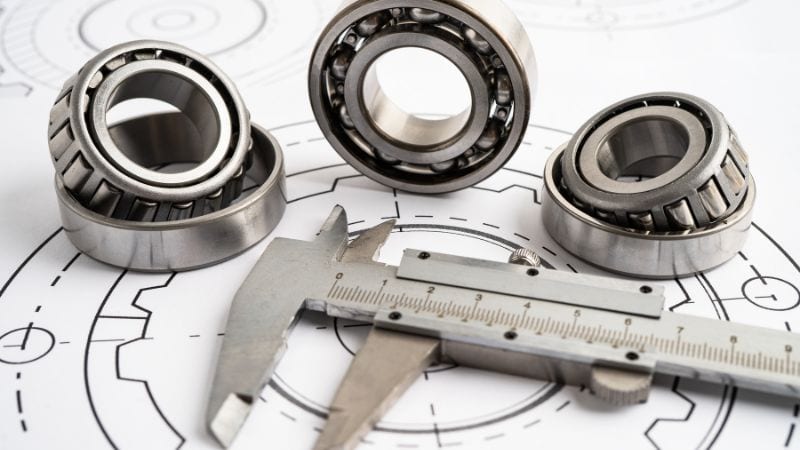
As verificações dimensionais costumam ser feitas com paquímetros, micrômetros, máquinas de medição por coordenadas (CMMs) e projetores de perfil. Essas ferramentas verificam características críticas, como diâmetros de furos, espessura das paredes e planicidade.
Métodos de ensaio não destrutivo, como a inspeção por raios X, detectam defeitos internos — como porosidade ou vazios — sem danificar a peça. Defeitos superficiais são identificados por meio de inspeção visual sob iluminação controlada.
Em geometrias complexas, a digitalização 3D pode capturar dados de toda a superfície e compará-los diretamente com modelos CAD. Isso ajuda a detectar empenamento, contração ou desvios em áreas de difícil acesso.
A frequência de inspeção geralmente depende da etapa da produção. A inspeção da primeira peça confirma a precisão das ferramentas, enquanto as verificações durante o processo monitoram a produção em andamento e identificam desvios logo no início.
Controle estatístico do processo na fundição sob pressão
O controle estatístico do processo (CEP) acompanha os dados de produção para detectar tendências antes que as peças ultrapassem as tolerâncias. As medições de peças amostradas são registradas em cartas de controle para monitorar a variação ao longo do tempo.
Indicadores como Cp (capacidade do processo) e Cpk (índice de capacidade do processo) mostram o quanto o processo permanece dentro dos limites de tolerância. Valores mais altos indicam uma produção mais estável e previsível.
Na fundição sob pressão, o CEP costuma acompanhar variáveis como temperatura do metal fundido, pressão de injeção e velocidade de resfriamento. Alterações nesses parâmetros podem afetar diretamente a precisão dimensional e a qualidade da superfície.
Ao identificar mudanças logo no início, os operadores podem ajustar as configurações do processo — como a temperatura do molde ou a velocidade de injeção — antes que ocorram defeitos. Isso reduz o refugo e melhora a consistência entre lotes de produção.
Perguntas frequentes
Como as propriedades do material afetam os níveis de tolerância das peças fundidas sob pressão?
Ligas diferentes se contraem em ritmos distintos durante o resfriamento, o que pode alterar as dimensões finais.
Metais com maior expansão térmica podem exigir um controle de processo mais rigoroso para permanecer dentro dos limites.
A dureza do material também pode influenciar a quantidade de usinagem após a fundição necessária para atender às tolerâncias.
Como o projeto do molde afeta a precisão dos componentes fundidos?
Um molde bem projetado minimiza a deformação e o resfriamento desigual. Canais de alimentação e respiros dimensionados corretamente reduzem defeitos que podem afetar a precisão dimensional. Os recursos de alinhamento do molde ajudam a controlar o deslocamento da linha de partição e a manter a repetibilidade.
O acabamento superficial pode afetar as tolerâncias alcançáveis na fundição sob pressão?
O acabamento superficial pode influenciar a medição e a interpretação das dimensões. Superfícies ásperas podem gerar variações nas leituras durante a inspeção. Um acabamento mais liso costuma melhorar a consistência das medições e reduzir a necessidade de usinagem secundária.







