
Fundição sob pressão pode variar bastante conforme vários fatores importantes. Em média, um projeto de fundição sob pressão pode custar de alguns milhares de dólares para peças pequenas e simples a dezenas de milhares de dólares para componentes maiores e mais complexos. Fabricantes e clientes concordam que custos mais controláveis sempre favorecem ambas as partes, pois permitem orçamentos de produção menores e preços mais razoáveis. Portanto, para entender o que determina esses custos e tomar decisões bem fundamentadas antes do início da produção, é essencial detalhar cada fator de custo e identificar onde é possível economizar sem comprometer a qualidade.
Entenda a estrutura de custos da fundição sob pressão
O custo da fundição sob pressão é determinado pelo processo de fabricação, pelos materiais utilizados e pelo volume de produção. Cada fator influencia o custo total por peça, desde o investimento inicial no molde até as despesas operacionais durante a produção.
Detalhamento dos componentes de custo
O custo da fundição sob pressão inclui componentes fixos e variáveis .
Os custos fixos incluem o projeto e a fabricação do ferramental (matriz), que podem variar de alguns milhares de dólares para moldes simples a centenas de milhares para ferramentas complexas com múltiplas cavidades.
Os custos variáveis dependem do volume de produção e incluem:
| Componente de custo | Descrição |
|---|---|
| Custo do material | Preço da liga × peso da peça, ajustado pela taxa de refugo (geralmente 5–10%). |
| Custo de processamento | Operação da máquina, tempo de ciclo, energia e mão de obra. |
| Operações secundárias | Usinagem, rebarbação, acabamento superficial e inspeção. |
| Manutenção | Reparo e substituição da matriz, além da manutenção das máquinas. |
Tempos de ciclo mais longos ou maior complexidade do projeto da peça aumentam o consumo de mão de obra e energia.
Em grandes séries, os custos do ferramental são distribuídos por mais unidades, reduzindo o custo por peça.
Uma estimativa precisa de custos ajuda a manter o projeto lucrativo e competitivo. Ela permite que os fabricantes definam preços realistas, planejem orçamentos e escolham a abordagem de produção adequada.
Ao considerar todos os fatores de custo—ferramental, materiais, processamento e volume—os fabricantes podem identificar oportunidades de economia e evitar despesas inesperadas.
Custos de ferramental e moldes
O ferramental para fundição sob pressão envolve despesas iniciais significativas devido à precisão, aos materiais e à engenharia necessários. O custo depende de fatores como o projeto do molde, a complexidade e o volume de produção previsto. Um bom planejamento pode reduzir os custos a longo prazo ao aumentar a vida útil da ferramenta e minimizar defeitos.
Investimento inicial em ferramental
O investimento inicial em ferramental cobre o projeto, a engenharia e a fabricação da matriz ou do molde. Muitas vezes, é o maior custo individual de um projeto de fundição sob pressão.
Moldes de alta qualidade são feitos de aços para ferramentas como o H13, que resiste ao calor e ao desgaste. Esses materiais são caros, mas duram mais em condições de fundição sob alta pressão.
As despesas adicionais podem incluir prototipagem, lotes de testee ajustes antes da produção em escala total.
Projeto e complexidade do molde
O projeto do molde afeta tanto o custo quanto o desempenho. Um molde bem projetado garante qualidade consistente e reduz operações secundárias, como usinagem ou acabamento.
Os principais fatores de projeto incluem:
- Geometria da peça (paredes finas, reentrâncias e cantos vivos)
- Número de cavidades (mais cavidades aumentam o custo, mas elevam a produção)
- Sistemas de canais e respiros para direcionar corretamente o metal e permitir a saída dos gases
- Canais de resfriamento para reduzir o tempo de ciclo e os defeitos
Projetos complexos exigem mais usinagem, ajuste de precisão e trabalho de simulação. Aplicar desde cedo os princípios de projeto para manufatura (DFM) pode evitar reprojetos dispendiosos. Ferramentas de simulação podem prever o fluxo do metal, o comportamento do resfriamento e possíveis áreas de defeito antes da usinagem do aço.
Vida útil e manutenção da ferramenta
A vida útil da ferramenta é medida pelo número de ciclos de fundição (injeções) que um molde pode produzir antes de precisar de reparo ou substituição. Esse número pode variar de 50,000 a mais de 1,000,000 ciclos dependendo do material, do projeto e da manutenção.
A manutenção regular prolonga a vida útil da ferramenta e garante a qualidade consistente das peças. Entre as práticas comuns estão:
- Limpeza após cada produção
- Inspeção para detectar desgaste ou trincas
- Substituição de insertos do ferramental nas áreas de maior desgaste
- Aplicação de revestimentos protetores para reduzir a fadiga térmica
A manutenção preventiva é mais econômica que os reparos emergenciais. O armazenamento adequado também protege os moldes contra corrosão e danos acidentais. Com o tempo, essas práticas ajudam a controlar os custos do ferramental e manter a eficiência da produção.
Seleção de materiais e impacto nos custos
A escolha do material afeta diretamente o custo da fundição sob pressão por meio do preço da matéria-prima, dos requisitos de processamento e dos níveis de desperdício. As ligas variam em preço, densidade e desempenho, o que pode alterar as necessidades de ferramental e a eficiência da produção.
Tipos de materiais usados na fundição sob pressão
A fundição sob pressão utiliza com frequência ligas de alumínio, zincoe magnésio .
- O alumínio é leve, resistente à corrosão e adequado para formas complexas. Tem custo moderado, mas exige temperaturas de fusão mais altas, o que pode aumentar o consumo de energia.
- O zinco oferece excelente fluidez e resistência para peças de paredes finas. É mais pesado, mas funde em temperaturas mais baixas, reduzindo os custos de energia.
- O magnésio é o metal estrutural mais leve, tem boa relação resistência-peso, mas é mais caro e exige manuseio cuidadoso.
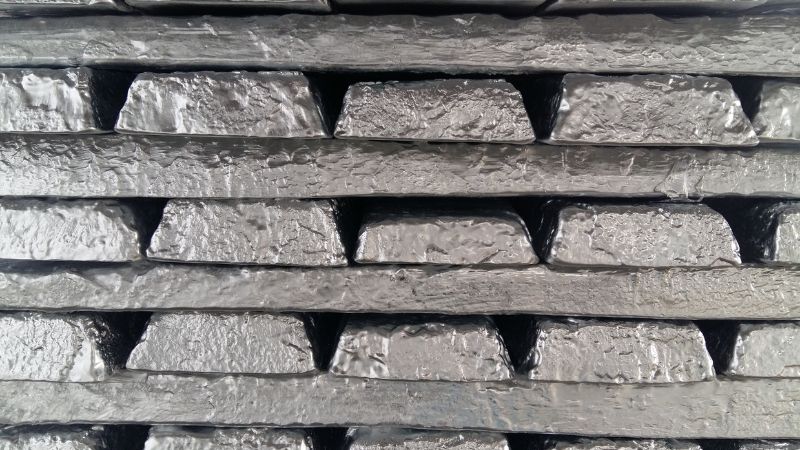
As propriedades mecânicas e o comportamento de fundição de cada liga influenciam o tempo de ciclo, o desgaste do ferramental e a qualidade final da peça. Escolher o material adequado exige uma análise de custos que equilibre esses fatores com a aplicação prevista e o orçamento.
Cálculo do custo do material
O custo do material depende do preço de mercado da liga, da densidade e da quantidade necessária por peça. Os preços do alumínio, do zinco e do magnésio variam conforme a oferta, a demanda e os mercados globais de metais.
Uma estimativa simples de custo pode ser calculada assim:
Custo do material = (volume da peça × densidade do material) × preço unitário
Por exemplo, a menor densidade do alumínio significa menos peso por peça, mas seu ponto de fusão mais alto pode elevar o custo de energia. A maior densidade do zinco aumenta o custo calculado pelo peso, mas ciclos mais curtos podem compensar essa diferença. O preço mais alto do magnésio por quilograma pode ser justificável quando a redução de peso é essencial. Além disso, os fabricantes frequentemente negociam preços por volume para grandes produções e reduzem o custo unitário.
Aproveitamento de material e desperdício
O aproveitamento do material mede quanto da matéria-prima comprada se transforma na peça final. Na fundição sob pressão, as taxas de desperdício costumam variar de 8% a 10% devido ao metal fundido que fica nos canais, canais de entrada e extravasores.
As sobras podem muitas vezes ser recicladas, mas a refusão aumenta os custos de energia e mão de obra. Ligas como alumínio e zinco são recicladas com facilidade sem perder suas propriedades, enquanto o magnésio exige processos mais controlados para evitar oxidação.
Melhorar o projeto do molde, otimizar os sistemas de alimentação e ajustar o volume de injeção pode reduzir o desperdício. Mesmo pequenas melhorias no aproveitamento podem gerar economias significativas em grandes séries de produção.
Volume de produção e economias de escala
Na fundição sob pressão, o número de peças produzidas afeta diretamente o custo total de fabricação e o custo por peça. Quantidades maiores distribuem as despesas fixas por mais unidades, enquanto lotes menores frequentemente têm custo unitário mais alto devido à distribuição limitada dos custos.
Efeito do volume de produção sobre o custo
O volume de produção influencia a distribuição de custos fixos, como ferramental e preparação. Uma matriz que custa $50,000 para fabricar acrescenta $50 ao custo de cada peça quando são produzidas apenas 1,000 unidades, mas somente $0.50 por peça quando se produzem 100,000 unidades.
Volumes elevados também melhoram a utilização das máquinas. A operação contínua reduz o tempo ocioso e, com isso, a parcela de mão de obra e energia atribuída a cada peça.
No entanto, séries maiores exigem um investimento inicial maior em materiais e planejamento. Se a demanda for incerta, produzir em grandes quantidades pode aumentar os custos de armazenamento e imobilizar capital.
Economias de escala na fundição sob pressão
As economias de escala ocorrem quando o aumento do volume de produção reduz o custo médio por peça. Na fundição sob pressão, isso acontece porque os custos fixos—ferramental, preparação e determinadas despesas gerais—são distribuídos por mais unidades.
Os benefícios da automação também aumentam com o volume. As máquinas podem operar por mais tempo sem interrupção, e matrizes com várias cavidades produzem diversas peças por ciclo, reduzindo ainda mais os custos.
A produção em grande escala também permite comprar matérias-primas em volume, reduzindo o custo do material por peça. Ainda assim, as economias de escala têm limites; a partir de certo ponto, armazenamento, logística e demanda do mercado podem anular novas economias.
Complexidade da peça e projeto para manufatura
A geometria, as tolerâncias e as características de uma peça fundida sob pressão afetam diretamente o custo de produção e a eficiência da fabricação. Escolhas cuidadosas de projeto podem reduzir a complexidade do ferramental, melhorar a estabilidade dimensionale manter alta precisão sem despesas desnecessárias.
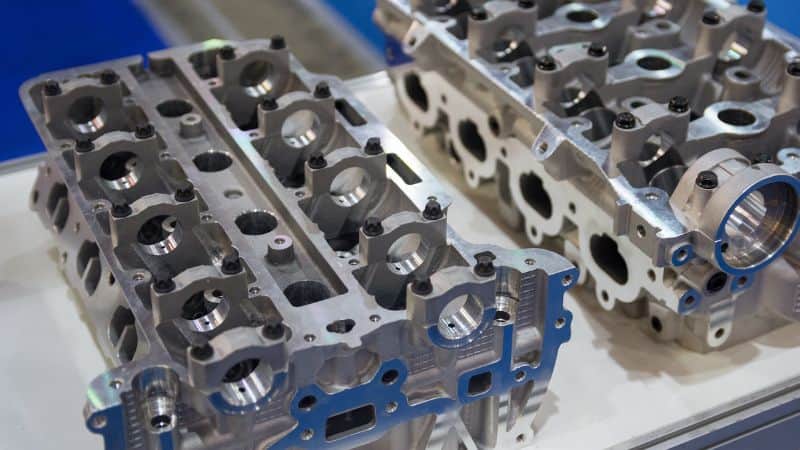
Impacto da complexidade da peça no custo
Peças complexas frequentemente exigem moldes mais elaborados, usinagem adicional e tempos de ciclo mais longos. Características como reentrâncias profundas, paredes finas ou cantos vivos podem elevar o custo do ferramental e aumentar o risco de defeitos.
Uma complexidade maior também pode exigir materiais especializados para o ferramental ou matrizes com múltiplas gavetas, aumentando tanto o custo inicial quanto o de manutenção.
Em muitos casos, simplificar a geometria pode:
- Reduzir o tempo de fabricação do molde
- Diminuir as taxas de refugo
- Encurtar os ciclos de produção
Por exemplo, uma peça com várias nervuras finas pode exigir velocidades de injeção menores para evitar empenamento, aumentando o tempo de máquina por unidade.
Princípios de projeto para manufatura
O projeto para manufatura (DFM) prioriza a criação de peças que sejam mais fáceis e econômicas de produzir sem deixar de atender aos requisitos de desempenho.
Entre os principais aspectos de DFM para fundição sob pressão estão:
- Espessura uniforme das paredes para evitar resfriamento desigual e contração
- Ângulos de saída generosos para facilitar a extração do molde
- Redução de tolerâncias rigorosas quando não forem funcionalmente necessárias
- Evitar características superficiais desnecessárias que exijam usinagem secundária
Aplicar DFM desde o início do projeto permite que os engenheiros alinhem a geometria da peça às capacidades das máquinas e do ferramental de fundição sob pressão. Isso ajuda a reduzir o pós-processamento, prolongar a vida útil do molde e melhorar a consistência da produção.
Uma colaboração estreita entre as equipes de projeto e fabricação garante o atendimento aos requisitos funcionais sem complicar desnecessariamente o molde ou o processo.
Estabilidade dimensional e alta precisão
A fundição sob pressão pode alcançar tolerâncias rigorosas e manter a estabilidade dimensional em grandes volumes de produção, mas as escolhas de projeto influenciam bastante esses resultados.
Peças com grandes superfícies planas ou seções longas e finas são mais propensas a deformações durante o resfriamento. Para evitar isso, os projetistas podem usar nervuras, reforços ou filetes para fortalecer a estrutura sem acrescentar peso excessivo.
A alta precisão muitas vezes exige taxas de resfriamento controladas e parâmetros de processo consistentes. Em alguns casos, dimensões críticas ainda podem precisar de uma usinagem leve após a fundição para atender às especificações exatas.
Ao equilibrar os requisitos de precisão com a viabilidade da fundição, os fabricantes podem produzir peças metálicas precisas, controlar custos e minimizar refugo.
Operações secundárias e outros fatores de custo
As operações secundárias podem acrescentar custos significativos às peças fundidas sob pressão. Esses custos dependem do tipo de operação, da precisão necessária e do volume de produção. Um planejamento cuidadoso ajuda a limitar despesas desnecessárias sem deixar de atender aos requisitos funcionais e estéticos.
Usinagem e pós-processamento
Muitas peças fundidas sob pressão precisam de usinagem para alcançar dimensões precisas ou adicionar características que não podem ser formadas no molde. Os processos comuns incluem furação, rosqueamento, fresamento e alargamento.
O pós-processamento também inclui a remoção de rebarbas para eliminar bordas afiadas, além do corte de canais de entrada e de alimentação. Essas etapas melhoram o encaixe e a segurança da peça, mas aumentam o tempo de mão de obra e de uso dos equipamentos.
Acabamento superficial e tratamentos
O acabamento superficial melhora a aparência, a resistência à corrosão ou o desempenho contra desgaste. Os tratamentos comuns para peças fundidas sob pressão incluem:
| Tipo de acabamento | Finalidade | Impacto típico no custo |
|---|---|---|
| Anodização | Resistência à corrosão e estética | Médio |
| Pintura a pó | Superfície colorida e durável | Médio a alto |
| Revestimento metálico (por exemplo, cromo) | Resistência ao desgaste e aparência | Alto |
| Pintura | Cor e proteção | Baixo a médio |
Alguns acabamentos exigem preparação da superfície como polimento ou jateamento abrasivo, o que aumenta o uso de mão de obra e equipamentos.
A escolha do acabamento depende do ambiente e da função da peça. Por exemplo, uma peça automotiva externa pode exigir um revestimento resistente a UV, enquanto um componente interno talvez precise apenas de proteção mínima contra corrosão. Cada etapa adicional aumenta os custos de materiais, mão de obra e tempo de processo.
Falhas e controle de qualidade
Defeitos em peças fundidas sob pressão—como porosidade, empenamento ou erros dimensionais—podem exigir retrabalho ou descarte. Prevenir essas falhas costuma custar menos do que corrigi-las.
As medidas de controle de qualidade incluem inspeção visual, verificações dimensionaise ensaios não destrutivos para detectar falhas internas. Essas verificações exigem mão de obra qualificada e equipamentos especializados, aumentando o custo de fabricação.
Se um defeito for detectado após operações secundárias, o impacto no custo é maior porque o trabalho de usinagem ou acabamento é perdido. Por isso, a detecção antecipada é fundamental.
Setores que exigem alta confiabilidade, como o aeroespacial ou o de dispositivos médicos, podem exigir inspeção de 100% das peças. Isso aumenta significativamente as despesas de controle de qualidade, mas reduz o risco de falhas dispendiosas em campo.
Perguntas frequentes
Como é determinado o preço por quilograma das peças fundidas sob pressão?
O preço por quilograma inclui o custo do metal bruto, as despesas de processamento e as taxas de refugo. Os preços dos metais variam conforme as condições do mercado, enquanto o projeto da peça afeta o consumo de material e o desperdício. Mão de obra, energia e despesas gerais também compõem o preço final.
Quais são os principais componentes do cálculo do tempo de ciclo da fundição sob pressão?
O tempo de ciclo inclui o preenchimento do molde, o resfriamento e a extração da peça. O resfriamento costuma ocupar a maior parte do ciclo e depende da espessura da peça e do controle da temperatura do molde. Ciclos mais curtos aumentam a produtividade, mas exigem um projeto de molde e ajustes de processo otimizados.
Como a fundição sob pressão se compara à fundição em areia em termos de eficiência de custos?
A fundição sob pressão tem custos iniciais de ferramental mais altos, mas custos por peça menores em grandes volumes. A fundição em areia exige menos investimento inicial, porém é mais lenta e menos precisa. Em grandes séries de produção, a fundição sob pressão costuma se tornar mais econômica ao longo do tempo.







