
Литейное производство под давлением затраты могут сильно различаться в зависимости от нескольких ключевых факторов. В среднем проект литьё под давлением может варьироваться от нескольких тысяч долларов за мелкие, простые детали до десятков тысяч за более крупные, более сложные компоненты. Обычно как производители, так и потребители соглашаются с тем, что более контролируемые затраты всегда будут создавать условия взаимной выгоды из-за меньших бюджетов на производство и более разумных цен. Поэтому важно понимать, что влияет на эти затраты и как принимать обоснованные решения до того, как начнется производство., Важно разложить каждый фактор затрат и посмотреть, где возможна экономия без ущерба для качества.
Понимание структуры затрат литьё под давлением
Стоимость литья под давлением определяется производственным процессом, используемыми материалами и масштабом производства. Каждый фактор влияет на общие расходы на деталь, начиная с первоначальных инвестиций в форму и заканчивая эксплуатационными затратами во время производственных серий..
Разбивка компонентов стоимости
Затраты на литьё под давлением имеют оба фиксированный и переменная элементы.
Постоянные затраты включают проектирование и изготовление оснастки (штампов), которые могут варьироваться от нескольких тысяч долларов за простые формы до сотен тысяч за сложные многоцелевые инструменты.
Переменные затраты зависят от объема производства и включают:
| Компонент стоимости | Описание |
|---|---|
| Стоимость материалов | Цена сплава × вес детали с учётом коэффициента бракованности (часто 5–10%)). |
| Стоимость обработки | Работа машины, время цикла, энергия и труд. |
| Вторичные операции | Механическая обработка, обрезка, качество поверхности и инспекция. |
| Техническое обслуживание | Ремонт, замена и обслуживание машин. |
Более длительные циклы или сложность конструкции деталей увеличивают затраты труда и энергии.
Распространение высокообъемных пробежек стоимость инструментов на большем количестве единиц, снижая стоимость за деталь.
Точная оценка стоимости обеспечивает сохранение проекта прибыльным и конкурентоспособным. Она позволяет производителям устанавливать реалистичные цены, планировать бюджеты и выбирать правильный подход к производству..
Учитывая все факторы затрат — оснастку, материалы, обработку и объем — производители могут выявлять возможности для экономии и избегать неожиданных расходов.
Затраты на оснастку и формы
Оснащение для литьё под давлением требует значительных первоначальных затрат из-за точности, материалов и необходимой инженерной работы. Стоимость зависит от таких факторов, как проектирование пресс-форм, сложность и ожидаемый объем производства. Правильное планирование может снизить долгосрочные затраты за счет увеличения срока службы инструментов и минимизации дефектов..
Начальные инвестиции в инструменты
Этот начальные инвестиции в инструменты охватывает проектирование, инженерию и производство штампа или формы. Это часто является самой большой отдельной статьей расходов в проекте литьё под давлением.
Высококачественные формы изготавливаются из инструментальная стальs такие как H13, которые устойчивы к теплу и износу. Эти материалы дорогие, но служат дольше при условиях литья под высоким давлением.
Дополнительные расходы могут включать прототипирование, пробные запуски, и корректировки перед полномасштабным производством.
проектирование пресс-форм и сложность
Дизайн формы влияет на оба стоимость и производительность. Хорошо спроектированная форма обеспечивает стабильное качество и сокращает вспомогательные операции, такие как механическая обработка или отделка.
Ключ факторы проектирования включать:
- Геометрия детали (тонкие стенки, подрезы, острые углы))
- Количество полостей (большее количество полостей увеличивает стоимость, но повышает производительность))
- Системы бегунка и вентиляции для правильного течения металла и выхода газа
- Охлаждающие каналы для более быстрых циклов и уменьшения дефектов
Сложные конструкции требуют больше обработки, точной подгонки и работы с моделированием. Используя Проектирование для производства (DFM) Раннее применение принципов может предотвратить дорогостоящие переделки. Инструменты моделирования могут прогнозировать течение металла, поведение при охлаждении и потенциальные области дефектов до резки стали..
Срок службы инструмента и обслуживание
Срок службы инструмента измеряется количеством литейных циклов (выстрелов), которые форма может произвести до необходимости ремонта или замены. Это может варьироваться от От 50 000 до более 1 000 000 выстрелов в зависимости от материала, конструкции и ухода.
Регулярное техническое обслуживание продлевает срок службы инструмента и обеспечивает стабильное качество деталей. К распространённым практикам относятся:
- Очистка после каждого запуска
- Проверка на износ или трещины
- Замена инструментальные вставки в областях с высоким износом
- Нанесение защитных покрытий для снижения теплового утомления
Профилактическое обслуживание более экономично, чем аварийный ремонт. Правильное хранение также защищает формы от коррозии и случайных повреждений. Со временем эти методы помогают контролировать затраты на инструменты и поддерживать эффективность производства..
Выбор материала и последствия для стоимости
Выбор материала напрямую влияет на цену литьё под давлением через стоимость сырья, требования к обработке и уровни отходов. Разные сплавы различаются по цене, плотности и характеристикам, что может изменить потребности в оснастке и производственную эффективность..
Типы материалов, используемые в литьё под давлением
Литейное производство под давлением обычно использует алюминий, цинк, и магний сплавы.
- Алюминий легкий, коррозионно-стойкий и подходит для сложных формОн имеет умеренную стоимость, но требует более высоких температур плавления, что может увеличить расход энергии.
- Цинк обеспечивает отличную текучесть и прочность для тонкостенных деталей. Он тяжелее, но плавится при более низких температурах, что снижает энергозатраты.
- Магний является самый легкий конструкционный металл, с хорошим соотношением прочности и веса, но дороже и требует осторожного обращения.
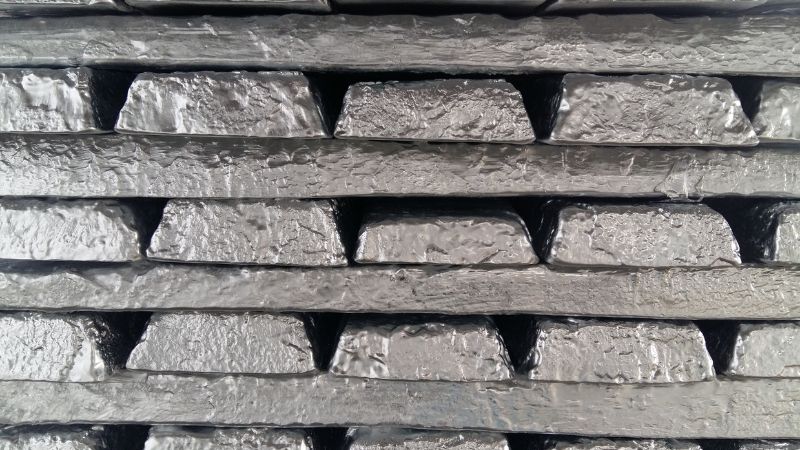
Механические свойства и литейное поведение каждого сплава влияют на продолжительность цикла, износ оснастки и качество готовой детали. Выбор правильного материала включает анализ стоимости, который уравновешивает эти факторы с предполагаемым применением и бюджетом..
Расчет стоимости материалов
Стоимость материала зависит от рыночной цены сплава, плотности и необходимого количества на деталь. Цены на алюминий, цинк и магний колеблются в зависимости от спроса, предложения и мировых рынков металлов..
Простая оценка затрат может быть рассчитана как:
Стоимость материала = (Объем детали × Плотность материала) × Цена за единицу
Например, более низкая плотность алюминия означает меньший вес каждой детали, но его более высокая температура плавления может увеличить затраты на энергию. Более высокая плотность цинка увеличивает стоимость на основе веса, но более короткие циклы производства могут это компенсировать. Более высокая цена магния за килограмм может быть оправдана, когда критично снижение веса. Более того, производители часто ведут переговоры о ценах на материалы при больших объемах производства, чтобы снизить стоимость за единицу..
Использование материалов и отходы
Использование материала показывает, какая часть закупленного материала становится конечной деталью. В литьё под давлением, уровни отходов часто варьируются от 8% до 10% из-за расплавленного металла в литниковых системах, стояках и переливах.
Лом часто можно перерабатывать, но переплавка добавляет затраты энергии и труда. Сплавы, такие как алюминий и цинк, хорошо перерабатываются без потери свойств, в то время как магний требует более контролируемых процессов, чтобы избежать окисления.
Улучшение проектирование пресс-форм, оптимизация систем затвора и регулировка объема впрыска могут снизить потери. Даже небольшие улучшения в использовании могут привести к значительной экономии затрат при больших производственных сериях.
Объем производства и экономия на масштабе
В литьё под давлением количество произведённых деталей напрямую влияет на общую производственную стоимость и стоимость за единицу. Большие объёмы позволяют распределить фиксированные расходы на большее количество единиц, тогда как меньшие партии часто приводят к увеличению стоимости за единицу из-за ограниченное распределение затрат.
Влияние объема производства на стоимость
Объем производства влияет на то, как распределяются постоянные затраты, такие как оснастка и наладка. Штамп, который стоит 50 000 долларов за изготовление, добавит по 50 долларов к каждой детали, если произведено всего 1 000 единиц, но всего по 0,50 доллара за деталь, если произведено 100 000 единиц..
Большие объёмы также повышают эффективность использования оборудования. Непрерывная работа сокращает время простоя, что снижает долю затрат на труд и энергию, приходящуюся на каждую деталь..
Однако более крупные производственные серии требуют больших первоначальных инвестиций в материалы и планирование. Если спрос неопределен, производство в больших объемах может увеличить затраты на хранение и заморозить капитал.
Эффект масштаба в литьё под давлением
Экономия на масштабе возникает, когда увеличение объема производства снижает среднюю себестоимость на единицу продукции. В литьё под давлением это происходит потому, что фиксированные расходы — оснастка, наладка и определенные накладные расходы — распределяются на большее количество единиц..
Преимущества автоматизации также увеличиваются с ростом объёмов. Машины могут работать дольше без перерывов, а многодиапозитивные оформляющая полость пластины могут производить несколько деталей за цикл, что ещё больше снижает затраты.
Масштабное производство также позволяет закупать сырье оптом, что может снизить затраты на материалы на единицу продукции. Тем не менее, экономия на масштабе имеют пределы; после определённого момента затраты на хранение, логистику и рыночный спрос могут свести на нет дальнейшую экономию расходов.
Сложность деталей и проектирование для изготовления
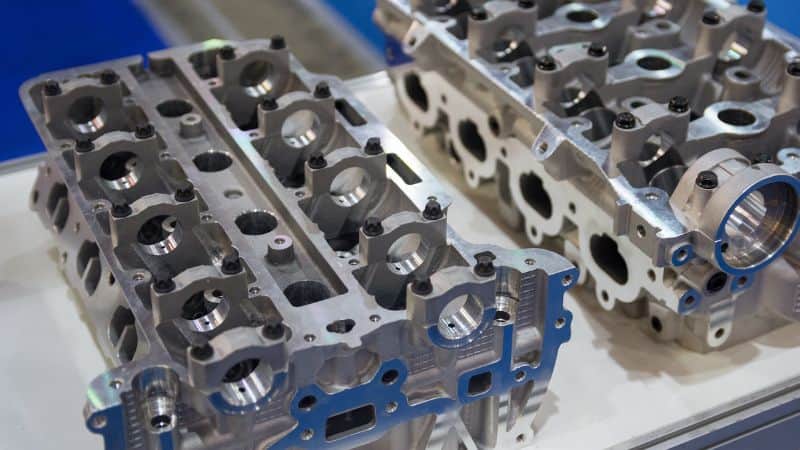
Геометрия, допуски и особенности литьевой детали непосредственно влияют на стоимость производства и эффективность производства. Тщательный выбор конструкции может снизить сложность оснастки, улучшить размерная стабильностьи поддерживать высокую точность без добавления ненужных расходов.
Влияние сложности детали на стоимость
Сложные детали часто требуют более сложные формы, дополнительная обработка и более длительные циклы. Такие особенности, как глубокие вырезы, тонкие стенки или острые углы, могут увеличить стоимость оснастки и повысить риск дефектов.
Повышенная сложность также может требовать специализированные инструментальные материалы или многослойные штампы, которые увеличивают как первоначальные, так и эксплуатационные расходы.
Во многих случаях упрощение геометрии может:
- Сократить время изготовления формы
- Снижение уровня брака
- Сократить производственные циклы
Например, деталь с несколькими тонкими ребрами может требовать более медленной скорости впрыска, чтобы избежать деформации, что увеличивает время работы машины на единицу.
Принципы проектирования для производимости
Проектирование с учетом возможности производства (DFM) сосредоточено на создании деталей, которые проще и экономичнее в производстве при соблюдении требований к производительности.
Ключевые соображения по литьё под давлением для DFM включают:
- Форма толщина стенки чтобы предотвратить неравномерное охлаждение и усадку
- Щедрые уклон формообразования для более лёгкого извлечения из формы
- Минимизированные жесткие допуски если это не функционально необходимо
- Избегание ненужных поверхностных особенностей которые требуют вторичной обработки
Применение DFM на раннем этапе проектирования позволяет инженерам согласовывать геометрию деталей с возможностями станков и инструментов литьё под давлением. Это помогает сократить последующую обработку, увеличить срок службы срок службы пресс-формы и улучшить стабильность производства..
Тесное сотрудничество между командами по проектированию и производству обеспечивает удовлетворение функциональных потребностей без чрезмерного усложнения формы или процесса.
Размерная стабильность и высокая точность
Литьё под давлением может достичь строгие допуски и поддерживать размерную стабильность при больших объемах производства, но выбор конструктивных решений сильно влияет на эти результаты.
Детали с большими плоскими поверхностями или длинными тонкими участками более подвержены деформации при охлаждении. Чтобы этому противостоять, разработчики могут использовать ребра, вкладыши или фаски укрепить конструкцию без добавления чрезмерного веса.
Высокая точность часто требует контролируемые скорости охлаждения и стабильные параметры процесса. В некоторых случаях критические размеры могут по-прежнему требовать легкой механической обработки после литья, чтобы соответствовать точным спецификациям.
Сбалансировав требования к точности с возможностью литья, производители могут выпускать точные металлические детали, одновременно контролируя расходы и минимизируя отходы.
Вторичные операции и дополнительные факторы затрат
Вторичные операции могут значительно увеличивать стоимость деталей из литья под давлением. Эти затраты зависят от типа операции, требуемой точности и объема производства. Тщательное планирование может помочь ограничить ненужные расходы, сохраняя при этом функциональные и эстетические требования..
Механическая обработка и последующая обработка
Многие литые под давлением детали требуют механическая обработка для достижения точных размеров или добавления функций, которые невозможно сформировать в форме. Распространенные процессы включают сверление, нарезку резьбы, фрезерование и развертывание..
Постобработка также охватывает удаление заусенцев для удаления острых краев и обрезки литников или каналов. Эти шаги улучшают подгонку деталей и безопасность, но увеличивают затраты труда и времени на оборудование.
качество поверхностиинг и процедуры
Отделка поверхности улучшает внешний вид, коррозионную стойкость или эксплуатационные характеристики при износе. Общие обработки для литых под давлением деталей включают:
| Тип отделки | Цель | Типичное влияние на стоимость |
|---|---|---|
| Анодирование | Коррозионная стойкость, эстетика | Средний |
| Порошковое покрытие | Прочная цветная поверхность | Средне-высокий |
| Покрытие (например, хром)) | Износостойкость, внешний вид | Высокий |
| Живопись | Цвет, защита | Низкий-Средний |
Некоторые отделки требуют подготовка поверхности такие как шлифовка или струйная обработка, что увеличивает затраты труда и использование оборудования.
Выбор отделки зависит от среды и функции детали. Например, внешняя деталь автомобиля может требовать УФ-устойчивого покрытия, тогда как внутренней компонент может нуждаться только в минимальной защите от коррозии. Каждый дополнительный этап увеличивает стоимость за счет материалов, труда и времени на процесс..
Отказ и контроль качества
Дефекты литых под давлением деталей — такие как пористость, деформация или отклонения в размерах — могут привести к необходимости переделки или утилизации. Предотвращение этих дефектов часто обходится дешевле, чем их исправление..
Меры контроля качества включают визуальный осмотр, размерные проверки, и недеструктивное тестирование на внутренние дефекты. Эти проверки требуют квалифицированного труда и специализированного оборудования, что увеличивает стоимость производства.
Если дефект обнаружен после вторичных операций, влияние на стоимость выше, потому что теряется обработка или отделочная работа. Поэтому раннее обнаружение является критически важным..
Отрасли с высокой надежностью, такие как аэрокосмическая или медицинская техника, могут требовать 100% инспекции, что значительно увеличивает расходы на контроль качества, но снижает риск дорогостоящих отказов в эксплуатации.
Часто задаваемые вопросы
Как определяется цена за килограмм для отливки литья под давлением?
Цена за килограмм включает стоимость сырого металла, расходы на переработку и нормы отходов. Цены на металл зависят от рыночных условий, а конструкция детали влияет на использование материала и количество отходов. Труд, энергия и накладные расходы также влияют на конечную стоимость..
Каковы ключевые компоненты расчета времени цикла литьё под давлением?
Время цикла включает заполнение формы, охлаждение и выталкивание детали. Время охлаждения часто занимает наибольшую долю и зависит от толщины детали и контроля температуры формы. Более короткое время цикла повышает производительность, но требует оптимизации проектирование пресс-форм и параметров процесса..
Как литьё под давлением сравнивается с литьё в песчаные формы с точки зрения экономической эффективности?
Литьё под давлением имеет более высокие первоначальные затраты на оснастку, но более низкую стоимость за деталь при больших объёмах. Литьё в песчаные формы требует меньших первоначальных вложений, но является более медленным и менее точным. Для больших серий производства литьё под давлением со временем часто становится более экономически выгодным..







