
Custom литьё под давлением предлагает точный способ производства сложных металлических деталей в больших масштабах. Он использует многоразовые формы, называемые штампами, для придания расплавленным металлам, таким как алюминий, цинк или магний, точных форм. Он обеспечивает стабильное качество, точные допуски и эффективное производство для отраслей, которым нужны долговечные и точные компоненты.
Многие производители выбирают кастом литьё под давлением когда стандартные детали не будут соответствовать их требованиям. Этот процесс позволяет создавать конкретные формы, размеры и отделки, которые соответствуют уникальным проектам. От автомобильных корпусов до корпусов для электроники, это обеспечивает как функциональную прочность, так и визуальную привлекательность.
Понимание того, как работает заказной литьё под давлением, какие материалы доступны и какие варианты отделки возможны, может помочь в выборе правильного подхода для проекта. Знание производственного процесса и факторов стоимости гарантирует, что каждая деталь соответствует как требованиям к производительности, так и целям по бюджету..
Что такое Custom литьё под давлением?
Чтобы понять литьё под давлением, необходимо сначала дать его определение, прежде чем продолжить объяснение. Эта глава предложит вам подробности по трём темам: определение, различия и преимущества.
Определение и обзор
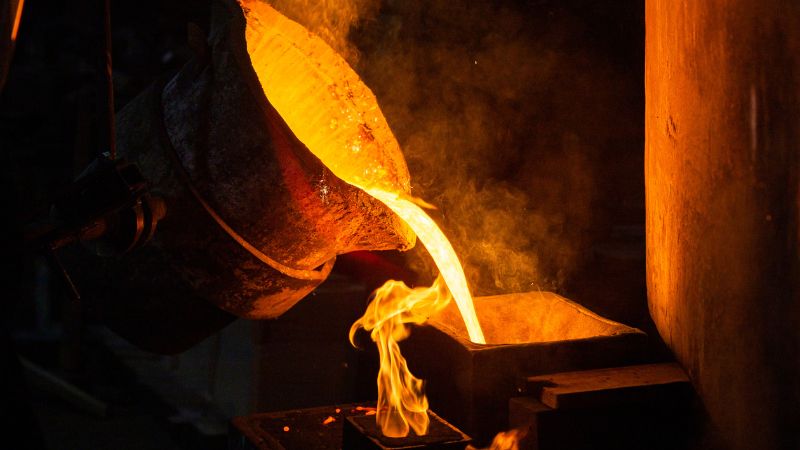
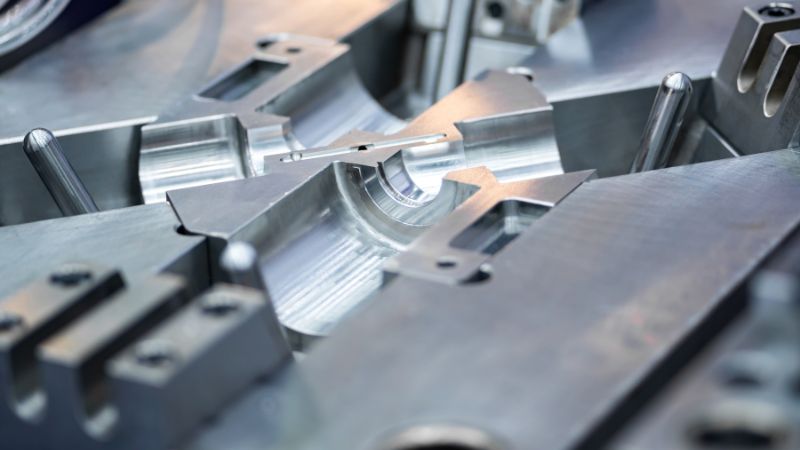
Custom литьё под давлением — это производственный процесс, при котором расплавленный металл впрыскивается в индивидуально разработанная матрица формовать под высоким давлением. Штамп создается в соответствии с точными спецификациями размеров детали, особенностей поверхности и структурных требований.
В отличие от универсальных форм, индивидуальные штампы разрабатываются для конкретного изделия или применения. Это обеспечивает стабильное качество при больших сериях производства и минимизирует работу по последующей обработке..
Процесс может создавать сложные формы с точными деталями, такие как тонкие стенки, изысканные ребра и интегрированные точки крепления. Это делает его подходящим для автомобильных деталей, корпусов электронной техники и компонентов медицинских устройств..
Отличия от стандарта литьё под давлением
Стандартный литьё под давлением использует заранее существующие или универсальные формы, которые могут не соответствовать точным требованиям продукта. Индивидуальный проектирование пресс-форм для литья под давлением создаёт форму с нуля для конкретной детали.
Обычно настраиваемый литьё под давлением достигает более строгие допуски, иногда с точностью до ±0,005 дюйма. Это важно для деталей, которые должны подходить к другим компонентам без дополнительной механической обработки.
Это также позволяет оптимизировать использование материалов, снижая количество отходов и улучшая характеристики деталей. Однако это требует более тщательного планирования на начальном этапе, включая создание детальных CAD-моделей и тестирование прототипов..
Ключевые преимущества для производителей
Индивидуальные предложения литьё под давлением гибкость дизайна. Производители могут создавать детали с уникальной геометрией, интегрированными элементами и определёнными текстурами поверхности без множества этапов сборки.
Он поддерживает массовое производство с постоянным качеством, так как автоматизированные машины могут производить тысячи идентичных деталей после завершения формы.
Процесс также улучшает эффективность затрат Со временем. Хотя первоначальные затраты на оснастку выше, себестоимость единицы значительно снижается при больших сериях..
Другие преимущества включают более прочные детали благодаря равномерному потоку материала, снижение потребности в механической обработке и возможность использовать сплавы, соответствующие отраслевым требованиям, таким как легкие автомобильные рамы или устойчивые к коррозии морские компоненты.
Пользовательские услуги литьё под давлением
Сервис Custom литьё под давлением позволяет производителям изготавливать металлические детали с точными формами, стабильным качеством и эффективной производственной скоростью. Эти услуги могут обрабатывать как малые, так и крупные объемы производства, поддерживать различные сплавы и интегрировать процессы отделки или механической обработки для соответствия точным спецификациям..
Возможности обслуживания
Поставщики Custom литьё под давлением предлагают алюминий, цинк и литейный сплав магния с использованием методов горячей камеры или холодной камеры.
Холодная камера литьё под давлением часто используется для алюминия из-за его более высокой температуры плавления, в то время как методы горячей камеры подходят для цинка и магния для более быстрых циклов.
Некоторые провайдеры также предлагают проектирование оснастки, быстрое прототипирование, и качество поверхностиинг такие как порошковое покрытие, гальваника или покраска. Контроль качества часто включает измерительный контроль, рентгеновское тестирование на пористость и анализ течения расплава (Mold Flow) перед массовым производством.
Отрасли обслуживания
Кастом литьё под давлением широко используется в автомобильный производство компонентов двигателя, корпусов и кронштейнов.
In авиационно-космическая отрасль, он поддерживает лёгкие конструкционные элементы с высоким отношением прочности к массе. Электроника производители используют его для корпусов, радиаторов и разъёмов из-за его способности создавать мелкие детали.
Другие отрасли включают:
- Промышленное оборудование для долговечных машинных деталей
- Потребительские товары например, корпуса приборов и фурнитура
- Медицинские устройства требующий точности и устойчивости к коррозии
Поставщики часто адаптируют процессы для соответствия отраслевые стандарты, таких как ISO 9001 или IATF 16949, обеспечивая соответствие деталей требованиям к производительности и безопасности.
Рассмотрение особенностей проектирования индивидуальной детали
При проектировании детали для литьё под давлением инженерам необходимо соблюдать баланс функция, технологичность и стоимость.
Ключевые факторы качества литья металла включают толщина стенки, так как равномерные стенки помогают уменьшить дефекты и обеспечивают полное заполнение формы, и уклон формообразования, которые представляют собой небольшие сужения, облегчающие извлечение отливки из формы без повреждения детали. Введение ребер жесткости может повысить прочность отливки без значительного увеличения веса.Кроме того, важно поддерживать соответствующие допуски; в случаях, когда требуются строгие допуски, может потребоваться последующая механическая обработка после литья для достижения необходимой точности.
Выбор материала влияет на коррозионную стойкость, прочность и вес. Например, алюминиевое литьё под давлением обладает хорошими тепловыми свойствами, в то время как цинковое литьё под давлением обеспечивает отличную детализацию и износостойкость.
Раннее сотрудничество с поставщиком услуг литьё под давлением помогает усовершенствовать дизайн, выбрать подходящий сплав и спланировать инструменты, которые обеспечивают эффективное производство высокого качества.
Машины литьё под давлением и производственный процесс
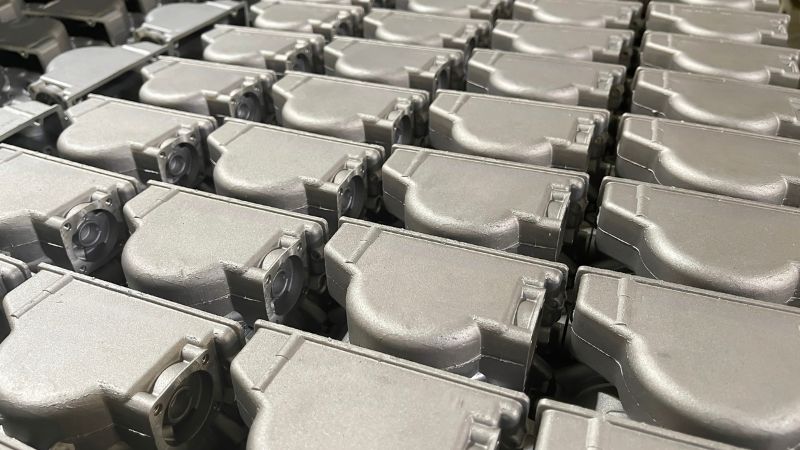
Литье под давлением использует специализированные машины для впрыска расплавленного металла в точные формы под высоким давлением. Выбор машины и этапы производства напрямую влияют на качество деталей, цикл производства и эффективность производства..
Типы машин литьё под давлением
Литьевые машины под давлением делятся на две основные категории: горячая камера и холодная камера.
Горячештамповые машины хранят резервуар с расплавленным металлом внутри машины. Гидравлический или пневматический поршень подталкивает металл в форму. Этот метод хорошо подходит для сплавов с низкой температурой плавления, таких как цинк, олово и свинец. Он обеспечивает более быстрые циклы, но не может работать с металлами, такими как алюминий, которые реагируют с компонентами машины..
Холоднокамерные машины плавят металл в отдельной печи. Операторы или автоматизированные системы переносят расплавленный металл в необогреваемый инъекционная камера перед высоконапорной инъекцией. Этот метод подходит для алюминиевых, магниевых и медных сплавов. Время цикла дольше из-за этапа переноса, но он позволяет использовать металлы с более высокой температурой плавления.
| Тип машины | Подходящие металлы | Скорость цикла | Типичный размер использования |
|---|---|---|---|
| Горячая камера | Цинк, олово, свинец | Быстрый | Малый и средний |
| Холодная камера | Алюминий, Магний, Медь | Умеренный | Средний и крупный |
Производственный процесс
Процесс производства начинается с подготовка формыСмазочные материалы наносятся для контроля температуры и облегчения извлечения деталей. Затем форма закрывается и зажимается..
Затем расплавленный металл впрыскивается в форму оформляющая полость при давлениях от 10 до 175 МПа. Высокое давление обеспечивает полное заполнение, даже в тонких участках.
Как только металл затвердевает, форма открывается, и выталкиватели выталкивает отливку. Отходы материала, такие как литники и стержни, отделяются..
Постобработка может включать обрезку избыточного материала, механическую обработку, качество поверхности или нанесение покрытия. Эти этапы подготавливают деталь к сборке или окончательному использованию..
Контроль качества в производстве
Контроль качества начинается с калибровка машины для поддержания правильного давления, температуры и времени. Любое отклонение может вызвать дефекты, такие как пористость или неполное заполнение.
Визуальный осмотр проверяет наличие дефектов на поверхности, тогда как измерения размеров проверяют точность. Методы неразрушающего контроля, такие как рентгеновская проверка, обнаруживают внутренние дефекты в критических деталях.
Системы мониторинга процессов записывают данные производства для каждого выстрела. Это позволяет операторам выявлять тенденции и корректировать настройки до того, как дефекты станут массовыми. Последовательная проверка на протяжении всего производства помогает поддерживать качество деталей и сокращать отходы..
качество поверхностиинг и постобработка
Отделка поверхности изменяет внешний вид, долговечность и эксплуатационные характеристики изготовленных на заказ литых деталей. Эти обработки могут улучшить коррозионную стойкость, создать однородную текстуру и подготовить поверхности к покрытию или сборке. Каждый метод использует специфические инструменты, материалы и процессы для достижения измеримых результатов..
Анодирование
Анодирование — это электрохимический процесс, который утолщает естественный оксидный слой на алюминиевых литых деталях. Этот слой улучшает коррозионную стойкость и износостойкость. Он также создает поверхность, которая может впитывать красители для цветовых покрытий..
Процесс включает погружение детали в кислотную электролитическую ванну и пропускание через нее электрического тока. Оксидный слой образуется из основного металла, становясь неотъемлемой частью детали, а не покрытием, которое может отслаиваться..
Анодированные покрытия могут быть ясно для естественного металлического вида или цветной для целей идентификации или проектирования. Толщина оксидного слоя измеряется в микронах и может регулироваться в зависимости от применения.
Для критических деталей, Анодирование типа II обычно используется для декоративных и антикоррозионных нужд, в то время как Тип III (твердое анодирование) используется в условиях сильного износа.
Покрытие
Гальваническое покрытие наносит тонкий слой металла, такого как никель, хром или цинк, на поверхность литья под давлением. Этот слой может улучшать коррозионную стойкость, электрическую проводимость или внешний вид.
Электрохимическое покрытие использует электрический ток для соединения металла покрытия с деталью. Безэлектролитное покрытие использует химическую ванну без электричества, что может обеспечивать более равномерное покрытие сложных форм..
Обычные типы покрытий для литых под давлением деталей:
| Тип покрытия | Основное преимущество | Типичное использование |
|---|---|---|
| Никель | Коррозионная стойкость, твердость | Механические компоненты |
| Хром | Эстетичная отделка, стойкость к износу | Потребительские товары |
| Цинк | Жертвенная защита от коррозии | Автозапчасти |
Покрытие требует осторожности подготовка поверхности, часто включая очистку, полировку или пескоструйную обработку для обеспечения адгезии.
Пескоструйная обработка стеклянными шариками
Стеклоструйная очистка использует мелкие стеклянные шарики, разгоняемые на высокой скорости, для очистки и создания текстуры поверхности. Она удаляет поверхностные загрязнения, легкие заусенцы и небольшие дефекты без существенного снятия основного материала..
Этот процесс создает однородная матовая поверхность что может улучшить адгезию краски или покрытия. Часто используется перед анодированием или гальваническим покрытием, чтобы обеспечить стабильные результаты.
Пескоструйная обработка стеклянными шарами менее агрессивна, чем пескоструйная обработка песком, что делает её подходящей для более мягких металлов, таких как алюминий и цинк. Размер шариков и давление подачи можно регулировать для контроля текстуры..
Он также эффективен для выравнивания поверхностных ремонтов, чтобы они соответствовали окружающим участкам.
Чистка зубов
Шлифовка создает направленный сатиновый эффект с использованием абразивных лент или щеток. Этот процесс образует мелкие параллельные линии на поверхности, придавая чистый и равномерный вид.
Это часто используется для видимых частей, где требуется гладкая, но не отражающая поверхность. Шлифовка также может помочь скрыть незначительные дефекты поверхности после процесса литья..
Отделку можно регулировать, изменяя зернистость абразива и скорость подачи детали. Более грубые зерна создают более выраженные линии, в то время как более мелкие зерна придают более мягкий вид.
Шлифованные поверхности могут потребовать прозрачного покрытия или анодирования для сохранения внешнего вида и предотвращения коррозии, особенно в условиях на открытом воздухе или при высокой влажности..
Часто задаваемые вопросы
Каков типичный срок производства индивидуальных компонентов литьё под давлением?
Время выполнения часто составляет от от 4 до 12 недель.
Это включает проектирование и изготовление штампа, литьё деталей и применение любых необходимых отделочных процессов.
Проекты с сложными дизайнами или особой отделкой могут занять больше времени.
Как выбрать подходящий металлический сплав для моего проекта литьё под давлением?
Выбор сплава зависит от прочности, веса, коррозионной стойкости и тепловых свойств детали.
Алюминиевые сплавы широко используются для легких деталей с хорошей устойчивостью к коррозии.
Цинковые сплавы часто используются для деталей высокой прочности с тонкой проработкой.
Каковы ограничения по размеру для пользовательского отливки литья под давлением?
Размер детали ограничен возможностями машины литьё под давлением и самого штампа.
Малые компоненты могут весить всего несколько граммов, в то время как большие могут весить несколько килограммов.
Очень большие детали могут требовать использования альтернативных методов литья.







