
Az egyedi nyomásos öntés precíz módszert kínál összetett fémalkatrészek nagyüzemi gyártására. A folyamat során újrafelhasználható öntőformákat (szerszámokat) alkalmaznak, amelyek segítségével az olvadt fémeket – például alumíniumot, cinket vagy magnéziumot – pontos formára alakítják. Egyenletes minőséget, szigorú tűréshatárokat és hatékony gyártást biztosít azon iparágak számára, amelyek tartós és pontos alkatrészeket igényelnek.
Számos gyártó választja az egyedi nyomásos öntést, amikor a szabványos alkatrészek nem felelnek meg az igényeiknek. Az eljárás lehetővé teszi az egyedi tervekhez igazodó speciális formák, méretek és felületek kialakítását. Az autóipari házaktól kezdve az elektronikai burkolatokig egyaránt támogatja a funkcionális szilárdságot és az esztétikus megjelenést.
Az egyedi nyomásos öntés működésének, a rendelkezésre álló anyagoknak és a felületkezelési lehetőségeknek az ismerete segíthet a projekthez legmegfelelőbb megközelítés kiválasztásában. A gyártási folyamat és a költségtényezők ismerete garantálja, hogy minden alkatrész megfeleljen mind a teljesítménybeli elvárásoknak, mind a költségvetési céloknak.
Mi az az egyedi nyomásos öntés?
A nyomásos öntés megértéséhez először definiálnunk kell a fogalmat, mielőtt részletesebben is kifejtenénk a témát. Ez a fejezet három szempontot ismertet: a definíciót, a különbségeket és az előnyöket.
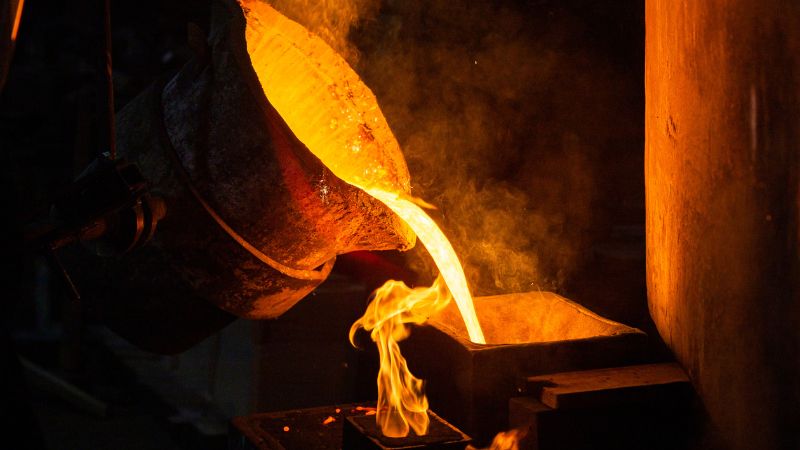
Meghatározás és áttekintés
Az egyedi frissítőöntés (die casting) olyan gyártási eljárás, amelynek során olvadt fémet sajtolnak egyedi tervezésű öntőformába nagy nyomáson. Az öntőformát úgy alakítják ki, hogy pontosan megfeleljen az alkatrész méreteire, felületi jellemzőire és szerkezeti követelményeire vonatkozó előírásoknak.
Az általános öntőformákkal ellentétben az egyedi öntőformákat kifejezetten egy adott termékhez vagy alkalmazáshoz tervezik. Ez biztosítja az állandó minőséget a nagy sorozatú gyártás során, és minimálisra csökkenti az utólagos megmunkálási igényt.
Az eljárás lehetővé teszi összetett formák és finom részletek – például vékony falak, bonyolult bordázatok és integrált rögzítési pontok – létrehozását. Ezáltal kiválóan alkalmas autóipari alkatrészek, elektronikai házak és orvostechnikai eszközök alkatrészeinek gyártására.
Különbségek a hagyományos frissítőöntéstől
A hagyományos frissítőöntés során meglévő vagy általános rendeltetésű öntőformákat használnak, amelyek nem feltétlenül felelnek meg a termék pontos követelményeinek. Az egyedi frissítőöntésnél az öntőformát az alapoktól kezdve egy adott alkatrészhez tervezik meg.
Az egyedi frissítőöntés jellemzően szigorúbb tűréshatárokat tesz lehetővé, amelyek esetenként akár a ±0,005 hüvelykes pontosságot is elérhetik. Ez különösen fontos olyan alkatrészek esetében, amelyeknek további megmunkálás nélkül kell illeszkedniük más részegységekhez.
Lehetővé teszi az anyagfelhasználás optimalizálását, csökkentve a hulladék mennyiségét és javítva az alkatrész teljesítményét. Ugyanakkor nagyobb mértékű előzetes tervezést igényel, beleértve a részletes CAD-modellek elkészítését és a prototípusok tesztelését.
Főbb előnyök a gyártók számára
Az egyedi nyomásos öntés tervezési rugalmasságot kínál. A gyártók bonyolult geometriájú, integrált funkciókkal és speciális felületi textúrákkal rendelkező alkatrészeket állíthatnak elő anélkül, hogy számos összeszerelési lépésre lenne szükség.
Támogatja a nagy sorozatú gyártást egyenletes minőség mellett, mivel az automatizált gépek – a szerszám elkészültét követően – több ezer azonos alkatrészt képesek legyártani.
Az eljárás emellett javítja a költséghatékonyságot is. Bár a szerszámozási költségek kezdetben magasabbak, nagy sorozatok esetén az egy darabra jutó költség jelentősen csökken.
További előnyök közé tartozik az egyenletes anyagáramlás révén elérhető nagyobb szilárdság, a csökkentett megmunkálási igény, valamint azon ötvözetek alkalmazásának lehetősége, amelyek megfelelnek az iparág-specifikus követelményeknek – például a könnyű autóipari vázszerkezetek vagy a korrózióálló tengeri alkatrészek esetében.
Egyedi nyomásos öntési szolgáltatások
Az egyedi nyomásos öntési szolgáltatások lehetővé teszik a gyártók számára, hogy pontos formájú, egyenletes minőségű fémalkatrészeket állítsanak elő hatékony gyártási sebességgel. Ezek a szolgáltatások kis és nagy sorozatok gyártására egyaránt alkalmasak, számos ötvözet használatát támogatják, valamint integrálják a felületkezelési vagy megmunkálási lépéseket a pontos specifikációk teljesítése érdekében.
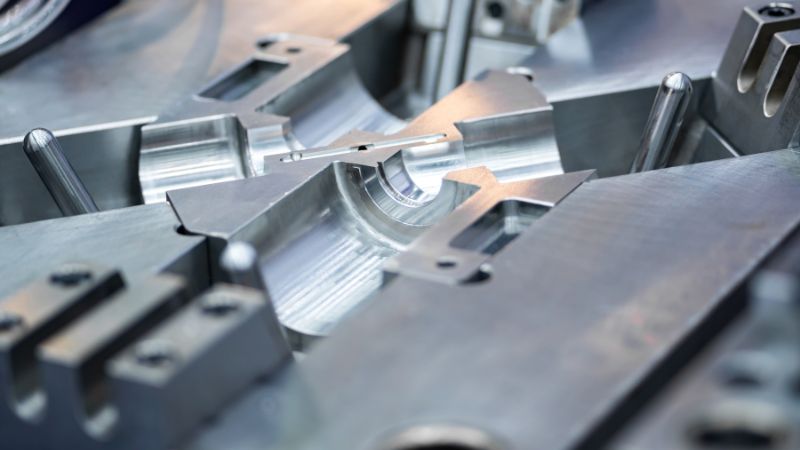
Szolgáltatási lehetőségek
Az egyedi nyomásos öntést végző szolgáltatók alumínium-, cink- és magnéziumötvözet-öntést kínálnak melegkamrás vagy hidegkamrás eljárással.
Az alumínium esetében – magasabb olvadáspontja miatt – gyakran alkalmazzák a hidegkamrás eljárást, míg a cink és magnézium esetében a gyorsabb ciklusidőt biztosító melegkamrás módszerek a megfelelőbbek.
Egyes szolgáltatók emellett szerszámtervezést, gyors prototípus-készítést, valamint felületkezelést is kínálnak, például porszórást, galvanizálást vagy festést. A minőségellenőrzés gyakran magában foglalja a méretellenőrzést, a porozitás vizsgálatát röntgennel, valamint az öntési folyamat szimulációját (mold flow analízis) a sorozatgyártás megkezdése előtt.
Kiszolgált iparágak
Az egyedi nyomásos öntést széles körben alkalmazzák az autóipari gyártásban motoralkatrészek, házak és tartóelemek előállítására.
A repülőgépiparban olyan könnyű szerkezeti elemek gyártását teszi lehetővé, amelyek kiváló szilárdság-tömeg aránnyal rendelkeznek. Az elektronikai gyártók készülékházak, hűtőbordák és csatlakozók előállítására használják, mivel az eljárás alkalmas finom részletek kidolgozására.
További iparágak:
- Ipari berendezések tartós gépalkatrészekhez
- Fogyasztási cikkek például készülékházak és szerelvények
- Orvosi eszközök amelyek precizitást és korrózióállóságot igényelnek
A gyártók gyakran úgy alakítják ki folyamataikat, hogy megfeleljenek az iparágspecifikus szabványoknak, mint például az ISO 9001 vagy az IATF 16949, biztosítva ezzel, hogy az alkatrészek megfeleljenek a teljesítmény- és biztonsági követelményeknek.
Egyedi alkatrésztervezési szempontok
Nyomásos öntéshez tervezett alkatrész esetén a mérnököknek egyensúlyt kell teremteniük a funkció, a gyárthatóság és a költségek között.
A fémöntvények minőségét meghatározó kulcsfontosságú tényezők közé tartozik a falvastagság – mivel az egyenletes falvastagság csökkenti a hibák kockázatát és biztosítja az öntőforma teljes kitöltését –, valamint a kiemelési szög (kisebb kúposság), amely megkönnyíti az öntvény formából való eltávolítását az alkatrész károsodása nélkül. A bordázat alkalmazása növelheti az öntvény szilárdságát anélkül, hogy jelentősen megnövelné a tömegét. Emellett fontos a megfelelő tűréshatárok betartása is; szigorú tűrésigény esetén az öntést követő megmunkálásra lehet szükség a kívánt pontosság eléréséhez.
Az anyagválasztás befolyásolja a korrózióállóságot, a szilárdságot és a tömeget. Például az alumínium nyomásos öntvények jó hőtechnikai tulajdonságokkal rendelkeznek, míg a cink nyomásos öntvények kiváló részletgazdagságot és kopásállóságot biztosítanak.
A nyomásos öntési szolgáltatóval folytatott korai együttműködés segíti a tervezés finomítását, a megfelelő ötvözet kiválasztását, valamint az olyan szerszámozás megtervezését, amely támogatja a hatékony és kiváló minőségű gyártást.
Nyomásos öntőgépek és gyártási folyamat
A nyomásos öntés során speciális gépekkel, nagy nyomáson préselik a megolvadt fémet precíziós öntőformákba. A gép kiválasztása és a gyártási lépések közvetlen hatással vannak az alkatrész minőségére, a ciklusidőre és a gyártás hatékonyságára.
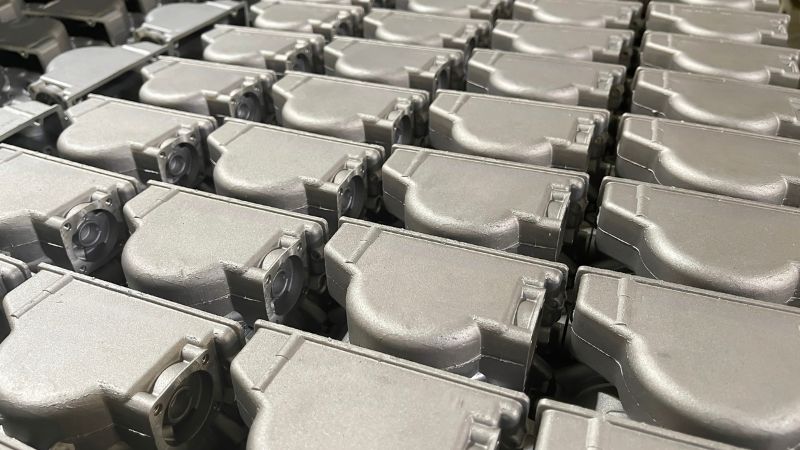
A nyomásos öntőgépek típusai
A nyomásos öntőgépek két fő kategóriába sorolhatók: melegkamrás és hidegkamrás.
A melegkamrás gépek a megolvadt fémet a gép belsejében található tartályban tárolják. Egy hidraulikus vagy pneumatikus dugattyú préseli a fémet az öntőformába. Ez az eljárás jól alkalmazható alacsony olvadáspontú ötvözetek – például cink, ón és ólom – esetében. Gyorsabb ciklusidőt tesz lehetővé, ugyanakkor nem alkalmas olyan fémek (például alumínium) feldolgozására, amelyek reakcióba lépnek a gép alkatrészeivel.
A hidegkamrás gépeknél a fém olvasztása külön kemencében történik. A kezelők vagy automatizált rendszerek a megolvadt fémet egy fűtetlen befecskendező kamrába juttatják át a nagy nyomású befecskendezés előtt. Ez az eljárás alumínium-, magnézium- és rézötvözetekhez használható. Bár az anyag áthelyezése miatt hosszabb a ciklusidő, lehetővé teszi a magasabb olvadáspontú fémek feldolgozását.
| Géptípus | Megmunkálható fémek | Ciklussebesség | Jellemző méret |
|---|---|---|---|
| Melegkamrás | Cink, ón, ólom | Gyors | Kicsi vagy közepes |
| Hidegkamrás | Alumínium, magnézium, réz | Mérsékelt | Közepes vagy nagy |
Gyártási folyamat
A gyártási folyamat ezzel kezdődik: öntőforma előkészítése. Kenőanyagokat visznek fel a hőmérséklet szabályozására és az alkatrész könnyebb eltávolítására. Ezután a formát bezárják és rögzítik.
Ezt követően az olvadt fémet 10–175 MPa nyomáson fecskendezik be az öntőforma üregébe. A nagy nyomás biztosítja a teljes kitöltést, még a vékony falú részeknél is.
Amint a fém megszilárdul, a forma kinyílik, és a kidobócsapok kinyomják az öntvényt. Ekkor leválasztják a felesleges anyagokat, például a beömlőcsatornák maradványait.
Az utófeldolgozás magában foglalhatja a felesleges anyagok eltávolítását, a forgácsolást, a felületkezelést vagy a bevonatolást. Ezek a lépések készítik elő az alkatrészt az összeszerelésre vagy a végső felhasználásra.
Minőségellenőrzés a gyártás során
A minőségellenőrzés a következővel kezdődik: gépi kalibrálás a megfelelő nyomás, hőmérséklet és időzítés fenntartása érdekében. Bármilyen eltérés hibákat, például porozitást vagy hiányos kitöltést okozhat.
A szemrevételezés a felületi hibákat vizsgálja, míg a méretellenőrzés a pontosságot igazolja. A roncsolásmentes vizsgálati módszerek – például a röntgenvizsgálat – feltárják a kritikus alkatrészek belső hibáit.
A folyamatfelügyeleti rendszerek minden egyes öntési ciklus termelési adatait rögzítik. Ez lehetővé teszi a kezelők számára, hogy felismerjék a trendeket, és még azelőtt módosítsák a beállításokat, hogy a hibák széles körben elterjednének. A gyártás teljes időtartama alatt végzett következetes ellenőrzés segít fenntartani az alkatrészek minőségét és csökkenteni a hulladékot.
Felületkezelés és utómunka
A felületkezelés megváltoztatja az egyedi nyomásos öntvények megjelenését, tartósságát és teljesítményét. Ezek az eljárások javíthatják a korrózióállóságot, egységes felületi struktúrát hozhatnak létre, valamint előkészíthetik a felületet bevonatok felvitelére vagy összeszerelésre. Minden módszer speciális eszközöket, anyagokat és eljárásokat alkalmaz a mérhető eredmények elérése érdekében.
Eloxálás
Az eloxálás egy elektrokémiai eljárás, amely megvastagítja az alumínium öntvények természetes oxidrétegét. Ez a réteg javítja a korrózióállóságot és a kopásállóságot. Emellett olyan felületet hoz létre, amely képes festékanyagot felvenni a színes kivitel elérése érdekében.
Az eljárás során az alkatrészt savas elektrolitfürdőbe merítik, és elektromos áramot vezetnek át rajta. Az oxidréteg az alapfémből kiindulva növekszik, így szerves részét képezi az alkatrésznek, nem pedig csupán egy leválásra hajlamos bevonat.
Az eloxált felületek lehetnek színtelenek a természetes fémhatás érdekében, vagy színezettek azonosítási vagy esztétikai célból. Az oxidréteg vastagságát mikronban mérik, és az alkalmazástól függően állítható be.
Kritikus fontosságú alkatrészeknél a II. típusú eloxálás elterjedt dekorációs és korrózióvédelmi célokra, míg a III. típusú (keményeloxálás) eljárást nagy igénybevételt jelentő környezetben alkalmazzák.
Galvanizálás
A galvanizálás (bevonatolás) során vékony fémréteget – például nikkelt, krómot vagy horganyt – visznek fel a présöntött felületre. Ez a réteg javíthatja a korrózióállóságot, az elektromos vezetőképességet vagy a megjelenést.
Az elektrolitikus bevonatolás elektromos áramot használ a bevonó fém és az alkatrész összekapcsolására. Az áram nélküli (kémiai) bevonatolás során elektromos áram helyett kémiai fürdőt alkalmaznak, ami egyenletesebb fedést biztosít összetett formák esetén.
Gyakori bevonattípusok présöntött alkatrészeknél:
| Bevonattípus | Fő előny | Tipikus felhasználás |
|---|---|---|
| Nikkel | Korrózióállóság, keménység | Mechanikai alkatrészek |
| Króm | Esztétikus felület, kopásállóság | Fogyasztói termékek |
| Horgany (cink) | Áldozóanódos korrózióvédelem | Autóipari alkatrészek |
A bevonatolás gondos felületelőkészítést igényel, amely gyakran magában foglalja a tisztítást, polírozást vagy gyöngyszórást a megfelelő tapadás biztosítása érdekében.
Gyöngyszórás
A gyöngyszórás során nagy sebességgel kilőtt finom üveggyöngyökkel tisztítják és texturálják a felületet. Ezzel eltávolíthatók a felületi szennyeződések, az enyhe sorja és az apróbb hibák anélkül, hogy jelentős mennyiségű alapanyagot távolítanának el.
Ez az eljárás egyenletes, matt felületet hoz létre, amely javíthatja a festék vagy a bevonat tapadását. Gyakran alkalmazzák eloxálás vagy galvanizálás előtt az egyenletes eredmény biztosítása érdekében.
A gyöngyszórás kevésbé agresszív, mint a homokszórás, így alkalmas lágyabb fémek – például alumínium és cink – megmunkálására. A felületi textúra szabályozásához a szórógyöngyök mérete és a szórási nyomás is állítható.
Hatékonyan alkalmazható felületi javítások eldolgozására is, hogy azok illeszkedjenek a környező területekhez.
Szálcsiszolás
A szálcsiszolás irányított, selyemfényű felületet hoz létre csiszolószalagok vagy kefék segítségével. Az eljárás finom, párhuzamos vonalakat alakít ki a felületen, tiszta és egységes megjelenést biztosítva.
Gyakran alkalmazzák látható alkatrészeknél, ahol sima, ugyanakkor nem tükröződő felület az elvárás. A szálcsiszolás segíthet elfedni az öntési folyamatból származó kisebb felületi hibákat is.
A felület minősége a csiszolóanyag szemcseméretének és az alkatrész előtolási sebességének változtatásával szabályozható. A durvább szemcsék hangsúlyosabb vonalakat hoznak létre, míg a finomabb szemcsék lágyabb megjelenést eredményeznek.
A szálcsiszolt felületek megjelenésük megőrzése és a korrózió megelőzése érdekében – különösen kültéri vagy magas páratartalmú környezetben – átlátszó védőbevonatot vagy eloxálást igényelhetnek.
Gyakran ismételt kérdések
Mennyi az egyedi nyomásos öntvények gyártásának tipikus átfutási ideje?
Az átfutási idő jellemzően 4 és 12 hét között mozog. Ez magában foglalja a szerszám tervezését és gyártását, az alkatrészek öntését, valamint a szükséges felületkezelési eljárások elvégzését.
A bonyolult kialakítású vagy speciális felületkezelést igénylő projektek megvalósítása hosszabb időt vehet igénybe.
Hogyan válasszam ki a megfelelő fémötvözetet a nyomásos öntési projektemhez?
Az ötvözet kiválasztása az alkatrész szilárdságától, tömegétől, korrózióállóságától és hőtechnikai tulajdonságaitól függ.
Az alumíniumötvözetek elterjedtek a kis tömegű, jó korrózióállóságú alkatrészek esetében.
A cinkötvözeteket gyakran alkalmazzák nagy szilárdságú, finom részletekkel rendelkező alkatrészeknél.
Milyen méretkorlátok vonatkoznak az egyedi nyomásos öntésű alkatrészekre?
Az alkatrész méretét a nyomásos öntőgép és magának a szerszámnak a kapacitása határozza meg.
A kis alkatrészek tömege mindössze néhány gramm lehet, míg a nagyoké elérheti a több kilogrammot is.
Nagyon nagy méretű alkatrészek esetén alternatív öntési eljárásokra lehet szükség.







