
Zákazkové tlakové liatie umožňuje presnú veľkosériovú výrobu zložitých kovových súčiastok. Opakovane použiteľné formy, nazývané tlakové formy, tvarujú roztavený hliník, zinok alebo horčík do presných podôb. Zabezpečuje konzistentnú kvalitu, úzke tolerancie a efektívnu výrobu pre odvetvia, ktoré potrebujú odolné a presné komponenty.
Mnohí výrobcovia si vyberajú zákazkové tlakové liatie vtedy, keď štandardné diely nespĺňajú ich požiadavky. Proces umožňuje vytvárať špecifické tvary, rozmery a povrchové úpravy podľa jedinečného návrhu. Od automobilových krytov po puzdrá elektroniky podporuje funkčnú pevnosť aj vzhľad.
Pochopenie procesu, dostupných materiálov a povrchových úprav uľahčuje výber vhodného riešenia projektu. Poznanie výrobného postupu a nákladov pomáha zabezpečiť, aby každá súčiastka spĺňala funkčné aj rozpočtové požiadavky.
Čo je zákazkové tlakové liatie?
Pred ďalším vysvetlením treba najprv definovať tlakové liatie. Táto kapitola sa venuje definícii, rozdielom a výhodám.
Definícia a prehľad
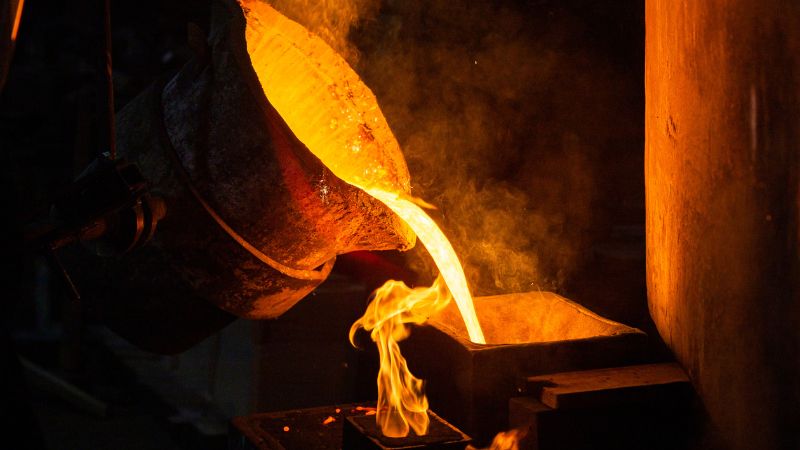
Pri zákazkovom tlakovom liatí sa roztavený kov vstrekne do formy navrhnutej na mieru pod vysokým tlakom. Forma sa vyrába podľa presných požiadaviek na rozmery, povrchové prvky a konštrukčné vlastnosti súčiastky.
Na rozdiel od univerzálnych foriem je zákazková forma prispôsobená konkrétnemu výrobku alebo aplikácii. Zabezpečuje konzistentnú kvalitu vo veľkých sériách a obmedzuje následné spracovanie.
Proces vytvára zložité tvary s jemnými detailmi, ako tenké steny, členité rebrá a integrované upevňovacie body. Hodí sa preto na automobilové súčiastky, kryty elektroniky a komponenty zdravotníckych zariadení.
Rozdiely oproti štandardnému tlakovému liatiu
Pri štandardnom tlakovom liatí sa používajú existujúce alebo univerzálne formy, ktoré nemusia presne zodpovedať požiadavkám produktu. Pri zákazkovom liatí sa forma navrhuje od základu pre konkrétnu súčiastku.
Zákazkové tlakové liatie zvyčajne dosahuje užšie tolerancie, niekedy až ±0.005 inches. To je dôležité pri dieloch, ktoré musia presne zapadnúť do zostavy bez dodatočného obrábania.
Umožňuje tiež optimalizovať využitie materiálu, znižovať odpad a zlepšovať výkon súčiastky. Vyžaduje si však dôkladnejšiu prípravu, napríklad podrobné CAD modely a testovanie prototypov.
Hlavné výhody pre výrobcov
Zákazkové tlakové liatie ponúka flexibilitu návrhu. Výrobcovia môžu vytvárať diely s jedinečnou geometriou, integrovanými prvkami a špecifickou textúrou bez viacerých montážnych krokov.
Podporuje veľkoobjemovú výrobu s konzistentnou kvalitou, pretože automatické stroje po dokončení formy vyrábajú tisíce rovnakých kusov.
Postupom času zlepšuje aj nákladovú efektívnosť . Počiatočné náklady na nástroje sú síce vyššie, no pri veľkých sériách výrazne klesá cena za kus.
Medzi ďalšie výhody patria pevnejšie súčiastky vďaka rovnomernému toku materiálu, menšia potreba obrábania a možnosť použiť zliatiny zodpovedajúce požiadavkám odvetvia, napríklad ľahké automobilové rámy alebo námorné komponenty odolné proti korózii.
Služby zákazkového tlakového liatia
Služby zákazkového tlakového liatia umožňujú vyrábať kovové súčiastky presných tvarov, konzistentnej kvality a efektívnou rýchlosťou. Zahŕňajú malé aj veľké výrobné série, rôzne zliatiny a povrchové úpravy či obrábanie podľa špecifikácií.
Možnosti služieb
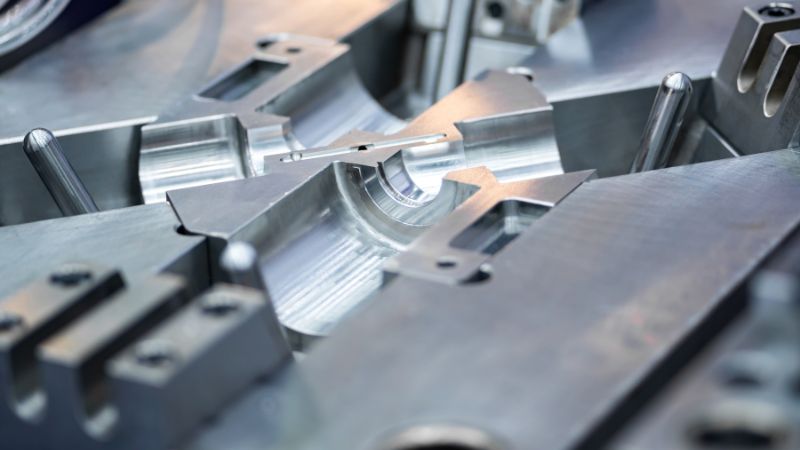
Poskytovatelia ponúkajú tlakové liatie hliníka, zinku a horčíkových zliatin metódou s teplou alebo studenou komorou.
Studená komora sa často používa pri hliníku s vyššou teplotou tavenia, kým teplá komora je vhodná pre zinok a horčík a umožňuje kratšie cykly.
Niektorí poskytovatelia ponúkajú aj návrh nástrojov, rýchle prototypovaniea povrchové úpravy ako práškové lakovanie, pokovovanie alebo lakovanie. Kontrola kvality často zahŕňa rozmerovú kontrolu, röntgenové testovanie pórovitosti a analýzu toku vo forme pred spustením sériovej výroby.
Obsluhované odvetvia
Zákazkové tlakové liatie sa široko využíva pri výrobe automobilov na komponenty motorov, kryty a konzoly.
V letectvepodporuje ľahké konštrukčné diely s vysokým pomerom pevnosti k hmotnosti. Výrobcovia elektroniky ho využívajú na kryty, chladiče a konektory, pretože umožňuje vyrábať jemné detaily.
Ďalšie odvetvia:
- Priemyselné zariadenia na odolné strojové diely
- Spotrebné výrobky ako kryty spotrebičov a kovania
- Zdravotnícke zariadenia vyžadujúce presnosť a odolnosť proti korózii
Poskytovatelia často upravujú procesy podľa noriem konkrétneho odvetvia, napríklad ISO 9001 alebo IATF 16949, aby diely spĺňali požiadavky na výkon a bezpečnosť.
Zohľadnenie návrhu zákazkovej súčiastky
Pri návrhu dielu na tlakové liatie musia inžinieri vyvážiť funkčnosť, vyrobiteľnosť a náklady.
Medzi kľúčové faktory kvality odliatku patrí hrúbka steny: rovnomerné steny obmedzujú chyby a zabezpečujú úplné vyplnenie formy. Úkosy uľahčujú vybratie odliatku bez poškodenia. Rebrá zvyšujú pevnosť bez výrazného nárastu hmotnosti. Dôležité sú aj správne tolerancie; pri prísnych požiadavkách môže byť na dosiahnutie presnosti potrebné obrábanie po odliatí.
Výber materiálu ovplyvňuje odolnosť proti korózii, pevnosť a hmotnosť. Hliník poskytuje dobré tepelné vlastnosti, kým zinok vyniká detailmi a odolnosťou proti opotrebovaniu.
Včasná spolupráca s poskytovateľom liatia pomáha spresniť návrh, vybrať vhodnú zliatinu a naplánovať nástroje pre efektívnu a kvalitnú výrobu.
Stroje na tlakové liatie a výrobný proces
Pri tlakovom liatí sa špecializovanými strojmi vstrekne roztavený kov pod vysokým tlakom do presnej formy. Výber stroja a jednotlivé výrobné kroky priamo ovplyvňujú kvalitu dielu, dĺžku cyklu a efektivitu výroby.
Typy strojov na tlakové liatie
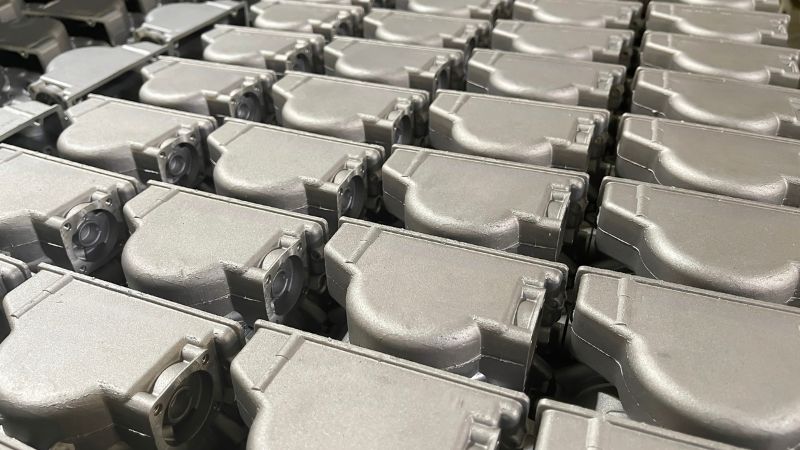
Stroje na tlakové liatie sa delia na dve hlavné kategórie: s teplou komorou a so studenou komorou.
Stroje s teplou komorou majú zásobník roztaveného kovu vo vnútri zariadenia. Hydraulický alebo pneumatický piest vtláča kov do formy. Metóda je vhodná pre zliatiny s nízkou teplotou tavenia, ako zinok, cín a olovo. Ponúka kratšie cykly, no nezvláda kovy ako hliník, ktoré reagujú s komponentmi stroja.
Pri studenej komore sa kov taví v samostatnej peci. Obsluha alebo automatický systém prenesie roztavený kov do nevyhrievanej vstrekovacej komory a následne sa vstrekne pod vysokým tlakom. Metóda je vhodná pre zliatiny hliníka, horčíka a medi. Prenos predlžuje cyklus, ale umožňuje spracovať kovy s vyššou teplotou tavenia.
| Typ stroja | Vhodné kovy | Rýchlosť cyklu | Typická veľkosť použitia |
|---|---|---|---|
| Teplá komora | Zinok, cín, olovo | Rýchla | Malé až stredné |
| Studená komora | Hliník, horčík, meď | Stredná | Stredné až veľké |
Pracovný postup výroby
Výroba sa začína prípravou formy. Na reguláciu teploty a uľahčenie vyberania dielu sa nanesú mazivá. Forma sa následne uzavrie a upne.
Roztavený kov sa potom vstrekne do dutiny formy pod tlakom v rozsahu 10 až 175 MPa. Vysoký tlak zabezpečí úplné vyplnenie aj tenkých častí.
Po stuhnutí kovu sa forma otvorí a vyhadzovacie kolíky vytlačia odliatok. Oddeľuje sa odpad, ako vtoky a rozvádzače.
Následné spracovanie môže zahŕňať orezanie prebytočného materiálu, obrábanie, povrchovú úpravu alebo povlakovanie. Tieto kroky pripravia diel na montáž alebo konečné použitie.
Kontrola kvality vo výrobe
Kontrola kvality sa začína kalibráciou stroja na udržanie správneho tlaku, teploty a časovania. Každá odchýlka môže spôsobiť pórovitosť alebo neúplné vyplnenie.
Vizuálna kontrola hľadá chyby povrchu a rozmerové merania overujú presnosť. Nedeštruktívne skúšanie, napríklad röntgenová kontrola, odhaľuje vnútorné chyby kritických dielov.
Monitorovacie systémy zaznamenávajú výrobné údaje z každého výstreku. Obsluha tak môže rozpoznať trendy a upraviť nastavenia skôr, než sa chyby rozšíria. Pravidelná kontrola udržuje kvalitu a znižuje odpad.
Povrchová úprava a následné spracovanie
Povrchová úprava mení vzhľad, odolnosť aj funkčnosť zákazkových odliatkov. Zvyšuje odolnosť proti korózii, vytvára rovnomernú textúru a pripravuje povrch na povlak alebo montáž. Každá metóda využíva osobitné nástroje, materiály a postupy.
Eloxovanie
Eloxovanie je elektrochemický proces, ktorý zosilňuje prirodzenú oxidovú vrstvu hliníkových odliatkov. Zlepšuje odolnosť proti korózii a opotrebovaniu a vytvára povrch schopný absorbovať farbivá.
Súčiastka sa ponorí do kyslého elektrolytického kúpeľa a prechádza ňou elektrický prúd. Oxidová vrstva vyrastá zo základného kovu, takže je súčasťou dielu a nejde o povlak, ktorý by sa mohol odlupovať.
Eloxovaný povrch môže byť číry pre prirodzený kovový vzhľad alebo farebný na účely identifikácie či dizajnu. Hrúbka oxidovej vrstvy sa meria v mikrometroch a možno ju prispôsobiť použitiu.
Pri kritických súčiastkach sa na dekoratívnu úpravu a ochranu proti korózii bežne používa eloxovanie typu II , zatiaľ čo typ III (tvrdé eloxovanie) sa používa pri silnom opotrebovaní.
Pokovovanie
Pokovovanie nanáša na povrch odliatku tenkú vrstvu kovu, napríklad niklu, chrómu alebo zinku. Zlepšuje odolnosť proti korózii, elektrickú vodivosť alebo vzhľad.
Pri galvanickom pokovovaní sa kovová vrstva prichytí elektrickým prúdom. Bezelektrické pokovovanie používa chemický kúpeľ bez prúdu a môže vytvoriť rovnomernejší povlak na zložitých tvaroch.
Bežné typy pokovovania odliatkov:
| Typ pokovovania | Hlavná výhoda | Typické použitie |
|---|---|---|
| Nikel | Odolnosť proti korózii, tvrdosť | Mechanické komponenty |
| Chróm | Estetický povrch, odolnosť proti opotrebovaniu | Spotrebné výrobky |
| Zinok | Obetná ochrana proti korózii | Automobilové diely |
Pokovovanie si vyžaduje dôkladnú prípravu povrchu, často čistením, leštením alebo otryskávaním sklenenými guľôčkami na zabezpečenie priľnavosti.
Otryskávanie sklenenými guľôčkami
Pri otryskávaní sklenenými guľôčkami sa na čistenie a úpravu textúry používa jemné sklo urýchlené vysokou rýchlosťou. Odstraňuje nečistoty, drobné otrepy a nedokonalosti bez výrazného úberu základného materiálu.
Proces vytvára rovnomerný matný povrch , ktorý zlepšuje priľnavosť farby alebo povlaku. Často sa používa pred eloxovaním alebo pokovovaním na dosiahnutie konzistentného výsledku.
Je menej agresívny než pieskovanie, preto sa hodí na mäkšie kovy, napríklad hliník a zinok. Veľkosť guľôčok a tlak možno upraviť na reguláciu textúry.
Účinne zjednocuje aj opravené miesta povrchu s okolitou plochou.
Kefovanie
Kefovaním sa pomocou brúsnych pásov alebo kief vytvára smerový saténový povrch. Vznikajú jemné rovnobežné línie, ktoré pôsobia čisto a jednotne.
Používa sa na viditeľné diely, pri ktorých sa požaduje hladký, ale nereflexný povrch. Pomáha tiež zakryť menšie povrchové chyby odlievania.
Úpravu možno riadiť zmenou zrnitosti brusiva a rýchlosti posuvu. Hrubšie zrno vytvára výraznejšie línie a jemnejšie mäkší vzhľad.
Kefovaný povrch môže vyžadovať bezfarebný lak alebo eloxovanie na zachovanie vzhľadu a ochranu pred koróziou, najmä vo vonkajšom alebo vlhkom prostredí.
Často kladené otázky
Aká je bežná dodacia lehota pri výrobe zákazkových tlakových odliatkov?
Dodacia lehota sa často pohybuje v rozmedzí 4 až 12 týždňov.
Zahŕňa návrh a výrobu formy, odlievanie súčiastok a požadované povrchové úpravy.
Zložité návrhy alebo špeciálne povrchové úpravy môžu trvať dlhšie.
Ako vybrať vhodnú kovovú zliatinu pre projekt tlakového liatia?
Výber závisí od pevnosti, hmotnosti, odolnosti proti korózii a tepelných vlastností súčiastky.
Hliníkové zliatiny sa bežne používajú na ľahké diely s dobrou odolnosťou proti korózii.
Zinkové zliatiny sa často volia pre pevné súčiastky s jemnými detailmi.
Aké sú rozmerové obmedzenia zákazkových tlakových odliatkov?
Veľkosť dielu obmedzuje kapacita stroja a samotná forma.
Malé komponenty môžu vážiť len niekoľko gramov, veľké niekoľko kilogramov.
Pri veľmi veľkých súčiastkach môžu byť potrebné iné metódy odlievania.







