
Kontrola kvality odliatkov je proces, ktorým sa overuje, či hotové výrobky spĺňajú stanovené požiadavky na tvar, rozmery, pevnosť a povrch. Tento krok je nevyhnutný na odhalenie chýb a predchádzanie dodaniu dielov, ktoré by neskôr mohli spôsobiť problémy. Každý výrobca sa počas produkcie spolieha na dôkladné meranie, kontrolu a testovanie.
Dôsledná kontrola kvality zabezpečuje bezpečné, spoľahlivé a odolné výrobky. Bez nej môže aj najmenšia chyba pri odlievaní viesť k nákladnému zlyhaniu. V Moldie sa dnes dozviete, aké techniky sa používajú na udržanie kvality a prečo sú dôležité.
Kľúčové aspekty kontroly kvality odliatkov
Kontrola kvality odliatkov zabezpečuje splnenie prísnych požiadaviek na rozmery, pevnosť a spoľahlivosť. Viaceré metódy spoločne odhaľujú chyby, kontrolujú merania a riadia každú fázu odlievania.
Základné opatrenia na kontrolu kvality
Zabezpečovanie kvality odliatkov sa začína kontrolou surovín a pokračuje každým výrobným krokom. Pracovníci sledujú zloženie materiálu, teplotu liatia a kvalitu formy. Vizuálna kontrola pomáha odhaliť povrchové trhliny, póry alebo trosku.
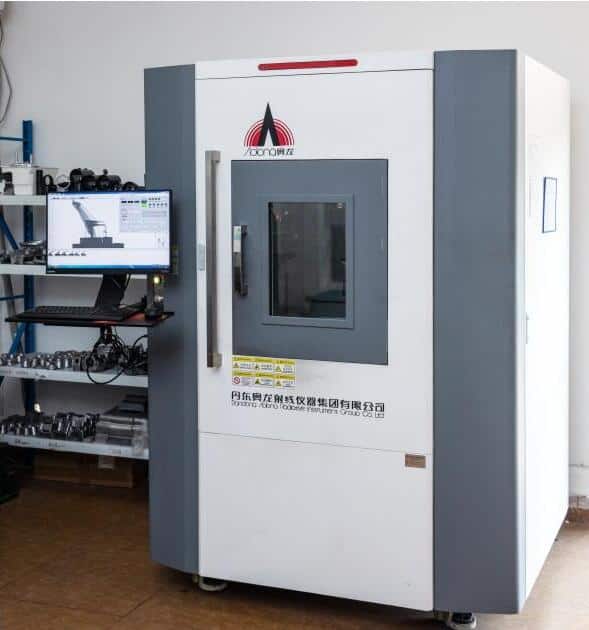
Vzorky materiálu sa môžu podrobiť chemickým a mechanickým skúškam na overenie pevnosti a zloženia. Nedeštruktívne skúšanie, napríklad röntgenová alebo ultrazvuková kontrola, odhaľuje skryté chyby. Každý krok zvyšuje spoľahlivosť odliatkov určených na reálne používanie.
Rozmerová kontrola a presnosť
Presná rozmerová kontrola zabezpečuje správne lícovanie a funkčnosť výrobkov. Medzi bežné nástroje patria posuvné meradlá, mikrometre a súradnicové meracie stroje (CMM). CMM ponúkajú vysokú presnosť a umožňujú automatizovane kontrolovať zložité diely.
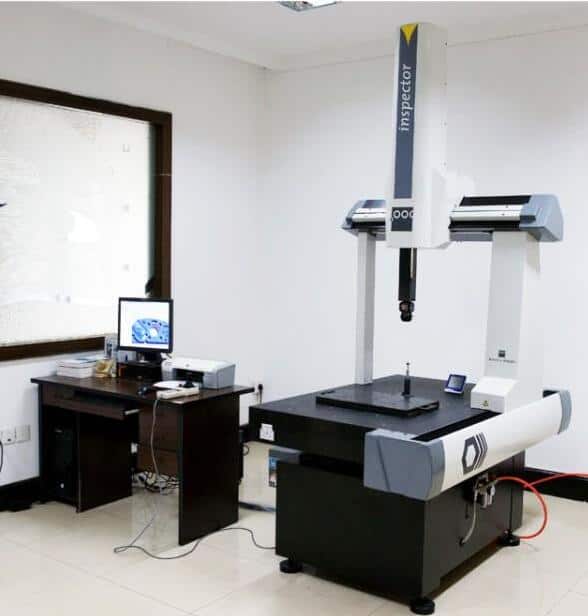
Kontrolóri merajú prvky, ako stúpanie závitu, veľkosť otvorov a rovinnosť. Výsledky porovnávajú s konštrukčnými výkresmi a tabuľkami tolerancií. Sledovanie zmršťovania a opotrebovania nástrojov pomáha udržať rozmery v prijateľnom rozsahu.
Riadenie a monitorovanie procesu
Riadenie procesu predchádza chybám dohľadom nad dôležitými premennými, ako teplota, časovanie a tok materiálu. Moderné zlievarne často používajú systémy vykonávania výroby (MES) na sledovanie každej dávky a parametrov procesu.
Riadením krokov, ako príprava formy a rýchlosť chladenia, výrobcovia znižujú riziko zmršťovania, prasklín a ďalších chýb odliatkov. Pravidelné kontroly procesu a údržba zariadení pomáhajú zabezpečiť stabilitu a konzistentné výsledky.
Prepojenie odlievania a obrábania: presnosť vďaka integrácii
Kontrola rozmerov uvedená vyššie zabezpečuje kvalitu odliatku po odliatí, no väčšina odliatkov ešte nie je hotovým výrobkom. Vyžadujú následné CNC obrábanie— frézovanie, sústruženie, vŕtanie alebo rezanie závitov — na dosiahnutie presných tolerancií, hladkého povrchu a závitových prvkov požadovaných v konečnom návrhu.
Výrobca má vlastné možnosti CNC obrábania:
-
Riadenie celého pracovného postupu od surového odliatku po hotovú súčiastku, bez problémov s koordináciou a nedostatkov kvality medzi samostatnými dodávateľmi.
-
Overenie konečných rozmerov obrábaných povrchov pomocou našich CMM zariadení zabezpečuje, že každý prvok zodpovedá technickým výkresom.
-
Skrátenie dodacích lehôt plynulým presunom odliatkov zo zlievarne do našej strojárskej dielne bez zdržania pri preprave.
Vďaka tomuto integrovanému prístupu získate hotový komponent pripravený na použitie, nie odliatok vyžadujúci ďalšie práce.
Metódy kontroly a testovania odliatkov
Účinná kontrola odliatkov je nevyhnutná na odhalenie vnútorných a vonkajších chýb, overenie rozmerov a potvrdenie, že každý diel spĺňa normy kvality.
Vizuálna kontrola
Vizuálna kontrola je najzákladnejšou metódou kontroly odliatkov. Povrch sa skúma voľným okom alebo pomocou zväčšovacích nástrojov s cieľom odhaliť zjavné chyby. Bežne sa hľadajú trhliny, jamky, deformácie a neúplné vyplnenie.
Metóda je rýchla a lacná, preto tvorí prvý krok kontroly kvality. Kontrolóri hľadajú nadmerné zatečenie, drsnosť a viditeľné inklúzie. Pri odhaľovaní drobných chýb sú dôležité osvetlenie a uhol pozorovania. Nejednoznačné miesta sa môžu označiť na podrobnejšie skúšanie.
Vizuálna kontrola sa často kombinuje s jednoduchými meracími nástrojmi. Pravítka s rovnou hranou, posuvné meradlá a kalibre overujú rozmery. Hoci neodhalí skryté vnútorné chyby, pred použitím pokročilejších metód je nevyhnutná na kontrolu vonkajšej kvality výrobku.
Výhody:
- Rýchla a jednoduchá
- Nevyžaduje špeciálne vybavenie
- Pomáha odhaliť zjavné povrchové chyby
Nevýhody:
- Neodhalí vnútorné chyby
- Môže prehliadnuť drobné trhliny
Nedeštruktívne skúšanie
Nedeštruktívne skúšanie (NDT) umožňuje zlievarňam hľadať skryté chyby bez poškodenia odliatkov. Odhaľuje povrchové aj vnútorné nedostatky, preto je dôležité pri zabezpečovaní kvality kritických dielov.
Medzi hlavné metódy NDT patria:
- Kapilárna skúška farebnou penetračnou látkou (DPI): Na povrch sa nanesie farebná alebo fluorescenčná kvapalina, ktorá prenikne do trhlín. Po odstránení prebytku kontrolór hľadá stopy označujúce chyby.
- Rádiografická skúška (RT): Röntgenové alebo gama žiarenie prechádza odliatkom a vytvára snímky vnútorných dutín či inklúzií.
- Ultrazvuková skúška (UT): Do odliatku sa vysielajú vysokofrekvenčné zvukové vlny. Odraz od vnútorných rozhraní, napríklad dutín, vytvára signály odhaľujúce skryté chyby.
Metódy NDT sa vyberajú podľa veľkosti a materiálu odliatku a požadovanej úrovne detekcie chýb. Poskytujú podrobné informácie na rozhodnutie o prijatí alebo zamietnutí súčiastky. Sú nákladnejšie než vizuálna kontrola, no zvyšujú spoľahlivosť pri kritických požiadavkách na bezpečnosť a výkon.
Kontrola magnetickými časticami
Kontrola magnetickými časticami (MPI) odhaľuje povrchové a podpovrchové chyby vo feromagnetických odliatkoch. Súčiastka sa najprv zmagnetizuje elektrickým prúdom alebo silným magnetom. Počas magnetizácie sa na povrch nanesú jemné železné častice, suché alebo rozptýlené v kvapaline.
Pri trhline alebo nespojitosti sa magnetické pole rýchlo zmení a pritiahne častice k chybe, čím vznikne viditeľná indikácia. MPI tak odhalí veľmi tenké alebo úzke trhliny, ktoré iné metódy môžu prehliadnuť.
MPI sa často vykonáva po vizuálnej kontrole, no je obmedzená na magnetizovateľné materiály, napríklad zliatiny železa alebo ocele. Je veľmi citlivá na povrchové chyby a často sa používa pri automobilových, leteckých a konštrukčných dieloch. Výsledky musí interpretovať vyškolená obsluha, pretože špinavý alebo drsný povrch môže vytvárať falošné indikácie.
Silné stránky:
- Odhaľuje povrchové a podpovrchové chyby
- Rýchla a spoľahlivá pri železných kovoch
Obmedzenia:
- Len pre feromagnetické kovy
- Môže byť potrebná príprava povrchu
Ultrazvuková skúška
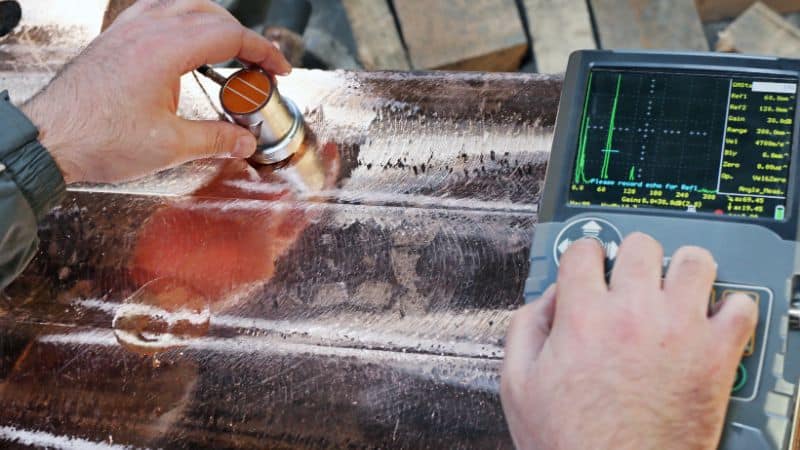
Ultrazvuková skúška (UT) je kľúčovou metódou NDT na odhaľovanie vnútorných chýb v kovových odliatkoch. Využíva vysokofrekvenčné zvukové vlny vysielané sondou priloženou k povrchu. Vlny prechádzajú materiálom a odrážajú sa od rozhraní alebo chýb vo vnútri odliatku.
Z času a intenzity návratových signálov kontrolór určí prítomnosť, veľkosť a polohu vnútorných chýb, ako dutiny, inklúzie alebo zmršťovacie dutiny. UT je účinná aj pri hrubých a hustých odliatkoch, preto sa hodí na bloky motorov, ozubené kolesá a konštrukčné komponenty.
Metóda je čistá a odliatok nepoškodzuje. Kvalifikovaní technici interpretujú signály pomocou digitálnych displejov alebo grafov. Drsný povrch alebo zložitý tvar môžu znižovať presnosť, preto je potrebný dobrý kontakt s povrchom.
Výhody:
- Citlivá na malé skryté chyby
- Funguje pri mnohých veľkostiach odliatkov a materiáloch
- Poskytuje okamžité digitálne výsledky
Obmedzenia:
- Vyžaduje vyškolenú obsluhu
- Povrch musí byť prístupný a pomerne hladký
Deštruktívne skúšanie a certifikácia
Deštruktívne skúšky ukazujú, ako sa odliatky správajú pri skutočnom namáhaní, teple a nárazoch. Spolu s priemyselnou certifikáciou overujú mechanické vlastnosti a potvrdzujú splnenie stanovených noriem.
Skúška ťahom
Skúška ťahom meria, ako veľmi sa odliatok môže natiahnuť alebo akému ťahu odolá pred pretrhnutím. Vzorka odobratá z odliatku sa kontrolovane naťahuje v skúšobnom stroji.
Medzi zaznamenávané údaje patria:
| Vlastnosť | Opis |
|---|---|
| Medza pevnosti | Maximálna sila pred pretrhnutím |
| Medza klzu | Sila, pri ktorej dochádza k trvalej deformácii |
| Predĺženie | O koľko sa vzorka natiahne |
Na základe výsledkov zlievarne overujú, či kov zvládne požadované zaťaženie. Pomáha to stanoviť bezpečné prevádzkové limity výrobkov.
Skúška ťahom je nevyhnutná pri dieloch, ktoré počas používania nesú záťaž, ohýbajú sa alebo sú ťahané. Výsledky pomáhajú aj pri výbere zliatin a stanovovaní kritérií kvality.
Skúška tvrdosti
Skúška tvrdosti ukazuje, ako povrch odliatku odoláva poškriabaniu, vtlačeniu alebo opotrebovaniu. Tvrdý hrot sa zatlačí do kovu a zmeria sa hĺbka alebo veľkosť vzniknutej stopy.
Bežné metódy zahŕňajú:
- Skúšku tvrdosti podľa Brinella
- Skúšku tvrdosti podľa Rockwella
- Skúšku tvrdosti podľa Vickersa
Každá metóda používa inú stupnicu a postup, všetky však pomáhajú overiť, či je odliatok dostatočne pevný na odolávanie preliačinám a opotrebovaniu.
Dostatočná tvrdosť predlžuje životnosť dielu a chráni ho pred nástrojmi či pohyblivými súčiastkami. Skúška je rýchla a na presnosť sa často vykonáva na viacerých miestach odliatku.
Skúška rázom
Skúška rázom zisťuje, akú silu odliatok znesie pri náhlom údere, kým sa zlomí. Najčastejšie sa používa Charpyho skúška, pri ktorej na vrúbkovanú vzorku narazí kyvadlové kladivo.
Energia absorbovaná pred zlomením vzorky jasne vyjadruje húževnatosť.
Výsledky ukazujú, či odliatok odolá otrasom, pádom alebo nárazom bez roztrieštenia. Rázová pevnosť je dôležitá pri súčiastkach vystavených náhodným úderom alebo extrémnym podmienkam.
Nízka rázová pevnosť môže viesť k nebezpečnému zlyhaniu, preto je táto skúška zásadná pre odliatky kritické z hľadiska bezpečnosti.
Certifikácia a normy
Certifikácia prepája výsledky skúšok s priemyselnými normami. Organizácie ako ASTM a ISO určujú minimálne hodnoty mechanických vlastností, aby odliatky fungovali podľa požiadaviek.
Zlievarne vedú záznamy o skúškach, triedach materiálov a sledovateľnosti každej dávky. Sledovateľnosť prepája hotový výrobok so surovinami, výrobnými krokmi a kontrolami kvality.
Audity môžu overiť, či sa vykonalo správne deštruktívne skúšanie . Certifikácia posilňuje dôveru zákazníkov a uľahčuje pohyb výrobkov dodávateľským reťazcom pri plnení miestnych i globálnych požiadaviek.
Často kladené otázky
Kvalita odliatkov závisí od jasných noriem, prísnych procesov a presných záznamov. Každá oblasť pomáha výrobcom odhaľovať a riadiť možné chyby kovových súčiastok.
Ako sa klasifikuje a meria úroveň kvality odliatkov?
Odliatky sa hodnotia podľa rozmerov, tvaru, povrchu, pevnosti materiálu a prítomnosti chýb. Používajú sa meradlá, tvrdomery a digitálne zobrazovacie systémy.
Výsledky sa porovnávajú s priemyselnými alebo zákazníckymi normami. Bežné systémy hodnotenia používajú kódy či čísla na označenie typu a závažnosti chýb.
Ktoré kroky odlievania sú najdôležitejšie na zabezpečenie kvality?
Dôležitá je príprava formy, pretože chyby v tejto fáze môžu spôsobiť povrchové alebo tvarové nedostatky. Kov treba roztaviť a liať pri správnej teplote, aby nevznikli oslabené miesta ani pórovitosť.
Riadenie chladenia a tuhnutia je tiež zásadné. Nerovnomerné chladenie môže viesť k prasklinám alebo deformácii. Kontrola po odliatí odhalí zostávajúce problémy ešte pred expedíciou.
Aká dokumentácia sa zvyčajne vyžaduje pri kontrole kvality odliatkov?
Výrobcovia uchovávajú výrobné listy, správy z kontrol a záznamy o skúškach pre každú dávku. Dokumenty môžu obsahovať merania, výsledky skúšok a poznámky z vizuálnych kontrol.
Sledovateľnosť sa často zabezpečuje číslami dávok alebo čiarovými kódmi. Dokumentácia dokazuje splnenie noriem a uľahčuje riešenie problémov s kvalitou.







