
Kontrola kvality odlitků je proces, kterým se ověřuje, zda hotové výrobky splňují stanovené požadavky na tvar, rozměry, pevnost a povrch. Tento krok je nezbytný pro odhalení vad a prevenci dodání dílů, které by mohly později způsobit problémy. Každý výrobce během výroby spoléhá na pečlivé měření, kontrolu a testování.
Důsledná kontrola kvality znamená, že výrobky jsou bezpečné, spolehlivé a odolné. Bez ní může i sebemenší chyba v procesu odlévání vést k nákladnému selhání. V Moldie se dnes dozvíte, jaké techniky se používají k udržení kvality a proč jsou důležité.
Klíčové aspekty kontroly kvality odlitků
Kontrola kvality odlitků pomáhá zajistit, aby výrobky splňovaly přísné požadavky na rozměry, pevnost a spolehlivost. Několik metod společně odhaluje vady, ověřuje rozměry a řídí jednotlivé fáze procesu odlévání.
Základní opatření pro kontrolu kvality
Zajišťování kvality odlitků začíná kontrolou surovin a pokračuje každým výrobním krokem. Pracovníci sledují složení materiálu, teplotu lití a kvalitu formy. Vizuální kontrola pomáhá odhalit ploché praskliny, póry nebo strusku.
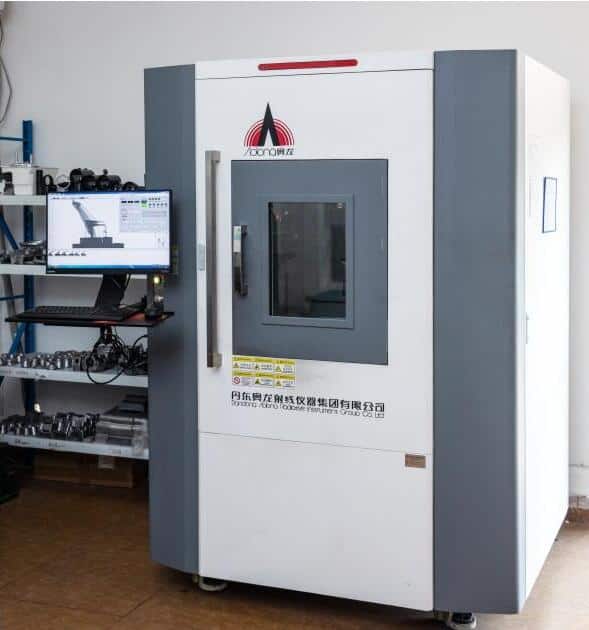
Vzorky materiálu lze podrobit chemickým a mechanickým zkouškám, které ověří jeho pevnost a složení. Nedestruktivní zkoušení, například rentgenová nebo ultrazvuková kontrola, může odhalit skryté vady. Každý krok přispívá ke kvalitě odlitků, které musí být spolehlivé při skutečném použití.
Rozměrová kontrola a přesnost
Přesná rozměrová kontrola zajišťuje správné lícování a funkčnost výrobků. Mezi běžné nástroje patří posuvná měřítka, mikrometry a souřadnicové měřicí stroje (CMM). CMM nabízejí vysokou přesnost a umožňují automaticky kontrolovat složité díly.
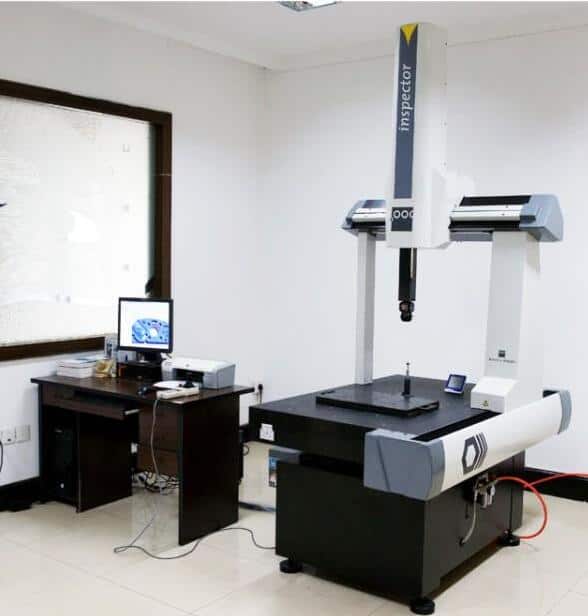
Kontroloři měří prvky, jako je stoupání závitu, velikost otvoru a přímost. Výsledky porovnávají s konstrukčními výkresy a tabulkami tolerancí. Sledování míry smrštění a opotřebení nástrojů pomáhá udržet rozměry v přijatelných mezích.
Řízení a monitorování procesu
Řízení procesu předchází vadám dohledem nad klíčovými proměnnými, jako jsou teplota, načasování a tok materiálu. Moderní slévárny často využívají systémy řízení výroby (MES) ke sledování každé dávky a procesního parametru.
Řízením kroků, jako je příprava formy a rychlost chlazení, výrobci snižují riziko smršťování, prasklin a dalších vad odlitků. Pravidelné kontroly procesu a údržba zařízení pomáhají zajistit stabilitu a konzistentní výsledky.
Propojení odlévání a obrábění: přesnost díky integraci
Kontrola rozměrů popsaná výše zajišťuje kvalitu odlitku po odlití, většina odlitků však ještě není hotovým výrobkem. Vyžadují následné CNC obrábění — frézování, soustružení, vrtání nebo řezání závitů — umožňuje dosáhnout přesných tolerancí, hladkých povrchů a závitových prvků požadovaných v konečném návrhu.
Mezi vlastní kapacity výrobce v oblasti CNC obrábění patří:
-
Řízení celého pracovního postupu od surového odlitku až po hotový díl, čímž se předchází problémům s koordinací a rozdílům v kvalitě mezi samostatnými dodavateli.
-
Ověření konečných rozměrů obrobených ploch pomocí našich zařízení CMM zajišťuje, že každý prvek odpovídá vašim technickým výkresům.
-
Zkrácení dodacích lhůt plynulým předáním odlitků z naší slévárny do naší strojírny bez zdržení při přepravě.
Díky tomuto integrovanému přístupu získáte komponent připravený k použití, nikoli pouze odlitek vyžadující další zpracování.
Metody kontroly a testování odlitků
Účinná kontrola odlitků je nezbytná k odhalování vnitřních i vnějších vad, ověřování rozměrů a zajištění toho, že každý díl splňuje standardy kvality.
Vizuální kontrola
Vizuální kontrola je nejzákladnější metodou kontroly odlitků. Povrch se prohlíží pouhým okem nebo pomocí zvětšovacích nástrojů, aby se odhalily zjevné vady. Mezi běžné problémy patří povrchové praskliny, důlky, deformace a neúplné vyplnění.
Tato metoda je rychlá a levná, proto představuje první krok kontroly kvality. Kontroloři hledají známky nadměrných přetoků, drsnosti nebo viditelných vměstků. K odhalení drobných povrchových vad jsou důležité osvětlení a úhel pohledu. Nejasné oblasti lze označit k podrobnějšímu testování.
Vizuální kontrola se často kombinuje s jednoduchými měřicími nástroji. Pravítka, posuvná měřítka a kalibry mohou ověřit rozměry. Ačkoli neodhalí skryté vady uvnitř odlitku, zůstává zásadní pro kontrolu vnější kvality výrobku před použitím pokročilejších technik.
Výhody:
- Rychlá a snadná
- Nevyžaduje speciální vybavení
- Pomáhá odhalit zjevné povrchové vady
Nevýhody:
- Neodhalí vnitřní vady
- Může přehlédnout drobné praskliny
Nedestruktivní zkoušení
Nedestruktivní zkoušení (NDT) umožňuje slévárnám zkoumat odlitky kvůli skrytým vadám, aniž by je poškodily. Tyto metody odhalují povrchové i vnitřní problémy, a jsou proto důležité pro zajištění kvality kritických dílů.
Mezi hlavní metody NDT patří:
- Kapilárna zkouška barevnou penetrační kapalinou (DPI): Barevné nebo fluorescenční penetrantní barvivo se nanese na povrch a pronikne do trhlin. Po odstranění přebytečného barviva inspektor hledá stopy, které odhalují vady.
- Radiografická zkouška (RT): Rentgenové nebo gama paprsky procházejí odlitkem a vytvářejí snímky vnitřních dutin či vměstků.
- Ultrazvuková zkouška (UT): Do odlitku se vysílají vysokofrekvenční zvukové vlny. Odraz od vnitřních rozhraní, například dutín, vytváří signály odhalující skryté vady.
Metody NDT se vybírají podle velikosti odlitku, materiálu a požadované úrovně detekce vad. Poskytují podrobný přehled, který pomáhá rozhodnout, zda díl přijmout, nebo zamítnout. Jsou sice nákladnější než vizuální kontrola, zvyšují však spolehlivost, zejména tam, kde jsou zásadní bezpečnost a výkon.
Kontrola magnetickými částicemi
Kontrola magnetickými částicemi (MPI) odhaluje povrchové a podpovrchové vady ve feromagnetických odlitcích. Odlitek se nejprve zmagnetuje elektrickým proudem nebo silným magnetem. Během magnetizace se po povrchu rozptýlí jemné železné částice, suché nebo suspendované v kapalině.
Pokud se vyskytují praskliny nebo nespojitosti, magnetické pole se v těchto místech rychle změní, přitáhne částice k vadě a vytvoří viditelnou indikaci. MPI je cenná při odhalování velmi tenkých nebo těsných prasklin, které jiné metody mohou přehlédnout.
MPI se často používá po vizuální kontrole, ale lze ji použít jen u magnetizovatelných materiálů, například železa nebo ocelových slitin. Je velmi citlivá na vady otevřené k povrchu a často se používá u automobilových, leteckých a konstrukčních dílů. Výsledky musí vyhodnocovat vyškolení pracovníci, protože znečištěný nebo drsný povrch může způsobit falešné indikace.
Přednosti:
- Odhaluje povrchové a podpovrchové vady
- Rychlá a spolehlivá u železných kovů
Omezení:
- Pouze pro feromagnetické kovy
- Může být nutná příprava povrchu
Ultrazvuková zkouška
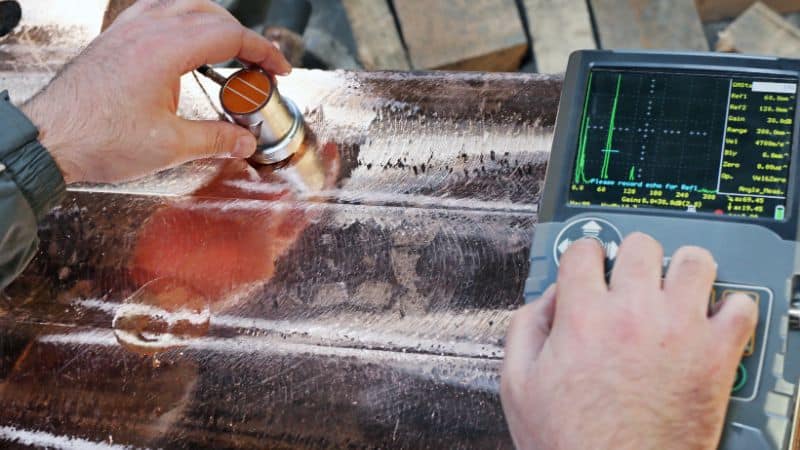
Ultrazvuková zkouška (UT) je klíčovou metodou NDT k odhalování vnitřních vad kovových odlitků. Využívá vysokofrekvenční zvukové vlny vytvářené sondou přiloženou k povrchu odlitku. Vlny procházejí materiálem a odrážejí se od rozhraní nebo vad uvnitř odlitku.
Měřením doby návratu a intenzity signálů mohou kontroloři určit přítomnost, velikost a polohu vnitřních vad, například dutin, vměstků či staženinových dutin. UT je účinná i u silných nebo hutných odlitků, proto se hodí pro bloky motorů, ozubená kola a konstrukční součásti.
Metoda je čistá a odlitek nepoškozuje. Zkušení technici mohou ultrazvukové signály vyhodnocovat pomocí digitálních displejů nebo grafů. Drsný povrch nebo složité tvary mohou snižovat přesnost, proto je nutný dobrý kontakt s povrchem.
Výhody:
- Citlivá na malé skryté vady
- Funguje u odlitků mnoha velikostí a materiálů
- Poskytuje okamžité výsledky v digitální podobě
Omezení:
- Vyžaduje vyškolenou obsluhu
- Povrch musí být přístupný a poměrně hladký
Destruktivní zkoušení a certifikace
Destruktivní zkoušení ukazuje, jak se odlitky chovají při skutečném namáhání, působení tepla a nárazech. Tyto zkoušky spolu s průmyslovou certifikací pomáhají ověřit mechanické vlastnosti a zajistit, že výrobky splňují stanovené normy.
Zkouška tahem
Zkouška tahem měří, jak moc se odlitek může protáhnout nebo jakému tahu odolá před přetržením. Vzorek odebraný z odlitku se kontrolovaně natahuje ve zkušebním stroji.
Mezi zaznamenávané údaje patří:
| Vlastnost | Popis |
|---|---|
| Mez pevnosti | Maximální síla před přetržením |
| Mez kluzu | Síla, při níž nastává trvalá deformace |
| Prodloužení | O kolik se vzorek protáhne |
Analýzou výsledků slévárny ověřují, zda kov vydrží požadované zatížení. To pomáhá stanovit bezpečné provozní limity výrobků.
Zkouška tahem je zásadní u dílů, které při používání nesou zatížení, ohýbají se nebo jsou namáhány tahem. Výsledky také pomáhají inženýrům vybírat slitiny a stanovovat kvalitativní kritéria.
Zkouška tvrdosti
Zkouška tvrdosti ukazuje, jak dobře povrch odlitku odolává poškrábání, vtlačení nebo opotřebení. Tvrdý hrot se zatlačí do kovu a změří se hloubka nebo velikost vzniklé stopy.
Běžné metody zahrnují:
- Zkoušku tvrdosti podle Brinella
- Zkoušku tvrdosti podle Rockwella
- Zkoušku tvrdosti podle Vickerse
Každá metoda používá jinou stupnici a postup, všechny však pomáhají určit, zda je odlitek dostatečně pevný, aby odolal promáčknutí a opotřebení povrchu.
Dostatečná tvrdost prodlužuje životnost dílu a chrání jej před poškozením nástroji nebo pohyblivými součástmi. Zkouška je rychlá a pro přesné výsledky se často provádí na několika místech jednoho odlitku.
Rázová zkouška
Rázová zkouška zjišťuje, jakou sílu odlitek vydrží, než při náhlém nárazu praskne. Nejčastěji se používá Charpyho rázová zkouška, při níž do vzorku s vrubem udeří kyvadlové kladivo.
Energie absorbovaná před přelomením vzorku jasně vyjadřuje jeho houževnatost.
Výsledky ukazují, zda odlitek odolá otřesům, pádům či haváriím, aniž by se roztříštil. Rázová pevnost je důležitá u dílů vystavených náhodným nárazům nebo extrémním podmínkám.
Nízká rázová pevnost může vést k nebezpečným poruchám, proto je tato zkouška zásadní pro bezpečnostně kritické odlitky.
Certifikace a normy
Certifikace propojuje výsledky zkoušek s průmyslovými normami. Organizace jako ASTM, ISO a další stanovují minimální hodnoty mechanických vlastností, aby odlitky plnily požadované funkce.
Slévárny uchovávají záznamy o zkouškách, jakostech materiálů a sledovatelnosti každé dávky. Sledovatelnost propojuje hotový výrobek se surovinami, výrobními kroky a kontrolami kvality.
Audity mohou ověřit, zda bylo provedeno příslušné destruktivní zkoušení. Certifikace posiluje důvěru zákazníků a usnadňuje pohyb výrobků dodavatelským řetězcem při plnění místních i globálních požadavků.
Často kladené otázky
Kvalita odlitků závisí na jasných standardech, přísných postupech a přesných záznamech. Každá oblast pomáhá výrobcům odhalovat a řídit možné problémy v kovových dílech.
Jak se klasifikuje a měří úroveň kvality odlitků?
Odlitky se hodnotí podle rozměrů, tvaru, povrchové úpravy, pevnosti materiálu a přítomnosti vad. K měření lze použít kalibry, tvrdoměry a digitální zobrazovací systémy.
Výsledky se porovnávají s průmyslovými nebo zákaznickými normami. Běžné systémy hodnocení mohou pomocí kódů či čísel označovat typ a závažnost vad.
Které kroky odlévání jsou nejdůležitější pro zajištění kvality?
Příprava formy je důležitá, protože problémy v této fázi mohou způsobit povrchové nebo tvarové vady. Tavení a lití musí probíhat při správné teplotě, aby nevznikala slabá místa nebo pórovitost.
Řízení chlazení a tuhnutí je také zásadní. Nerovnoměrné chlazení může vést k prasklinám nebo deformacím. Kontrola po odlití pomáhá odhalit zbývající problémy před expedicí.
Jaká dokumentace se obvykle vyžaduje pro kontrolu kvality odlitků?
Výrobci uchovávají výrobní listy, inspekční protokoly a záznamy o zkouškách pro každou dávku odlitků. Mohou obsahovat měření, výsledky zkoušek a poznámky z vizuálních kontrol.
Sledovatelnost se často zajišťuje čísly výrobních dávek nebo čárovými kódy. Uchovávání této dokumentace dokládá, že díly splňují požadované normy, a usnadňuje řešení případných problémů s kvalitou.







