
Kontrola jakości odlewów to proces mający na celu upewnienie się, że wyroby odlewnicze spełniają określone standardy dotyczące kształtu, wymiarów, wytrzymałości i wykończenia powierzchni. Etap ten jest niezbędny do wykrywania wad i unikania dostarczania części, które mogłyby później sprawiać problemy. Każdy producent polega na starannych pomiarach, inspekcjach i testach przeprowadzanych w trakcie produkcji.
Skrupulatna kontrola jakości gwarantuje, że produkty są bezpieczne, niezawodne i trwałe. Bez niej nawet najdrobniejszy błąd w procesie odlewania może doprowadzić do kosztownych awarii. W firmie Moldie dowiesz się, jakie techniki stosuje się w celu utrzymania jakości i dlaczego są one tak istotne.
Kluczowe aspekty kontroli jakości odlewów
Kontrola jakości odlewów pomaga zapewnić, że produkty spełniają rygorystyczne wymagania dotyczące wymiarów, wytrzymałości i niezawodności. Stosuje się szereg metod pozwalających na identyfikację i zapobieganie wadom, weryfikację wymiarów oraz kontrolę każdego etapu procesu odlewniczego.
Podstawowe działania w zakresie kontroli jakości
Zapewnienie jakości w odlewnictwie rozpoczyna się od sprawdzenia surowców i obejmuje każdy kolejny etap produkcji. Pracownicy monitorują skład materiału, temperaturę zalewania oraz jakość formy. Inspekcja wizualna pozwala wykryć wady powierzchniowe, takie jak pęknięcia, pory czy wtrącenia żużla.
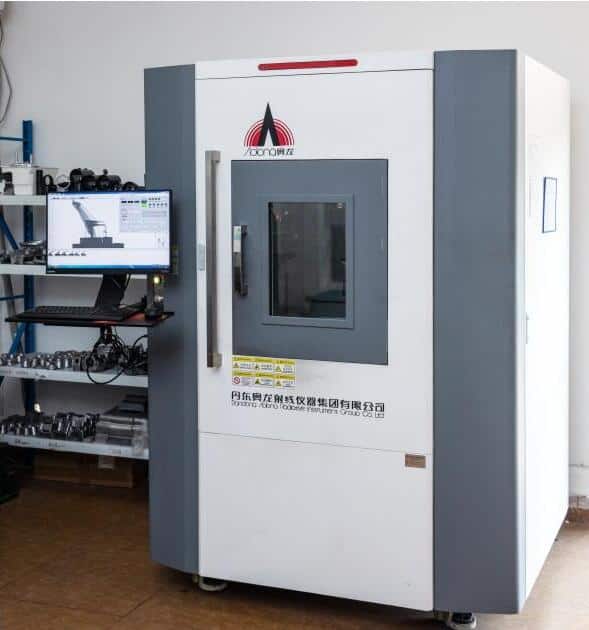
Próbki materiału mogą być poddawane badaniom chemicznym i mechanicznym w celu weryfikacji wytrzymałości i składu. Metody badań nieniszczących, takie jak prześwietlenia rentgenowskie czy badania ultradźwiękowe, pozwalają wykryć ukryte wady. Każdy z tych kroków wzmacnia jakość odlewów, które muszą niezawodnie sprawdzać się w rzeczywistym użytkowaniu.
Kontrola wymiarowa i dokładność
Precyzyjna kontrola wymiarowa gwarantuje, że produkty będą do siebie pasować i działać prawidłowo. Do powszechnie stosowanych narzędzi należą suwmiarki, mikrometry oraz współrzędnościowe maszyny pomiarowe (CMM). Maszyny CMM charakteryzują się wysoką precyzją i umożliwiają automatyczną kontrolę złożonych elementów.
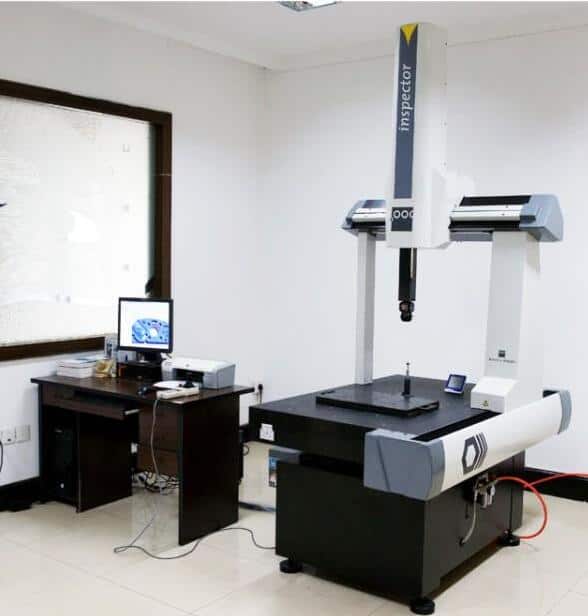
Kontrolerzy mierzą takie parametry, jak skok gwintu, wymiary otworów czy prostoliniowość. Wyniki pomiarów porównuje się z rysunkami technicznymi, korzystając z tabel tolerancji. Monitorowanie stopnia skurczu materiału oraz zużycia narzędzi pozwala utrzymać wymiary w dopuszczalnych granicach.
Kontrola i monitorowanie procesu
Celem kontroli procesu jest zapobieganie wadom poprzez monitorowanie kluczowych parametrów, takich jak temperatura, czas trwania operacji oraz przepływ materiału. Nowoczesne odlewnie często wykorzystują systemy klasy MES (Manufacturing Execution Systems) do śledzenia każdej partii produkcyjnej i parametrów procesu.
Dzięki kontroli takich etapów, jak przygotowanie formy oraz szybkość chłodzenia, producenci ograniczają ryzyko wystąpienia wad skurczowych, pęknięć i innych niedoskonałości odlewów. Regularne przeglądy procesu oraz konserwacja urządzeń pomagają zapewnić stabilność produkcji i powtarzalność wyników.
Połączenie odlewania i obróbki mechanicznej: precyzja dzięki integracji
Choć wspomniane wcześniej pomiary wymiarowe gwarantują jakość surowego odlewu, większość odlewów nie stanowi produktu końcowego. Wymagają one dalszej obróbki CNC— frezowania, toczenia, wiercenia czy gwintowania — w celu uzyskania precyzyjnych tolerancji, gładkiej powierzchni oraz elementów gwintowanych, zgodnie z założeniami projektu.
Własne zaplecze do obróbki CNC pozwala producentowi na:
-
Kontrolę całego procesu produkcyjnego od surowego odlewu po gotowy element, co eliminuje problemy z koordynacją i ryzyko różnic w jakości wynikające z korzystania z usług różnych dostawców.
-
Weryfikację wymiarów końcowych obrobionych powierzchni przy użyciu maszyn współrzędnościowych (CMM), co daje pewność, że każdy element jest zgodny z dokumentacją techniczną.
-
Skrócenie czasu realizacji dzięki płynnemu przekazywaniu odlewów z odlewni do działu obróbki mechanicznej, bez opóźnień związanych z transportem.
Takie zintegrowane podejście oznacza, że otrzymują Państwo gotowy do użycia komponent, a nie tylko odlew wymagający dalszej obróbki.
Metody kontroli i badań odlewów
Skutecznakontrola odlewów jest niezbędna do wykrywania wad wewnętrznych i zewnętrznych, weryfikacji wymiarów oraz zapewnienia, że każdy element spełnia normy jakości.
Kontrola wizualna
Kontrola wizualna to najbardziej podstawowa metoda stosowana przy sprawdzaniu odlewów. Polega ona na oględzinach powierzchni odlewu gołym okiem lub przy użyciu przyrządów powiększających w celu wykrycia oczywistych wad. Do często spotykanych problemów należą pęknięcia powierzchniowe, wżery, odkształcenia oraz niepełne wypełnienie formy.
Metoda ta jest szybka i tania, dzięki czemu stanowi pierwszy etap kontroli jakości. Kontrolerzy zwracają uwagę na występowanie nadlewek, chropowatości czy widocznych wtrąceń. Kluczowe znaczenie dla wykrycia drobnych wad powierzchniowych mają oświetlenie oraz kąt obserwacji. Obszary budzące wątpliwości mogą zostać oznaczone do dalszych, bardziej szczegółowych badań.
Kontrolę wizualną często łączy się z użyciem prostych narzędzi pomiarowych. Do weryfikacji wymiarów wykorzystuje się m.in. liniały krawędziowe, suwmiarki i sprawdziany. Choć metoda ta nie pozwala na wykrycie wad ukrytych wewnątrz odlewu, pozostaje niezbędna dla zapewnienia odpowiedniej jakości zewnętrznej każdego produktu przed zastosowaniem bardziej zaawansowanych technik.
Zalety:
- Szybkość i łatwość wykonania
- Brak konieczności użycia specjalistycznego sprzętu
- Pomoc w wykrywaniu oczywistych wad powierzchniowych
Wady:
- Niemożność wykrycia wad wewnętrznych
- Ryzyko przeoczenia drobnych pęknięć
Badania nieniszczące
Metody badań nieniszczących (NDT) umożliwiają odlewniom sprawdzanie odlewów pod kątem wad ukrytych bez ich uszkadzania. Techniki te pozwalają wykryć zarówno wady powierzchniowe, jak i wewnętrzne, co czyni je istotnym elementem zapewnienia jakości w przypadku części o kluczowym znaczeniu.
Do najważniejszych metod NDT należą:
- Badania penetracyjne (DPI): Na powierzchnię nanoszony jest barwny lub fluorescencyjny penetrant, który wnika w szczeliny i pęknięcia. Po usunięciu nadmiaru preparatu kontroler sprawdza obecność śladów wskazujących na występowanie wad.
- Badania radiograficzne (RT): Promieniowanie rentgenowskie lub gamma przenika przez odlew, tworząc obrazy ujawniające wewnętrzne pustki lub wtrącenia.
- Badania ultradźwiękowe (UT): Do odlewu wprowadzane są fale dźwiękowe o wysokiej częstotliwości, które odbijają się od wewnętrznych nieciągłości (np. pustek), generując sygnały wskazujące na ukryte wady.
Metody badań nieniszczących (NDT) dobiera się w zależności od wielkości odlewu, materiału oraz wymaganego poziomu wykrywalności wad. Dostarczają one szczegółowych informacji, na podstawie których podejmuje się decyzje o przyjęciu lub odrzuceniu elementu. Choć są bardziej kosztowne niż inspekcja wizualna, badania NDT zwiększają niezawodność, co jest szczególnie istotne w przypadku elementów kluczowych dla bezpieczeństwa i funkcjonalności.
Badania magnetyczno-proszkowe
Badanie metodą magnetyczno-proszkową (MPI) służy do wykrywania wad powierzchniowych i podpowierzchniowych w odlewach ferromagnetycznych. Odlew jest najpierw magnesowany za pomocą prądu elektrycznego lub silnego magnesu. W trakcie magnesowania na powierzchnię nanosi się drobne cząstki żelaza – w postaci suchej lub zawiesiny w cieczy.
W przypadku występowania pęknięć lub nieciągłości pole magnetyczne ulega w tych miejscach gwałtownej zmianie, przyciągając cząstki do wady i tworząc widoczny ślad. Dzięki temu MPI jest cenną metodą wykrywania bardzo cienkich lub wąskich pęknięć, które mogą zostać przeoczone przy zastosowaniu innych technik.
MPI stosuje się często po inspekcji wizualnej, jednak metoda ta ogranicza się do materiałów podatnych na magnesowanie, takich jak żelazo czy stopy stali. Cechuje się wysoką czułością w wykrywaniu wad wychodzących na powierzchnię i jest powszechnie wykorzystywana w przypadku elementów motoryzacyjnych, lotniczych oraz konstrukcyjnych. Interpretacja wyników wymaga przeszkolonego personelu, ponieważ zabrudzona lub chropowata powierzchnia może prowadzić do powstawania fałszywych wskazań.
Zalety:
- Wykrywa wady powierzchniowe i podpowierzchniowe
- Szybka i niezawodna metoda dla materiałów żelaznych
Wady:
- Tylko dla metali ferromagnetycznych
- Może wymagać przygotowania powierzchni
Badania ultradźwiękowe
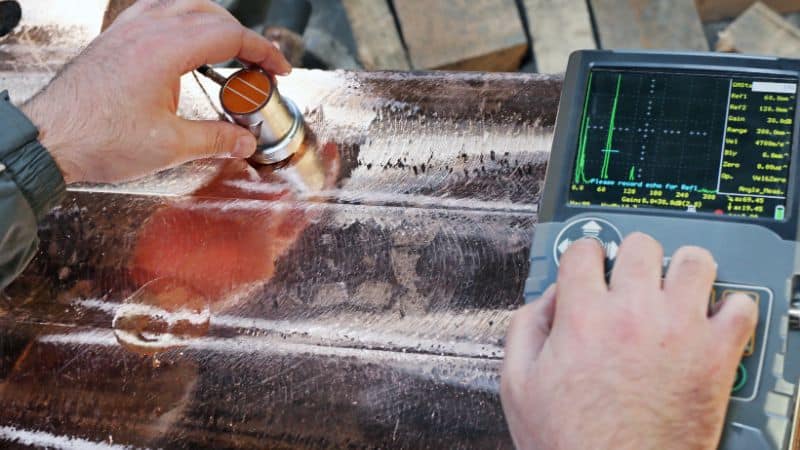
Badania ultradźwiękowe (UT) to kluczowa metoda badań nieniszczących (NDT) służąca do wykrywania wad wewnętrznych w odlewach metalowych. Wykorzystuje ona fale dźwiękowe o wysokiej częstotliwości, generowane przez głowicę umieszczoną na powierzchni odlewu. Fale te przenikają przez materiał i odbijają się od granic ośrodków lub wad znajdujących się wewnątrz odlewu.
Poprzez pomiar czasu i siły sygnałów powrotnych kontrolerzy mogą określić obecność, rozmiar oraz lokalizację wad wewnętrznych, takich jak pustki, wtrącenia czy jamy skurczowe. Metoda UT jest skuteczna nawet w przypadku grubych lub masywnych odlewów, co czyni ją odpowiednią do badania bloków silnika, kół zębatych i elementów konstrukcyjnych.
Jest to metoda czysta, niepowodująca uszkodzeń odlewu. Wykwalifikowani technicy potrafią interpretować sygnały ultradźwiękowe za pomocą wyświetlaczy cyfrowych lub wykresów. Ograniczeniem jest to, że chropowatość powierzchni lub złożone kształty mogą obniżyć dokładność, dlatego wymagany jest dobry kontakt z powierzchnią.
Zalety:
- Wykrywa drobne, ukryte wady
- Możliwość stosowania dla odlewów o różnych rozmiarach i z różnych materiałów
- Zapewnia natychmiastowe wyniki w postaci cyfrowej
Ograniczenia:
- Wymaga przeszkolonych operatorów
- Powierzchnia musi być dostępna i stosunkowo gładka
Badania niszczące i certyfikacja
Badania niszczące pozwalają ocenić zachowanie odlewów w warunkach rzeczywistego obciążenia, oddziaływania temperatury i uderzeń. Testy te, w połączeniu z certyfikacją branżową, umożliwiają weryfikację właściwości mechanicznych i potwierdzenie zgodności produktów z ustalonymi normami.
Próba rozciągania
Próba rozciągania pozwala określić, w jakim stopniu odlew może ulec wydłużeniu lub jaki stawia opór przed pęknięciem podczas rozciągania. W procesie tym próbka pobrana z odlewu jest rozciągana w kontrolowanych warunkach przy użyciu specjalistycznej maszyny.
Do kluczowych danych uzyskiwanych w trakcie badania należą:
| Właściwość | Opis |
|---|---|
| Wytrzymałość na rozciąganie | Maksymalna siła przed wystąpieniem pęknięcia |
| Granica plastyczności | Siła, przy której pojawiają się odkształcenia trwałe |
| Wydłużenie | Stopień wydłużenia próbki |
Analiza wyników pozwala odlewniom sprawdzić, czy metal jest w stanie wytrzymać wymagane obciążenia. Ułatwia to również określenie bezpiecznych granic eksploatacji produktów.
Próba rozciągania jest kluczowa w przypadku części narażonych podczas użytkowania na obciążenia, zginanie lub rozciąganie. Wyniki badań pomagają również inżynierom w doborze odpowiednich stopów oraz ustalaniu standardów jakości.
Badanie twardości
Badanie twardości pozwala ocenić odporność powierzchni odlewu na zarysowania, wgniecenia czy zużycie. Polega ono na wciskaniu twardego wgłębnika w metal i pomiarze głębokości lub wielkości powstałego śladu.
Do powszechnie stosowanych metod należą:
- Pomiar twardości metodą Brinella
- Pomiar twardości metodą Rockwella
- Pomiar twardości metodą Vickersa
Każda z tych metod wykorzystuje inną skalę i technikę, lecz wszystkie pozwalają ocenić, czy odlew jest wystarczająco wytrzymały, by oprzeć się wgnieceniom lub zużyciu powierzchniowemu.
Odpowiednia twardość oznacza, że element będzie trwalszy i bardziej odporny na uszkodzenia spowodowane narzędziami lub ruchomymi częściami. Badanie przebiega szybko i często przeprowadza się je w kilku punktach jednego odlewu, aby uzyskać dokładne wyniki.
Badanie udarności
Badanie udarności pozwala określić, jak dużą siłę jest w stanie wytrzymać odlew przed pęknięciem w wyniku nagłego uderzenia. Najczęściej stosowaną metodą jest próba Charpy’ego, w której w próbkę z karbem uderza wahadłowy młot.
Energia pochłonięta do momentu pęknięcia próbki stanowi miarę udarności.
Wyniki wskazują, czy odlew wytrzyma wstrząsy, upadki lub uderzenia bez rozbicia się. Udarność jest kluczowa w przypadku elementów narażonych na przypadkowe uderzenia lub pracę w ekstremalnych warunkach.
Niska udarność może prowadzić do niebezpiecznych awarii, dlatego badanie to jest niezwykle istotne dlaodlewy o kluczowym znaczeniu dla bezpieczeństwa.
Certyfikacja i normy
Certyfikacja wiąże wyniki badań z normami branżowymi. Organizacje takie jak ASTM, ISO i inne określają minimalne wartości właściwości mechanicznych, aby zapewnić odpowiednie funkcjonowanie odlewów.
Odlewnie prowadzą dokumentację obejmującą wyniki badań, gatunki materiałów oraz dane umożliwiające identyfikowalność każdej partii. Identyfikowalność pozwala powiązać produkt końcowy z surowcami, etapami procesu wytwarzania i kontrolami jakości.
Audyty mogą weryfikować, czy przeprowadzono odpowiednie badania niszczące . Certyfikacja buduje zaufanie klientów i ułatwia przepływ produktów w łańcuchach dostaw dzięki spełnieniu wymogów lokalnych lub globalnych.
Często zadawane pytania
Jakość odlewów zależy od jasnych norm, rygorystycznych procesów i dokładnej dokumentacji. Każdy z tych elementów pomaga producentom wykrywać ewentualne problemy w częściach metalowych i kontrolować je.
W jaki sposób klasyfikuje się i mierzy poziom jakości odlewów?
Odlewy są klasyfikowane na podstawie takich czynników jak: wymiary, kształt, wykończenie powierzchni, wytrzymałość materiału oraz występowanie wad. Do pomiarów wykorzystuje się m.in. sprawdziany, twardościomierze i systemy obrazowania cyfrowego.
Wyniki porównuje się z normami branżowymi lub wymaganiami klienta. Powszechnie stosowane systemy klasyfikacji mogą wykorzystywać kody lub oznaczenia liczbowe do określania rodzaju i stopnia poważności ewentualnych wad.
Które etapy procesu odlewania są kluczowe dla zapewnienia jakości?
Istotne jest przygotowanie formy, ponieważ problemy na tym etapie mogą skutkować wadami powierzchni lub kształtu. Procesy topienia i zalewania muszą odbywać się w odpowiedniej temperaturze, aby uniknąć powstawania słabych punktów lub porowatości.
Kluczowe znaczenie mają również kontrola chłodzenia i krzepnięcia. Nierównomierne chłodzenie może prowadzić do powstawania pęknięć lub odkształceń. Kontrola po procesie odlewania pozwala wykryć ewentualne problemy przed wysyłką.
Jaka dokumentacja jest zazwyczaj wymagana w ramach kontroli jakości odlewów?
Producenci przechowują karty procesu, raporty z kontroli oraz wyniki badań dla każdej partii odlewów. Dokumentacja ta może zawierać pomiary, wyniki testów oraz uwagi z oględzin wizualnych.
Identyfikowalność wyrobów jest często zapewniana dzięki stosowaniu numerów partii lub kodów kreskowych. Prowadzenie takiej dokumentacji pozwala potwierdzić zgodność części z wymaganymi normami i ułatwia rozwiązywanie wszelkich problemów dotyczących jakości.







