
Odlewanie ciśnieniowe na zamówienie to precyzyjna metoda wytwarzania złożonych części metalowych na dużą skalę. Wykorzystuje ona formy wielokrotnego użytku do nadawania płynnym metalom – takim jak aluminium, cynk czy magnez – precyzyjnych kształtów. Zapewnia powtarzalną jakość, wąskie tolerancje wymiarowe i wydajną produkcję dla branż wymagających trwałych i precyzyjnych komponentów.
Wielu producentów wybiera odlewanie ciśnieniowe na zamówienie, gdy standardowe części nie spełniają ich wymagań. Proces ten pozwala na uzyskanie określonych kształtów, rozmiarów i wykończeń, dostosowanych do unikalnych projektów. Od obudów samochodowych po obudowy urządzeń elektronicznych – metoda ta łączy wytrzymałość funkcjonalną z estetyką.
Zrozumienie zasad odlewania ciśnieniowego na zamówienie, dostępnych materiałów oraz opcji wykończenia pomaga w wyborze odpowiedniego podejścia do projektu. Znajomość procesu produkcyjnego i czynników wpływających na koszty gwarantuje, że każda część spełni zarówno wymogi użytkowe, jak i założenia budżetowe.
Czym jest odlewanie ciśnieniowe na zamówienie?
Aby zrozumieć proces odlewania ciśnieniowego, należy najpierw go zdefiniować. W tym rozdziale omówiono trzy zagadnienia: definicję, różnice oraz korzyści.
Definicja i ogólny opis
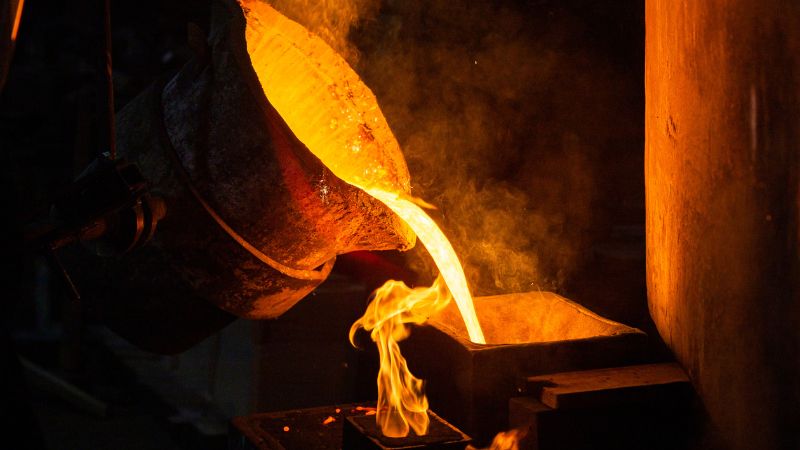
Odlewanie ciśnieniowe na zamówienie to proces produkcyjny, w którym płynny metal jest wtryskiwany pod wysokim ciśnieniem dospecjalnie zaprojektowanej formy. Forma jest konstruowana tak, aby ściśle odpowiadała specyfikacji części pod względem wymiarów, cech powierzchni i wymagań konstrukcyjnych.
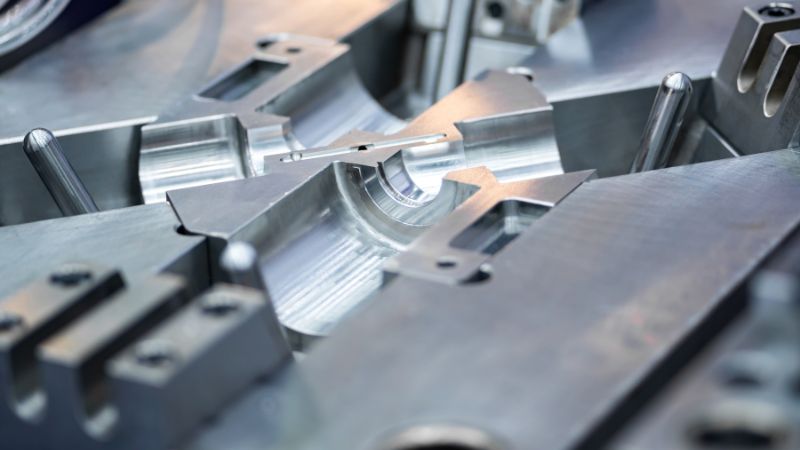
W przeciwieństwie do form uniwersalnych, formy wykonywane na zamówienie są dostosowane do konkretnego produktu lub zastosowania. Zapewnia to powtarzalną jakość w przypadku dużych serii produkcyjnych i ogranicza do minimum konieczność obróbki wykańczającej. Proces ten pozwala na wytwarzanie elementów o złożonych kształtach i drobnych detalach, takich jak cienkie ścianki, skomplikowane użebrowanie czy zintegrowane punkty mocowania. Dzięki temu technologia ta znajduje zastosowanie w produkcji części samochodowych, obudów urządzeń elektronicznych oraz podzespołów do wyrobów medycznych.
Różnice względem standardowego odlewania ciśnieniowego
W standardowym odlewaniu ciśnieniowym wykorzystuje się formy już istniejące lub uniwersalne, które mogą nie odpowiadać precyzyjnym wymaganiom danego produktu. W przypadku odlewania niestandardowego forma projektowana jest od podstaw z myślą o konkretnym elemencie.
Niestandardowe odlewanie ciśnieniowe zazwyczaj pozwala uzyskaćbardziej rygorystyczne tolerancje, niekiedy z dokładnością rzędu ±0.005 cala. Jest to istotne w przypadku części, które muszą pasować do innych elementów bez konieczności dodatkowej obróbki mechanicznej.
Pozwala to również na optymalne wykorzystanie materiału, ograniczenie ilości odpadów i poprawę parametrów użytkowych części. Wymaga jednak większego nakładu pracy na etapie planowania, w tym opracowania szczegółowych modeli CAD i przeprowadzenia testów prototypowych.
Kluczowe korzyści dla producentów
Produkcja metodą odlewania ciśnieniowego na zamówienie oferuje elastyczność projektową. Producenci mogą wytwarzać części o unikalnych kształtach, zintegrowanych funkcjach i określonych fakturach powierzchni, eliminując konieczność przeprowadzania wielu etapów montażu.
Metoda ta umożliwia produkcję wielkoseryjną przy zachowaniu stałej jakości, ponieważ po wykonaniu formy zautomatyzowane maszyny mogą wytwarzać tysiące identycznych elementów.
Proces ten sprzyja również efektywności kosztowej w dłuższej perspektywie. Choć początkowe koszty oprzyrządowania są wyższe, koszt jednostkowy znacząco spada przy produkcji wielkoseryjnej.
Do pozostałych zalet należą: większa wytrzymałość części wynikająca z równomiernego przepływu materiału, ograniczenie potrzeby obróbki mechanicznej oraz możliwość stosowania stopów spełniających specyficzne wymagania branżowe – na przykład lekkich ram samochodowych czy odpornych na korozję elementów stosowanych w przemyśle morskim.
Usługi odlewania ciśnieniowego na zamówienie
Usługi odlewania ciśnieniowego na zamówienie umożliwiają producentom wytwarzanie metalowych części o precyzyjnych kształtach, stałej jakości i wysokiej wydajności produkcji. Usługi te obejmują zarówno małe, jak i duże serie produkcyjne, obsługę szerokiej gamy stopów oraz integrację procesów wykończeniowych lub obróbki mechanicznej w celu spełnienia dokładnych wymagań technicznych.
Zakres usług
Dostawcy usług odlewania ciśnieniowego na zamówienie oferują odlewy ze stopów aluminium, cynku oraz magnezu wykonywane metodą komory gorącej lub zimnej.
Metoda komory zimnej jest często stosowana w przypadku aluminium ze względu na jego wyższą temperaturę topnienia, natomiast metody komory gorącej są odpowiednie dla cynku i magnezu, umożliwiając szybsze cykle produkcyjne.
Niektórzy dostawcy oferują również projektowanie oprzyrządowania, szybkie prototypowanieoraz wykończenie powierzchni , takie jak malowanie proszkowe, powlekanie galwaniczne czy malowanie natryskowe. Kontrola jakości często obejmuje pomiary wymiarowe, badania rentgenowskie pod kątem porowatości oraz analizę przepływu materiału w formie przed rozpoczęciem produkcji seryjnej.
Obsługiwane branże
Odlewanie ciśnieniowe na zamówienie znajduje szerokie zastosowanie w przemyśle motoryzacyjnym produkcja podzespołów silnikowych, obudów i wsporników.
W przemyśle lotniczym i kosmicznymmateriał ten pozwala na wytwarzanie lekkich elementów konstrukcyjnych o wysokim stosunku wytrzymałości do masy. Elektronika producenci wykorzystują go do wytwarzania obudów, radiatorów i złączy, dzięki możliwości uzyskania precyzyjnych detali.
Inne branże to m.in.:
- Sprzęt przemysłowy produkcja trwałych części maszyn
- Produkty konsumenckie np. obudowy urządzeń i elementy konstrukcyjne
- Wyroby medyczne wymagające precyzji i odporności na korozję
Dostawcy często dostosowują procesy, aby spełnić normy branżowe, takie jak ISO 9001 czy IATF 16949, co gwarantuje, że części spełniają wymogi dotyczące parametrów użytkowych i bezpieczeństwa.
Kwestie projektowe przy produkcji części na zamówienie
Projektując część do odlewania ciśnieniowego, inżynierowie muszą uwzględnić równowagę między funkcjonalnością, łatwością wytwarzania a kosztami.
Do kluczowych czynników wpływających na jakość odlewów metalowych należą: grubość ścianek (jednolite ścianki pomagają ograniczyć liczbę wad i zapewniają pełne wypełnienie formy) oraz kąty pochylenia ścian (niewielkie zbieżności ułatwiające wyjęcie odlewu z formy bez uszkodzenia części). Zastosowanie użebrowania pozwala zwiększyć wytrzymałość odlewu bez znacznego zwiększania jego masy. Istotne jest również zachowanie odpowiednich tolerancji wymiarowych; w przypadkach wymagających wysokiej precyzji może być konieczna obróbka mechaniczna po procesie odlewania. Wybór materiału wpływa na odporność na korozję, wytrzymałość oraz masę elementu. Na przykład odlewanie ciśnieniowe aluminium zapewnia dobre właściwości termiczne, podczas gdy odlewanie cynku pozwala uzyskać doskonałe odwzorowanie detali i wysoką odporność na zużycie.
Wczesna współpraca z wykonawcą odlewów ciśnieniowych pomaga dopracować projekt, dobrać odpowiedni stop oraz zaplanować oprzyrządowanie umożliwiające wydajną produkcję wysokiej jakości wyrobów.
Maszyny do odlewania ciśnieniowego i proces produkcji
W procesie odlewania ciśnieniowego wykorzystuje się specjalistyczne maszyny do wtryskiwania płynnego metalu do precyzyjnych form pod wysokim ciśnieniem. Wybór maszyny oraz poszczególne etapy produkcji mają bezpośredni wpływ na jakość części, czas cyklu i wydajność wytwarzania.
Rodzaje maszyn do odlewania ciśnieniowego
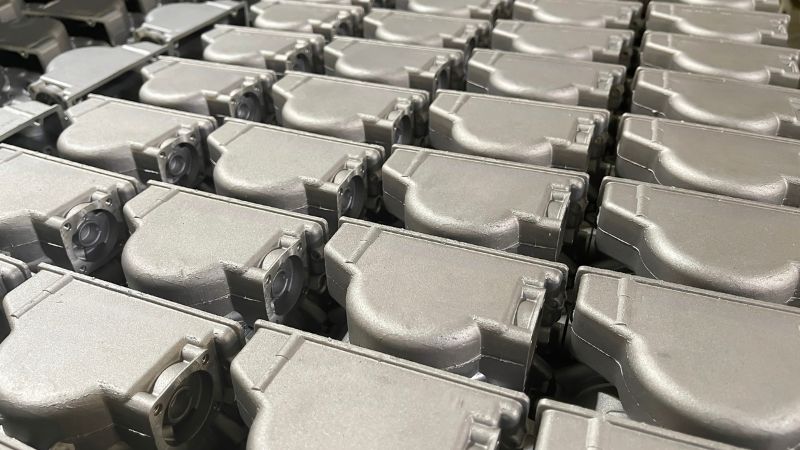
Maszyny do odlewania ciśnieniowego dzielą się na dwie główne kategorie: maszyny z komorą gorącą oraz komora zimna.
Maszyny z komorą gorącą posiadają wbudowany zbiornik na ciekły metal. Tłok hydrauliczny lub pneumatyczny wtłacza metal do formy. Metoda ta sprawdza się w przypadku stopów o niskiej temperaturze topnienia, takich jak cynk, cyna i ołów. Zapewnia krótszy czas cyklu, ale nie nadaje się do metali (np. aluminium), które reagują z elementami maszyny.
W maszynach z komorą zimną metal jest topiony w oddzielnym piecu. Operatorzy lub systemy automatyczne przenoszą ciekły metal do niepodgrzewanej komory wtryskowej przed wtryskiem pod wysokim ciśnieniem. Metoda ta jest odpowiednia dla stopów aluminium, magnezu i miedzi. Czas cyklu jest dłuższy ze względu na etap przenoszenia metalu, ale technologia ta pozwala na stosowanie metali o wyższej temperaturze topnienia.
| Typ maszyny | Odpowiednie metale | Szybkość cyklu | Typowe rozmiary elementów |
|---|---|---|---|
| Komora gorąca | Cynk, cyna, ołów | Szybka | Małe i średnie |
| Komora zimna | Aluminium, magnez, miedź | Umiarkowana | Średnie i duże |
Przebieg produkcji
Proces produkcji rozpoczyna się od przygotowania formy. Stosuje się środki smarne w celu regulacji temperatury i ułatwienia wyjmowania detalu. Następnie forma jest zamykana i zaciskana. Następnie płynny metal jest wtryskiwany do gniazda formy pod ciśnieniem wynoszącym od 10 do 175 MPa. Wysokie ciśnienie zapewnia całkowite wypełnienie formy, nawet w przypadku cienkich ścianek.
Po zakrzepnięciu metalu forma otwiera się, a wypychacze usuwają odlew. Następnie oddziela się odpady technologiczne, takie jak wlewy i kanały dolotowe.
Obróbka wykończeniowa może obejmować usuwanie nadmiaru materiału, obróbkę mechaniczną, wykańczanie powierzchni lub nakładanie powłok. Etapy te przygotowują element do montażu lub użytku docelowego.
Kontrola jakości w procesie produkcji
Kontrola jakości rozpoczyna się od kalibracji maszyny w celu utrzymania właściwego ciśnienia, temperatury i czasu trwania cyklu. Wszelkie odchylenia mogą prowadzić do powstania wad, takich jak porowatość czy niepełne wypełnienie formy.
Kontrola wizualna pozwala wykryć wady powierzchniowe, natomiast pomiary wymiarowe weryfikują dokładność wykonania. Metody badań nieniszczących, takie jak inspekcja rentgenowska, umożliwiają wykrywanie wad wewnętrznych w elementach krytycznych.
Systemy monitorowania procesu rejestrują dane produkcyjne dla każdego wtrysku. Pozwala to operatorom na identyfikację trendów i korektę ustawień, zanim wady staną się powszechne. Stała kontrola w trakcie produkcji pomaga utrzymać jakość elementów i ograniczyć ilość odpadów.
Wykończenie powierzchni i obróbka końcowa
Wykończenie powierzchni zmienia wygląd, trwałość i właściwości użytkowe elementów odlewanych ciśnieniowo na zamówienie. Zabiegi te mogą zwiększyć odporność na korozję, zapewnić jednolitą fakturę oraz przygotować powierzchnię do nałożenia powłok lub montażu. Każda metoda wykorzystuje określone narzędzia, materiały i procesy w celu uzyskania wymiernych rezultatów.
Anodowanie
Anodowanie to proces elektrochemiczny, który zwiększa grubość naturalnej warstwy tlenku na aluminiowych elementach odlewanych ciśnieniowo. Warstwa ta poprawia odporność na korozję i zwiększa wytrzymałość na zużycie. Tworzy również powierzchnię zdolną do absorpcji barwników, co pozwala na uzyskanie wykończenia kolorystycznego.
Proces polega na zanurzeniu elementu w kąpieli elektrolitycznej (kwaśnej) i przepuszczeniu przez niego prądu elektrycznego. Warstwa tlenku narasta z metalu bazowego, dzięki czemu stanowi integralną część elementu, a nie powłokę, która mogłaby ulec łuszczeniu.
Wykończenia anodowane mogą być bezbarwne dla uzyskania naturalnego wyglądu metalu lub kolorowe w celach identyfikacyjnych lub estetycznych. Grubość warstwy tlenku mierzy się w mikronach i można ją dostosować do konkretnego zastosowania. W przypadku elementów o kluczowym znaczeniu: Anodowanie typu II jest powszechnie stosowane w celach dekoracyjnych oraz w celu ochrony przed korozją, podczas gdy typ III (anodowanie twarde) znajduje zastosowanie w warunkach narażających element na intensywne zużycie.
Nakładanie powłok metalicznych
Proces ten polega na naniesieniu cienkiej warstwy metalu – na przykład niklu, chromu lub cynku – na powierzchnię odlewu ciśnieniowego. Warstwa ta może poprawić odporność na korozję, przewodność elektryczną lub wygląd elementu.
W procesie galwanicznym do trwałego połączenia metalu powłokowego z elementem wykorzystuje się prąd elektryczny. Z kolei w procesie bezprądowym stosuje się kąpiel chemiczną (bez użycia prądu), co pozwala na uzyskanie bardziej równomiernej powłoki na elementach o złożonych kształtach.
Popularne rodzaje powłok stosowane dla odlewów ciśnieniowych:
| Rodzaj powłoki | Główna zaleta | Typowe zastosowanie |
|---|---|---|
| Nikiel | Odporność na korozję, twardość | Elementy mechaniczne |
| Chrom | Estetyczne wykończenie, odporność na zużycie | Produkty konsumenckie |
| Cynk | Ofiarna ochrona antykorozyjna | Części samochodowe |
Nakładanie powłoki wymaga starannego przygotowania powierzchni, często obejmującego czyszczenie, polerowanie lub obróbkę strumieniowo-ścierną (kulowanie), aby zapewnić odpowiednią przyczepność.
Obróbka strumieniowo-ścierna (kulowanie)
W procesie tym wykorzystuje się drobne kulki szklane wyrzucane z dużą prędkością w celu oczyszczenia powierzchni i nadania jej określonej faktury. Metoda ta usuwa zanieczyszczenia powierzchniowe, drobne zadziory i niewielkie niedoskonałości, nie powodując przy tym znacznego ubytku materiału bazowego.
Proces ten pozwala uzyskać jednolite, matowe wykończenie , które może poprawić przyczepność farby lub powłoki. Jest często stosowany przed anodowaniem lub nakładaniem powłok galwanicznych, aby zapewnić powtarzalne rezultaty.
Obróbka kulkami szklanymi jest mniej agresywna niż piaskowanie, dzięki czemu nadaje się do miękkich metali, takich jak aluminium i cynk. Rozmiar kulek oraz ciśnienie strumienia można regulować, aby kontrolować fakturę powierzchni.
Metoda ta sprawdza się również przy wyrównywaniu miejsc poddanych naprawie, tak aby pasowały one do otaczających obszarów.
Szczotkowanie
Szczotkowanie pozwala uzyskać satynowe wykończenie o kierunkowej strukturze przy użyciu taśm ściernych lub szczotek. Proces ten tworzy na powierzchni drobne, równoległe linie, nadając jej schludny i jednolity wygląd. Metoda ta jest często stosowana w przypadku elementów widocznych, gdy wymagane jest uzyskanie gładkiego, lecz nieodbijającego światła wykończenia. Szczotkowanie pozwala również zamaskować drobne niedoskonałości powierzchni powstałe w procesie odlewania.
Charakter wykończenia można regulować poprzez zmianę ziarnistości materiału ściernego oraz prędkości posuwu elementu. Użycie materiału o grubszym ziarnie skutkuje wyraźniejszymi liniami, natomiast drobniejsze ziarno zapewnia bardziej subtelny wygląd powierzchni.
Powierzchnie szczotkowane mogą wymagać pokrycia warstwą ochronną (np. lakierem bezbarwnym) lub poddania procesowi anodowania w celu zachowania estetyki i ochrony przed korozją, zwłaszcza w przypadku eksploatacji na zewnątrz lub w środowisku o dużej wilgotności.
Często zadawane pytania
Jaki jest typowy czas realizacji zamówienia na niestandardowe elementy odlewane ciśnieniowo?
Czas realizacji często mieści się w przedziale od 4 do 12 tygodni.
Proces ten obejmuje zaprojektowanie i wykonanie formy, odlanie elementów oraz przeprowadzenie wszelkich wymaganych procesów wykończeniowych.
Realizacja projektów o złożonej konstrukcji lub wymagających specjalnego wykończenia może potrwać dłużej.
Jak dobrać odpowiedni stop metali do projektu obejmującego odlewanie ciśnieniowe?
Wybór stopu zależy od wymaganej wytrzymałości elementu, jego masy, odporności na korozję oraz właściwości termicznych.
Stopy aluminium są powszechnie stosowane w przypadku lekkich elementów o dobrej odporności na korozję.
Stopy cynku często wykorzystuje się do produkcji wytrzymałych elementów o skomplikowanych detalach.
Jakie są ograniczenia wymiarowe dla elementów wytwarzanych metodą odlewania ciśnieniowego na zamówienie?
Wielkość elementu jest ograniczona możliwościami maszyny odlewniczej oraz samej formy.
Małe komponenty mogą ważyć zaledwie kilka gramów, podczas gdy duże mogą osiągać masę kilku kilogramów.
W przypadku bardzo dużych elementów konieczne może być zastosowanie alternatywnych metod odlewania.







