
Czym jest chłodziwo do maszyn CNC?
Chłodziwo CNC jest stosowane w obróbce skrawaniem w celu chłodzenia oraz smarowania zarówno narzędzia skrawającego, jak i obrabianego przedmiotu.
Podczas cięcia metalu tarcie powoduje wzrost temperatury. Wysoka temperatura może uszkodzić narzędzia oraz spowodować przypalenie, odkształcenie lub pogorszenie jakości powierzchni obrabianego elementu.
Chłodziwo pomaga odprowadzać ciepło z narzędzia i przedmiotu, co zapewnia powtarzalność cięcia i wydłuża żywotność narzędzi.
Zmniejsza ono tarcie, co ogranicza zużycie narzędzi i pozwala im dłużej zachować ostrość.
Chłodziwo wypłukuje wióry i drobne opiłki metalu ze strefy skrawania, zapobiegając zarysowaniu obrabianego elementu lub zablokowaniu narzędzia. Niektóre rodzaje chłodziwa chronią również metal przed rdzą lub korozją.
Jak działa chłodziwo CNC
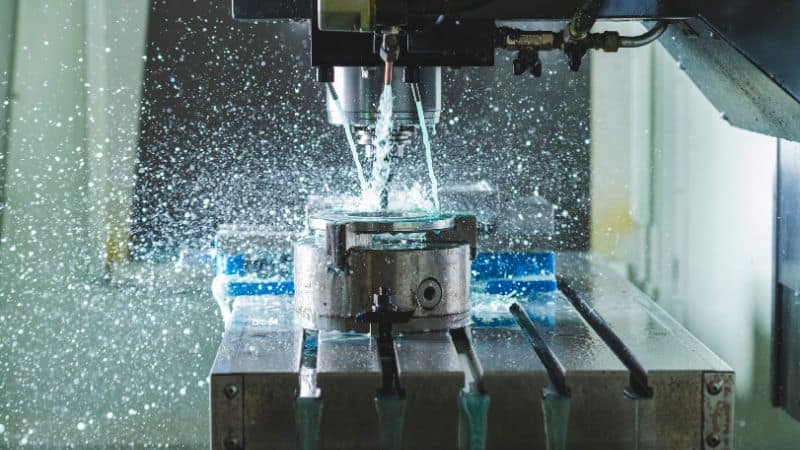
Chłodziwo CNC jest doprowadzane do strefy skrawania za pomocą pomp i przewodów. Podczas obróbki jest ono rozpylane, dozowane kroplowo lub podawane obfitym strumieniem na narzędzie i materiał.
Chłodziwo pochłania ciepło w momencie kontaktu, a następnie odprowadza je, spływając z powrotem do zbiornika. Tworzy również cienką warstwę ochronną między narzędziem skrawającym a obrabianym przedmiotem.
Warstwa ta działa jak środek smarny, ograniczając bezpośredni kontakt i tarcie. Dzięki temu proces cięcia przebiega płynniej, a żywotność narzędzi ulega wydłużeniu.
Różne maszyny mogą wykorzystywać chłodziwo na odmienne sposoby. Niektóre stosują mgłę chłodzącą (mieszankę powietrza i cieczy), podczas gdy inne wykorzystują obfity strumień cieczy przy ciężkich pracach obróbczych.
Terminologia dotycząca chłodziw CNC
Pracując z chłodziwem CNC, zetkniesz się z kilkoma powszechnymi pojęciami:
- Stężenie — Mieszanina chłodziwa i wody, zazwyczaj wyrażana w procentach.
- Zbiornik — Zbiornik, w którym znajduje się chłodziwo.
- Olej obcy — Olej przedostający się do chłodziwa z nieszczelnych maszyn lub zaolejonych detali.
- Emulsja — Mieszanina wody i oleju; często występuje w chłodziwach rozpuszczalnych w wodzie.
- pH — Poziom kwasowości lub zasadowości chłodziwa, wpływający na jego skuteczność oraz zdolność do zapobiegania korozji.
Rodzaje chłodziw do maszyn CNC
| Typ | Główne zastosowanie | Uwagi |
|---|---|---|
| Olej emulgujący | Obróbka ogólna | Odpowiedni do większości metali |
| Syntetyczny | Szybkie skrawanie | Bez oleju, mniej osadu |
| Półsyntetyczny | Mieszanka oleju i składników syntetycznych | Zrównoważone właściwości |
| Olej czysty (niespienialny) | Ciężka obróbka, niskie prędkości | Dobre smarowanie, brak wody |
Oleje emulgujące
Oleje emulgujące powstają przez zmieszanie oleju z wodą. Chłodziwa te często nazywa się „emulsjami”, ponieważ po zmieszaniu tworzą mleczną ciecz.
Są popularne, ponieważ zapewniają zarówno chłodzenie, jak i smarowanie. Można ich używać do obróbki różnych metali, takich jak stal czy aluminium.
Pomagają zapobiegać korozji i zmniejszają zużycie narzędzi skrawających. Są łatwe w użyciu, jednak należy kontrolować proporcje mieszanki, aby uniknąć rozwoju bakterii i psucia się chłodziwa.
Zalety:
- Odpowiednie do wielu rodzajów metali
- Zapewniają równowagę między chłodzeniem a smarowaniem
- Pomagają zapobiegać korozji
Wady:
- Mogą tracić swoje właściwości przy braku odpowiedniej konserwacji
- Wymagają regularnej kontroli
Syntetyczne chłodziwa
Chłodziwa syntetyczne nie zawierają oleju. Powstają z mieszanek chemicznych, które całkowicie rozpuszczają się w wodzie, tworząc klarowny lub zabarwiony roztwór.
Syntetyki zapewniają doskonałe chłodzenie i utrzymują strefę obróbki w większej czystości. Są świetnym wyborem w przypadku obróbki metali nieżelaznych lub gdy wymagana jest idealna czystość detali.
W mniejszym stopniu sprzyjają rozwojowi bakterii niż chłodziwa emulgujące (oleje rozpuszczalne w wodzie). Mogą jednak zapewniać słabsze smarowanie podczas trudnych procesów obróbczych.
Typowe cechy:
- Doskonałe chłodzenie
- Odpowiednie do obróbki szybkościowej lub wysokociśnieniowej
- Niskie wymagania konserwacyjne
Wady:
- Nie są idealne, gdy wymagane jest intensywne smarowanie
- Mogą się pienić w niektórych układach
Chłodziwa półsyntetyczne
Półsyntetyczne ciecze chłodząco-smarujące stanowią rozwiązanie pośrednie między emulsjami olejowymi a cieczami syntetycznymi. Zawierają one mieszaninę oleju i związków syntetycznych, dzięki czemu łączą zalety obu tych typów.
Ciecz ta ma zazwyczaj wygląd półprzezroczysty lub lekko mętny. Zapewnia ona równowagę między chłodzeniem, smarowaniem a ochroną przed korozją.
Płyny półsyntetyczne można stosować zarówno przy lekkiej, jak i średnio ciężkiej obróbce. Zazwyczaj są one trwalsze od emulsji olejowych i wolniej ulegają degradacji.
Najważniejsze cechy:
- Odpowiednie do obróbki ogólnego przeznaczenia
- Wymagają mniej zabiegów konserwacyjnych niż emulsje olejowe
- Zrównoważone właściwości chłodzące i smarne
Na co zwrócić uwagę:
- Niektóre produkty mogą wymagać częstszej kontroli stężenia
- Mogą nie sprawdzać się przy bardzo ciężkiej obróbce skrawaniem
Oleje obróbcze (nieemulgujące)
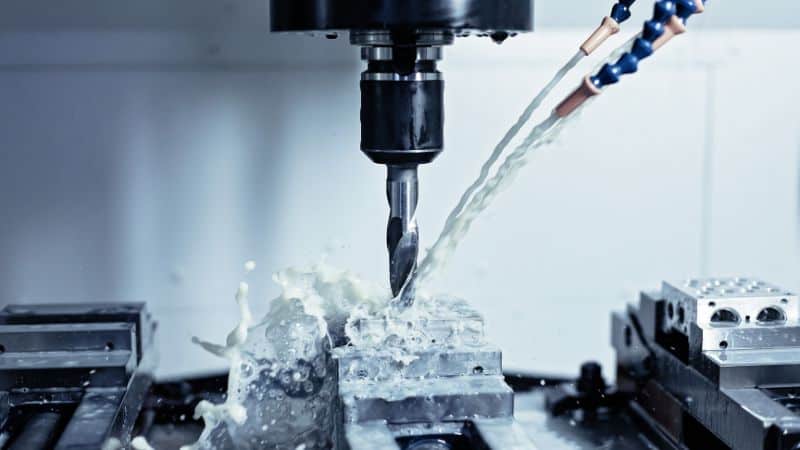
Oleje obróbcze nie mieszają się z wodą. Stosuje się je w postaci nierozcieńczonej; produkowane są na bazie olejów mineralnych lub roślinnych, niekiedy z dodatkiem uszlachetniaczy.
Ciecze te najlepiej sprawdzają się w procesach, w których smarowanie jest ważniejsze niż chłodzenie. Stosuje się je głównie podczas szlifowania lub obróbki prowadzonej z niskimi prędkościami.
Chronią one narzędzia przed zużyciem i pozwalają uzyskać wysoką jakość powierzchni obrabianego detalu. Mogą jednak powodować powstawanie dymu i nieprzyjemnego zapachu, a ze względu na ryzyko pożaru wymagają specjalnego traktowania.
Najważniejsze informacje:
- Doskonałe do pracy w warunkach wysokiego nacisku
- Znakomite właściwości smarne
- Nie wymaga mieszania
Warto wziąć pod uwagę:
- Najsłabsze właściwości chłodzące
- Może powodować większe zabrudzenia i powstawanie oparów
- Wymaga dobrej wentylacji
Wybór odpowiedniego chłodziwa do maszyn CNC
Kompatybilność z materiałem
Różne metale i tworzywa sztuczne reagują na chłodziwa w odmienny sposób. Na przykład w przypadku obróbki stali nierdzewnej chłodzenie strumieniowe pomaga zapobiegać przegrzewaniu się materiału i jego umocnieniu zgniotowemu.
W przypadku aluminium należy stosować chłodziwo, które nie powoduje przebarwień ani korozji.
| Materiał | Wymagane chłodziwo | Dlaczego? |
|---|---|---|
| Stal nierdzewna | Strumieniowe, o wysokich właściwościach smarnych | Zapobieganie przegrzewaniu, ograniczenie zużycia |
| Aluminium | Niepowodujące przebarwień, niskopieniące | Zapobieganie korozji |
| Tworzywa sztuczne | Delikatna mgła, niskie właściwości smarne | Zapobieganie topnieniu, minimalne zużycie |
Zastosowania w obróbce
Podczas gwintowania (zarówno wewnętrznego, jak i zewnętrznego) ważne jest stosowanie chłodziwa o wysokich właściwościach smarnych, aby zapobiec złamaniu lub wyszczerbieniu narzędzia. Chłodzenie strumieniowe (zalewowe) jest powszechnie stosowane przy obróbce generującej dużą ilość wiórów, ponieważ pomaga usuwać je ze strefy roboczej.
W przypadku lekkiego frezowania lub obróbki wykończeniowej wystarczający może okazać się system mgły chłodzącej lub natryskowy, który pozwala zachować większą czystość stanowiska. Niektóre operacje CNC, takie jak wiercenie głębokich otworów, wymagają specjalnych metod chłodzenia.
Kwestie środowiskowe
Wiele chłodziw zawiera substancje chemiczne, które mogą być niebezpieczne przy niewłaściwym obchodzeniu się z nimi.
Wybierając chłodziwo, warto szukać produktów zawierających mniej szkodliwe składniki lub ulegających biodegradacji. Pozwala to ograniczyć ryzyko dla zdrowia i ułatwia utylizację.
Systemy podawania chłodziwa w maszynach CNC
Systemy chłodzenia strumieniowego (zalewowego)
Systemy te tłoczą stały strumień chłodziwa w strefę skrawania. Zapewnia to chłodzenie narzędzia i obrabianego przedmiotu oraz jednoczesne wypłukiwanie wiórów i zanieczyszczeń.
Rozwiązania te są powszechnie stosowane we frezarkach i tokarkach do obróbki metali. Wykorzystują one dysze do kierowania dużych ilości cieczy bezpośrednio w miejsce, w którym odbywa się skrawanie.
Zapewnia to nie tylko skuteczne chłodzenie, ale także pomaga zachować ostrość narzędzia i zmniejsza ryzyko przypalenia materiału.
Zalety:
- Skuteczne chłodzenie i oczyszczanie
- Łatwa konfiguracja i konserwacja
- Odpowiednie do większości operacji skrawania
Wady:
- Duże zużycie chłodziwa
- Konieczność czyszczenia i usuwania rozlanej cieczy
- Możliwość rozpryskiwania cieczy
Systemy chłodzenia mgłą
Systemy te rozpylają drobną mgłę chłodziwa bezpośrednio na narzędzie i obrabiany przedmiot. Zapewnia to chłodzenie i pewien stopień smarowania bez zalewania obszaru roboczego, jak ma to miejsce w systemach strumieniowych.
Systemy mgły chłodzącej wykorzystują powietrze i chłodziwo do wytwarzania drobnego aerozolu. Sprawdzają się przy lekkiej obróbce, wierceniu lub pracy w ciasnych przestrzeniach.
Zalety:
- Mniejsze zużycie chłodziwa w porównaniu z chłodzeniem zalewowym
- Mniej bałaganu i łatwiejsze sprzątanie
- Rozwiązanie odpowiednie dla mniejszych detali lub sytuacji, w których nie jest wymagane zalewanie całego obszaru obróbki
Wady:
- Chłodzenie może okazać się niewystarczające przy obróbce zgrubnej (dużych ubytkach materiału)
- Drobna mgła może negatywnie wpływać na jakość powietrza, jeśli nie zostanie zapewniona odpowiednia wentylacja
- Wymaga konserwacji dysz i przewodów doprowadzających
Doprowadzanie chłodziwa przez wrzeciono
Systemy doprowadzania chłodziwa przez wrzeciono kierują ciecz bezpośrednio przez wrzeciono obrabiarki i narzędzie skrawające. Chłodziwo wypływa na końcu narzędzia, trafiając najpierw na krawędź skrawającą.
System ten umożliwia dostarczenie chłodziwa dokładnie tam, gdzie jest ono potrzebne – nawet do głębokich otworów czy trudno dostępnych miejsc. Zapewnia doskonałe chłodzenie i ułatwia usuwanie wiórów podczas wiercenia głębokich otworów.
Kluczowe cechy:
- Kieruje chłodziwo w miejsca trudno dostępne
- Sprawdza się przy wierceniu głębokich otworów i złożonych operacjach skrawania
- Umożliwia stosowanie wyższych prędkości skrawania dzięki wydłużeniu trwałości narzędzia
Wyzwania:
- Wyższe koszty instalacji i konserwacji
- Współpracuje tylko z narzędziami przystosowanymi do wewnętrznego doprowadzania chłodziwa
Smarowanie minimalną ilością środka (MQL)
Systemy smarowania minimalną ilością środka (MQL – Minimum Quantity Lubrication) wykorzystują bardzo małą ilość środka smarnego zmieszanego z powietrzem w celu zmniejszenia tarcia w strefie skrawania. W przeciwieństwie do innych systemów, MQL dąży do zużycia jak najmniejszej ilości cieczy – dokładnie tyle, ile potrzeba do zapewnienia smarowania.
Systemy MQL rozpylają środek smarny w postaci drobnych kropel. Metoda ta sprawdza się najlepiej przy lżejszych pracach skrawających, obróbce metali nieżelaznych oraz w sytuacjach, gdy celem jest ograniczenie strat chłodziwa.
Zalety:
- Bardzo niskie zużycie chłodziwa
- Czystsze środowisko pracy
- Mniej odpadów i łatwiejsze czyszczenie detali po obróbce
Ograniczenia:
- Rozwiązanie niezalecane do obróbki ciężkiej lub w warunkach wysokiej temperatury
- Może wymagać specjalnej konfiguracji dla każdej maszyny
Bezpieczeństwo i wpływ na środowisko
Zawsze dbaj o dobrą wentylację miejsca pracy. Stosowanie środków ochrony osobistej, takich jak rękawice i maski, chroni przed przypadkowym narażeniem na kontakt z substancjami.
Nie wszystkie chłodziwa są takie same. Wiele nowoczesnych chłodziw do maszyn CNC jest nietoksycznych i bezpieczniejszych dla środowiska.
Jednak niektóre z nich nadal zawierają substancje chemiczne wymagające ostrożnego przechowywania i obchodzenia się z nimi. Zawsze czytaj etykiety i przestrzegaj wszelkich zasad bezpieczeństwa.
Kluczowe zasady bezpieczeństwa:
- Stosuj odpowiednie środki ochrony osobistej
- Unikaj wdychania mgły lub oparów
- Przechowuj chłodziwa z dala od źródeł ciepła i otwartego ognia
- Przechowuj pojemniki szczelnie zamknięte, gdy nie są używane
Wpływ chłodziw CNC na środowisko również może być różny. Niektóre z nich łatwo poddać recyklingowi lub bezpiecznej utylizacji, podczas gdy inne mogą zanieczyszczać powietrze lub wodę, jeśli nie są właściwie zagospodarowane.
| Rodzaj chłodziwa | Zagrożenie dla bezpieczeństwa | Wpływ na środowisko |
|---|---|---|
| Na bazie wody | Niskie do umiarkowanego | Zazwyczaj bezpieczniejsze |
| Na bazie oleju | Może być łatwopalne | Wymaga ostrożnej utylizacji |
| Syntetyczne | Zróżnicowany | Niektóre są przyjazne dla środowiska |
Często zadawane pytania
Jakie chłodziwo jest zalecane dla uzyskania optymalnej wydajności maszyny CNC?
Należy stosować chłodziwo dostosowane do obrabianego materiału i rodzaju operacji skrawania. W przypadku większości zadań dobrze sprawdzają się emulsje wodne lub chłodziwa półsyntetyczne.
Zakłady obróbki metalu często zalecają chłodziwa półsyntetyczne ze względu na korzystne połączenie właściwości chłodzących i ochrony narzędzia. Przed wyborem chłodziwa zawsze należy sprawdzić instrukcję obsługi maszyny.
Jak chłodziwo na bazie wody wypada na tle innych rodzajów stosowanych w procesach obróbki?
Chłodziwa na bazie wody skutecznie odprowadzają ciepło i są ekonomiczne. Zmniejszają ryzyko powstawania dymu i pożaru, ponieważ nie są łatwopalne.
Mogą jednak powodować korozję, jeśli nie są odpowiednio kontrolowane. Chłodziwa na bazie oleju są trwalsze i zapewniają lepsze smarowanie, ale mogą być trudniejsze do usunięcia i droższe w eksploatacji.
Jakie są główne składniki chłodziw stosowanych w maszynach CNC?
Większość chłodziw do maszyn CNC składa się z wody, oleju, emulgatorów, biocydów i dodatków uszlachetniających. Woda odpowiada za chłodzenie, natomiast olej zapewnia smarowanie.
Dodatki stosuje się w celu przeciwdziałania korozji, rozwojowi bakterii i pienieniu się cieczy. Niektóre formulacje zawierają dodatkowe substancje chemiczne, dostosowane do konkretnych zadań lub rodzajów metali.







