
Özel basınçlı döküm, karmaşık metal parçaları büyük miktarlarda hassas biçimde üretmenin bir yolunu sunar. Erimiş alüminyum, çinko veya magnezyum gibi metalleri, kalıp olarak da adlandırılan yeniden kullanılabilir kalıplarla şekillendirerek tam biçimler oluşturur. Dayanıklı ve hassas bileşenlere ihtiyaç duyan sektörler için tutarlı kalite, dar toleranslar ve verimli üretim sağlar.
Standart parçalar gereksinimlerini karşılamadığında birçok üretici özel basınçlı dökümü seçer. Süreç, özgün tasarımlara uygun belirli şekil, boyut ve yüzey kalitelerine olanak tanır. Otomotiv muhafazalarından elektronik muhafazalara kadar hem işlevsel dayanımı hem de görsel çekiciliği destekler.
Özel basınçlı dökümün nasıl çalıştığını, mevcut malzemeleri ve yüzey işlemi seçeneklerini anlamak bir proje için doğru yaklaşımı seçmeye yardımcı olabilir. Üretim sürecini ve maliyet etkenlerini bilmek, her parçanın hem performans gereksinimlerini hem de bütçe hedeflerini karşılamasını sağlar.
Özel Basınçlı Döküm Nedir?
Basınçlı dökümü anlamak için daha ayrıntılı açıklamaya geçmeden önce tanımlamak gerekir. Bu bölümde tanım, farklılıklar ve avantajlar olmak üzere üç konu ele alınacaktır.
Tanım ve Genel Bakış
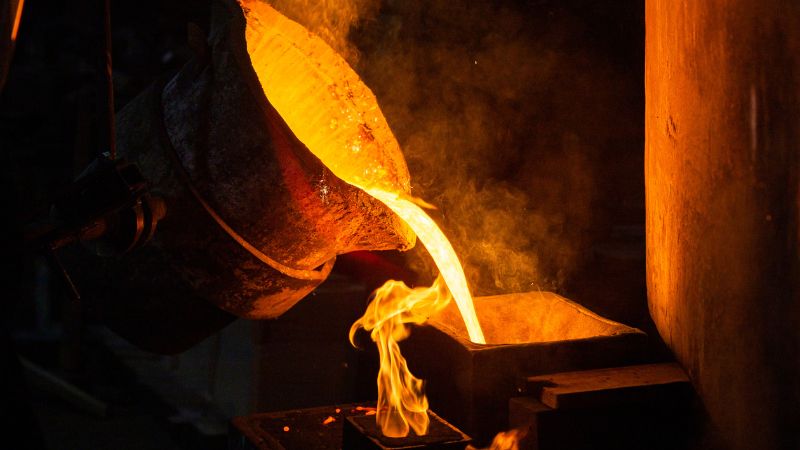
Özel basınçlı döküm, erimiş metalin yüksek basınç altında özel tasarlanmış bir kalıba enjekte edildiği bir imalat sürecidir. Kalıp; parçanın boyutları, yüzey özellikleri ve yapısal gereksinimleri için kesin spesifikasyonlara uyacak şekilde üretilir.
Genel amaçlı kalıplardan farklı olarak özel kalıplar belirli bir ürün veya uygulamaya göre hazırlanır. Bu, büyük üretim partilerinde tutarlı kalite sağlar ve işlem sonrası çalışmaları en aza indirir.
Süreç; ince cidarlar, karmaşık nervürler ve entegre bağlantı noktaları gibi ince ayrıntılara sahip karmaşık şekiller üretebilir. Bu nedenle otomotiv parçaları, elektronik muhafazaları ve tıbbi cihaz bileşenleri için uygundur.
Standart Basınçlı Dökümden Farkları
Standart basınçlı dökümde ürünün kesin gereksinimlerine uymayabilecek mevcut veya genel amaçlı kalıplar kullanılır. Özel basınçlı dökümde ise kalıp belirli bir parça için sıfırdan tasarlanır.
Özel basınçlı döküm daha dar toleranslar sağlayabilir; bunlar bazen ±0.005 inç kadar hassas olabilir. Bu, ilave talaşlı işleme gerek kalmadan diğer bileşenlerle uyum sağlaması gereken parçalar için önemlidir.
Ayrıca optimize edilmiş malzeme kullanımına olanak tanıyarak atığı azaltır ve parça performansını iyileştirir. Bununla birlikte ayrıntılı CAD modelleri ve prototip testleri dahil daha kapsamlı bir ön planlama gerektirir.
Üreticiler İçin Temel Avantajlar
Özel basınçlı döküm tasarım esnekliği sunar. Üreticiler birden fazla montaj adımına gerek kalmadan benzersiz geometrilere, entegre özelliklere ve belirli yüzey dokularına sahip parçalar oluşturabilir.
Kalıp tamamlandıktan sonra otomatik makineler binlerce özdeş parça üretebildiğinden, tutarlı kaliteyle yüksek hacimli üretimi destekler.
Süreç zaman içinde maliyet verimliliğini de artırır. Takım maliyetleri başlangıçta daha yüksek olsa da büyük üretim partilerinde birim maliyet önemli ölçüde düşer.
Diğer avantajlar arasında homojen malzeme akışı sayesinde daha güçlü parçalar, daha az talaşlı işleme gereksinimi ve hafif otomotiv şasileri ya da korozyona dayanıklı denizcilik bileşenleri gibi sektöre özgü gereksinimleri karşılayan alaşımların kullanılabilmesi bulunur.
Özel Basınçlı Döküm Hizmetleri
Özel basınçlı döküm hizmetleri üreticilerin hassas şekilli, tutarlı kaliteli metal parçaları verimli üretim hızlarıyla üretmesini sağlar. Bu hizmetler düşükten yükseğe farklı üretim hacimlerini karşılayabilir, çeşitli alaşımları destekleyebilir ve kesin spesifikasyonları karşılamak için yüzey işlemi veya talaşlı işleme adımlarını entegre edebilir.
Hizmet Yetenekleri
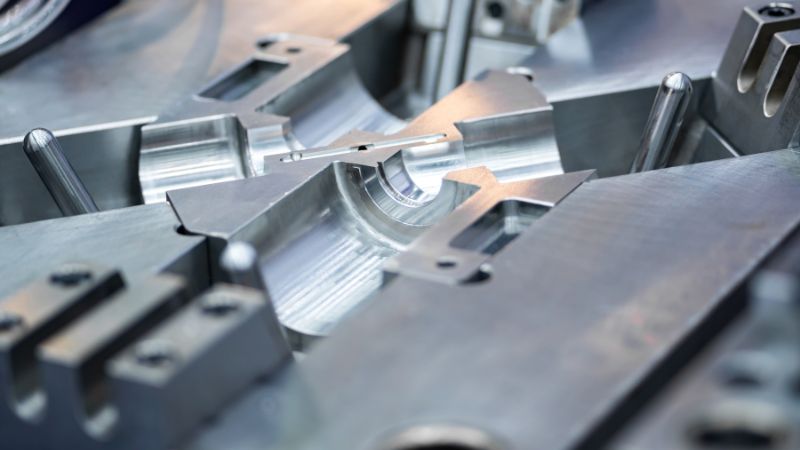
Özel basınçlı döküm sağlayıcıları, sıcak veya soğuk kamaralı yöntemleri kullanarak alüminyum, çinko ve magnezyum alaşımı dökümü sunar.
Erime noktası daha yüksek olduğundan alüminyum için çoğunlukla soğuk kamaralı basınçlı döküm kullanılır; sıcak kamaralı yöntemler ise daha kısa çevrim süreleri için çinko ve magnezyumda uygundur.
Bazı sağlayıcılar kalıp tasarımı, hızlı prototipleme ve toz boya, kaplama veya boyama gibi yüzey işlemleri de sunar. Kalite kontrolü çoğunlukla boyutsal muayeneyi, gözeneklilik için X-ışını testini ve seri üretim öncesinde kalıp akış analizini içerir.
Hizmet Verilen Sektörler
Özel basınçlı döküm, motor bileşenleri, muhafazalar ve braketler için otomotiv üretiminde yaygın olarak kullanılır.
Havacılık sektöründe yüksek dayanım/ağırlık oranına sahip hafif yapısal parçaları destekler. Elektronik üreticileri, ince ayrıntılar üretme kabiliyeti sayesinde bu yöntemi muhafazalar, ısı alıcılar ve konektörler için kullanır.
Diğer sektörler şunlardır:
- Endüstriyel ekipman dayanıklı makine parçaları için
- Tüketici ürünleri cihaz muhafazaları ve hırdavat gibi
- Tıbbi cihazlar hassasiyet ve korozyon direnci gerektiren
Sağlayıcılar, parçaların performans ve güvenlik gereksinimlerini karşılamasını sağlamak için çoğu zaman ISO 9001 veya IATF 16949 gibi sektöre özgü standartlara uygun süreçler uygular.
Özel Parça Tasarımında Dikkat Edilecekler
Bir parçayı basınçlı döküm için tasarlarken mühendisler işlev, üretilebilirlik ve maliyet arasında denge kurmalıdır.
Metal döküm kalitesindeki temel etkenler arasında et kalınlığı bulunur; çünkü eşit cidarlar kusurları azaltır ve kalıbın tamamen dolmasını sağlar. Küçük koniklikler olan draft açıları ise dökümün parçaya zarar vermeden kalıptan kolayca çıkarılmasına yardımcı olur. Nervür eklemek, belirgin bir ağırlık artışı olmadan dökümün dayanımını artırabilir. Ayrıca uygun toleransları korumak önemlidir; dar toleransların gerektiği durumlarda istenen hassasiyete ulaşmak için döküm sonrası talaşlı işleme gerekebilir.
Malzeme seçimi korozyon direncini, dayanımı ve ağırlığı etkiler. Örneğin alüminyum basınçlı döküm iyi ısıl özellikler sunarken çinko basınçlı döküm ince ayrıntı ve aşınma direnci sağlar.
Basınçlı döküm hizmeti sağlayıcısıyla erken iş birliği yapmak tasarımın geliştirilmesine, doğru alaşımın seçilmesine ve verimli, yüksek kaliteli üretimi destekleyecek takımın planlanmasına yardımcı olur.
Basınçlı Döküm Makineleri ve Üretim Süreci
Basınçlı döküm makineleri, erimiş metali yüksek basınç altında hassas kalıplara enjekte etmek için özel ekipman kullanır. Makine seçimi ve üretim adımları parça kalitesini, çevrim süresini ve imalat verimliliğini doğrudan etkiler.
Basınçlı Döküm Makinesi Türleri
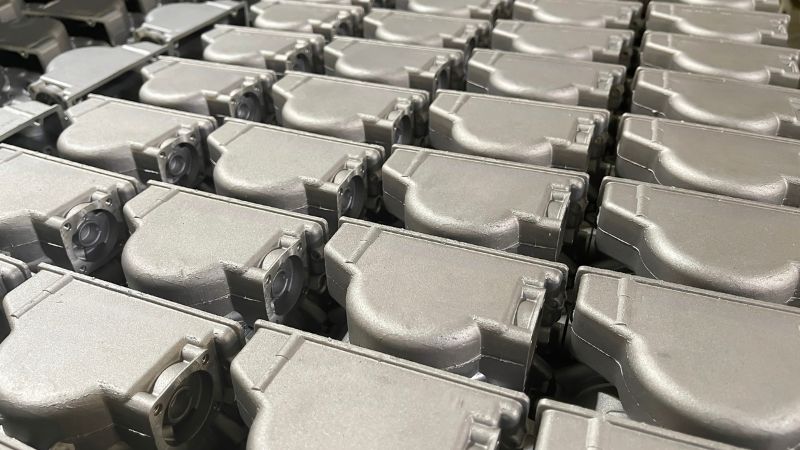
Basınçlı döküm makineleri iki ana kategoriye ayrılır: sıcak kamara ve soğuk kamara.
Sıcak kamaralı makinelerde makinenin içinde erimiş metal haznesi bulunur. Hidrolik veya pnömatik bir piston metali kalıba iter. Bu yöntem çinko, kalay ve kurşun gibi düşük erime noktalı alaşımlarda iyi sonuç verir. Daha kısa çevrim süreleri sunar; ancak makine bileşenleriyle reaksiyona giren alüminyum gibi metalleri işleyemez.
Soğuk kamaralı makinelerde metal ayrı bir fırında eritilir. Operatörler veya otomatik sistemler erimiş metali yüksek basınçlı enjeksiyondan önce ısıtılmamış bir enjeksiyon haznesine aktarır. Bu yöntem alüminyum, magnezyum ve bakır alaşımları için uygundur. Aktarma adımı çevrim sürelerini uzatır; ancak erime noktası daha yüksek metallerin kullanılmasına olanak tanır.
| Makine türü | Uygun metaller | Çevrim hızı | Tipik kullanım boyutu |
|---|---|---|---|
| Sıcak kamaralı | Çinko, kalay, kurşun | Hızlı | Küçük ve orta |
| Soğuk kamaralı | Alüminyum, magnezyum, bakır | Orta | Orta ve büyük |
Üretim İş Akışı
Üretim süreci kalıp hazırlığıyla başlar. Sıcaklığı kontrol etmek ve parçanın kalıptan çıkarılmasını kolaylaştırmak için yağlayıcılar uygulanır. Ardından kalıp kapatılır ve sıkıca bağlanır.
Sonraki adımda erimiş metal, kalıp boşluğuna 10 ile 175 MPa arasında değişen basınçlarla enjekte edilir. Yüksek basınç, ince kesitlerde bile kalıbın tamamen dolmasını sağlar.
Metal katılaştıktan sonra kalıp açılır ve itici pimler dökümü dışarı iter. Yolluk girişleri ve yolluk kanalları gibi hurda malzeme ayrılır.
İşlem sonrası adımlar; fazla malzemenin kesilmesini, talaşlı işlemeyi, yüzey işlemini veya kaplamayı içerebilir. Bu adımlar parçayı montaja ya da nihai kullanıma hazırlar.
İmalatta Kalite Kontrolü
Kalite kontrol, doğru basınç, sıcaklık ve zamanlamayı korumak için makine kalibrasyonuyla başlar. Herhangi bir değişiklik gözeneklilik veya eksik dolum gibi kusurlara yol açabilir.
Görsel muayene yüzey kusurlarını kontrol ederken boyutsal ölçümler doğruluğu teyit eder. X-ışını muayenesi gibi tahribatsız test yöntemleri kritik parçalardaki iç kusurları tespit eder.
Süreç izleme sistemleri her atışın üretim verilerini kaydeder. Böylece operatörler eğilimleri belirleyebilir ve kusurlar yaygınlaşmadan önce ayarları değiştirebilir. Üretim boyunca tutarlı muayene, parça kalitesini korumaya ve atığı azaltmaya yardımcı olur.
Yüzey İşlemleri ve İşlem Sonrası Uygulamalar
Yüzey işlemi, özel basınçlı döküm parçaların görünümünü, dayanıklılığını ve performansını değiştirir. Bu işlemler korozyon direncini artırabilir, homojen dokular oluşturabilir ve yüzeyleri kaplama veya montaja hazırlayabilir. Her yöntemde ölçülebilir sonuçlar elde etmek için belirli araçlar, malzemeler ve süreçler kullanılır.
Eloksal
Eloksal, alüminyum basınçlı döküm parçalarındaki doğal oksit tabakasını kalınlaştıran elektrokimyasal bir süreçtir. Bu tabaka korozyon direncini ve aşınma performansını artırır. Ayrıca renkli yüzey işlemleri için boya emebilen bir yüzey oluşturur.
Süreçte parça asitli bir elektrolit banyosuna daldırılır ve içinden elektrik akımı geçirilir. Oksit tabakası ana metalden büyür; bu nedenle soyulabilecek bir kaplama değil, parçanın bütünleşik bir parçasıdır.
Eloksal yüzeyler doğal metal görünümü için şeffaf veya tanımlama ya da tasarım amacıyla renkli olabilir. Oksit tabakasının kalınlığı mikron cinsinden ölçülür ve uygulamaya göre ayarlanabilir.
Kritik parçalar için dekoratif görünüm ve korozyon koruması gerektiğinde çoğunlukla Tip II eloksal kullanılırken ağır aşınma koşullarında Tip III (sert eloksal) kullanılır.
Kaplama
Kaplama, basınçlı döküm yüzeyine nikel, krom veya çinko gibi ince bir metal tabakası biriktirir. Bu tabaka korozyon direncini, elektrik iletkenliğini veya görünümü iyileştirebilir.
Elektrokaplama, kaplama metalini parçaya bağlamak için elektrik akımı kullanır. Akımsız kaplama ise elektrik kullanmadan kimyasal bir banyo uygular ve karmaşık şekillerde daha homojen kaplama sağlayabilir.
Basınçlı döküm parçalar için yaygın kaplama türleri:
| Kaplama türü | Başlıca avantaj | Tipik kullanım |
|---|---|---|
| Nikel | Korozyon direnci, sertlik | Mekanik bileşenler |
| Krom | Estetik yüzey, aşınma direnci | Tüketici ürünleri |
| Çinko | Kurban anotla korozyon koruması | Otomotiv parçaları |
Kaplama, yapışmayı sağlamak için çoğu zaman temizleme, parlatma veya cam kürecikle püskürtme içeren dikkatli yüzey hazırlığı gerektirir.
Cam Kürecikle Püskürtme
Cam kürecikle püskürtme, yüzeyi temizlemek ve dokulandırmak için yüksek hızla fırlatılan ince cam kürecikleri kullanır. Önemli miktarda ana malzemeyi kaldırmadan yüzey kirleticilerini, hafif çapakları ve küçük kusurları giderir.
Bu işlem, boya veya kaplama yapışmasını iyileştirebilen homojen mat bir yüzey oluşturur. Tutarlı sonuçlar için çoğu zaman eloksal veya kaplama öncesinde kullanılır.
Cam kürecikle püskürtme kumlamadan daha az agresiftir; bu nedenle alüminyum ve çinko gibi daha yumuşak metaller için uygundur. Dokuyu kontrol etmek amacıyla kürecik boyutu ve püskürtme basıncı ayarlanabilir.
Ayrıca yüzey onarımlarının çevredeki alanlarla uyumlu hale getirilmesinde etkilidir.
Fırçalama
Fırçalama, aşındırıcı bantlar veya fırçalar kullanarak yönlü saten yüzey oluşturur. Süreç yüzeyde ince, paralel çizgiler meydana getirerek temiz ve tutarlı bir görünüm sağlar.
Pürüzsüz ancak yansıtıcı olmayan bir yüzeyin istendiği görünür parçalarda sıkça kullanılır. Fırçalama, döküm sürecinden kalan küçük yüzey kusurlarını gizlemeye de yardımcı olabilir.
Aşındırıcının tane boyutu ve parçanın ilerleme hızı değiştirilerek yüzey kontrol edilebilir. Daha kaba taneler belirgin çizgiler oluştururken daha ince taneler daha yumuşak bir görünüm verir.
Fırçalanmış yüzeylerin görünümünü korumak ve özellikle dış ortamda veya yüksek nemli koşullarda korozyonu önlemek için şeffaf kaplama ya da eloksal gerekebilir.
Sık Sorulan Sorular
Özel basınçlı döküm bileşenlerinin üretiminde tipik teslim süresi nedir?
Teslim süresi çoğu zaman 4 ile 12 hafta arasında değişir.
Buna kalıbın tasarlanması ve üretilmesi, parçaların dökülmesi ve gereken tüm yüzey işlemlerinin uygulanması dahildir.
Karmaşık tasarımlı veya özel yüzey işlemi gerektiren projeler daha uzun sürebilir.
Basınçlı döküm projem için uygun metal alaşımını nasıl seçebilirim?
Alaşım seçimi parçanın dayanımına, ağırlığına, korozyon direncine ve ısıl özelliklerine bağlıdır.
Alüminyum alaşımları, iyi korozyon direncine sahip hafif parçalar için yaygındır.
Çinko alaşımları çoğu zaman ince ayrıntılara sahip yüksek dayanımlı parçalar için kullanılır.
Özel basınçlı döküm parçalarında boyut sınırları nelerdir?
Parça boyutu, basınçlı döküm makinesinin ve kalıbın kapasitesiyle sınırlıdır.
Küçük bileşenler yalnızca birkaç gram ağırlığında olabilirken büyük parçalar birkaç kilogram ağırlığa ulaşabilir.
Çok büyük parçalar için alternatif döküm yöntemleri gerekebilir.







