
Basınçlı döküm maliyetleri birkaç temel etkene bağlı olarak büyük ölçüde değişebilir. Ortalama olarak basınçlı döküm projesi, küçük ve basit parçalar için birkaç bin dolardan daha büyük ve karmaşık bileşenler için on binlerce dolara kadar çıkabilir. Üreticiler ve müşteriler, daha kolay kontrol edilebilen maliyetlerin daha düşük üretim bütçeleri ve daha makul fiyatlar sayesinde her zaman iki taraf için de kazançlı koşullar sağlayacağı konusunda genellikle hemfikirdir. Bu nedenle bu maliyetleri nelerin belirlediğini ve üretim başlamadan önce nasıl bilinçli kararlar alınacağını anlamak için her maliyet etkenini ayrı ayrı incelemek ve kaliteden ödün vermeden nerelerde tasarruf edilebileceğini görmek gerekir.
Basınçlı Döküm Maliyet Yapısını Anlama
Basınçlı döküm maliyeti; imalat süreci, kullanılan malzemeler ve üretim ölçeğiyle belirlenir. Her etken, ilk kalıp yatırımından üretim partileri sırasındaki işletme maliyetlerine kadar parça başına toplam gideri etkiler.
Maliyet Bileşenlerinin Dağılımı
Basınçlı döküm maliyeti hem sabit hem de değişken kalemlerden oluşur.
Sabit maliyetlere kalıp tasarımı ve imalatı dahildir. Bu maliyetler basit kalıplarda birkaç bin dolardan karmaşık, çok gözlü takımlarda yüz binlerce dolara kadar çıkabilir.
Değişken maliyetler üretim hacmine bağlıdır ve şunları içerir:
| Maliyet bileşeni | Açıklama |
|---|---|
| Malzeme maliyeti | Alaşım fiyatı × parça ağırlığı; hurda oranına göre ayarlanır (çoğu zaman 5–10%). |
| İşleme maliyeti | Makine çalışması, çevrim süresi, enerji ve işçilik. |
| İkincil operasyonlar | Talaşlı işleme, çapak alma, yüzey işlemi ve muayene. |
| Bakım | Kalıp onarımı, yenileme ve makinelerin bakımı. |
Daha uzun çevrim süreleri veya parça tasarımının karmaşıklığı işçilik ve enerji kullanımını artırır.
Yüksek hacimli üretim, takım maliyetlerini daha fazla parçaya yayarak parça başına maliyeti düşürür.
Doğru maliyet tahmini, projenin kârlı ve rekabetçi kalmasını sağlar. Üreticilerin gerçekçi fiyatlar belirlemesine, bütçe planlamasına ve uygun üretim yaklaşımını seçmesine olanak tanır.
Üreticiler takım, malzeme, işleme ve hacim gibi tüm maliyet etkenlerini hesaba katarak tasarruf fırsatlarını belirleyebilir ve beklenmedik giderlerden kaçınabilir.
Takım ve Kalıp Maliyetleri
Basınçlı döküm takımları, gereken hassasiyet, malzemeler ve mühendislik çalışmaları nedeniyle önemli başlangıç giderleri gerektirir. Maliyet; kalıp tasarımı, karmaşıklık ve beklenen üretim hacmi gibi etkenlere bağlıdır. Doğru planlama, takım ömrünü uzatıp kusurları en aza indirerek uzun vadeli maliyetleri düşürebilir.
İlk Takım Yatırımı
Bu İlk takım yatırımı, kalıbın tasarımını, mühendisliğini ve imalatını kapsar. Bu, basınçlı döküm projesindeki çoğu zaman en büyük tek maliyettir.
Yüksek kaliteli kalıplar takım çeliklerinden üretilir; H13 gibi çelikler ısıya ve aşınmaya direnç gösterir. Bu malzemeler pahalıdır; ancak yüksek basınçlı döküm koşullarında daha uzun süre dayanır.
Ek giderler arasında tam üretim öncesindeki prototipleme, deneme üretimleri ve ayarlamalar bulunabilir.
Kalıp Tasarımı ve Karmaşıklık
Kalıp tasarımı hem maliyeti hem de performansı etkiler. İyi tasarlanmış bir kalıp tutarlı kalite sağlar ve talaşlı işleme veya yüzey işlemi gibi ikincil operasyonları azaltır.
Temel tasarım etkenleri şunlardır:
- Parça geometrisi (ince cidarlar, ters açılar, keskin köşeler)
- Göz sayısı (daha fazla göz maliyeti artırır ancak üretimi yükseltir)
- Yolluk ve havalandırma sistemleri doğru metal akışı ve gaz çıkışı için
- Soğutma kanalları daha kısa çevrim süreleri ve daha az kusur için
Karmaşık tasarımlar daha fazla talaşlı işleme, hassas montaj ve simülasyon çalışması gerektirir. Üretilebilirlik için Tasarım (DFM) ilkelerinin erken aşamada kullanılması maliyetli yeniden tasarımları önleyebilir. Simülasyon araçları çeliği işlemeden önce metal akışını, soğuma davranışını ve olası kusur bölgelerini tahmin edebilir.
Takım Ömrü ve Bakım
Takım ömrü, kalıbın onarım veya yenileme gerekmeden önce üretebildiği döküm çevrimi (atış) sayısıyla ölçülür. Bu sayı malzeme, tasarım ve bakıma bağlı olarak 50 000 ile 1 000 000’den fazla atış arasında değişebilir.
Düzenli bakım takım ömrünü uzatır ve tutarlı parça kalitesi sağlar. Yaygın uygulamalar şunlardır:
- Her üretim çalışmasından sonra temizlik
- Aşınma veya çatlakların kontrolü
- Aşınmanın yüksek olduğu bölgelerde takım insertlerinin değiştirilmesi
- Isıl yorulmayı azaltmak için koruyucu kaplama uygulanması
Önleyici bakım, acil onarımlardan daha ekonomiktir. Uygun depolama da kalıpları korozyona ve kazara hasara karşı korur. Bu uygulamalar zamanla takım maliyetlerinin kontrol edilmesine ve üretim verimliliğinin korunmasına yardımcı olur.
Malzeme Seçimi ve Maliyet Etkileri
Malzeme seçimi, ham madde maliyeti, işleme gereksinimleri ve atık düzeyleri üzerinden basınçlı döküm fiyatını doğrudan etkiler. Farklı alaşımların fiyatı, yoğunluğu ve performansı değişir; bu da takım gereksinimlerini ve üretim verimliliğini etkileyebilir.
Basınçlı Dökümde Kullanılan Malzeme Türleri
Basınçlı dökümde yaygın olarak alüminyum, çinko ve magnezyum alaşımları kullanılır.
- Alüminyum hafiftir, korozyona dayanıklıdır ve karmaşık şekillere uygundur. Maliyeti orta düzeydedir; ancak daha yüksek erime sıcaklıkları enerji kullanımını artırabilir.
- Çinko, ince cidarlı parçalar için mükemmel akışkanlık ve dayanım sunar. Daha ağırdır; ancak daha düşük sıcaklıklarda eridiğinden enerji maliyetlerini azaltır.
- Magnezyum, iyi dayanım/ağırlık oranına sahip en hafif yapısal metaldir; ancak daha pahalıdır ve dikkatli kullanım gerektirir.
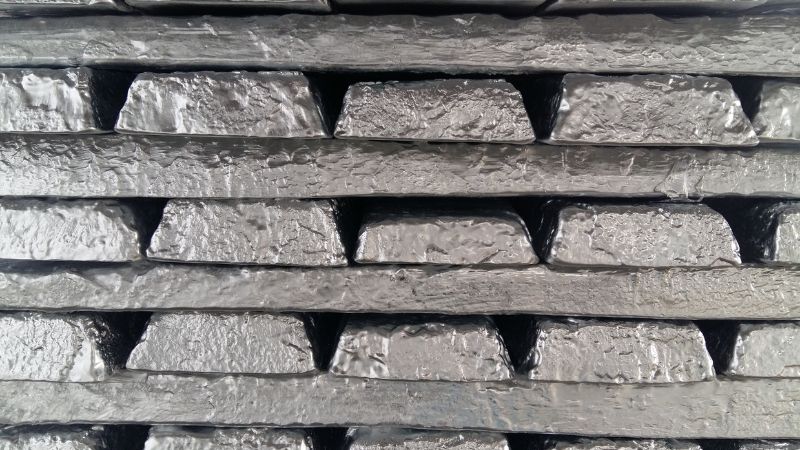
Her alaşımın mekanik özellikleri ve döküm davranışı çevrim süresini, takım aşınmasını ve nihai parça kalitesini etkiler. Doğru malzemenin seçimi, bu etkenleri hedeflenen uygulama ve bütçeyle dengeleyen bir maliyet analizi gerektirir.
Malzeme Maliyetinin Hesaplanması
Malzeme maliyeti alaşımın piyasa fiyatına, yoğunluğuna ve parça başına gereken miktara bağlıdır. Alüminyum, çinko ve magnezyum fiyatları arz, talep ve küresel metal piyasalarına göre değişir.
Basit bir maliyet tahmini şu şekilde hesaplanabilir:
Malzeme Maliyeti = (Parça Hacmi × Malzeme Yoğunluğu) × Birim Fiyat
Örneğin alüminyumun daha düşük yoğunluğu parça başına daha az ağırlık anlamına gelir; ancak daha yüksek erime noktası enerji maliyetlerini artırabilir. Çinkonun daha yüksek yoğunluğu ağırlığa bağlı maliyeti yükseltir; ancak daha kısa çevrim süreleri bunu dengeleyebilir. Ağırlığın azaltılması kritik olduğunda magnezyumun kilogram başına daha yüksek fiyatı gerekçelendirilebilir. Ayrıca üreticiler, birim maliyeti azaltmak için yüksek hacimli üretimde çoğu zaman toplu malzeme fiyatı üzerinde pazarlık yapar.
Malzeme Kullanımı ve Atık
Malzeme kullanımı, satın alınan malzemenin ne kadarının nihai parçaya dönüştüğünü ölçer. Basınçlı dökümde yolluk kanalları, girişleri ve taşma ceplerinde kalan erimiş metal nedeniyle atık oranı çoğu zaman %8 ila %10 arasında değişir.
Hurda çoğu zaman geri dönüştürülebilir; ancak yeniden eritme enerji ve işçilik maliyetlerini artırır. Alüminyum ve çinko gibi alaşımlar özelliklerini kaybetmeden iyi geri dönüştürülür; magnezyumda ise oksitlenmeyi önlemek için daha kontrollü süreçler gerekir.
Kalıp tasarımının iyileştirilmesi, yolluk sistemlerinin optimize edilmesi ve atış miktarının ayarlanması atığı azaltabilir. Malzeme kullanımındaki küçük iyileştirmeler bile büyük üretim partilerinde önemli tasarruf sağlayabilir.
Üretim Hacmi ve Ölçek Ekonomisi
Basınçlı dökümde üretilen parça sayısı, toplam imalat maliyetini ve parça başına maliyeti doğrudan etkiler. Yüksek miktarlar sabit giderleri daha fazla birime yayabilirken küçük partiler, maliyetlerin sınırlı dağılımı nedeniyle çoğu zaman birim başına daha pahalıdır.
Üretim Hacminin Maliyete Etkisi
Üretim hacmi takım ve kurulum gibi sabit maliyetlerin nasıl dağıtıldığını etkiler. Yapım maliyeti $50 000 olan kalıp, parça başına $50 ek gider oluşturur; bu durum 1 000 birimlik üretimde geçerlidir. Parça başına ek giderin $0.50 olması ise 100 000 birim üretildiğinde mümkündür.
Yüksek hacim makine kullanımını da iyileştirir. Kesintisiz çalışma, boşta kalma süresini azaltır ve böylece her parçaya düşen işçilik ve enerji maliyetlerinin payını düşürür.
Ancak daha yüksek üretim partileri, malzeme ve planlama için daha büyük başlangıç yatırımları gerektirir. Talep belirsizse büyük miktarlarda üretim depolama maliyetlerini artırabilir ve sermayeyi bağlayabilir.
Basınçlı Dökümde Ölçek Ekonomisi
Üretim hacmi arttıkça parça başına ortalama maliyetin düşmesine ölçek ekonomisi denir. Basınçlı dökümde bunun nedeni takım, kurulum ve belirli genel giderler gibi sabit maliyetlerin daha fazla birime dağıtılmasıdır.
Üretim hacmi arttıkça otomasyonun avantajları da büyür. Makineler kesintisiz daha uzun süre çalışabilir; çok gözlü kalıplar ise her çevrimde birden fazla parça üreterek maliyetleri daha da düşürebilir.
Büyük ölçekli üretim, ham maddelerin toplu satın alınmasına da olanak tanıyarak parça başına malzeme maliyetini azaltabilir. Bununla birlikte ölçek ekonomisinin sınırları vardır; belirli bir noktadan sonra depolama, lojistik ve pazar talebi ilave tasarrufları dengeleyebilir.
Parça Karmaşıklığı ve Üretilebilirlik için Tasarım
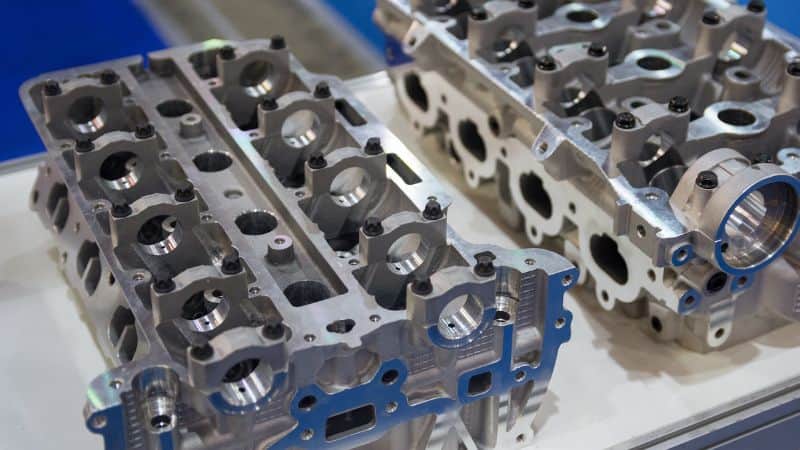
Basınçlı döküm parçanın geometrisi, toleransları ve özellikleri üretim maliyetini ve imalat verimliliğini doğrudan etkiler. Dikkatli tasarım kararları takım karmaşıklığını azaltabilir, boyutsal kararlılığı iyileştirebilir ve gereksiz maliyet eklemeden yüksek hassasiyeti koruyabilir.
Parça Karmaşıklığının Maliyete Etkisi
Karmaşık parçalar çoğu zaman daha ayrıntılı kalıplar, ilave talaşlı işleme ve daha uzun çevrim süreleri gerektirir. Derin ters açılar, ince cidarlar veya keskin köşeler gibi özellikler takım maliyetlerini ve kusur riskini artırabilir.
Daha yüksek karmaşıklık, hem ilk yatırımı hem de bakım maliyetlerini artıran özel takım malzemeleri veya çok sürgülü kalıplar da gerektirebilir.
Çoğu durumda geometrinin basitleştirilmesi şunları sağlayabilir:
- Kalıp imalat süresinin kısalması
- Hurda oranlarının düşmesi
- Üretim çevrimlerinin kısalması
Örneğin, birden fazla ince nervürü olan bir parçada çarpılmayı önlemek için daha düşük enjeksiyon hızları gerekebilir; bu da birim başına makine süresini artırır.
Üretilebilirlik için Tasarım İlkeleri
Üretilebilirlik için Tasarım (DFM), performans gereksinimlerini karşılarken üretimi daha kolay ve daha maliyet etkin parçalar oluşturmaya odaklanır.
Basınçlı döküm için temel DFM noktaları şunlardır:
- Eşit et kalınlığı düzensiz soğuma ve çekintiyi önlemek için
- Yeterli draft açıları kalıptan daha kolay çıkarma için
- Dar toleransların en aza indirilmesi işlev açısından gerekli olmadıkça
- Gereksiz yüzey özelliklerinden kaçınılması (özellikle ikincil talaşlı işlem gerektirenlerden)
Tasarım aşamasında DFM’nin uygulanması, mühendislerin parça geometrisini basınçlı döküm makineleri ile takımların yetenekleriyle uyumlu hale getirmesini sağlar. Bu, işlem sonrası çalışmaları azaltmaya, kalıp ömrünü uzatmaya ve üretim tutarlılığını iyileştirmeye yardımcı olur.
Tasarım ve imalat ekipleri arasındaki yakın iş birliği, kalıp veya süreci gereğinden fazla karmaşıklaştırmadan işlevsel gereksinimlerin karşılanmasını sağlar.
Boyutsal Kararlılık ve Yüksek Hassasiyet
Basınçlı döküm dar toleranslara ulaşabilir ve yüksek üretim hacimlerinde boyutsal kararlılığı koruyabilir; ancak tasarım kararları bu sonuçları büyük ölçüde etkiler.
Geniş düz yüzeyleri veya uzun, ince kesitleri olan parçalar soğuma sırasında daha kolay çarpılabilir. Buna karşı tasarımcılar, aşırı ağırlık eklemeden yapıyı güçlendirmek için nervürler, takviye köşebentleri veya radyüsler kullanabilir.
Yüksek hassasiyet çoğu zaman kontrollü soğuma hızları ve tutarlı süreç parametreleri gerektirir. Bazı durumlarda tam spesifikasyonları karşılamak için kritik boyutlarda döküm sonrası hafif talaşlı işleme yine de gerekebilir.
Hassasiyet gereksinimleriyle dökülebilirliği dengeleyen üreticiler maliyetleri kontrol altında tutup hurdayı en aza indirirken doğru metal parçalar üretebilir.
İkincil Operasyonlar ve Ek Maliyet Etkenleri
İkincil operasyonlar basınçlı döküm parçaların maliyetini önemli ölçüde artırabilir. Bu maliyetler operasyonun türüne, gereken hassasiyete ve üretim hacmine bağlıdır. Dikkatli planlama, işlevsel ve estetik gereksinimleri karşılarken gereksiz giderleri sınırlamaya yardımcı olabilir.
Talaşlı İşleme ve İşlem Sonrası Uygulamalar
Birçok basınçlı döküm parça, hassas boyutlara ulaşmak veya kalıpta oluşturulamayan özellikleri eklemek için talaşlı işleme gerektirir. Yaygın süreçler arasında delik delme, kılavuz çekme, frezeleme ve raybalama bulunur.
İşlem sonrası uygulamalar, keskin kenarların giderilmesi için çapak almayı ve yolluk girişleriyle kanalların kesilmesini de kapsar. Bu adımlar parça uyumunu ve güvenliğini iyileştirir; ancak işçilik ve ekipman süresini artırır.
Yüzey İşlemleri ve Uygulamaları
Yüzey işlemleri görünümü, korozyon direncini veya aşınma performansını iyileştirir. Basınçlı döküm parçalar için yaygın işlemler şunlardır:
| Yüzey işlemi türü | Amaç | Tipik maliyet etkisi |
|---|---|---|
| Eloksal | Korozyon direnci, görünüm | Orta |
| Toz boya | Dayanıklı renkli yüzey | Orta-yüksek |
| Kaplama (ör. krom) | Aşınma direnci, görünüm | Yüksek |
| Boyama | Renk, koruma | Düşük-orta |
Bazı yüzey işlemleri, işçilik ve ekipman kullanımını artıran parlatma veya bilyalı püskürtme gibi yüzey hazırlığı gerektirir.
Yüzey işlemi seçimi parçanın ortamına ve işlevine bağlıdır. Örneğin otomotivin dış yüzeyinde kullanılan bir parça UV ışınlarına dayanıklı kaplama gerektirebilirken iç bileşende yalnızca minimum korozyon koruması yeterli olabilir. Eklenen her adım; malzeme, işçilik ve süreç süresi nedeniyle maliyeti artırır.
Arızalar ve Kalite Kontrolü
Gözeneklilik, çarpılma veya boyutsal hatalar gibi basınçlı döküm kusurları yeniden işleme veya parçanın hurdaya çıkarılmasına yol açabilir. Bu tür arızaları önlemek, çoğu zaman sonradan düzeltmekten daha ekonomiktir.
Kalite kontrol önlemleri arasında görsel muayene, boyutsal kontroller ve iç kusurlar için tahribatsız testler bulunur. Bu kontroller eğitimli işçilik ve özel ekipman gerektirerek imalat maliyetini artırır.
Bir kusur ikincil operasyonlardan sonra tespit edilirse, talaşlı işleme veya yüzey işlemi emeği de kaybedildiğinden maliyet etkisi daha yüksek olur. Bu nedenle erken tespit kritik önem taşır.
Havacılık veya tıbbi cihazlar gibi yüksek güvenilirlik gerektiren sektörlerde %100 muayene istenebilir. Bu, kalite kontrol giderlerini önemli ölçüde artırır; ancak sahada oluşabilecek maliyetli arıza riskini azaltır.
Sık Sorulan Sorular
Basınçlı döküm parçaların kilogram başına fiyatı nasıl belirlenir?
Kilogram başına fiyata ham metal maliyeti, işleme giderleri ve hurda oranları dahildir. Metal fiyatları piyasa koşullarına göre değişirken parça tasarımı malzeme kullanımını ve atığı etkiler. İşçilik, enerji ve genel giderler de nihai fiyata katkıda bulunur.
Basınçlı döküm çevrim süresi hesaplamasının temel bileşenleri nelerdir?
Çevrim süresi; kalıbın doldurulmasını, soğumayı ve parçanın çıkarılmasını içerir. Soğutma süresi çoğu zaman en büyük payı alır ve parça kalınlığı ile kalıp sıcaklığı kontrolüne bağlıdır. Daha kısa çevrim süreleri verimliliği artırır; ancak optimize edilmiş kalıp tasarımı ve süreç ayarları gerektirir.
Maliyet verimliliği açısından basınçlı döküm kum dökümle nasıl karşılaştırılır?
Basınçlı dökümün ilk takım maliyetleri daha yüksektir; ancak büyük üretim hacimlerinde parça başına maliyet daha düşüktür. Kum döküm daha az başlangıç yatırımı gerektirir; fakat daha yavaş ve daha az hassastır. Yüksek üretim partilerinde basınçlı döküm zaman içinde çoğu zaman daha maliyet etkin hale gelir.







