
La pressofusione può comportare costi molto variabili a seconda di diversi fattori chiave. In media, un progetto di pressofusione può costare da alcune migliaia di dollari per componenti piccoli e semplici a decine di migliaia per componenti più grandi e complessi. Produttori e clienti concordano spesso sul fatto che costi più controllabili favoriscano entrambe le parti, grazie a budget di produzione inferiori e prezzi più ragionevoli. Per capire da cosa dipendono questi costi e prendere decisioni consapevoli prima dell’avvio della produzione, è essenziale scomporre ogni fattore di costo e individuare possibili risparmi senza compromettere la qualità.
Comprendere la struttura dei costi della pressofusione
Il costo della pressofusione dipende dal processo produttivo, dai materiali impiegati e dal volume di produzione. Ogni fattore incide sul costo totale per componente, dall’investimento iniziale nello stampo alle spese operative durante le serie produttive.
Analisi delle voci di costo
Il costo della pressofusione comprende elementi fissi e variabili.
I costi fissi includono progettazione e fabbricazione delle attrezzature (matrice): possono variare da alcune migliaia di dollari per stampi semplici a centinaia di migliaia per attrezzature complesse con più cavità.
I costi variabili dipendono dal volume di produzione e comprendono:
| Voce di costo | Descrizione |
|---|---|
| Costo dei materiali | Prezzo della lega × peso del componente, corretto in base al tasso di scarto (spesso 5–10%). |
| Costo di lavorazione | Funzionamento della macchina, tempo ciclo, energia e manodopera. |
| Lavorazioni secondarie | Lavorazione meccanica, rifilatura, finitura superficiale e ispezione. |
| Manutenzione | Riparazione e sostituzione della matrice e manutenzione delle macchine. |
Tempi ciclo più lunghi o una maggiore complessità del progetto aumentano l’impiego di manodopera ed energia. Le produzioni in grandi volumi distribuiscono i costi delle attrezzature su un numero maggiore di componenti, riducendo il costo unitario.
Una stima accurata dei costi aiuta a mantenere un progetto redditizio e competitivo. Consente ai produttori di definire prezzi realistici, pianificare i budget e scegliere il metodo di produzione più adatto.
Considerando tutti i fattori di costo — attrezzature, materiali, lavorazione e volume — i produttori possono individuare opportunità di risparmio ed evitare spese impreviste.
Costi delle attrezzature e degli stampi
Le attrezzature per la pressofusione comportano spese iniziali considerevoli a causa della precisione, dei materiali e delle competenze ingegneristiche richieste. Il costo dipende da fattori come progettazione e complessità dello stampo e volume di produzione previsto. Una pianificazione adeguata può ridurre i costi nel lungo periodo prolungando la vita utile dell’attrezzatura e limitando i difetti.
Investimento iniziale nelle attrezzature
L’investimento iniziale nelle attrezzature comprende progettazione, ingegnerizzazione e fabbricazione della matrice o dello stampo. Spesso è la singola voce di costo più elevata di un progetto di pressofusione.
Gli stampi di alta qualità sono realizzati in acciai per utensili come l’H13, resistenti al calore e all’usura. Questi materiali sono costosi, ma durano più a lungo nelle condizioni di colata ad alta pressione.
Altre spese possono comprendere prototipazione, serie di prova e modifiche prima dell’avvio della produzione completa.
Progettazione e complessità dello stampo
La progettazione dello stampo influisce sia sui costi sia sulle prestazioni. Uno stampo ben progettato garantisce qualità costante e riduce le lavorazioni secondarie, come la lavorazione meccanica o la finitura.
I principali fattori di progettazione comprendono:
- Geometria del componente (pareti sottili, sottosquadri, spigoli vivi)
- Numero di cavità (più cavità aumentano il costo ma incrementano la produzione)
- Canali di colata e sistemi di sfiato per favorire il flusso del metallo e la fuoriuscita dei gas
- Canali di raffreddamento per ridurre i tempi ciclo e i difetti
I progetti complessi richiedono più lavorazioni meccaniche, accoppiamenti di precisione e simulazioni. Applicare fin dalle prime fasi i principi della progettazione per la producibilità (DFM) può evitare costose riprogettazioni. Gli strumenti di simulazione possono prevedere il flusso del metallo, il comportamento di raffreddamento e le potenziali aree di difetto prima della lavorazione dell’acciaio.
Durata e manutenzione dello stampo
Durata dello stampo è misurata in numero di cicli di colata (colpi) eseguibili prima che lo stampo richieda riparazione o sostituzione. Può variare da 50.000 a oltre 1.000.000 colpi in base a materiale, progettazione e manutenzione.
La manutenzione regolare prolunga la vita dello stampo e assicura qualità costante dei componenti. Le pratiche comuni comprendono:
- Pulizia dopo ogni ciclo
- Ispezione per individuare usura o crepe
- Sostituzione degli inserti dell’attrezzatura nelle aree soggette a forte usura
- Applicazione di rivestimenti protettivi per ridurre la fatica termica
La manutenzione preventiva è più conveniente delle riparazioni d’emergenza. Anche una corretta conservazione protegge gli stampi dalla corrosione e dai danni accidentali. Nel tempo, queste pratiche aiutano a controllare i costi delle attrezzature e a mantenere efficiente la produzione.
Scelta dei materiali e implicazioni sui costi
La scelta del materiale incide direttamente sul costo della pressofusione attraverso il prezzo della materia prima, i requisiti di lavorazione e il livello di scarto. Le leghe differiscono per prezzo, densità e prestazioni, influenzando così le esigenze delle attrezzature e l’efficienza produttiva.
Tipi di materiali impiegati nella pressofusione
La pressofusione utilizza comunemente leghe di alluminio, zinco e magnesio.
- Alluminio è leggero, resistente alla corrosione e adatto a forme complesse. Ha un costo moderato, ma richiede temperature di fusione più elevate, che possono aumentare il consumo energetico.
- Lo zinco offre eccellente fluidità e robustezza per componenti a parete sottile. È più pesante, ma fonde a temperature inferiori, riducendo i costi energetici.
- Il magnesio è il metallo strutturale più leggero, con un buon rapporto resistenza/peso, ma è più costoso e richiede una manipolazione attenta.
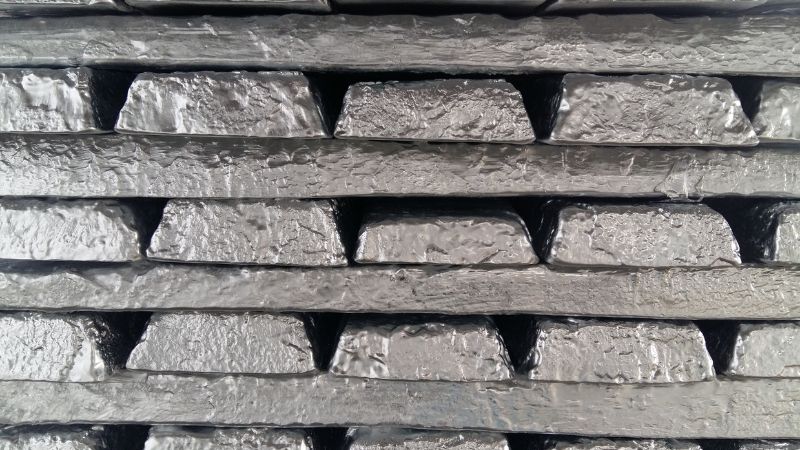
Le proprietà meccaniche e il comportamento in colata di ciascuna lega influenzano il tempo ciclo, l’usura delle attrezzature e la qualità finale del componente. Scegliere il materiale giusto richiede un’analisi dei costi che bilanci questi fattori con l’applicazione prevista e il budget.
Calcolo del costo dei materiali
Il costo dei materiali dipende dal prezzo di mercato della lega, dalla densità e dalla quantità richiesta per componente. I prezzi di alluminio, zinco e magnesio variano in funzione di offerta, domanda e mercati globali dei metalli.
Una stima semplice si calcola così:
Costo del materiale = (Volume del componente × Densità del materiale) × Prezzo unitario
Per esempio, la minore densità dell’alluminio riduce il peso per componente, ma il suo punto di fusione più elevato può aumentare i costi energetici. La maggiore densità dello zinco incrementa il costo in base al peso, ma tempi ciclo più brevi possono compensare. Il prezzo più alto al chilogrammo del magnesio può essere giustificato quando la riduzione del peso è fondamentale. Inoltre, i produttori spesso negoziano prezzi all’ingrosso dei materiali per le produzioni in grandi volumi, riducendo il costo unitario.
Utilizzo dei materiali e scarti
L’utilizzo del materiale misura quanta parte del materiale acquistato diventa il componente finale. Nella pressofusione, i tassi di scarto variano spesso dall’8% al 10% a causa del metallo fuso nei canali di colata, nelle materozze e nei troppo-pieni.
Gli scarti sono spesso riciclabili, ma la rifusione comporta ulteriori costi energetici e di manodopera. Leghe come alluminio e zinco si riciclano bene senza perdere le proprie caratteristiche, mentre il magnesio richiede processi più controllati per evitare l’ossidazione.
Migliorare la progettazione dello stampo, ottimizzare i sistemi di colata e regolare la quantità iniettata può ridurre gli scarti. Anche piccoli miglioramenti nell’utilizzo del materiale possono generare risparmi significativi nelle grandi serie.
Volume di produzione ed economie di scala
Nella pressofusione, il numero di componenti prodotti influisce direttamente sul costo totale di produzione e sul costo unitario. Quantità maggiori consentono di distribuire le spese fisse su più unità, mentre le serie più piccole spesso comportano costi unitari superiori a causa della distribuzione limitata dei costi.
Effetto del volume di produzione sui costi
Il volume di produzione determina come vengono ripartiti i costi fissi, come attrezzaggio e preparazione. Una matrice che costa $50.000 da realizzare aggiunge $50 a ciascun componente se se ne producono solo 1.000, ma appena $0.50 per componente se la produzione è di 100.000 unità.
I volumi elevati migliorano anche l’utilizzo delle macchine. Il funzionamento continuo riduce i tempi di inattività e quindi la quota di manodopera ed energia attribuita a ciascun componente.
Tuttavia, le grandi serie richiedono un investimento iniziale maggiore in materiali e pianificazione. Se la domanda è incerta, produrre grandi quantità può aumentare i costi di magazzino e immobilizzare capitale.
Economie di scala nella pressofusione
Si realizzano economie di scala quando l’aumento del volume produttivo riduce il costo medio per componente. Nella pressofusione ciò avviene perché i costi fissi — attrezzature, preparazione e alcune spese generali — vengono distribuiti su un maggior numero di unità.
Anche i vantaggi dell’automazione aumentano con i volumi. Le macchine possono lavorare più a lungo senza interruzioni e le matrici multicavità possono produrre diversi componenti per ciclo, riducendo ulteriormente i costi.
La produzione su larga scala consente inoltre di acquistare materie prime all’ingrosso, riducendo il costo dei materiali per componente. Tuttavia, le economie di scala hanno un limite: oltre una certa soglia, magazzinaggio, logistica e domanda di mercato possono annullare ulteriori risparmi.
Complessità del componente e progettazione per la producibilità
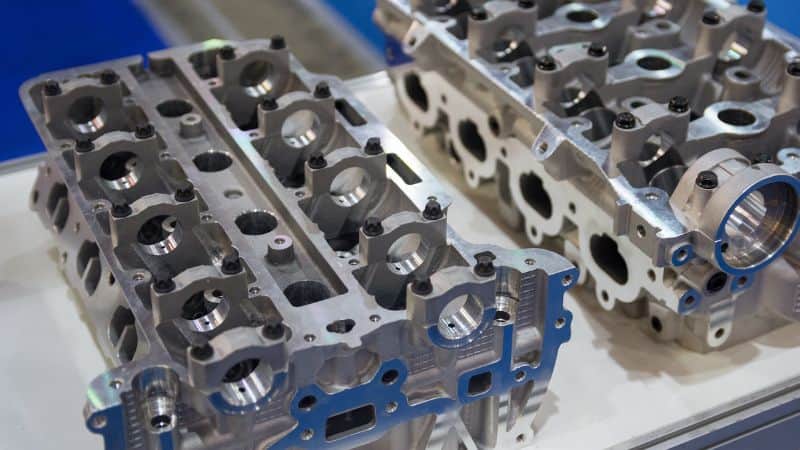
La geometria, le tolleranze e le caratteristiche di un componente pressofuso incidono direttamente sul costo e sull’efficienza produttiva. Scelte progettuali attente possono ridurre la complessità delle attrezzature, migliorare la stabilità dimensionale, e mantenere un’elevata precisione senza costi superflui.
Impatto della complessità del componente sui costi
I componenti complessi richiedono spesso stampi più articolati, ulteriori lavorazioni meccaniche e tempi ciclo più lunghi. Caratteristiche come sottosquadri profondi, pareti sottili o spigoli vivi possono aumentare il costo delle attrezzature e il rischio di difetti.
Una complessità maggiore può inoltre richiedere materiali speciali per le attrezzature o matrici con slitte multiple, facendo aumentare sia i costi iniziali sia quelli di manutenzione.
In molti casi, semplificare la geometria permette di:
- Ridurre i tempi di fabbricazione dello stampo
- Ridurre il tasso di scarto
- Accorciare i cicli di produzione
Per esempio, un componente con numerose nervature sottili può richiedere velocità di iniezione inferiori per evitare deformazioni, aumentando il tempo macchina per unità.
Principi di progettazione per la producibilità
La progettazione per la producibilità (DFM) si concentra sulla creazione di componenti più facili ed economici da produrre nel rispetto dei requisiti prestazionali.
Tra i principali aspetti DFM per la pressofusione figurano:
- Spessore uniforme delle pareti per evitare raffreddamento e ritiro non uniformi
- Angoli di sformo adeguati per facilitare l’espulsione dallo stampo
- Tolleranze ristrette ridotte al minimo salvo quando necessarie per la funzione
- Evitare caratteristiche superficiali superflue che richiedono lavorazioni meccaniche secondarie
Applicare i principi DFM fin dalle prime fasi di progettazione permette agli ingegneri di adattare la geometria del componente alle capacità delle macchine per pressofusione e delle attrezzature. Ciò aiuta a ridurre le lavorazioni successive, prolungare la vita dello stampo e migliorare la costanza produttiva.
Una stretta collaborazione tra i team di progettazione e produzione assicura il rispetto dei requisiti funzionali senza complicare inutilmente lo stampo o il processo.
Stabilità dimensionale e alta precisione
La pressofusione può raggiungere tolleranze ristrette e mantenere la stabilità dimensionale nelle produzioni ad alto volume, ma le scelte progettuali influiscono fortemente su questi risultati.
Le superfici piane ampie o le sezioni lunghe e sottili sono più soggette a deformazioni durante il raffreddamento. Per contrastarle, i progettisti possono utilizzare nervature, rinforzi o raccordi per irrobustire la struttura senza aggiungere peso eccessivo.
Un’elevata precisione richiede spesso velocità di raffreddamento controllate e parametri di processo costanti. In alcuni casi, dopo la colata può comunque essere necessaria una leggera lavorazione meccanica per raggiungere le specifiche esatte.
Bilanciando i requisiti di precisione con la fattibilità della colata, i produttori possono realizzare componenti metallici accurati, controllando i costi e riducendo al minimo gli scarti.
Lavorazioni secondarie e altri fattori di costo
Le lavorazioni secondarie possono aumentare notevolmente il costo dei componenti pressofusi. Il costo dipende dal tipo di operazione, dalla precisione richiesta e dal volume di produzione. Una pianificazione attenta può limitare le spese superflue soddisfacendo al contempo i requisiti funzionali ed estetici.
Lavorazione meccanica e post-lavorazione
Molti componenti pressofusi richiedono una lavorazione meccanica per raggiungere dimensioni precise o aggiungere caratteristiche che non possono essere create nello stampo. I processi comuni comprendono foratura, maschiatura, fresatura e alesatura.
La post-lavorazione comprende anche la sbavatura per eliminare gli spigoli vivi e la rifilatura di canali di colata e materozze. Queste fasi migliorano l’accoppiamento e la sicurezza del componente, ma aumentano i tempi di manodopera e utilizzo delle attrezzature.
Finiture e trattamenti superficiali
La finitura superficiale migliora l’aspetto, la resistenza alla corrosione o all’usura. I trattamenti comuni per i componenti pressofusi comprendono:
| Tipo di finitura | Scopo | Impatto tipico sui costi |
|---|---|---|
| Anodizzazione | Resistenza alla corrosione, estetica | Medio |
| Verniciatura a polvere | Superficie colorata e durevole | Medio-alto |
| Placcatura (ad esempio, cromo) | Resistenza all’usura, aspetto | Alto |
| Verniciatura | Colore, protezione | Basso-medio |
Alcune finiture richiedono la preparazione della superficie, ad esempio lucidatura o pallinatura, che comportano ulteriore manodopera e utilizzo di attrezzature.
La scelta della finitura dipende dall’ambiente di utilizzo e dalla funzione del componente. Per esempio, un componente esterno di un’automobile può richiedere un rivestimento resistente ai raggi UV, mentre un componente interno potrebbe necessitare solo di una protezione minima contro la corrosione. Ogni fase aggiuntiva aumenta i costi di materiali, manodopera e processo.
Difetti e controllo qualità
I difetti dei componenti pressofusi — come porosità, deformazioni o errori dimensionali — possono comportare rilavorazioni o scarti. Prevenire questi problemi è spesso meno costoso che correggerli.
Le misure di controllo qualità comprendono ispezione visiva, controlli dimensionali, e controlli non distruttivi per rilevare difetti interni. Queste verifiche richiedono manodopera qualificata e attrezzature specializzate, con un conseguente aumento dei costi di produzione.
Se un difetto viene rilevato dopo le lavorazioni secondarie, l’impatto sui costi è maggiore perché si perdono anche le lavorazioni meccaniche o di finitura già eseguite. Per questo è fondamentale individuarlo tempestivamente.
I settori che richiedono un’elevata affidabilità, come quello aerospaziale o dei dispositivi medici, possono esigere un’ispezione del 100%, che aumenta notevolmente i costi del controllo qualità ma riduce il rischio di costosi guasti sul campo.
Domande frequenti
Come viene determinato il prezzo al chilogrammo dei componenti pressofusi?
Il prezzo al chilogrammo comprende il costo del metallo grezzo, le spese di lavorazione e il tasso di scarto. I prezzi dei metalli variano in base alle condizioni di mercato, mentre il progetto del componente incide sull’utilizzo del materiale e sugli scarti. Anche manodopera, energia e spese generali contribuiscono al prezzo finale.
Quali sono i principali elementi del calcolo del tempo ciclo della pressofusione?
Il tempo ciclo comprende riempimento dello stampo, raffreddamento ed espulsione del componente. Il raffreddamento occupa spesso la parte maggiore e dipende dallo spessore del pezzo e dal controllo della temperatura dello stampo. Tempi ciclo più brevi migliorano la produttività, ma richiedono una progettazione ottimizzata dello stampo e dei parametri di processo.
Qual è la differenza di efficienza dei costi tra pressofusione e fusione in sabbia?
La pressofusione comporta costi iniziali delle attrezzature più elevati, ma costi unitari inferiori nelle produzioni di grandi volumi. La fusione in sabbia richiede un investimento iniziale minore, ma è più lenta e meno precisa. Per produzioni elevate, nel tempo la pressofusione diventa spesso più conveniente.







