
ダイカスト のコストは、いくつかの重要な要因によって大きく変動します。 平均的には、小型で単純な部品なら数千ドル、大型で複雑な部品なら数万ドルに及ぶことがあります。 メーカーと顧客の双方にとって、コストをより適切に管理できれば、生産予算を抑え、価格をより妥当なものにできるため、双方にメリットがあります。生産開始前にコストを左右する要因を理解し、十分な情報に基づいて判断するには、 品質を損なわずに節約できる部分を把握するため、各コスト要因を細かく分析することが重要です。
ダイカストのコスト構造を理解する
ダイカストのコストは、製造工程、使用材料、生産規模によって決まります。初期の金型投資から生産時の運用費まで、各要素が部品あたりの総費用に影響します。
コスト要素の内訳
ダイカストのコストには 固定 費と 変動 費があります。
固定費には金型の設計・製作などの工具費が含まれ、単純な金型なら数千ドル、複雑な多個取り金型なら数十万ドルに達する場合があります。
変動費は生産量に応じて変わり、次の費用が含まれます。
| コスト項目 | 説明 |
|---|---|
| 材料費 | 合金価格×部品重量にスクラップ率を加味(通常5~10%)。 |
| 加工費 | 機械稼働、サイクルタイム、エネルギー、人件費。 |
| 二次加工費 | 機械加工、トリミング、表面仕上げ、検査。 |
| 保全費 | 金型の修理・交換、機械の保守。 |
サイクルタイムが長い場合や部品設計が複雑な場合は、人件費とエネルギー費が増加します。
大量生産では 金型費 をより多くの製品に配分できるため、部品あたりのコストが下がります。
正確なコスト見積もりは、プロジェクトの収益性と競争力の維持に役立ちます。現実的な価格を設定し、予算を計画し、適切な生産方法を選べます。
金型、材料、加工、生産量などすべてのコスト要因を考慮すれば、メーカーは節約できる機会を見つけ、予期せぬ費用を防げます。
金型と工具のコスト
ダイカスト用金型の製作には、高い精度、材料、技術が必要なため、初期費用が大きくなります。金型設計、複雑さ、予定生産量などがコストを左右します。適切に計画すると、金型寿命を延ばし欠陥を減らすことで、長期的なコストを抑えられます。
初期の金型投資
この初期の金型投資 には、金型の設計、エンジニアリング、製作が含まれます。ダイカストプロジェクトでは、多くの場合これが単独で最も大きな費用です。
高品質な金型には、耐熱性と耐摩耗性に優れた 工具鋼 (H13など)が使われます。こうした材料は高価ですが、高圧鋳造条件で長持ちします。
本格生産前の 試作、 試験生産、調整にも追加費用がかかる場合があります。
金型設計と複雑さ
金型設計は コストと性能の両方に影響します。適切に設計された金型は品質を安定させ、機械加工や仕上げなどの二次加工を減らします。
主な 設計要素 :
- 部品形状 (薄肉、アンダーカット、鋭角)
- キャビティ数 (数が多いとコストは上がるが生産量が増える)
- ランナーとベントのシステム 金属の適切な流動とガス排出のため
- 冷却水路 サイクルタイム短縮と欠陥低減のため
複雑な設計では、より多くの機械加工、精密な組み付け、シミュレーションが必要です。早期に 製造性設計(DFM) の原則を取り入れると、高額な再設計を防げます。シミュレーションツールは鋼材を切削する前に、金属流動、冷却挙動、欠陥が起こりやすい箇所を予測できます。
金型寿命と保全
金型寿命 は、修理または交換が必要になるまで金型で製造できる鋳造サイクル(ショット)数で表します。材料、設計、保全によって 50 000~1 000 000ショット超 と幅があります。
定期的な保全により金型寿命が延び、部品品質が安定します。一般的な作業:
- 各生産後の清掃
- 摩耗や割れの点検
- 摩耗の激しい箇所の 金型インサート 交換
- 熱疲労を減らす保護コーティング
予防保全は緊急修理より費用対効果に優れています。適切な保管によって、金型の腐食や偶発的な損傷も防げます。こうした対策を続けることで、金型コストの管理と生産効率の維持につながります。
材料選択とコストへの影響
材料の選択は、原材料費、加工要件、廃棄量を通じてダイカストの価格に直接影響します。合金によって価格、密度、性能が異なり、必要な金型や生産効率も変わります。
ダイカストで使われる材料
ダイカストでは一般に、 アルミニウム、 亜鉛、 マグネシウム の合金が使われます。
- アルミニウム は軽量で、 耐食性があり複雑形状に適しています。コストは中程度ですが、融点が高いため、エネルギー使用量が増えることがあります。
- 亜鉛 は薄肉部品向けの優れた流動性と強度を備えています。アルミニウムより重いものの、融点が低く、エネルギー費を削減できます。
- マグネシウム は 最も軽い構造用金属で、強度重量比に優れています。ただし価格が高く、慎重な取り扱いが必要です。
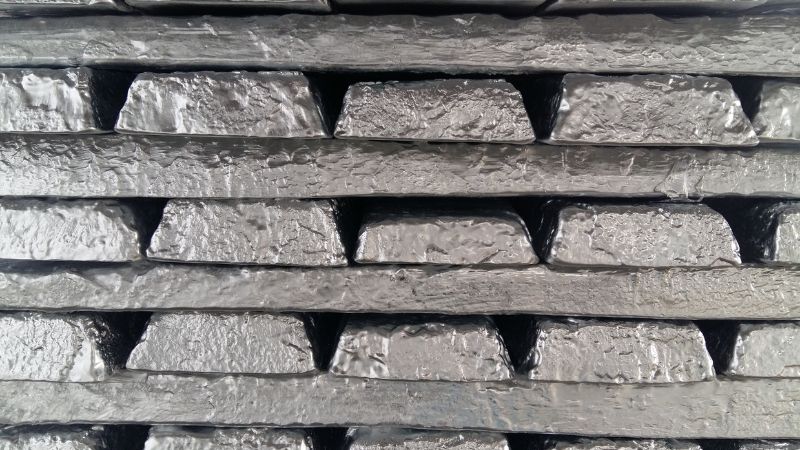
各合金の機械的特性と鋳造挙動は、サイクルタイム、金型摩耗、最終部品品質に影響します。適切な材料を選ぶには、用途や予算とこれらの要素を比較するコスト分析が必要です。
材料費の計算
材料費は、合金の市場価格、密度、部品あたりの必要量によって決まります。アルミニウム、亜鉛、マグネシウムの価格は、供給と需要、世界の金属市場に応じて変動します。
簡易的な費用見積もりは、次の式で計算できます。
材料費=(部品体積×材料密度)×単価
例えば、アルミニウムは密度が低いため部品重量を抑えられますが、融点が高くエネルギー費が増える場合があります。亜鉛は密度が高いため重量に応じた費用が増えますが、サイクルタイムの短さで相殺できることがあります。軽量化が重要な場合、マグネシウムはキログラムあたりの価格が高くても採用する価値があります。また、メーカーは大量生産向けの材料を一括購入し、単位あたりの費用を下げるよう交渉することもよくあります。
材料の利用率と廃棄
材料利用率は、購入した材料のうち最終部品になる割合を示します。ダイカストではランナー、スプルー、オーバーフローに溶融金属が残るため、 廃棄率 は通常8~10%です。
スクラップはリサイクルできることが多いものの、再溶解にはエネルギーと人件費がかかります。アルミニウムや亜鉛の合金は特性を損なわずリサイクルしやすい一方、マグネシウムは酸化を防ぐため、より制御された工程が必要です。
金型設計の改善、ゲートシステムの最適化、射出量の調整によって廃棄を減らせます。利用率を少し改善するだけでも、大量生産では大きなコスト削減につながります。
生産量と規模の経済
ダイカストでは、生産する部品数が製造総コストと部品単価に直接影響します。数量が多いと固定費をより多くの部品に配分できますが、小ロットでは費用を分散できる範囲が 限られるため、単価が高くなることがよくあります。
生産量がコストに与える影響
生産量によって、金型費や段取り費などの固定費の配分が変わります。製作費$50 000の金型では、部品あたり$50の金型費が上乗せされます(生産数が1 000個の場合)。一方、部品あたり$0.50(生産数が100 000個の場合)です。
大量生産では機械稼働率も高まります。連続運転で停止時間が減るため、部品ごとに割り当てられる人件費とエネルギー費も下がります。
ただし、大量生産には材料と生産計画への大きな初期投資が必要です。需要が不確実な場合、大量生産によって保管費が増え、資金が在庫に固定される可能性があります。
ダイカストにおける規模の経済
規模の経済とは、生産量が増えることで部品あたりの平均費用が下がることです。ダイカストでは、金型費、段取り費、一部の間接費などの固定費を、より多くの部品に分散することで実現します。
生産量が増えるほど自動化の効果も高まります。機械を中断なく長時間稼働させられ、多個取り金型で各サイクルに複数部品を製造できるため、さらにコストが下がります。
大規模生産では原材料の一括購入も可能になり、部品あたりの材料費を削減できます。ただし、 規模の経済 には限界があります。ある段階を超えると、保管、物流、市場需要によって、追加のコスト削減効果が相殺されることがあります。
部品の複雑さと製造性設計
ダイカスト部品の形状、公差、特徴は、生産コストと製造効率に直接影響します。慎重に設計すれば、金型の複雑さを減らし、 寸法安定性を高め、不必要な費用をかけずに高精度を保てます。
部品の複雑さがコストに与える影響
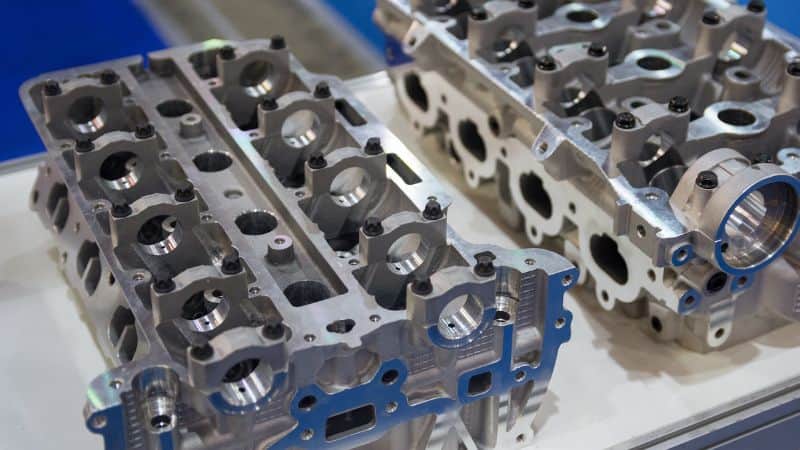
複雑な部品には、 より複雑な金型、追加の機械加工、長いサイクルタイムが必要になることがよくあります。深いアンダーカット、薄肉、鋭角などは金型費を押し上げ、欠陥リスクも高めます。
複雑さが増すと、 専用の金型材料 やスライドコア金型が必要となり、初期費用と保全費の両方が増える場合があります。
多くの場合、形状を簡素化することで次の効果が得られます。
- 金型製作時間の短縮
- スクラップ率の低下
- 生産サイクルの短縮
例えば、細いリブが複数ある部品では、反りを防ぐために射出速度を下げる必要があり、部品あたりの機械稼働時間が長くなる場合があります。
製造性設計の原則
製造性設計(DFM)では、性能要件を満たしながら、部品を より簡単かつ低コストで製造できる ようにします。
ダイカストで考慮すべき主なDFM要素:
- 均一な肉厚 冷却むらと収縮を防ぐため
- 十分な抜き勾配 金型から取り出しやすくするため
- 厳しい公差を最小限にする 機能上必要な箇所を除く
- 不要な表面形状を避ける 二次的な機械加工を減らすため
設計の早い段階でDFMを適用すると、エンジニアは部品形状をダイカストマシンと金型の能力に合わせられます。後加工の削減、金型寿命の延長、生産の一貫性向上につながります。
設計チームと製造チームが緊密に協力することで、金型や工程を不必要に複雑化せず、機能要件を満たせます。
寸法安定性と高精度
ダイカストでは 厳しい公差 を実現し、大量生産でも寸法安定性を保てますが、その結果は設計の選択に大きく左右されます。
大きな平面や長く薄い部分を持つ部品は、冷却時に変形しやすくなります。設計者は、過度に重量を増やさず構造を強化するため、 リブ、ガセット、フィレット を追加することがあります。
高精度には、多くの場合、 冷却速度の制御 と工程パラメーターの一貫性が必要です。重要寸法の仕様を満たすため、鋳造後に軽い機械加工を要することもあります。
精度要件と鋳造の実現可能性のバランスを取ることで、メーカーはコストとスクラップを抑えながら精密な金属部品を製造できます。
二次加工とその他のコスト要因
二次加工によってダイカスト部品の費用が大きく増えることがあります。コストは加工の種類、必要な精度、生産量によって変わります。適切に計画すれば、機能・外観の要件を満たしつつ、不要な費用を抑えられます。
機械加工と後処理
多くのダイカスト部品では、精密な寸法を得たり金型では成形できない形状を追加したりするために 機械加工 が必要です。一般的な工程には、穴あけ、タップ加工、フライス加工、リーマ加工があります。
後処理には、鋭い縁を取り除く バリ取り や、ゲート・ランナーのトリミングも含まれます。部品の組み付け精度と安全性が高まりますが、人件費と設備稼働時間は増えます。
表面仕上げと処理
表面仕上げは、外観、耐食性、耐摩耗性を高めます。ダイカスト部品に一般的な処理:
| 仕上げの種類 | 目的 | 一般的なコスト影響 |
|---|---|---|
| アルマイト処理 | 耐食性、美観 | 中程度 |
| 粉体塗装 | 耐久性のある着色表面 | 中~高 |
| めっき(例:クロム) | 耐摩耗性、外観 | 高い |
| 塗装 | 着色、保護 | 低~中 |
仕上げの中には、密着性を確保するため研磨やショットブラストなどの 表面処理 が必要となり、人件費と設備稼働が増えるものがあります。
仕上げ方法は部品の環境と機能に応じて選びます。例えば、自動車の外装部品には耐紫外線コーティングが必要な場合がありますが、内部部品では最小限の耐食処理で済むことがあります。工程を一つ追加するごとに、材料費、人件費、処理時間が増加します。
故障と品質管理
気孔、反り、寸法誤差などのダイカスト欠陥は、手直しや廃棄につながることがあります。欠陥の修正より予防のほうが、多くの場合費用を抑えられます。
品質管理には、内部欠陥を調べる 目視検査、 寸法検査、 非破壊検査 などがあります。これらには熟練作業者と専用設備が必要なため、製造コストが増えます。
二次加工後に欠陥が見つかると、機械加工や仕上げにかけた作業が無駄になり、費用への影響が大きくなります。そのため、早期検出が重要です。
航空宇宙や医療機器など高信頼性が求められる業界では、100%検査が必要な場合があります。品質管理費は大幅に増えますが、市場で高額な故障が起きるリスクを抑えられます。
よくある質問
ダイカスト部品のキログラムあたり価格は、どのように決まりますか?
キログラムあたりの価格には、金属原材料費、加工費、スクラップ率が含まれます。金属価格は市場状況によって変動し、部品設計は材料の使用量と廃棄量に影響します。人件費、エネルギー費、間接費も最終価格を左右します。
ダイカストのサイクルタイム計算に含まれる主な要素は何ですか?
サイクルタイムには、金型充填、冷却、部品の取り出しが含まれます。冷却時間は最も大きな割合を占めることが多く、部品の肉厚と金型温度の制御に左右されます。サイクルタイムを短縮すると生産性が高まりますが、金型設計と工程条件の最適化が必要です。
コスト効率の面で、ダイカストは砂型鋳造とどのように異なりますか?
ダイカストは初期の金型費が高い一方、大量生産では部品あたりの費用が低くなります。砂型鋳造は初期投資が少なくて済みますが、速度と精度で劣ります。大量生産では、時間の経過とともにダイカストのほうが費用対効果に優れることがよくあります。







