
Druckguss Die Kosten können je nach mehreren Schlüsselfaktoren stark variieren. Im Durchschnitt kann sich ein Druckguss-Projekt von ein paar tausend Dollar für kleine, einfache Teile bis zu zehntausenden Dollar für größere, komplexere Komponenten erstrecken.. Es besteht allgemein Einigkeit zwischen Herstellern und Kunden, dass besser kontrollierbare Kosten immer Win-Win-Bedingungen bringen werden, da geringere Produktionsbudgets erforderlich sind und die Preise angemessener sind. Daher ist es wichtig zu verstehen, was diese Kosten antreibt und wie man fundierte Entscheidungen treffen kann, bevor die Produktion beginnt., Es ist wesentlich, jeden Kostentreiber aufzuschlüsseln und zu sehen, wo Einsparungen möglich sind, ohne die Qualität zu beeinträchtigen..
Verständnis der Kostenstruktur von Druckguss
Die Druckgusskosten werden durch den Herstellungsprozess, die verwendeten Materialien und die Produktionsmenge bestimmt. Jeder Faktor beeinflusst die Gesamtkosten pro Teil, von der anfänglichen Investition in die Form bis zu den Betriebskosten während der Produktionsläufe..
Aufschlüsselung der Kostenbestandteile
Die Gießkosten haben beide fest und Variable Elemente.
Fixkosten beinhalten die Gestaltung und Fertigung von Werkzeugen (Formen), die von einigen tausend Dollar für einfache Formen bis zu Hunderttausenden für komplexe, mehrteilige Kavität-Werkzeuge reichen können.
Variable Kosten hängen vom Produktionsvolumen ab und umfassen:
| Kostenbestandteil | Beschreibung |
|---|---|
| Materialkosten | Legierungspreis × Teilegewicht, angepasst für den Ausschussrate (oft 5–10%). |
| Verarbeitungskosten | Maschinenbetrieb, Zykluszeit, Energie und Arbeit. |
| Sekundäre Operationen | Bearbeitung, Zuschneiden, Oberflächenfinishen und Inspektion. |
| Wartung | Die Reparatur, der Austausch und die Wartung von Maschinen. |
Längere Zykluszeiten oder die Komplexität der Bauteilentwürfe erhöhen den Arbeits- und Energieaufwand.
Läufe mit hohem Volumen verteilt Werkzeugkosten über mehr Einheiten, wodurch die Kosten pro Teil gesenkt werden.
Eine genaue Kostenschätzung stellt sicher, dass ein Projekt rentabel und wettbewerbsfähig bleibt. Sie ermöglicht es Herstellern, realistische Preise festzulegen, Budgets zu planen und den richtigen Produktionsansatz zu wählen..
Indem alle Kostentreiber – Werkzeuge, Materialien, Verarbeitung und Volumen – berücksichtigt werden, können Hersteller Einsparmöglichkeiten identifizieren und unerwartete Ausgaben vermeiden.
Werkzeug- und Formen Kosten
Die Werkzeugausstattung für Druckguss erfordert erhebliche anfängliche Kosten aufgrund der erforderlichen Präzision, Materialien und Technik. Die Kosten hängen von Faktoren wie Werkzeugkonstruktion, Komplexität und dem erwarteten Produktionsvolumen ab. Eine sorgfältige Planung kann die langfristigen Kosten durch eine längere Werkzeuglebensdauer und die Minimierung von Fehlern senken..
Anfängliche Werkzeuginvestition
Der Anfängliche Werkzeuginvestition bezieht sich auf das Design, die Konstruktion und die Herstellung des Stempels oder der Form. Dies ist oft der größte einzelne Kostenfaktor in einem Druckguss-Projekt.
Hochwertige Formen werden aus Werkzeugstählen wie H13 hergestellt, die hitze- und verschleißbeständig sind. Diese Materialien sind teuer, halten aber unter Hochdruckgussbedingungen länger..
Zusätzliche Ausgaben können umfassen Prototypenbau, Probeversuche, und Anpassungen vor der vollen Produktion.
Werkzeugkonstruktion und Komplexität
Das Formdesign beeinflusst beides Kosten und Leistung. Eine gut gestaltete Form sorgt für gleichbleibende Qualität und reduziert Nachbearbeitungsschritte wie Maschinieren oder Oberflächenbearbeitung.
Schlüssel Gestaltungsfaktoren einschließen:
- Bauteilgeometrie (dünne Wände, Unterhöhlungen, scharfe Ecken))
- Anzahl der Hohlräume (mehr Kavitäten erhöhen die Kosten, steigern aber die Produktion))
- Läufer- und Lüftungssysteme für einen ordnungsgemäßen Metallfluss und Gasabfluss
- Kühlkanäle für schnellere Durchlaufzeiten und weniger Fehler
Komplexe Designs erfordern mehr Bearbeitung, präzise Anpassung und Simulationsarbeit. Verwendung von Design für die Fertigung (DFM) Prinzipien früh anzuwenden kann teure Neugestaltungen verhindern. Simulationswerkzeuge können den Metallfluss, das Kühlverhalten und potenzielle Fehlerbereiche vor dem Schneiden von Stahl vorhersagen..
Werkzeuglebensdauer und Wartung
Werkzeugleben wird in der Anzahl der Gießzyklen (Schüsse) gemessen, die eine Form produzieren kann, bevor eine Reparatur oder ein Austausch erforderlich ist. Dies kann reichen von 50.000 bis über 1.000.000 Schüsse abhängig von Material, Design und Wartung.
Regelmäßige Wartung verlängert die Lebensdauer von Werkzeugen und sorgt für eine gleichbleibende Teilequalität. Zu den üblichen Vorgehensweisen gehören:
- Reinigung nach jedem Lauf
- Auf Verschleiß oder Risse überprüfen
- Ersetzen Werkzeugeinsätze in stark beanspruchten Bereichen
- Auftragen von Schutzbeschichtungen zur Verringerung der thermischen Ermüdung
Vorbeugende Wartung ist kostengünstiger als Notfallreparaturen. Eine ordnungsgemäße Lagerung schützt Formen außerdem vor Korrosion und versehentlichen Beschädigungen. Im Laufe der Zeit helfen diese Maßnahmen, die Werkzeugkosten zu kontrollieren und die Produktionseffizienz aufrechtzuerhalten..
Materialauswahl und Kostenimplikationen
Die Materialwahl beeinflusst direkt den Preis von Druckguss durch die Kosten der Rohmaterialien, die Bearbeitungsanforderungen und die Abfallmengen. Verschiedene Legierungen unterscheiden sich in Preis, Dichte und Leistung, was die Werkzeuganforderungen und die Produktionseffizienz verändern kann..
Verwendete Materialtypen in Druckguss
Druckguss wird häufig verwendet Aluminium, Zink, und Magnesium Legierungen.
- Aluminium ist leicht, korrosionsbeständig und für komplexe Formen geeignet. Es hat moderate Kosten, erfordert aber höhere Schmelztemperaturen, was den Energieverbrauch erhöhen kann.
- Zink bietet ausgezeichnete Fließfähigkeit und Festigkeit für dünnwandige Teile. Es ist schwerer, schmilzt jedoch bei niedrigeren Temperaturen, was die Energiekosten senkt.
- Magnesium ist der leichtestes Strukturmetall, mit gutem Verhältnis von Stärke zu Gewicht, aber teurer und erfordert sorgfältige Handhabung.
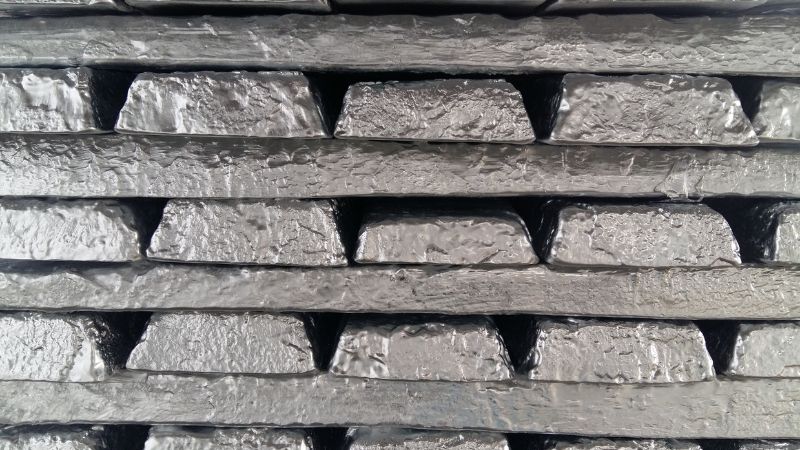
Die mechanischen Eigenschaften und das Gießverhalten jeder Legierung beeinflussen die Zykluszeit, den Werkzeugverschleiß und die Qualität des Endteils. Die Wahl des richtigen Materials erfordert eine Kostenanalyse, die diese Faktoren mit der vorgesehenen Anwendung und dem Budget in Einklang bringt..
Materialkostenberechnung
Die Materialkosten hängen vom Marktpreis der Legierung, der Dichte und der pro Teil benötigten Menge ab. Die Preise für Aluminium, Zink und Magnesium schwanken je nach Angebot, Nachfrage und den globalen Metallmärkten..
Eine einfache Kostenschätzung kann berechnet werden als:
Materialkosten = (Teilevolumen × Materialdichte) × Stückpreis
Zum Beispiel bedeutet die niedrigere Dichte von Aluminium weniger Gewicht pro Teil, aber sein höherer Schmelzpunkt kann die Energiekosten erhöhen. Die höhere Dichte von Zink erhöht die gewichtsabhängigen Kosten, aber kürzere Zykluszeiten können dies ausgleichen. Der höhere Preis von Magnesium pro Kilogramm kann gerechtfertigt sein, wenn Gewichtseinsparungen entscheidend sind. Außerdem verhandeln Hersteller häufig über Materialpreise in großen Mengen bei der Massenproduktion, um die Kosten pro Einheit zu senken..
Materialnutzung und Abfall
Die Materialausnutzung misst, wie viel des gekauften Materials zum Endteil wird. In Druckguss, Abfallquoten liegen oft zwischen 8 % und 10 % aufgrund von geschmolzenem Metall in Läufern, Steigern und Überläufen.
Schrott kann oft recycelt werden, aber das Wiederaufschmelzen verursacht Energie- und Arbeitskosten. Legierungen wie Aluminium und Zink lassen sich gut recyceln, ohne Eigenschaften zu verlieren, während Magnesium kontrolliertere Prozesse erfordert, um Oxidation zu vermeiden..
Die Verbesserung von Werkzeugkonstruktion, die Optimierung von Gatesystemen und die Anpassung der Schussgröße können Abfall reduzieren. Selbst kleine Verbesserungen bei der Auslastung können bei großen Produktionsläufen zu erheblichen Kosteneinsparungen führen..
Produktionsvolumen und Skaleneffekte
In Druckguss hat die Anzahl der produzierten Teile einen direkten Einfluss auf die Gesamtherstellungskosten und die Kosten pro Teil. Höhere Stückzahlen können die Fixkosten auf mehr Einheiten verteilen, während kleinere Serien oft zu höheren Stückkosten führen aufgrund von begrenzte Kostenverteilung.
Auswirkung des Produktionsvolumens auf die Kosten
Das Produktionsvolumen beeinflusst, wie Fixkosten, wie Werkzeug- und Einrichtkosten, verteilt werden. Eine Form, deren Bau 50.000 $ kostet, wird jedem Teil 50 $ hinzufügen, wenn nur 1.000 Einheiten hergestellt werden, aber nur 0,50 $ pro Teil, wenn 100.000 Einheiten produziert werden..
Hohe Stückzahlen verbessern auch die Maschinenauslastung. Der Dauerbetrieb reduziert Leerlaufzeiten, wodurch der Anteil der Arbeits- und Energiekosten, der jedem Teil zugeordnet wird, sinkt..
Höhere Produktionsmengen erfordern jedoch größere Vorabinvestitionen in Materialien und Zeitplanung. Wenn die Nachfrage unsicher ist, kann die Produktion in großen Mengen die Lagerkosten erhöhen und Kapital binden..
Skaleneffekte in Druckguss
Skaleneffekte treten auf, wenn eine Erhöhung des Produktionsvolumens die durchschnittlichen Kosten pro Teil senkt. In Druckguss geschieht dies, weil die Fixkosten – Werkzeugkosten, Einrichtung und bestimmte Gemeinkosten – auf mehr Einheiten verteilt werden..
Die Vorteile der Automatisierung steigen ebenfalls mit dem Volumen. Maschinen können länger ohne Unterbrechung laufen, und mehrere Kavität-Matrizen können pro Zyklus mehrere Teile produzieren, was die Kosten weiter senkt..
Die Großserienproduktion ermöglicht auch den Masseneinkauf von Rohmaterialien, was die Materialkosten pro Teil senken kann. Doch, Skaleneffekte haben Grenzen; nach einem bestimmten Punkt können Lagerung, Logistik und Marktnachfrage weitere Kosteneinsparungen ausgleichen.
Teilekomplexität und Fertigungsfreundlichkeit im Design
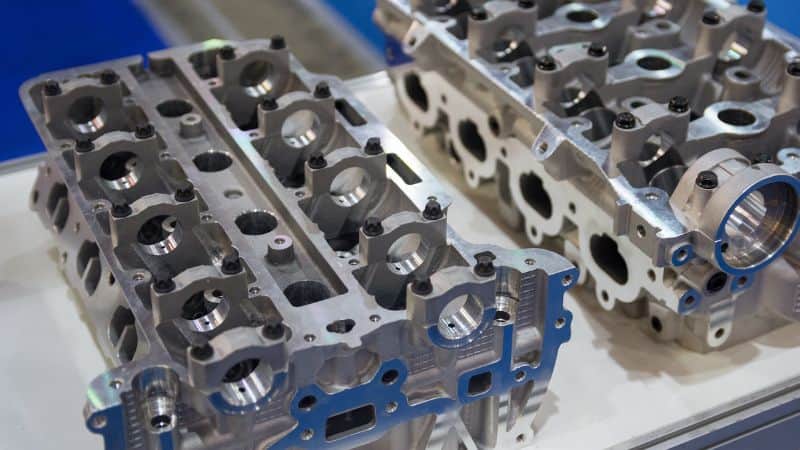
Die Geometrie, Toleranzen und Merkmale eines Druckgussteils haben direkte Auswirkungen auf die Produktionskosten und die Fertigungseffizienz. Sorgfältige Designentscheidungen können die Werkzeugkomplexität reduzieren, verbessern Formbeständigkeit, und eine hohe Präzision beibehalten, ohne unnötige Kosten zu verursachen.
Auswirkung der Bauteilkomplexität auf die Kosten
Komplexe Teile erfordern oft kompliziertere Formen, zusätzliche Bearbeitung und längere Zykluszeiten. Merkmale wie tiefe Unterschnitte, dünne Wände oder scharfe Ecken können die Werkzeugkosten erhöhen und das Fehlerrisiko erhöhen.
Höhere Komplexität kann auch verlangen spezialisierte Werkzeugmaterialien oder Mehrfachschieber, die sowohl die anfänglichen als auch die Wartungskosten erhöhen.
In vielen Fällen kann die Vereinfachung der Geometrie:
- Reduzieren Sie die Formherstellungszeit
- Geringere Ausschussraten
- Produktionszyklen verkürzen
Zum Beispiel kann ein Teil mit mehreren dünnen Rippen langsamere Einspritzgeschwindigkeiten erfordern, um Verzug zu vermeiden, was die Maschinenlaufzeit pro Einheit erhöht..
Prinzipien des fertigungsgerechten Designs
Design for Manufacturability (DFM) konzentriert sich darauf, Teile zu erstellen, die leichter und kostengünstiger herzustellen während der Erfüllung der Leistungsanforderungen.
Wichtige DFM Überlegungen für Druckguss umfassen:
- Uniform Wandstärke um ungleichmäßiges Abkühlen und Schrumpfen zu verhindern
- Großzügige Entformungsschräges für ein einfacheres Entformen aus der Form
- Minimierte enge Toleranzen es sei denn, funktional notwendig
- Vermeidung unnötiger Oberflächenmerkmale die eine Nachbearbeitung erfordern
Die frühe Anwendung von DFM in der Entwurfsphase ermöglicht es Ingenieuren, die Bauteilgeometrie mit den Fähigkeiten der Druckguss-Maschinen und -Werkzeuge in Einklang zu bringen. Dies trägt dazu bei, die Nachbearbeitung zu reduzieren, die Werkzeuglebensdauer zu verlängern und die Produktionskonsistenz zu verbessern..
Eine enge Zusammenarbeit zwischen Design- und Fertigungsteams stellt sicher, dass funktionale Anforderungen erfüllt werden, ohne die Form oder den Prozess zu verkomplizieren..
Dimensionsstabilität und hohe Präzision
Druckguss kann erreichen enge Toleranzen und die dimensionsstabile bei hohen Produktionsmengen aufrechterhalten, aber Designentscheidungen beeinflussen diese Ergebnisse stark.
Teile mit großen flachen Oberflächen oder langen, dünnen Abschnitten sind während des Abkühlens anfälliger für Verformungen. Um dem entgegenzuwirken, können Designer verwenden Rippen, Abspannungen oder Fasen die Struktur zu verstärken, ohne zusätzliches Gewicht hinzuzufügen.
Hohe Präzision erfordert oft kontrollierte Abkühlraten und konsistente Prozessparameter. In einigen Fällen müssen kritische Abmessungen möglicherweise nach dem Gießen noch leicht bearbeitet werden, um die genauen Spezifikationen zu erfüllen.
Durch das Ausbalancieren von Präzisionsanforderungen mit der Gießbarkeit können Hersteller genaue Metallteile produzieren und gleichzeitig die Kosten kontrollieren und Ausschuss minimieren..
Sekundäre Operationen und zusätzliche Kostentreiber
Sekundäre Operationen können erhebliche Kosten für Druckgussbauteile verursachen. Diese Kosten hängen von der Art der Operation, der benötigten Präzision und dem Produktionsvolumen ab. Sorgfältige Planung kann helfen, unnötige Ausgaben zu begrenzen und gleichzeitig funktionale und ästhetische Anforderungen zu erfüllen..
Bearbeitung und Nachbearbeitung
Viele Druckgussteile erfordern Bearbeitung um präzise Abmessungen zu erreichen oder Merkmale hinzuzufügen, die im Werkzeug nicht geformt werden können. Übliche Verfahren sind Bohren, Gewindeschneiden, Fräsen und Reiben.
Die Nachbearbeitung umfasst auch Entgraten um scharfe Kanten zu entfernen und Angüsse oder Läufer zu trimmen. Diese Schritte verbessern die Passform der Teile und die Sicherheit, erhöhen jedoch den Arbeits- und Geräteeinsatz..
Oberflächenfinishung und Behandlungen
Oberflächenbearbeitung verbessert das Aussehen, die Korrosionsbeständigkeit oder die Verschleißleistung. Übliche Behandlungen für Druckgussteile umfassen:
| Oberflächenart | Zweck | Typische Kostenwirkung |
|---|---|---|
| Eloxieren | Korrosionsbeständigkeit, Ästhetik | Mittel |
| Pulverbeschichtung | Langlebige farbige Oberfläche | Mittel-Hoch |
| Beschichtung (z. B. Chrom)) | Verschleißfestigkeit, Erscheinungsbild | Hoch |
| Malen | Farbe, Schutz | Niedrig-Mittel |
Einige Oberflächen erfordern Oberflächenvorbereitung wie Polieren oder Strahlen, was Arbeitsaufwand und Geräteeinsatz hinzufügt.
Die Wahl der Oberflächenbeschichtung hängt von der Umgebung und der Funktion des Teils ab. Beispielsweise kann ein äußeres Automobilteil eine UV-beständige Beschichtung erfordern, während eine interne Komponente möglicherweise nur einen minimalen Korrosionsschutz benötigt. Jeder zusätzliche Schritt erhöht die Kosten durch Materialien, Arbeitsaufwand und Prozesszeit..
Fehler und Qualitätskontrolle
Fehler in Druckgussteilen – wie Porosität, Verzug oder Maßabweichungen – können zu Nacharbeiten oder Ausschuss führen. Diese Fehler zu verhindern ist oft weniger kostspielig, als sie zu beheben..
Qualitätskontrollmaßnahmen umfassen Sichtprüfung, Maßkontrollen, und zerstörungsfreie Prüfung auf innere Fehler. Diese Prüfungen erfordern Facharbeiter und spezialisierte Ausrüstung, was die Herstellungskosten erhöht.
Wenn nach nachgelagerten Arbeitsgängen ein Defekt festgestellt wird, sind die Kostenfolgen höher, da Bearbeitungs- oder Fertigungsarbeiten verloren gehen. Dies macht eine frühzeitige Erkennung entscheidend..
Branchen mit hoher Zuverlässigkeit, wie die Luft- und Raumfahrt oder medizinische Geräte, können eine 100%ige Inspektion erfordern, was die Qualitätssicherungskosten erheblich erhöht, aber das Risiko kostspieliger Ausfälle im Einsatz reduziert.
Häufig gestellte Fragen
Wie wird der Preis pro Kilogramm für Druckgussbauteile bestimmt??
Der Preis pro Kilogramm umfasst die Kosten für Rohmetall, Verarbeitungsausgaben und Schrottquoten. Metallpreise variieren je nach Marktbedingungen, während das Bauteildesign den Materialverbrauch und den Abfall beeinflusst. Arbeits-, Energie- und Gemeinkosten tragen ebenfalls zum Endpreis bei..
Was sind die Hauptkomponenten der Zykluszeitberechnung von Druckguss?
Die Zykluszeit umfasst das Befüllen der Form, das Abkühlen und das Auswerfen des Teils. Die Kühlzeit nimmt oft den größten Anteil ein und hängt von der Wandstärke des Teils und der Temperaturregelung der Form ab. Kürzere Zykluszeiten verbessern die Produktivität, erfordern jedoch optimierte Werkzeugkonstruktion und Prozesseinstellungen..
Wie vergleicht sich Druckguss mit Sandguss in Bezug auf Kosteneffizienz?
Druckguss hat höhere anfängliche Werkzeugkosten, aber niedrigere Kosten pro Teil bei großen Stückzahlen. Sandguss erfordert weniger Anfangsinvestitionen, ist jedoch langsamer und weniger genau. Bei hohen Produktionsmengen wird Druckguss oft im Laufe der Zeit kosteneffizienter..


