
A nyomásos öntés költségei számos tényezőtől függően széles skálán mozoghatnak. Átlagosan egy nyomásos öntési projekt költsége a kis, egyszerű alkatrészek esetében néhány ezer dollártól a nagyobb, összetettebb alkatrészeknél több tízezer dollárig terjedhet. A gyártók és az ügyfelek egyetértenek abban, hogy a jobban kézben tartható költségek mindenki számára előnyös helyzetet teremtenek, mivel alacsonyabb gyártási költségvetést és kedvezőbb árakat tesznek lehetővé. Ezért a költségek hátterének megértése és a gyártás megkezdése előtti megalapozott döntéshozatal érdekében… Elengedhetetlen az egyes költségtényezők részletes elemzése annak feltárása érdekében, hol érhetők el megtakarítások a minőség rovására történő kompromisszumok nélkül.
A nyomásos öntés költségszerkezetének megértése
A nyomásos öntés költségeit a gyártási folyamat, a felhasznált anyagok és a gyártási volumen határozza meg. Minden egyes tényező hatással van az alkatrészenkénti összköltségre, a szerszámkészítés kezdeti beruházásától kezdve egészen a gyártási ciklusok alatti üzemeltetési költségekig.
A költségelemek részletezése
A nyomásos öntés költségei fix és változó elemekből állnak.
A fix költségek közé tartozik a szerszám (öntőforma) tervezése és gyártása; ezek költsége az egyszerű formák esetében néhány ezer dollártól a bonyolult, többfészkű szerszámoknál akár több százezer dollárig is terjedhet.
A változó költségek a gyártási volumentől függnek, és a következőket foglalják magukban:
| Költségelem | Leírás |
|---|---|
| Anyagköltség | Ötvözet ára × alkatrész súlya, korrigálva a hulladékaránnyal (amely gyakran 5–10%). |
| Megmunkálási költség | Gépi üzemeltetés, ciklusidő, energia és munkaerő. |
| Utóműveletek | Forgácsolás, sorjázás, felületkezelés és ellenőrzés. |
| Karbantartás | Szerszámjavítás, -csere és a gépek karbantartása. |
A hosszabb ciklusidők vagy az alkatrésztervek összetettsége növeli a munkaerő- és energiafelhasználást.
A nagy sorozatszámú gyártás szerszámozási költségeket több darabra osztja el, így csökkentve az egy darabra jutó költséget.
A pontos költségbecslés biztosítja a projekt nyereségességét és versenyképességét. Lehetővé teszi a gyártók számára a reális árak meghatározását, a költségvetés tervezését és a megfelelő gyártási módszer kiválasztását.
Az összes költségtényező – szerszámozás, anyagok, megmunkálás és mennyiség – figyelembevételével a gyártók azonosíthatják a megtakarítási lehetőségeket, és elkerülhetik a váratlan kiadásokat.
Szerszám- és öntőforma-költségek
A nyomásos öntéshez szükséges szerszámok jelentős kezdeti költséggel járnak a megkövetelt pontosság, anyagminőség és mérnöki munka miatt. A költség olyan tényezőktől függ, mint a forma kialakítása, összetettsége és a várható gyártási mennyiség. A megfelelő tervezés csökkentheti a hosszú távú költségeket a szerszám élettartamának növelésével és a hibák minimalizálásával.
Kezdeti szerszámozási beruházás
A kezdeti szerszámozási beruházás magában foglalja a szerszám vagy öntőforma tervezését, mérnöki kidolgozását és gyártását. Ez gyakran a legnagyobb egyedi költségtétel egy nyomásos öntési projektben.
A kiváló minőségű öntőformák szerszámacélból készülnek (például H13), amelyek ellenállnak a hőnek és a kopásnak. Ezek az anyagok drágák, de tartósabbak a nagynyomású öntési körülmények között.
További költségek lehetnek: prototípus-készítés, próbafutások, valamint a sorozatgyártás előtti módosítások.
A szerszám kialakítása és összetettsége
A szerszám kialakítása hatással van mind a költségekre, mind a teljesítményre. A jól megtervezett szerszám egyenletes minőséget biztosít, és csökkenti az olyan utóműveletek szükségességét, mint a forgácsolás vagy a felületkezelés.
Főbb tervezési szempontok :
- Az alkatrész geometriája (vékony falak, alámetszések, éles sarkok)
- Fészkek száma (több fészek növeli a költségeket, de növeli a termelési kapacitást is)
- Öntvénycsatorna- és légtelenítő rendszerek a megfelelő fémáramlás és gázelvezetés érdekében
- Hűtőcsatornák a rövidebb ciklusidő és a kevesebb hiba érdekében
Az összetett kialakítások több megmunkálást, precíziós illesztést és szimulációs munkát igényelnek. A gyárthatósági szempontú tervezés (DFM) elveinek korai alkalmazása megelőzheti a költséges újratervezést. A szimulációs eszközök képesek előre jelezni a fémáramlást, a hűlési viselkedést és a potenciális hibás területeket még az acél megmunkálása előtt.
Szerszámélettartam és karbantartás
A szerszámélettartam azt a gyártási ciklusszámot (lövésszámot) jelöli, amelyet egy öntőszerszám javítás vagy csere nélkül teljesíteni képes. Ez az érték 50 000 és több mint 1 000 000 ciklus között mozoghat, az anyagtól, a kialakítástól és a karbantartástól függően.
A rendszeres karbantartás meghosszabbítja a szerszám élettartamát és biztosítja az alkatrészek állandó minőségét. A szokásos eljárások közé tartozik:
- Tisztítás minden egyes gyártási sorozat után
- Kopás vagy repedések ellenőrzése
- Csere szerszámbetétek a fokozott kopásnak kitett területeken
- Védőbevonatok alkalmazása a termikus kifáradás csökkentése érdekében
A megelőző karbantartás költséghatékonyabb, mint a sürgősségi javítások. A megfelelő tárolás emellett megvédi a szerszámokat a korróziótól és a véletlen sérülésektől. Hosszú távon ezek a módszerek segítenek a szerszámozási költségek kordában tartásában és a termelési hatékonyság megőrzésében.
Anyagválasztás és költségvonzatok
Az anyagválasztás közvetlen hatással van a nyomásos öntés árára az alapanyagköltségek, a megmunkálási követelmények és a hulladékmennyiség révén. A különböző ötvözetek ára, sűrűsége és teljesítményjellemzői eltérőek, ami befolyásolhatja a szerszámozási igényeket és a termelési hatékonyságot.
A nyomásos öntésnél használt anyagfajták
A nyomásos öntésnél gyakran használnak alumínium-, cink-, valamint magnézium- ötvözeteket.
- Az alumínium könnyű, korrózióálló, és alkalmas összetett formák kialakítására. Költsége mérsékelt, de magasabb olvadásponttal rendelkezik, ami növelheti az energiafelhasználást.
- A cink kiváló folyási tulajdonságokat és szilárdságot biztosít a vékony falú alkatrészek számára. Nehezebb anyag, de alacsonyabb hőmérsékleten olvad, így csökkenti az energiaköltségeket.
- A magnézium a legkönnyebb szerkezeti fém; kedvező szilárdság-tömeg aránnyal rendelkezik, ugyanakkor drágább, és óvatos kezelést igényel.
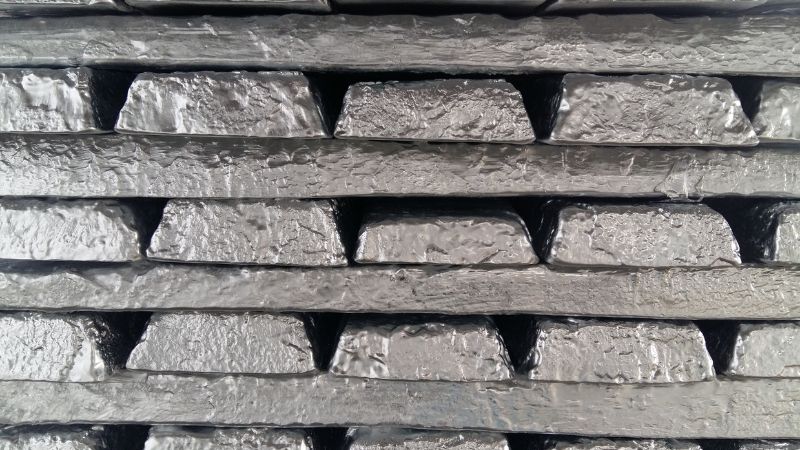
Az egyes ötvözetek mechanikai tulajdonságai és öntési viselkedése befolyásolja a ciklusidőt, a szerszámkopást és a kész alkatrész minőségét. A megfelelő anyag kiválasztása olyan költségelemzést igényel, amely egyensúlyt teremt e tényezők, valamint a tervezett felhasználási mód és a költségvetés között.
Anyagköltség-számítás
Az anyagköltség az ötvözet piaci árától, a sűrűségétől és az alkatrészenként szükséges mennyiségtől függ. Az alumínium, a cink és a magnézium ára a kereslet-kínálat, valamint a globális fémpiaci folyamatok függvényében ingadozik.
Egyszerű költségbecslés az alábbi képlettel végezhető:
Anyagköltség = (alkatrész térfogata × anyag sűrűsége) × egységár
Például az alumínium alacsonyabb sűrűsége kisebb alkatrésztömeget eredményez, ám magasabb olvadáspontja növelheti az energiaköltségeket. A cink nagyobb sűrűsége növeli a tömegalapú költségeket, ezt azonban ellensúlyozhatják a rövidebb ciklusidők. A magnézium magasabb kilogrammonkénti ára indokolt lehet, ha a tömegcsökkentés kritikus fontosságú. Emellett a gyártók nagy sorozatú termelés esetén gyakran kedvezőbb, tömeges beszerzési árakat alkudnak ki az egységköltség csökkentése érdekében.
Anyagfelhasználás és hulladék
Az anyagfelhasználás azt mutatja meg, hogy a beszerzett anyag mekkora hányadából lesz végül kész alkatrész. Nyomásos öntésnél a hulladékarány gyakran 8% és 10% között mozog, mivel az olvadt fém egy része az öntőcsatornákban, a beömlőkben és a túlfolyókban marad.
A hulladék gyakran újrahasznosítható, ám az újbóli olvasztás energia- és munkaerőköltséggel jár. Az olyan ötvözetek, mint az alumínium és a cink, tulajdonságaik elvesztése nélkül jól újrahasznosíthatók, míg a magnézium esetében az oxidáció elkerülése érdekében szabályozottabb folyamatokra van szükség.
A szerszámkialakítás javítása, az öntvénybevezető rendszer optimalizálása és az adagméret (lövetméret) beállítása csökkentheti a hulladékképződést. Még a kihasználtság terén elért kisebb javulás is jelentős költségmegtakarítást eredményezhet nagy sorozatú gyártás esetén.
Gyártási mennyiség és méretgazdaságosság
Nyomásos öntésnél a legyártott alkatrészek száma közvetlen hatással van a teljes gyártási költségre és az egy darabra jutó költségre. Nagyobb mennyiségek esetén a fix költségek több egységre oszthatók el, míg a kisebb sorozatok gyakran magasabb egységköltséget eredményeznek a korlátozott költségeloszlás miatt.
A gyártási mennyiség hatása a költségekre
A gyártási mennyiség befolyásolja a fix költségek – például a szerszámozás és az előkészítés – elosztását. Egy 50 000 dollárba kerülő szerszám 50 dollárral növeli az egyes alkatrészek költségét, ha csak 1000 darab készül, de mindössze 0,50 dollárral, ha 100 000 darabot gyártanak.
A nagy mennyiségű gyártás javítja a gépek kihasználtságát is. A folyamatos üzemelés csökkenti az állásidőt, ezáltal mérséklődik az egyes alkatrészekre jutó munkaerő- és energiaköltség aránya.
A nagyobb gyártási sorozatok azonban nagyobb kezdeti befektetést igényelnek anyagok és ütemezés tekintetében. Bizonytalan kereslet esetén a nagy mennyiségű gyártás növelheti a raktározási költségeket és tőkét köthet le.
Méretgazdaságosság a nyomásos öntésben
Méretgazdaságosságról akkor beszélünk, amikor a gyártási mennyiség növelése csökkenti az egy alkatrészre jutó átlagos költséget. Nyomásos öntésnél ez azért történik, mert a fix költségek – a szerszámozás, a beállítás és bizonyos általános költségek – nagyobb darabszámra oszlanak el.
Az automatizálás előnyei is nőnek a gyártási mennyiséggel. A gépek hosszabb ideig működhetnek megszakítás nélkül, a többüregű szerszámok pedig ciklusonként több alkatrészt is előállíthatnak, ami tovább csökkenti a költségeket.
A nagyüzemi gyártás lehetővé teszi a nyersanyagok tömeges beszerzését is, ami csökkentheti az egy darabra jutó anyagköltséget. Ugyanakkor a méretgazdaságosságnak vannak korlátai; egy bizonyos ponton túl a tárolási, logisztikai és piaci keresleti tényezők ellensúlyozhatják a további költségmegtakarítást.
Az alkatrész összetettsége és a gyárthatóságot szem előtt tartó tervezés
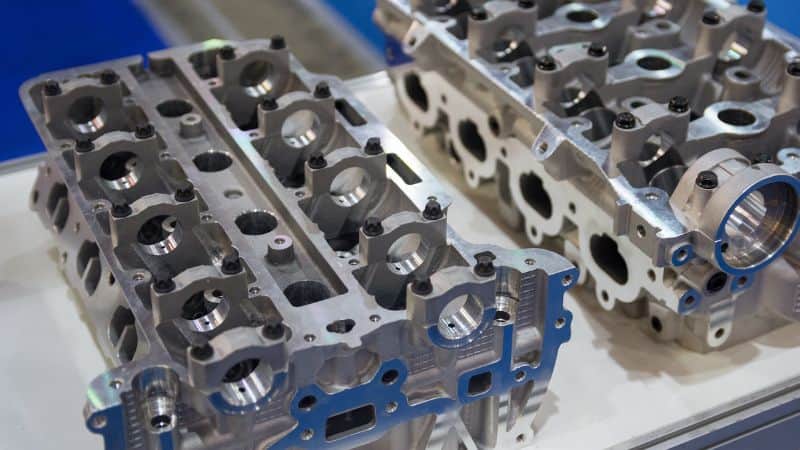
A nyomásos öntéssel készülő alkatrész geometriája, tűrései és jellemzői közvetlen hatással vannak a gyártási költségekre és a gyártás hatékonyságára. A gondos tervezési döntések csökkenthetik a szerszámozás összetettségét, javíthatják a méretstabilitást, és lehetővé teszik a nagy pontosság fenntartását felesleges költségek nélkül.
Az alkatrész összetettségének hatása a költségekre
Az összetett alkatrészek gyakran bonyolultabb szerszámokat, további megmunkálást és hosszabb ciklusidőket igényelnek. Az olyan jellemzők, mint a mély alászúrások, a vékony falak vagy az éles sarkok, növelhetik a szerszámozási költségeket és a hibák kockázatát.
A nagyobb összetettség szükségessé teheti speciális szerszámanyagok vagy többcsúszkás szerszámok alkalmazását is, ami növeli mind a kezdeti, mind a karbantartási költségeket.
Számos esetben a geometria egyszerűsítése az alábbiakat eredményezheti:
- Csökkenti a szerszámkészítési időt
- Csökkenti a selejtarányt
- Lerövidíti a gyártási ciklusokat
Például egy több vékony bordával rendelkező alkatrész esetében lassabb befecskendezési sebességre lehet szükség a vetemedés elkerüléséhez, ami növeli az egy darabra jutó gépidőt.
Gyárthatósági szempontú tervezés (DFM) alapelvei
A gyárthatósági szempontú tervezés (DFM) olyan alkatrészek létrehozására összpontosít, amelyek könnyebben és költséghatékonyabban gyárthatók miközben megfelelnek a teljesítménykövetelményeknek.
A nyomásos öntésnél alkalmazott legfontosabb DFM-szempontok közé tartoznak:
- Egyenletes falvastagság az egyenetlen hűlés és zsugorodás megelőzése érdekében
- Megfelelő mértékű kiemelési (kiszabadítási) szögek a szerszámból való könnyebb eltávolítás érdekében
- A szigorú tűrések minimalizálása kivéve, ha funkcionálisan szükségesek
- A felesleges felületi jellemzők kerülése amelyek utólagos megmunkálást igényelnének
A DFM korai, tervezési szakaszban történő alkalmazása lehetővé teszi a mérnökök számára, hogy az alkatrész geometriáját összehangolják a nyomásos öntőgépek és szerszámok képességeivel. Ez segít csökkenteni az utómunkálatok szükségességét, meghosszabbítani a szerszám élettartamát és javítani a gyártás állandóságát.
A tervező- és gyártócsapatok közötti szoros együttműködés biztosítja a funkcionális követelmények teljesülését anélkül, hogy feleslegesen bonyolulttá tennék a szerszámot vagy a folyamatot.
Méretstabilitás és nagy pontosság
A nyomásos öntés lehetővé teszi a szigorú tűréshatárok betartását és a méretstabilitás megőrzését nagy sorozatszámú gyártás esetén is, ám a tervezési döntések jelentősen befolyásolják az eredményt.
A nagy, sík felületekkel vagy hosszú, vékony részekkel rendelkező alkatrészek hajlamosabbak a vetemedésre a hűlés során. Ennek ellensúlyozására a tervezők alkalmazhatnak merevítő bordákat, sarokmerevítőket vagy lekerekítéseket a szerkezet megerősítésére, anélkül, hogy jelentősen növelnék a tömeget.
A nagy pontosság gyakran megköveteli az ellenőrzött hűlési sebességet és az állandó folyamatparamétereket. Bizonyos esetekben az öntést követően még szükség lehet a kritikus méretek finommegmunkálására a pontos specifikációk elérése érdekében.
A pontossági követelmények és az önthetőség közötti egyensúly megteremtésével a gyártók pontos fémalkatrészeket állíthatnak elő, miközben kordában tartják a költségeket és minimalizálják a selejtet.
Utóműveletek és további költségtényezők
Az utóműveletek jelentősen megnövelhetik a nyomásos öntéssel készült alkatrészek költségeit. Ezek a költségek a művelet típusától, a szükséges pontosságtól és a gyártási mennyiségtől függnek. A gondos tervezés segíthet a felesleges kiadások csökkentésében, miközben teljesülnek a funkcionális és esztétikai követelmények.
Forgácsolás és utófeldolgozás
Számos nyomásos öntéssel készült alkatrész igényel forgácsolást a pontos méretek eléréséhez vagy olyan jellemzők kialakításához, amelyek az öntőformában nem hozhatók létre. A gyakori eljárások közé tartozik a fúrás, a menetvágás, a marás és a dörzsárazás.
Az utófeldolgozás magában foglalja a sorjázást az éles szélek eltávolítását, valamint a beömlők vagy a csatornák levágását. Ezek a lépések javítják az alkatrész illeszkedését és a biztonságot, ugyanakkor növelik a munka- és gépigényt.
Felületmegmunkálás és felületkezelés
A felületkezelés javítja a megjelenést, a korrózióállóságot vagy a kopásállóságot. A nyomásos öntvényeknél alkalmazott gyakori eljárások:
| Felületkezelés típusa | Cél | Tipikus költséghatás |
|---|---|---|
| Eloxálás | Korrózióállóság, esztétika | Közepes |
| Porszórás | Tartós, színes felület | Közepes-magas |
| Galvanizálás (pl. krómozás) | Kopásállóság, megjelenés | Magas |
| Festés | Szín, védelem | Alacsony-közepes |
Egyes felületkezelések felület-előkészítést igényelnek, például polírozást vagy szemcseszórást, ami többletmunkát és eszközhasználatot jelent.
A felületkezelés kiválasztása az alkatrész környezetétől és funkciójától függ. Például egy autó külső alkatrésze UV-álló bevonatot igényelhet, míg egy belső alkatrész esetében elegendő lehet a minimális korrózióvédelem. Minden egyes hozzáadott lépés növeli a költségeket az anyag-, munkaerő- és folyamatidő-igény miatt.
Hibák és minőségellenőrzés
A nyomásos öntvények hibái – például a porozitás, a vetemedés vagy a mérethibák – utómunkálatokat vagy selejtezést tehetnek szükségessé. Ezen hibák megelőzése gyakran költséghatékonyabb, mint a javításuk.
A minőségellenőrzési intézkedések közé tartozik a szemrevételezés, a méretellenőrzés, valamint a roncsolásmentes vizsgálat a belső hibák feltárására. Ezek a vizsgálatok szakképzett munkaerőt és speciális berendezéseket igényelnek, ami növeli a gyártási költségeket.
Ha a hibát a másodlagos megmunkálási műveletek után észlelik, a költséghatás jelentősebb, mivel a már elvégzett megmunkálás vagy felületkezelés értéke elveszik. Ezért kulcsfontosságú a korai felismerés.
A nagy megbízhatóságot igénylő iparágakban – például a repülőgépiparban vagy az orvostechnikai eszközök gyártásában – szükség lehet 100%-os ellenőrzésre; ez ugyan jelentősen növeli a minőségellenőrzés költségeit, de csökkenti a költséges, használat közben jelentkező meghibásodások kockázatát.
Gyakran ismételt kérdések
Hogyan határozzák meg a nyomásos öntéssel készült alkatrészek kilogrammonkénti árát?
A kilogrammonkénti ár magában foglalja az alapanyagköltséget, a feldolgozási költségeket és a selejtarányt. A fémárak a piaci viszonyoktól függően változnak, az alkatrész kialakítása pedig befolyásolja az anyagfelhasználást és a hulladékképződést. A végső árban a munkaerő-, energia- és rezsiköltségek is szerepet játszanak.
Melyek a nyomásos öntés ciklusidejének kiszámításakor figyelembe vett fő tényezők?
A ciklusidő magában foglalja a szerszámkitöltést, a hűtést és az alkatrész kidobását. A hűtési idő teszi ki a teljes folyamat legnagyobb részét, és az alkatrész falvastagságától, valamint a szerszám hőmérséklet-szabályozásától függ. A rövidebb ciklusidő növeli a termelékenységet, de optimalizált szerszámkialakítást és folyamatbeállításokat igényel.
Hogyan viszonyul a nyomásos öntés költséghatékonysága a homoköntéséhez?
A nyomásos öntés kezdeti szerszámköltségei magasabbak, ám nagy darabszám esetén az egy darabra jutó költségek alacsonyabbak. A homoköntés kisebb kezdeti befektetést igényel, de lassabb és kevésbé pontos eljárás. Nagy sorozatszámú gyártásnál a nyomásos öntés idővel gyakran költséghatékonyabbá válik.







