
A nyomásos öntési tűrések olyan megengedett eltérések, amelyek biztosítják, hogy minden alkatrész megfelelően illeszkedjen, rendeltetésszerűen működjön, és megfeleljen az előírt minőségi szabványoknak. Megfelelő tűrésellenőrzés hiányában még az apró méretbeli eltérések is összeszerelési problémákhoz, csökkent teljesítményhez vagy költséges utómunkálatokhoz vezethetnek. Ez a cikk a következőket tekinti át: szabványok, tényezők nyomásos öntés tűrések, valamint a gyártók számára ajánlott bevált gyakorlatok a termékek kiváló minőségének megőrzése érdekében.
A nyomásos öntési tűrések alapjai
A nyomásos öntési tűrések meghatározzák az alkatrészméretek ingadozásának megengedett határait a megfelelő illeszkedés, működés és teljesítmény biztosítása érdekében. Értékük olyan tényezőktől függ, mint az anyagjellemzők, a szerszámkialakítás és a folyamatszabályozás; meghatározzák, hogy a késztermék milyen mértékben felel meg a tervezett méreteknek.
Az öntési tűrés meghatározása
Az öntési tűrés az öntött alkatrész tényleges mérete és a névleges, illetve tervezett mérete közötti megengedett eltérés.
Nyomásos öntésnél a tűréseket tartományként adják meg, például ±0,005 hüvelyk (±0,127 mm) értékben. Ez a tartomány figyelembe veszi a hűlés, a dermedés és a kezelés során fellépő természetes változásokat.
Ezek a határértékek minden kritikus jellemzőre vonatkoznak, beleértve a falvastagságot, a furatok közötti távolságot és a felületi profilokat. A választott érték az alkatrész rendeltetésétől, a gyártási eljárás képességeitől és az anyag méretstabilitásától függ.
A méretpontosság jelentősége
Méretpontosság biztosítja, hogy az alkatrészek további megmunkálás vagy utómunka nélkül pontosan illeszkedjenek egymáshoz. Szerelvények esetében már az apró eltérések is okozhatnak pontatlan illeszkedést, szivárgást vagy mechanikai meghibásodást.
Olyan iparágak, mint az autóipar, a repülőgépipar és az orvostechnikai eszközök gyártása gyakran igényelnek szigorú tűréshatárokat a biztonság és a megfelelő teljesítmény fenntartása érdekében. Például egy laza tűrésekkel gyártott motorház rezgéshez vagy tömítési problémákhoz vezethet.
A pontosság fenntartása csökkenti a selejtarányt és javítja a gyártás hatékonyságát. Az előírt tűrések kezdetektől fogva történő betartásával a gyártók elkerülhetik a későbbi szakaszokban szükségessé váló költséges módosításokat.
A gyakorlatban a pontosság az állandó folyamatparaméterektől – például az olvadék hőmérsékletétől, a befecskendezési nyomástól és a hűtési időtől –, valamint a kiváló minőségű öntőforma-kialakítástól és karbantartástól függ.
Lineáris és geometriai tűrések
Lineáris tűrések Az egyenes vonalú méretek – például hossz, szélesség és vastagság – megengedett eltérését szabályozzák. Például egy megmunkált élre vagy furatközre ±0,005 hüvelyk (±0,127 mm) tűrés vonatkozhat.
Geometriai tűrések Az alak, a helyzet és a tájolás megengedett eltérését határozzák meg. Gyakori típusok:
| Típus | Cél | Példa az ellenőrzésre |
|---|---|---|
| Síkbeliség | Biztosítja a felület egyenletességét | ±0,002 hüvelyk eltérés a felületen |
| Párhuzamosság | Biztosítja a felületek egymáshoz viszonyított párhuzamosságát | ±0,003 hüvelyk a síkok között |
| Szöghelyzet | Fenntartja a megfelelő szögeket | ±0,5° a tervezettől |
A kétféle tűrés együttesen biztosítja az alkatrészek működőképességét és cserélhetőségét. A lineáris tűrések a méretekre vonatkoznak, míg a geometriai tűrések azt garantálják, hogy az alkatrész jellemzői a terveknek megfelelően illeszkedjenek és működjenek együtt.
Nyomásos öntés tűrésszabványai
A nyomásos öntés tűréseit elismert ipari szabványok alapján határozzák meg; ezek rögzítik az öntött alkatrészek megengedett méreteltéréseit. Ezek a szabványok régiónként és alkalmazási területenként eltérőek, de a legtöbb gyártó a NADCA vagy az ISO 8062 irányelveit követi az egyenletes minőség és a pontos illeszkedés biztosítása érdekében.
NADCA tűrési irányelvek
A North American Die Casting Association (NADCA) mérettűrési szabványokat tesz közzé alumínium-, cink- és magnézium-nyomásos öntvényekhez. Ezeket az irányelveket széles körben alkalmazzák Észak-Amerikában a nyomásos öntés során.
A NADCA tűréshatárai az alkatrész méretein, a fém típusán és a gyártási módszeren alapulnak. Külön táblázatokat biztosítanak a szabványos és precíziós osztályokhoz.
ISO 8062 és DCTG osztályok
Az ISO 8062 az öntvénytűrésekre vonatkozó nemzetközi szabvány. A nyomásos öntés szempontjából releváns jelenlegi rész az ISO 8062-3, amely meghatározza a DCTG (Dimensional Casting Tolerance Grade – öntvény-mérettűrési osztály) szinteket.
A DCTG-osztályok tartománya DCTG 1 (legszigorúbb) és DCTG 16 (legmegengedőbb) között mozog. A nagynyomású öntvények gyakran elérik a DCTG 4–6 szintet további megmunkálás nélkül.
Ez a specifikáció lehetővé teszi a globális gyártók számára, hogy közös tűrési referenciát alkalmazzanak, megkönnyítve ezzel a különböző beszállítók specifikációinak összehasonlítását.
Szabványos tűrések kontra precíziós tűrések
A szabványos tűrések a normál öntési folyamat során elérhető leggazdaságosabb szintet képviselik. Egyensúlyt teremtenek a méretpontosság és a költséghatékonyság között.
A precíziós tűrések szigorúbbak; pontosabb szerszámkialakítást, jobb folyamatszabályozást és esetenként utólagos megmunkálást igényelnek. Ez növeli a gyártási költségeket, ugyanakkor csökkentheti a későbbi illesztési vagy összeszerelési problémákat.
A kettő közötti választás az alkatrész funkciójától, az elvárt illesztéstől és a költségvetési korlátoktól függ.
A nyomásos öntés tűréseit befolyásoló tényezők
A nyomásos öntésnél a méretpontosság az anyagjellemzők, az alkatrész-kialakítás, a szerszám pontossága és a folyamat stabilitása közötti kölcsönhatástól függ. E tényezők mindegyike okozhat olyan eltéréseket, amelyek befolyásolják, hogy az alkatrészek mennyire felelnek meg az előírt tűréseknek.
Anyagválasztás és ötvözettípus
A különböző ötvözetek eltérő mértékben tágulnak, zsugorodnak és szilárdulnak meg. Például az alumíniumötvözetek jellemzően kiszámítható zsugorodási mintázatot mutatnak, de az összetételbeli eltérések még így is módosíthatják a végső méreteket.
A hővezető képesség és a dermedési zsugorodás kulcsfontosságú tulajdonságok a tűrés szabályozása szempontjából. A jó hővezető képességű anyagok egyenletesebben hűlnek le, ami csökkenti a vetemedést és a torzulást.
Egyes ötvözetek hajlamosabbak a belső feszültségek kialakulására a hűlés során. Ez enyhe méreteltérésekhez vezethet még akkor is, ha a szerszám pontos. A stabil, egyenletes minőségű ötvözet kiválasztása csökkenti ezeket a kockázatokat.
Alkatrészgeometria és kiemelési szög
Az összetett alkatrészgeometria növeli a tűréseltérés valószínűségét. A vékony falak, a mély üregek és az éles sarkok egyenetlen hűlést és zsugorodást okozhatnak.
A kiemelési szög– a függőleges felületeken alkalmazott dőlés – segíti az alkatrészek szerszámból való eltávolítását karcolódás vagy torzulás nélkül. A alumínium nyomásos öntésnél gyakran 1°–3°-os kiemelési szög (dőlésszög) alkalmazása javasolt.
A nem megfelelő dőlésszög miatt az alkatrész beleragadhat a szerszámba, ami a kivetés során deformációt okozhat. A túl nagy dőlésszög befolyásolhatja az összeszereléskori illeszkedést. Lényeges a dőlésszögre vonatkozó előírások és a funkcionális követelmények közötti egyensúly megtartása.
A tervezők gyakran egyszerűsítik a geometriát a nem kritikus területeken a tűrések jobb szabályozhatósága érdekében. A mély üregek és a szélsőséges falvastagság-különbségek csökkentése segíthet a méretpontosság megőrzésében.
Szerszámtervezés és szerszámminőség
A szerszám pontossága közvetlen hatással van az alkatrész tűréseire. A szerszámüreg bármilyen illesztési hibája, kopása vagy sérülése megjelenik az öntvényen is.
A hűtőcsatornák elhelyezése, a légtelenítés és az üreg szimmetriája befolyásolja a fém áramlását és dermedését. A nem megfelelő hűtési kialakítás helyi zsugorodást vagy vetemedést okozhat.
A szerszámacél minősége és a megmunkálási pontosság határozza meg, mennyire őrzi meg alakját a szerszám ismétlődő ciklusok során. A kiváló minőségű szerszám ellenáll a kopásnak, és állandó üregméreteket biztosít.
A rendszeres karbantartás – beleértve a polírozást és a méretellenőrzést – megakadályozza a tűréshatárok fokozatos eltolódását. Nagy sorozatú gyártásnál a szerszámkopás gyakori oka a méretbeli eltéréseknek.
Folyamatszabályozás és gépi képességek
Még pontos szerszám esetén is előfordulhat, hogy a nem megfelelő folyamatszabályozás miatt az alkatrészek kiesnek a tűréshatárból. A kulcsfontosságú paraméterek közé tartozik a befecskendezési sebesség, az utónyomás, a szerszámhőmérséklet és az olvadék hőmérséklete.
A modern nyomásos öntőgépek érzékelőket és vezérlőket használnak ezen változók stabilitásának megőrzésére. A hőmérséklet vagy a nyomás ingadozása méretbeli eltérésekhez és felületi hibákhoz vezethet.
A gép záróereje is szerepet játszik. Ha a záróerő túl alacsony, a forma a befecskendezés során kissé szétnyílhat, ami sorjaképződést és mérethibákat okoz.
A folyamatos felügyelet statisztikai folyamatszabályozás (SPC) révén segít felismerni a tendenciákat, mielőtt az alkatrészek méretei kívül esnének az előírt tűréshatárokon. Ez csökkenti a selejtarányt és idővel javítja a tűrések megbízhatóságát.
Tipikus tűréshatárok nyomásos öntvényeknél
A nyomásos öntvényeket meghatározott mérethatárokon belül gyártják a megfelelő illeszkedés és teljesítmény biztosítása érdekében. Ezek a tűrések az anyagtól, az alkatrész méretétől és a gyártási eljárástól függően változnak, és befolyásolják mind a gyártási költségeket, mind az elérhető pontosságot.
Alumínium nyomásos öntvények tűréshatárai
Az alumínium nyomásos öntés jó méretpontosságot tesz lehetővé, különösen közepes és nagy sorozatszámú gyártás esetén. Az alumíniumra vonatkozó szabványos NADCA-tűrések gyakran a következő tartományba esnek: ±0,002 hüvelyk/hüvelyk (±0,05 mm/25 mm) lineáris méretek esetén, körülbelül ±0,005 hüvelyk (±0,13 mm) minimális határértékkel a kis méretű részletek esetében.
A síklapúsági és egyenességi tűrések az alkatrész méretétől és geometriájától függenek. Nagyobb öntvényeknél – a hűlés közbeni termikus zsugorodás miatt – valamivel megengedőbb tűrések is elfogadhatók lehetnek.
Az alumínium nyomásos öntéssel foglalkozó szolgáltatók gyakran a NADCA táblázataira hivatkoznak az alábbiak határértékeinek meghatározásakor:
| Jellemző típusa | Tipikus tűrés (alumínium) |
|---|---|
| Lineáris (hüvelykenként) | ±0,002 hüvelyk (±0,05 mm) |
| Furatátmérő | ±0,003 hüvelyk (±0,08 mm) |
| Síklapúság (hüvelykenként) | ±0,004 hüvelyk (±0,10 mm) |
Ezek a tűrések általában szigorúbbak (jobb pontosságot jelentenek), mint a homoköntéssel vagy viaszkiolvasztásos öntéssel (precíziós öntéssel) – forgácsolás nélkül – elérhető értékek.
Cink és magnézium nyomásos öntési tűrések
A cink nyomásos öntésnél szigorúbb tűrések érhetők el, mint alumíniumnál, az alacsonyabb zsugorodási arány és a nagyobb méretstabilitás miatt. A cink esetében a tipikus lineáris tűrések körülbelül ±0,0015 hüvelyk/hüvelyk (±0,038 mm/25 mm), miközben a kis méretű jellemzőknél gyakran tartható a ±0,002 hüvelyk (±0,05 mm) érték.
A magnézium nyomásos öntés tűrései az alumínium és a cink értékei közé esnek. A magnézium jó stabilitást biztosít, de vékony falú kialakításoknál kissé tágabb tűréshatárokat igényelhet.
A cink alacsony olvadáspontja lehetővé teszi a szerszámok hosszabb élettartamát és az állandó méretpontosságot nagy sorozatú gyártás esetén. Emiatt kiválóan alkalmas kis méretű, precíziós alkatrészek – például fogaskerekek, házak és csatlakozók – gyártására.
| Jellemző típusa | Tipikus tűrés (cink) |
|---|---|
| Lineáris (hüvelykenként) | ±0,0015 hüvelyk (±0,038 mm) |
| Furatátmérő | ±0,002 hüvelyk (±0,05 mm) |
| Osztósík-eltolódás | ±0,002 hüvelyk (±0,05 mm) |
Tűrések összehasonlítása öntési eljárásonként
A különböző öntési eljárások eltérő tűréstartományokat eredményeznek. Általánosságban elmondható, hogy utólagos megmunkálás nélkül a nyomásos öntés biztosítja a legszűkebb tűréshatárokat.
Tipikus tűréshatár (hüvelykenként):
| Eljárás | Tipikus lineáris tűrés |
|---|---|
| Nagynyomású öntés | ±0,0015–0,004 hüvelyk (±0,038–0,10 mm) |
| Viaszmodell-öntés (precíziós öntés) | ±0,005 hüvelyk (±0,13 mm) |
| Homoköntés | ±0,010 hüvelyk (±0,25 mm) vagy nagyobb |
A nagynyomású öntés nagyobb pontossága a nagy nyomáson alkalmazott edzett acél öntőformák használatából ered. A homoköntésnél ömlesztett homokformákat alkalmaznak, ami korlátozza az ismételhetőséget és növeli a méretbeli eltéréseket. A viaszmodell-öntés pontosabb eredményt ad a homoköntésnél, de a kritikus illesztésekhez így is szükség van utólagos megmunkálásra.
Ezek a különbségek segítenek eldönteni, hogy az alkatrészt közvetlenül a végleges méretre öntsék-e, vagy túlméretesre öntsék, majd megmunkálással állítsák be a végleges méreteket.
Minőségbiztosítási és ellenőrzési módszerek
A méretpontosság fenntartása a nagynyomású öntéssel készült alkatrészeknél pontos mérést és következetes folyamatszabályozást egyaránt igényel. A gyártók célzott ellenőrzési módszerekre, statisztikai felügyeletre és részletes jelentéskészítésre támaszkodnak annak igazolására, hogy az alkatrészek megfelelnek az előírt tűréshatároknak, és az eltérések az elfogadható tartományon belül maradnak.
Nyomásos öntvények ellenőrzési módszerei
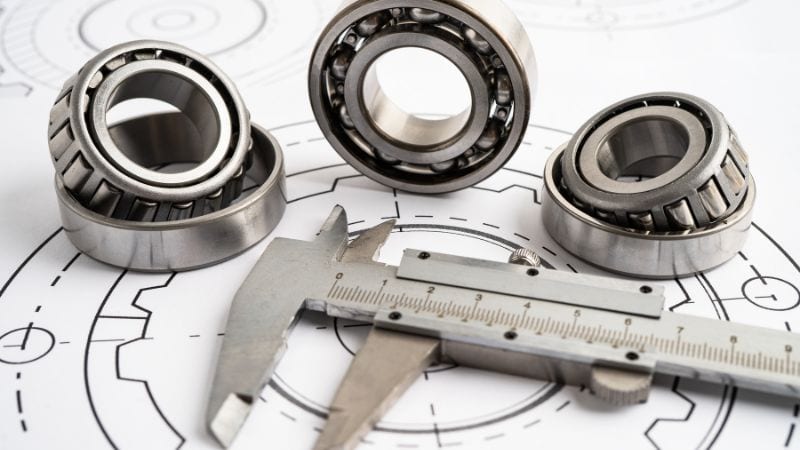
A méretellenőrzést jellemzően az alábbiakkal végzik: tolómérők, mikrométerek, koordináta-mérőgépek (CMM), valamint optikai összehasonlító műszerek. Ezek az eszközök olyan kritikus jellemzőket ellenőriznek, mint a furatátmérők, a falvastagság és a síklapúság.
Az olyan roncsolásmentes vizsgálati módszerek, mint a röntgenvizsgálat, az alkatrész károsítása nélkül mutatják ki a belső hibákat, például a porozitást vagy az üregeket. A felületi hibák azonosítása vizuális ellenőrzéssel történik, szabályozott megvilágítás mellett.
Összetett geometriák esetén a 3D szkennelés lehetővé teszi a teljes felület adatainak rögzítését és azok közvetlen összehasonlítását a CAD-modellekkel. Ez segít a vetemedés, a zsugorodás vagy a nehezen hozzáférhető területeken jelentkező eltérések kimutatásában.
Az ellenőrzés gyakorisága gyakran a gyártási szakasztól függ. Az első darabos ellenőrzés igazolja a szerszám pontosságát, míg a gyártásközi ellenőrzések nyomon követik a folyamatot, és korán kiszűrik az eltéréseket.
Statisztikai folyamatszabályozás a nyomásos öntésnél
Statisztikai folyamatszabályozás (SPC) nyomon követi a gyártási adatokat, hogy még azelőtt észlelje a trendeket, mielőtt az alkatrészek kiesnének a tűréshatárból. A mintadarabokon végzett méréseket szabályozási diagramokon ábrázolják az időbeli ingadozás nyomon követése érdekében.
Olyan kulcsfontosságú mutatók, mint a Cp (folyamatképesség) és Cpk (folyamatképességi mutató) azt jelzi, mennyire jól marad a folyamat a tűréshatárokon belül. A magasabb értékek stabilabb, kiszámíthatóbb kimenetet sugallnak.
A nyomásos öntés során alkalmazott SPC (statisztikai folyamatszabályozás) gyakran olyan változókra összpontosít, mint az olvadék hőmérséklete, a befecskendezési nyomás és a hűlési sebesség. Ezen paraméterek változása közvetlen hatással lehet a méretpontosságra és a felületi minőségre.
Az eltérések korai felismerésével a kezelők módosíthatják a folyamatbeállításokat – például a szerszám hőmérsékletét vagy a befecskendezési sebességet – még a hibák kialakulása előtt. Ez csökkenti a selejtarányt és javítja a gyártási tételek közötti egyenletességet.
Gyakran ismételt kérdések
Hogyan befolyásolják az anyagjellemzők a nyomásos öntéssel készült alkatrészek tűréshatárait?
A különböző ötvözetek hűlés közben eltérő mértékben zsugorodnak, ami megváltoztathatja a végső méreteket.
A nagyobb hőtágulású fémek esetében szigorúbb folyamatszabályozásra lehet szükség a határértékeken belüli maradáshoz.
Az anyagkeménység szintén befolyásolhatja, hogy mennyi utólagos megmunkálásra van szükség a tűrések betartásához.
Hogyan befolyásolja a szerszámkialakítás az öntött alkatrészek pontosságát?
A jól megtervezett szerszám minimalizálja a vetemedést és az egyenetlen hűlést. A megfelelő beömlő- és légtelenítő rendszer csökkenti a méretpontosságot befolyásoló hibák kialakulását. A szerszámban található pozicionáló elemek segítenek szabályozni az osztósík eltolódását és biztosítják az ismételhetőséget.
Befolyásolhatja-e a felületminőség a nyomásos öntésnél elérhető tűréseket?
A felületminőség befolyásolhatja a méretek mérését és értelmezését. A durva felületek eltéréseket okozhatnak az ellenőrzés során kapott mérési eredményekben. A simább felület gyakran javítja a mérések egyenletességét, és csökkentheti a további megmunkálás szükségességét.







