
Le tolleranze nella pressofusione rappresentano le variazioni ammesse affinché ogni componente si accoppi correttamente, funzioni come previsto e soddisfi gli standard di qualità richiesti. Senza un controllo adeguato delle tolleranze, anche piccole differenze dimensionali possono causare problemi di assemblaggio, ridurre le prestazioni o richiedere costose rilavorazioni. Questo articolo analizza gli standard e i fattori che determinano le tolleranze di pressofusione , nonché le migliori pratiche per mantenere una qualità elevata in produzione.
Principi fondamentali delle tolleranze nella pressofusione
Le tolleranze di pressofusione definiscono i limiti ammessi di variazione delle dimensioni di un componente, garantendone accoppiamento, funzione e prestazioni. Dipendono da fattori quali le proprietà del materiale, la progettazione della matrice e il controllo del processo e indicano quanto il prodotto finale si avvicina alle dimensioni previste.
Definizione di tolleranza di fusione
Una tolleranza di fusione indica la variazione consentita tra la misura effettiva di un componente fuso e la sua dimensione nominale o di progetto.
Nella pressofusione, le tolleranze sono espresse come intervallo, ad esempio ±0,005 pollici (±0,127 mm). Tale intervallo tiene conto delle variazioni naturali che si verificano durante il raffreddamento, la solidificazione e la manipolazione.
Questi limiti si applicano a tutte le caratteristiche critiche, tra cui spessore, distanza tra i fori e profili superficiali. Il valore scelto dipende dalla funzione del componente, dalle capacità del processo produttivo e dalla stabilità dimensionale del materiale.
Importanza della precisione dimensionale
La precisione dimensionale garantisce che i componenti si assemblino correttamente senza lavorazioni aggiuntive o rilavorazioni. Negli assiemi, anche piccole deviazioni possono causare disallineamenti, perdite o guasti meccanici.
Settori come quello automotive, aerospaziale e dei dispositivi medici richiedono spesso tolleranze di precisione per garantire sicurezza e prestazioni. Ad esempio, un alloggiamento del motore con tolleranze troppo ampie può causare vibrazioni o problemi di tenuta.
Mantenere la precisione riduce inoltre gli scarti e migliora l’efficienza produttiva. Rispettando la tolleranza specificata fin dall’inizio, i produttori evitano costose regolazioni nelle fasi successive.
In pratica, la precisione dipende dalla costanza dei parametri di processo, come temperatura del metallo fuso, pressione di iniezione e tempo di raffreddamento, oltre che dalla qualità della progettazione e della manutenzione della matrice.
Tolleranze lineari e geometriche
Le tolleranze lineari definiscono la variazione ammessa nelle dimensioni rettilinee, come lunghezza, larghezza e spessore. Ad esempio, una tolleranza di ±0,005 pollici (±0,127 mm) può essere applicata a un bordo lavorato o alla distanza tra i fori.
Le tolleranze geometriche definiscono la variazione ammessa di forma, posizione e orientamento. Tra le tipologie più comuni figurano:
| Tipo | Funzione | Esempio di controllo |
|---|---|---|
| Planarità | Garantisce che una superficie sia piana | Deviazione di ±0,002 in su tutta la superficie |
| Parallelismo | Mantiene le superfici allineate | ±0,003 in tra i piani |
| Angolarità | Mantiene gli angoli corretti | ±0,5° rispetto al progetto |
Le due tipologie lavorano insieme per garantire funzionalità e intercambiabilità dei componenti. Le tolleranze lineari riguardano le dimensioni, mentre quelle geometriche garantiscono che le caratteristiche siano allineate e interagiscano come previsto.
Standard di tolleranza per la pressofusione
Le tolleranze di pressofusione si basano su standard di settore riconosciuti, che definiscono le variazioni dimensionali ammesse per i componenti fusi. Gli standard variano in base alla regione e all’applicazione, ma la maggior parte dei produttori segue le linee guida NADCA o ISO 8062 per garantire qualità e accoppiamento costanti.
Linee guida NADCA sulle tolleranze
La North American Die Casting Association (NADCA) pubblica standard dimensionali per i getti pressofusi in alluminio, zinco e magnesio. Queste linee guida sono ampiamente utilizzate in Nord America per la pressofusione ad alta pressione.
Le tolleranze NADCA si basano sulle dimensioni del componente, sul standard e di precisione gradi.
ISO 8062 e gradi DCTG
ISO 8062 è lo standard internazionale per le tolleranze di fusione. La parte attualmente pertinente alla pressofusione è la ISO 8062-3 , che definisce i gradi DCTG (grado di tolleranza dimensionale di fusione) .
I gradi DCTG vanno da DCTG 1 (il più ristretto) a DCTG 16 (il più ampio). I getti pressofusi ad alta pressione spesso raggiungono il grado DCTG 4–6 senza lavorazioni aggiuntive.
Questa specifica consente ai produttori di tutto il mondo di utilizzare un riferimento comune per le tolleranze e facilita il confronto delle specifiche tra fornitori.
Tolleranze standard e di precisione
Le tolleranze standard rappresentano il livello più economico normalmente ottenibile nella produzione per pressofusione. Bilanciano il controllo dimensionale e l’efficienza dei costi.
Le tolleranze di precisione sono più ristrette e richiedono una costruzione più accurata della matrice, un migliore controllo del processo e, talvolta, lavorazioni secondarie. Ciò aumenta i costi di produzione, ma può ridurre problemi di adattamento o assemblaggio nelle fasi successive.
La scelta dipende dalla funzione del componente, dall’accoppiamento richiesto e dai vincoli di budget.
Fattori che influenzano le tolleranze di pressofusione
La precisione dimensionale nella pressofusione dipende dall’interazione tra proprietà del materiale, progettazione del componente, precisione della matrice e stabilità del processo. Ognuno di questi fattori può causare variazioni che incidono sulla conformità alle tolleranze specificate.
Scelta del materiale e tipo di lega
Leghe diverse si dilatano, si contraggono e solidificano a velocità differenti. Ad esempio, le leghe di alluminio presentano in genere andamenti di ritiro prevedibili, ma variazioni nella composizione possono comunque modificare le dimensioni finali.
La conducibilità termica e il ritiro durante la solidificazione sono proprietà fondamentali per il controllo delle tolleranze. I materiali con elevata conducibilità termica si raffreddano in modo più uniforme, riducendo deformazioni e imbarcamenti.
Alcune leghe sono più soggette a tensioni interne durante il raffreddamento. Ciò può causare lievi variazioni dimensionali anche quando lo stampo è preciso. La scelta di una lega stabile e di qualità costante riduce questi rischi.
Geometria del componente e angolo di sformo
Una geometria complessa aumenta la probabilità di variazioni nelle tolleranze. Pareti sottili, cavità profonde e spigoli vivi possono causare raffreddamento e ritiro non uniformi.
Un angolo di sformo — l’inclinazione applicata alle superfici verticali — facilita l’estrazione del componente dalla matrice senza graffi o deformazioni. Nella pressofusione dell’alluminio si consiglia spesso uno sformo di 1°–3°.
Uno sformo insufficiente può far aderire il componente allo stampo e deformarlo durante l’espulsione. Uno sformo eccessivo può compromettere l’accoppiamento in assemblaggio. È essenziale bilanciare i requisiti di sformo con le esigenze funzionali.
I progettisti spesso semplificano la geometria nelle aree non critiche per migliorare il controllo delle tolleranze. Ridurre rientranze profonde e differenze estreme di spessore delle pareti può favorire risultati più costanti.
Progettazione della matrice e qualità delle attrezzature
La precisione della matrice incide direttamente sulle tolleranze del componente. Disallineamenti, usura o difetti nella cavità vengono trasferiti al getto.
La posizione dei canali di raffreddamento, lo sfiato e la simmetria della cavità influiscono sul riempimento e sulla solidificazione del metallo. Una progettazione inadeguata del raffreddamento può provocare ritiri localizzati o deformazioni.
La qualità dell’acciaio per utensili e la precisione di lavorazione determinano quanto bene la matrice mantenga la propria forma nei cicli ripetuti. Una matrice di alta qualità resiste all’usura e mantiene costanti le dimensioni della cavità.
La manutenzione regolare, compresi lucidatura e controlli dimensionali, previene derive graduali delle tolleranze. Nella produzione in grandi volumi, l’usura delle attrezzature è una causa comune di variazioni dimensionali.
Controllo del processo e capacità della macchina
Anche con uno stampo preciso, un controllo inadeguato del processo può produrre componenti fuori tolleranza. Tra i parametri chiave figurano velocità di iniezione, pressione di mantenimento, temperatura dello stampo e temperatura del metallo fuso.
Le moderne macchine per pressofusione utilizzano sensori e controllori per mantenere stabili queste variabili. Oscillazioni di temperatura o pressione possono causare variazioni dimensionali e difetti superficiali.
Anche la forza di chiusura della macchina è importante. Se è troppo bassa, la matrice può aprirsi leggermente durante l’iniezione, causando bave ed errori dimensionali.
Il monitoraggio costante mediante
controllo statistico di processo (SPC) consente di rilevare le tendenze prima che i componenti escano dalle specifiche. Riduce gli scarti e migliora l’affidabilità delle tolleranze nel tempo.
Tolleranze tipiche dei componenti pressofusi
I componenti pressofusi sono prodotti entro limiti dimensionali specifici per garantire accoppiamento e prestazioni adeguati. Queste tolleranze variano in base al materiale, alle dimensioni del pezzo e al processo produttivo e influenzano sia il costo sia la precisione ottenibile.
Tolleranze nella pressofusione dell’alluminio
La pressofusione dell’alluminio offre un buon controllo dimensionale, soprattutto nelle produzioni medie e grandi. Le tolleranze standard NADCA per l’alluminio sono spesso comprese tra ±0,002 in/in (±0,05 mm/25 mm) per le dimensioni lineari, con un limite minimo di circa ±0,005 in (±0,13 mm) per le caratteristiche di piccole dimensioni.
Le tolleranze di planarità e rettilineità dipendono dalle dimensioni e dalla geometria del componente. I getti più grandi possono richiedere tolleranze leggermente più ampie a causa della contrazione termica durante il raffreddamento.
I fornitori di servizi di pressofusione dell’alluminio consultano spesso le tabelle NADCA per definire i limiti di:
| Tipo di caratteristica | Tolleranza tipica (alluminio) |
|---|---|
| Lineare (per pollice) | ±0,002 in (±0,05 mm) |
| Diametro del foro | ±0,003 in (±0,08 mm) |
| Planarità (per pollice) | ±0,004 in (±0,10 mm) |
Queste tolleranze sono generalmente più ristrette di quelle ottenibili con la fusione in sabbia o a cera persa senza lavorazioni meccaniche.
Tolleranze nella pressofusione di zinco e magnesio
La pressofusione dello zinco consente tolleranze più ristrette rispetto all’alluminio grazie al minor ritiro e alla maggiore stabilità dimensionale. Le tolleranze lineari tipiche dello zinco sono circa ±0,0015 in/in (±0,038 mm/25 mm), mentre per le caratteristiche di piccole dimensioni si mantengono spesso ±0,002 in (±0,05 mm).
Le tolleranze della pressofusione del magnesio si collocano tra quelle dell’alluminio e dello zinco. Il magnesio offre una buona stabilità, ma per i progetti a parete sottile possono essere necessari limiti leggermente più ampi.
Il basso punto di fusione dello zinco favorisce una maggiore durata dell’utensile e dimensioni costanti nelle produzioni di grandi volumi. Ciò lo rende adatto a componenti piccoli e precisi, come ingranaggi, alloggiamenti e connettori.
| Tipo di caratteristica | Tolleranza tipica (zinco) |
|---|---|
| Lineare (per pollice) | ±0,0015 in (±0,038 mm) |
| Diametro del foro | ±0,002 in (±0,05 mm) |
| Disallineamento della linea di divisione | ±0,002 in (±0,05 mm) |
Confronto delle tolleranze per processo di fusione
I diversi processi di fusione producono intervalli di tolleranza differenti. In genere la pressofusione offre le tolleranze più ristrette senza lavorazioni secondarie.
Capacità di tolleranza tipica (per pollice):
| Processo | Tolleranza lineare tipica |
|---|---|
| Pressofusione ad alta pressione | ±0,0015–0,004 in (±0,038–0,10 mm) |
| Fusione a cera persa | ±0,005 in (±0,13 mm) |
| Fusione in sabbia | ±0,010 in (±0,25 mm) o superiore |
La maggiore precisione della pressofusione deriva dall’uso di stampi in acciaio temprato sottoposti ad alta pressione. La fusione in sabbia utilizza forme meno rigide, che limitano la ripetibilità e aumentano la variazione dimensionale. La fusione a cera persa è più precisa di quella in sabbia, ma richiede comunque lavorazioni per gli accoppiamenti critici.
Queste differenze aiutano a stabilire se un componente debba essere pressofuso direttamente a misura oppure realizzato sovradimensionato e lavorato fino alle dimensioni finali.
Metodi di garanzia qualità e ispezione
Per mantenere la precisione dimensionale dei componenti pressofusi sono necessari sia misurazioni precise sia un controllo costante del processo. I produttori si affidano a metodi di ispezione mirati, monitoraggio statistico e report dettagliati per verificare che i componenti rispettino le tolleranze specificate e rimangano entro i limiti di variazione accettabili.
Tecniche di ispezione dei componenti pressofusi
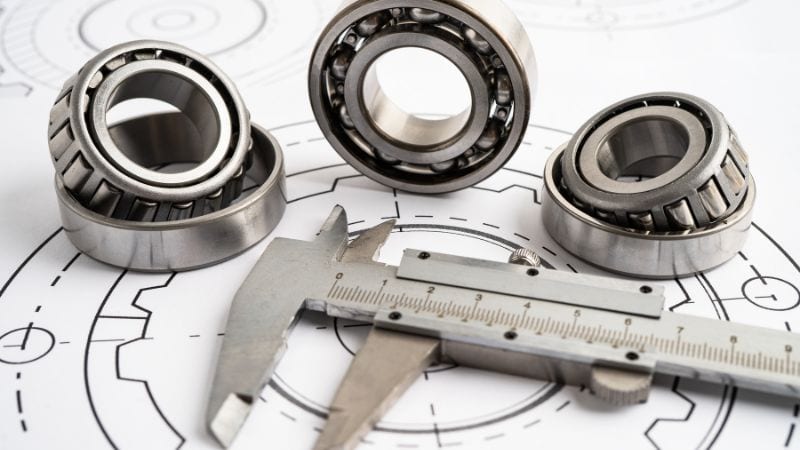
I controlli dimensionali vengono eseguiti in genere con calibri, micrometri e macchine di misura a coordinate (CMM), oltre che con comparatore ottico. Questi strumenti verificano caratteristiche critiche come diametro dei fori, spessore delle pareti e planarità.
I metodi di controllo non distruttivo, come l’ ispezione a raggi X, rilevano difetti interni quali porosità e vuoti senza danneggiare il componente. I difetti superficiali vengono individuati mediante ispezione visiva in condizioni di illuminazione controllata.
Per geometrie complesse, la scansione 3D acquisisce dati dell’intera superficie e li confronta direttamente con i modelli CAD. Ciò consente di rilevare imbarcamenti, ritiri o deviazioni in aree meno accessibili.
La frequenza delle ispezioni dipende spesso dalla fase produttiva. I controlli del primo articolo confermano la precisione delle attrezzature, mentre le verifiche in processo monitorano la produzione e individuano tempestivamente le deviazioni.
Controllo statistico di processo nella pressofusione
Il controllo statistico di processo (SPC) monitora i dati produttivi per individuare tendenze prima che i componenti escano dalle tolleranze. Le misurazioni dei campioni vengono riportate su carte di controllo per monitorare le variazioni nel tempo.
Indicatori come Cp (capacità del processo) e Cpk (indice di capacità del processo) indicano quanto il processo rimane entro i limiti di tolleranza. Valori più alti indicano risultati più stabili e prevedibili.
Nella pressofusione, l’SPC si concentra spesso su variabili quali temperatura del metallo fuso, pressione di iniezione e velocità di raffreddamento. Le variazioni di questi parametri possono influire direttamente sulla precisione dimensionale e sulla qualità superficiale.
Individuando tempestivamente gli scostamenti, gli operatori possono regolare i parametri, ad esempio la temperatura della matrice o la velocità di iniezione, prima che si verifichino difetti. Ciò riduce gli scarti e migliora la costanza tra i lotti di produzione.
Domande frequenti
In che modo le proprietà dei materiali influenzano i livelli di tolleranza dei componenti pressofusi?
Leghe diverse si ritirano in misura diversa durante il raffreddamento, modificando le dimensioni finali.
I metalli con maggiore dilatazione termica possono richiedere un controllo del processo più rigoroso per rimanere entro i limiti.
Anche la durezza del materiale può influire sulla quantità di lavorazione necessaria dopo la fusione per rispettare le tolleranze.
In che modo la progettazione della matrice incide sulla precisione dei componenti fusi?
Una matrice ben progettata riduce al minimo deformazioni e raffreddamento non uniforme. Un sistema di colata e sfiato adeguato limita i difetti che possono compromettere la precisione dimensionale. Gli elementi di allineamento della matrice aiutano a controllare gli spostamenti della linea di divisione e a mantenere la ripetibilità.
La finitura superficiale può influire sulle tolleranze ottenibili nella pressofusione?
La finitura superficiale può influire sul modo in cui le dimensioni vengono misurate e interpretate. Le superfici ruvide possono causare variazioni nei valori rilevati durante l’ispezione. Una finitura più liscia spesso migliora la coerenza delle misurazioni e può ridurre la necessità di lavorazioni secondarie.







