
La pressofusione è un processo di formatura dei metalli che crea componenti precisi e dettagliati iniettando metallo fuso in forme riutilizzabili.
Offre un’eccellente precisione dimensionale, superfici lisce e geometrie complesse difficili da ottenere con altre tecniche.
Il processo inizia preparando una forma in acciaio, detta matrice. La matrice è composta da due metà che, una volta unite, formano una cavità della geometria del componente finale.
All’avvio del processo, la matrice viene chiusa con una forza considerevole.
Il metallo fuso viene quindi iniettato nella matrice ad alta pressione. Riempie rapidamente tutti gli spazi della cavità, consentendo di realizzare componenti dettagliati e con pareti sottili.
Dopo la solidificazione del metallo, la matrice si apre e il componente viene espulso. Il ciclo può ripetersi rapidamente, consentendo di produrre centinaia di componenti identici all’ora.
Che cos’è la porosità nella pressofusione?
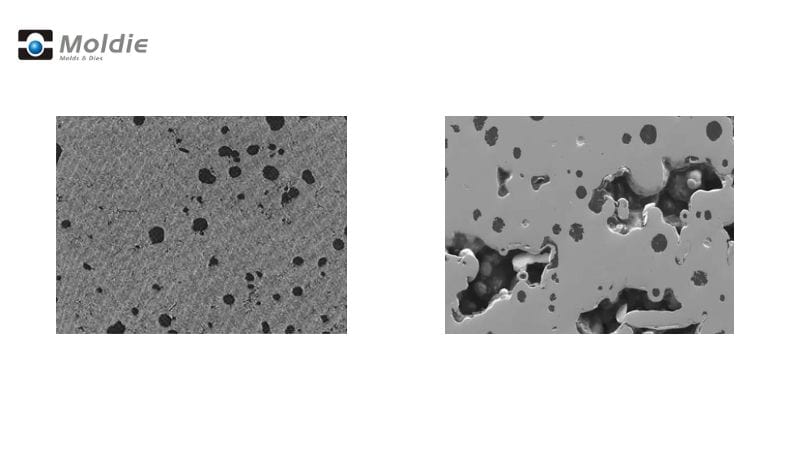
L’elevata velocità della pressofusione rende quasi inevitabile un certo livello di porosità.
La porosità è costituita da fori, vuoti o sacche d’aria che si formano all’interno o sulla superficie di un componente pressofuso. I difetti possono andare da pori microscopici a vuoti più grandi e visibili.
A volte si manifesta con piccole rientranze superficiali oppure viene rilevata internamente durante i controlli.
Si può pensare alla porosità come a spazi indesiderati in quello che dovrebbe essere metallo pieno. Questi vuoti possono presentarsi in diverse forme:
- Porosità superficiale: visibile all’esterno dei componenti
- Porosità interna: nascosta nella struttura del componente
- Porosità da gas: causata da gas intrappolati
- Porosità da ritiro: si forma quando il metallo si raffredda e si contrae
La porosità è piuttosto comune nella pressofusione. La maggior parte dei produttori accetta un certo livello di porosità interna, ma una porosità eccessiva o superficiale può rendere inutilizzabili i componenti.
Cause della porosità nella pressofusione
Diversi fattori contribuiscono alla porosità nella pressofusione. Il principale è l’aria o il gas intrappolato durante l’iniezione del metallo. Quando il metallo fuso entra rapidamente nella matrice, può intrappolare aria che non ha modo di fuoriuscire.
Anche un controllo insufficiente della temperatura causa porosità. Se la temperatura di colata non è uniforme, il metallo solidifica a velocità diverse e si formano vuoti.
Altre cause comuni sono:
- Sfiati insufficienti nel progetto della matrice
- Eccesso di lubrificante sulle superfici della matrice
- Sistemi di attacco o canali di colata non adeguati
- Velocità di iniezione del metallo non corretta
- Flusso turbolento del metallo durante il riempimento
Come prevenire la formazione eccessiva di porosità
Considerazioni progettuali
Iniziate da un progetto della matrice che favorisca un flusso regolare del metallo. Evitate spigoli vivi e variazioni improvvise di spessore, che possono intrappolare aria o creare turbolenza.
Prevedete pozzetti di troppo pieno e sfiati dimensionati correttamente nel progetto della forma. Questi elementi permettono ai gas di fuoriuscire durante la colata e riducono le bolle d’aria intrappolate.
Valutate l’aggiunta di un sistema di assistenza sottovuoto. Aiuta a rimuovere l’aria dalla cavità prima dell’ingresso del metallo fuso e riduce sensibilmente la porosità da gas.
Assicuratevi che il sistema di alimentazione indirizzi il flusso del metallo verso gli sfiati, invece di intrappolare i gas.
Scelta dei materiali
Quando possibile, scegliete leghe di alluminio con minore capacità di assorbimento dei gas. Alcune leghe resistono naturalmente all’assorbimento di idrogeno, riducendo il rischio di porosità da gas.
Assicuratevi che il metallo venga degasato correttamente prima della colata.
Conservate i materiali in ambienti controllati per evitare l’assorbimento di umidità. Durante la fusione, l’umidità può introdurre idrogeno nelle leghe.
È inoltre possibile utilizzare trattamenti con fondenti per eliminare le impurità che potrebbero causare porosità. Un metallo pulito produce getti più puliti e con meno difetti.
Controllo dei parametri di processo
Impostate temperature corrette sia per il metallo sia per la matrice. Una temperatura troppo alta fa espandere i gas; una troppo bassa fa solidificare il metallo prima che i gas possano uscire.
Mantenete una pressione di mantenimento costante durante la solidificazione. In questo modo si limita la porosità da ritiro, spingendo altro metallo nelle zone in cui potrebbero formarsi vuoti.
Monitorate i tempi di ciclo e le velocità di raffreddamento. Il raffreddamento deve lasciare ai gas il tempo di fuoriuscire prima della completa solidificazione del metallo.
Rilevamento e misurazione della porosità
Esistono diversi metodi per rilevare questi vuoti nascosti, dalla semplice ispezione visiva alle tecnologie di imaging avanzate.
Metodi di controllo non distruttivo
L’ispezione a raggi X è uno dei metodi più comuni per rilevare la porosità senza danneggiare i componenti. Le immagini mostrano i vuoti interni come macchie più scure sullo sfondo metallico.
È possibile scansionare rapidamente più componenti e individuare i problemi senza tagliarli.
La tomografia computerizzata (CT) offre una vista 3D più dettagliata delle strutture interne. Questa tecnica avanzata consente di vedere con precisione dove si trova la porosità nel componente e di misurarne il volume.
La CT è particolarmente utile per componenti complessi in cui la posizione della porosità è importante.
Il controllo a ultrasuoni utilizza onde sonore per rilevare discontinuità nei componenti metallici. Quando le onde incontrano un vuoto, vengono riflesse in modo diverso.
Questo metodo è efficace per individuare gruppi di pori più grandi.
Valutazione quantitativa della porosità
Misurare la quantità di porosità aiuta a determinare se un componente soddisfa gli standard di qualità. Il metodo di Archimede confronta il peso del componente in aria e in un liquido per calcolare le differenze di densità causate dai vuoti interni.
Questo semplice approccio fornisce la percentuale complessiva di porosità.
La metallografia prevede il taglio di un campione, la lucidatura della superficie e l’esame al microscopio. Consente di misurare dimensioni e distribuzione dei pori sulla superficie di taglio.
Il metodo fornisce informazioni dettagliate su aree specifiche, ma richiede la distruzione del campione.
I software di analisi delle immagini possono quantificare la porosità dai dati radiografici o CT. Calcolano automaticamente percentuali, dimensioni e distribuzione dei vuoti.
Come affrontare i problemi di porosità
Risanamento dei getti porosi
Esaminate i getti con un ingrandimento di 5-10x per identificare correttamente i problemi di porosità. Ciò aiuta a capire se si tratta di porosità da gas (bolle rotonde) o da ritiro (cavità irregolari).
Per problemi di porosità minori, l’impregnazione è efficace. Il processo riempie i vuoti con un sigillante e rende i componenti a tenuta di pressione. È comunemente utilizzato per componenti che devono contenere liquidi o gas.
Operazioni secondarie come la pressatura isostatica a caldo (HIP) possono correggere la porosità interna. Questo processo applica pressione e temperatura elevate per comprimere ed eliminare i vuoti interni.
Scegli Moldiecasting per il tuo prossimo progetto
La porosità compromette i tuoi componenti pressofusi? La porosità da gas, il ritiro e i vuoti dovuti ad aria intrappolata o solidificazione non uniforme possono ridurre l’integrità strutturale dei getti, influire sulle prestazioni meccaniche e aumentare il rischio di corrosione. Noi di Moldiecasting siamo specializzati in soluzioni avanzate di pressofusione per controllare la porosità e offrire risultati impeccabili.
La nostra competenza nell’ottimizzazione del flusso del metallo fuso, dell’iniezione ad alta pressione e dei parametri di precisione della macchina consente di ridurre al minimo la porosità da ritiro ed eliminare l’aria intrappolata durante la colata. Adeguando spessori delle pareti, scelta delle leghe (compresi zinco e magnesio) e controllo della solidificazione, affrontiamo le cause della porosità in ogni fase. Per applicazioni critiche offriamo impregnazione sottovuoto o tecniche a pressione positiva per sigillare i pori e aumentare la durata, anche dopo le lavorazioni meccaniche.
Perché accettare difetti? Scegliete soluzioni di fusione dei metalli convenienti e di alta qualità, con controllo rigoroso e prestazioni ottimali dei componenti. Contattateci oggi al moldiecasting per scoprire come possiamo impregnare di affidabilità il vostro prossimo progetto, assicurando che ogni getto rispetti i più alti standard di precisione e affidabilità. Trasformiamo le sfide legate alla porosità in soluzioni impeccabili!
Domande frequenti
Quali sono i tipi più comuni di porosità nei metalli fusi?
I componenti pressofusi presentano principalmente tre tipi di porosità. La porosità da gas si verifica quando i gas restano intrappolati nel metallo durante la solidificazione e formano piccoli vuoti arrotondati.
La porosità da ritiro si forma quando il metallo si raffredda in modo non uniforme e si contrae, creando vuoti irregolari nelle sezioni più spesse.
La porosità interdendritica si forma tra le strutture dendritiche durante la cristallizzazione del metallo, spesso nelle zone con velocità di raffreddamento più basse.
Quali sono i livelli di porosità previsti dalla norma ASTM E505 per i getti?
La norma ASTM E505 utilizza radiografie di riferimento per classificare la porosità su una scala da 1 a 7. Il livello 1 indica una porosità minima, mentre il livello 7 indica una porosità grave.







