
Допуски литейного давления — это набор отклонений, которые гарантируют правильную посадку каждого компонента, его функционирование по назначению и соответствие требуемым стандартам качества. Без надлежащего контроля допусков даже небольшие различия в размерах могут привести к проблемам при сборке, снижению производительности или дорогостоящей переработке. Эта статья направлена на изучение стандартов, факторов литьё под давлением допуски, а также лучшие практики для производителей по поддержанию первоклассного качества их продукции.
Основы допуски литья под давлением
Допуски литья под давлением устанавливают допустимые пределы отклонений размеров деталей, чтобы обеспечить их правильную посадку, функциональность и производительность. Они зависят от таких факторов, как свойства материала, конструкция пресс-формы и контроль процесса, и определяют, насколько точно конечный продукт соответствует его предполагаемым размерам..
Определение допустимых отклонений литья
A литейная допуск допустимое отклонение между фактическим измерением отлитой детали и её номинальным или проектным размером.
В литьё под давлением допуски выражаются в виде диапазона, например ±0,005 дюйма (±0,127 мм). Этот диапазон учитывает естественные изменения во время охлаждения, затвердевания и обработки..
Эти ограничения применяются ко всем критическим характеристикам, включая толщину, расстояние между отверстиями и профили поверхности. Выбранное значение зависит от функции детали, возможностей производственного процесса и размерной стабильности материала.
Важность точности размеров
Размерная точность обеспечивает правильное соединение деталей без дополнительной обработки или доработки. В сборках даже небольшие отклонения могут вызвать неправильное выравнивание, протечки или механические поломки.
Отрасли такие как автомобильный, авиационно-космическая отрасль, и медицинские устройства часто требуют прецизионные допуски для поддержания безопасности и производительности. Например, корпус двигателя с большими допусками может привести к вибрации или проблемам с герметичностью.
Поддержание точности также снижает уровень брака и улучшает производственную эффективность. Соблюдая заданные допуски с самого начала, производители избегают дорогостоящих корректировок на последующих этапах..
На практике точность зависит от стабильных параметров процесса — таких как температура расплава, давление впрыска и время охлаждения — в сочетании с качественной конструкцией и обслуживанием матрицы..
Линейные и геометрические допуски
Линейные допуски контролировать допустимые отклонения в прямолинейных размерах, таких как длина, ширина и толщина. Например, допустимое отклонение ±0,005 дюйма (±0,127 мм) может применяться к обработанному краю или расстоянию между отверстиями.
Геометрические допуски определяют допустимые отклонения в форме, положении и ориентации. Распространенные типы включают:
| Тип | Цель | Пример управления |
|---|---|---|
| Плоскость | Обеспечивает ровность поверхности | Отклонение ±0,002 дюйма по всей поверхности |
| Параллелизм | Сохраняет поверхности выровненными | ±0,003 между плоскостями |
| Угловатость | Сохраняет правильные углы | ±0,5° от проектного |
Оба типа работают вместе, чтобы обеспечить функциональность и взаимозаменяемость деталей. Линейные допуски учитывают размеры, в то время как геометрические допуски гарантируют, что особенности детали выровнены и взаимодействуют как задумано..
Стандарты допуска литьё под давлением
Допуски литья под давлением устанавливаются с использованием признанных отраслевых стандартов, которые определяют допустимые размеры отклонений для литых деталей. Эти стандарты различаются в зависимости от региона и применения, но большинство производителей следуют руководствам NADCA или ISO 8062, чтобы обеспечить стабильное качество и точность посадки..
Руководство по допускам NADCA
Этот Североамериканская ассоциация литьё под давлением (NADCA)) публикует стандарты размерных допусков для алюминия, цинка и магниевое литьё под давлением. Эти руководства широко используются в Северной Америке для high-литьё под давлением.
Допуски NADCA основаны на размерах деталей, типе металла и методе производства. Они предоставляют отдельные таблицы для Стандарт и Точность оценки.
Стандарты ISO 8062 и классы DCTG
ISO 8062 является международным стандартом допусков литейного производства. Актуальная соответствующая часть для литьё под давлением это ISO 8062-3, который определяет DCTG (Класс Допуска Литейных Размеров)) уровни.
Оценки DCTG варьируются от DCTG 1 (самый плотный) к DCTG 16 (самый свободный). Высокие литьё под давлением часто достигают DCTG 4–6 без дополнительной обработки.
Эта спецификация позволяет мировым производителям использовать общую ссылку на допуски, что упрощает сравнение спецификаций между поставщиками.
Стандартные допуски против точных допусков
Стандартные допуски представляют собой наиболее экономичный уровень, достижимый при нормальном производстве литьё под давлением. Они балансируют между контролем размеров и эффективностью затрат.
Предельные отклонения точности являются более тугими и требуют более точного изготовления матриц, лучшего контроля процесса и иногда вторичной механической обработки. Это увеличивает производственные затраты, но может снизить проблемы с последующей сборкой или монтажом.
Выбор между двумя вариантами зависит от функции детали, требуемой посадки и ограничений бюджета.
Факторы, влияющие на допуски литья под давлением
Размерная точность в литьё под давлением зависит от взаимодействия свойств материала, конструкции детали, точности формы и стабильности процесса. Каждый из этих факторов может вызывать отклонения, которые влияют на соответствие деталей указанным допускам..
Выбор материала и тип сплава
Разные сплавы расширяются, сжимаются и затвердевают с разной скоростью. Например, алюминиевые сплавы обычно имеют предсказуемые закономерности усадки, но изменения в составе всё же могут изменять окончательные размеры.
Теплопроводность и усадка при затвердевании являются ключевыми свойствами, влияющими на контроль допусков. Материалы с высокой теплопроводностью остывают более равномерно, уменьшая деформацию и искривление..
Некоторые сплавы более подвержены внутренним напряжениям при охлаждении. Это может привести к небольшим изменениям размеров даже при точной форме. Выбор стабильного сплава с постоянным качеством снижает эти риски..
Геометрия детали и уклон формообразования
Сложная геометрия детали увеличивает вероятность отклонений допусков. Тонкие стенки, глубокие полости и острые углы могут вызывать неравномерное охлаждение и усадку.
A уклон формообразования—конусообразность, применяемая к вертикальным поверхностям,—помогает извлекать детали из формы без зацепки или деформации. В алюминиевое литьё под давлением, часто рекомендуется черновик 1°–3°.
Недостаточный уклон может привести к заклиниванию детали в форме, что вызовет деформацию при извлечении. Слишком большой уклон может повлиять на сборку. Важно сбалансировать требования к уклону с функциональными потребностями..
Дизайнеры часто упрощают геометрию в некритических областях, чтобы улучшить контроль допусков. Уменьшение глубоких впадин и экстремальных толщина стенки различий может помочь сохранить точность размеров.
Качество проектирования и инструментов
Точность штампа напрямую влияет на допуски деталей. Любое несоответствие, износ или дефект в форме оформляющая полость перейдёт на отливку..
Расположение охлаждающих каналов, вентиляция и симметрия оформляющая полость влияют на то, как металл заполняет форму и затвердевает. Плохой дизайн системы охлаждения может вызвать локальное усадку или деформацию..
Качество инструментальной стали и точность механической обработки определяют, насколько хорошо матрица сохраняет свою форму при многократных циклах. Высококачественная матрица устойчива к износу и поддерживает постоянные размеры оформляющая полость.
Регулярное обслуживание, включая полировку и проверку размеров, предотвращает постепенное отклонение допусков. В производстве с большим объемом износ инструментов является распространенной причиной отклонений в размерах..
Управление процессом и возможности машины
Даже при наличии точной формы плохой контроль процесса может привести к тому, что детали выйдут за допуск. Ключевые параметры включают скорость впрыска, давление удержания, температуру формы и температуру расплавленного металла.
Современные машины литьё под давлением используют датчики и контроллеры для поддержания стабильности этих переменных. Колебания температуры или давления могут привести к изменениям размеров и дефектам поверхности.
Сила зажима машины также играет роль. Если сила зажима слишком мала, форма может слегка открываться во время впрыска, вызывая свищи и ошибки размеров.
Последовательный мониторинг с использованием статистический контроль процесса (СПК)) помогает обнаруживать тенденции до того, как детали выйдут за пределы допустимых значений. Это снижает уровень брака и со временем повышает надежность соответствия допускам.
Типичные допуски для отливки литья под давлением
Литые детали производятся с соблюдением определённых размерных допусков, чтобы обеспечить правильную посадку и работоспособность. Эти допуски зависят от материала, размера детали и производственного процесса, и они влияют как на стоимость производства, так и на достижимую точность..
Алюминий допуски литья под давлением
Алюминий литьё под давлением обеспечивает хороший контроль размеров, особенно при средних и крупных серийных производствах. Стандартные допуски NADCA для алюминия часто варьируются от ±0.002 in/in (±0.05 mm/25 mm) для линейных размеров, с минимальным пределом около ±0.005 in (±0.13 mm) для маленьких функций.
Допуски плоскостности и прямолинейности зависят от размера и геометрии детали. Более крупные отливки могут допускать слегка более свободные допуски из-за термического сжатия при охлаждении..
Поставщики услуг по алюминию литьё под давлением часто обращаются к таблицам NADCA для установления пределов для:
| Тип функции | Типичная допустимость (алюминий)) |
|---|---|
| Линейный (на дюйм)) | ±0.002 in (±0.05 mm) |
| Диаметр отверстия | ±0.003 in (±0.08 mm) |
| Плоскостность (на дюйм)) | ±0.004 in (±0.10 mm) |
Эти допуски, как правило, превышают те, которые могут быть достигнуты с помощью литьё в песчаные формы или точное литьё по выплавляемым моделям без обработки.
Цинк и Магний допуски литья под давлением
Цинк литьё под давлением может обеспечивать более точные допуски, чем алюминий, благодаря более низкому коэффициенту усадки и большей размерной стабильности. Типичные линейные допуски для цинка составляют около ±0.0015 in/in (±0.038 mm/25 mm), с небольшими особенностями, часто удерживающими ±0.002 in (±0.05 mm).
Магний допуски литья под давлением находится между алюминием и цинком. Магний обеспечивает хорошую стабильность, но для конструкций с тонкими стенками может потребоваться немного более свободные допуски.
Низкая температура плавления цинка обеспечивает более длительный срок службы инструмента и стабильные размеры при производстве больших партий. Это делает его хорошо подходящим для небольших, точных компонентов, таких как шестерни, корпуса и соединители..
| Тип функции | Типичная допустимость (цинк)) |
|---|---|
| Линейный (на дюйм)) | ±0.0015 in (±0.038 mm) |
| Диаметр отверстия | ±0.002 in (±0.05 mm) |
| Смена плоскость разъёма | ±0.002 in (±0.05 mm) |
Сравнение допусков по процессу литья
Различные процессы литья дают разные диапазоны допуска. Литье под давлением обычно обеспечивает самые точные допуски без вторичной механической обработки.
Типичная допустимая погрешность (на дюйм)):
| Процесс | Типичная линейная допуск |
|---|---|
| литьё под высоким давлением (HPDC) | ±0.0015–0.004 in (±0.038–0.10 mm) |
| точное литьё по выплавляемым моделям | ±0.005 in (±0.13 mm) |
| литьё в песчаные формы | ±0,010 дюйма (±0,25 мм) или больше |
Высокая точность литья под давлением достигается за счет использования закаленных стальных форм при высоком давлении. Литье по песчаным формам использует рыхлые песчаные формы, что ограничивает повторяемость и увеличивает вариации размеров. Литье по выплавляемым моделям обеспечивает лучшую точность, чем литьё в песчаные формы, но все же требует механической обработки для критически важных сопряжений..
Эти различия помогают определить, следует ли изготавливать деталь литьё под давлением сразу до размера или отливать с избытком и обрабатывать до окончательных размеров.
Методы обеспечения качества и инспекции
Сохранение точности размеров в отливки литья под давлением требует как точного измерения, так и последовательного контроля процесса. Производители полагаются на целенаправленные методы инспекции, статистический мониторинг и подробную отчетность, чтобы убедиться, что детали соответствуют указанным допускам и остаются в пределах допустимых отклонений.
Методы осмотра для отливки литья под давлением
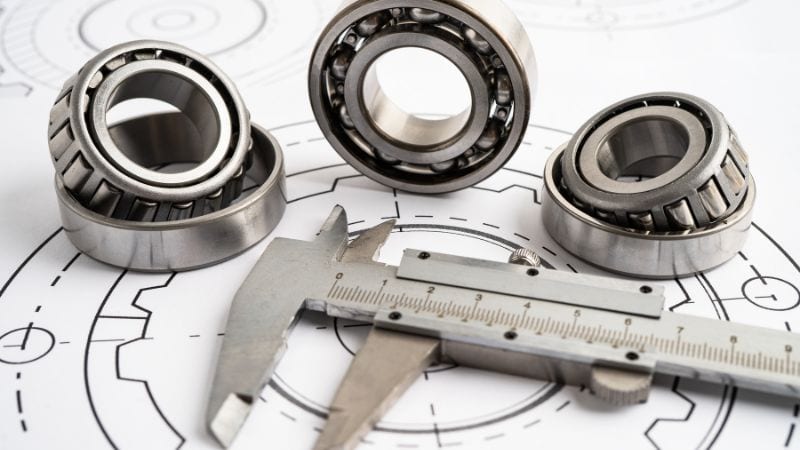
Измерительные проверки обычно выполняются с использованием штангенциркули, микрометры, координатно-измерительные машины (КИМ)), и оптические компараторы. Эти инструменты проверяют критические характеристики, такие как диаметры отверстий, толщина стенки и плоскостность.
Методы нерушающего контроля, такие как Рентгеновская инспекция, обнаруживать внутренние дефекты, такие как пористость или пустоты, без повреждения детали. Поверхностные дефекты выявляются с помощью визуальный осмотр при контролируемом освещении.
Для сложных геометрий, 3D сканирование может захватывать данные всей поверхности и сравнивать их напрямую с CAD-моделями. Это помогает обнаруживать деформации, усадку или отклонения в менее доступных областях.
Частота инспекций часто зависит от стадии производства. Инспекции первых образцов подтверждают точность оснастки, в то время как проверки в процессе производства контролируют текущие серии и выявляют отклонения на ранней стадии.
Статистическое управление процессом в литьё под давлением
Статистический контроль процесса (SPC)) отслеживает данные производства, чтобы обнаруживать тенденции до того, как детали выйдут за пределы допуска. Измерения с образцов деталей наносятся на контрольные карты для мониторинга изменений со временем.
Ключевые показатели, такие как Cp (способность процесса) и Cpk (индекс способности процесса) показывает, насколько хорошо процесс остаётся в пределах допустимых отклонений. Более высокие значения указывают на более стабильный и предсказуемый результат.
СПК в литьё под давлением часто сосредотачивается на таких переменных, как температура плавления, давление впрыска и скорость охлаждения. Изменения в этих параметрах могут напрямую влиять на точность размеров и качество поверхности.
Раннее выявление изменений позволяет операторам корректировать настройки процесса — такие как температура штампа или скорость впрыска — до возникновения дефектов. Это снижает уровень брака и повышает стабильность между производственными партиями..
Часто задаваемые вопросы
Как свойства материала влияют на уровни допусков в отливки литья под давлением?
Разные сплавы сжимаются с разной скоростью при охлаждении, что может изменять конечные размеры.
Металлы с более высоким коэффициентом теплового расширения могут требовать более строгого контроля процесса, чтобы оставаться в пределах допустимых значений.
Твердость материала также может влиять на объем последующей механической обработки после литья для соблюдения допусков.
Как конструкция матрицы влияет на точность литых деталей?
Хорошо разработанная матрица минимизирует деформацию и неравномерное охлаждение. Правильное расположение литников и вентиляционных отверстий снижает дефекты, которые могут повлиять на точность размеров. Элементы выравнивания в матрице помогают контролировать смещения плоскость разъёма и поддерживать повторяемость..
Может ли качество поверхности повлиять на допустимые отклонения, достижимые в литьё под давлением?
Отделка поверхности может влиять на то, как измеряются и интерпретируются размеры. Грубые поверхности могут вызывать колебания показаний при проверке. Более гладкая отделка часто улучшает стабильность измерений и может уменьшить необходимость в дополнительной обработке..







