
A gyorsított nyomásos öntés (rapid die casting) olyan gyártási módszer, amely ötvözi a gyors szerszámozási döntéseket, a megfelelő ötvözet kiválasztását és a gyártáskész alkatrésztervezést, lehetővé téve a fémalkatrészek tervrajztól a gyártásig történő eljuttatását rendkívül rövid idő alatt.
Az időszűkében lévő mérnöki csapatok és beszerzési vezetők számára ez az eljárás egyszerre kínál előnyöket, ugyanakkor fokozott felelősséget is ró rájuk a korai mérnöki döntések meghozatalakor. Ez a bejegyzés a gyorsított nyomásos öntés hatékonyságát járja körül, és bemutatja, hogyan segíthet egy szakértő gyártó a projektek eredményesebb megvalósításában.
Mitől olyan gyors a gyorsított nyomásos öntés?
A gyorsított nyomásos öntés a gyors öntőforma-kitöltési ciklusok révén rövidíti le a teljes gyártási időt, a véglegeshez közeli (near-net-shape) alakú gyártmányok révén, valamint azáltal, hogy egyetlen művelettel képes összetett geometriák kialakítására. A legnagyobb előny akkor jelentkezik, ha az eljárás, a szerszámozási stratégia és a gyártási mennyiség már a kezdetektől fogva megfelelően összehangolt.
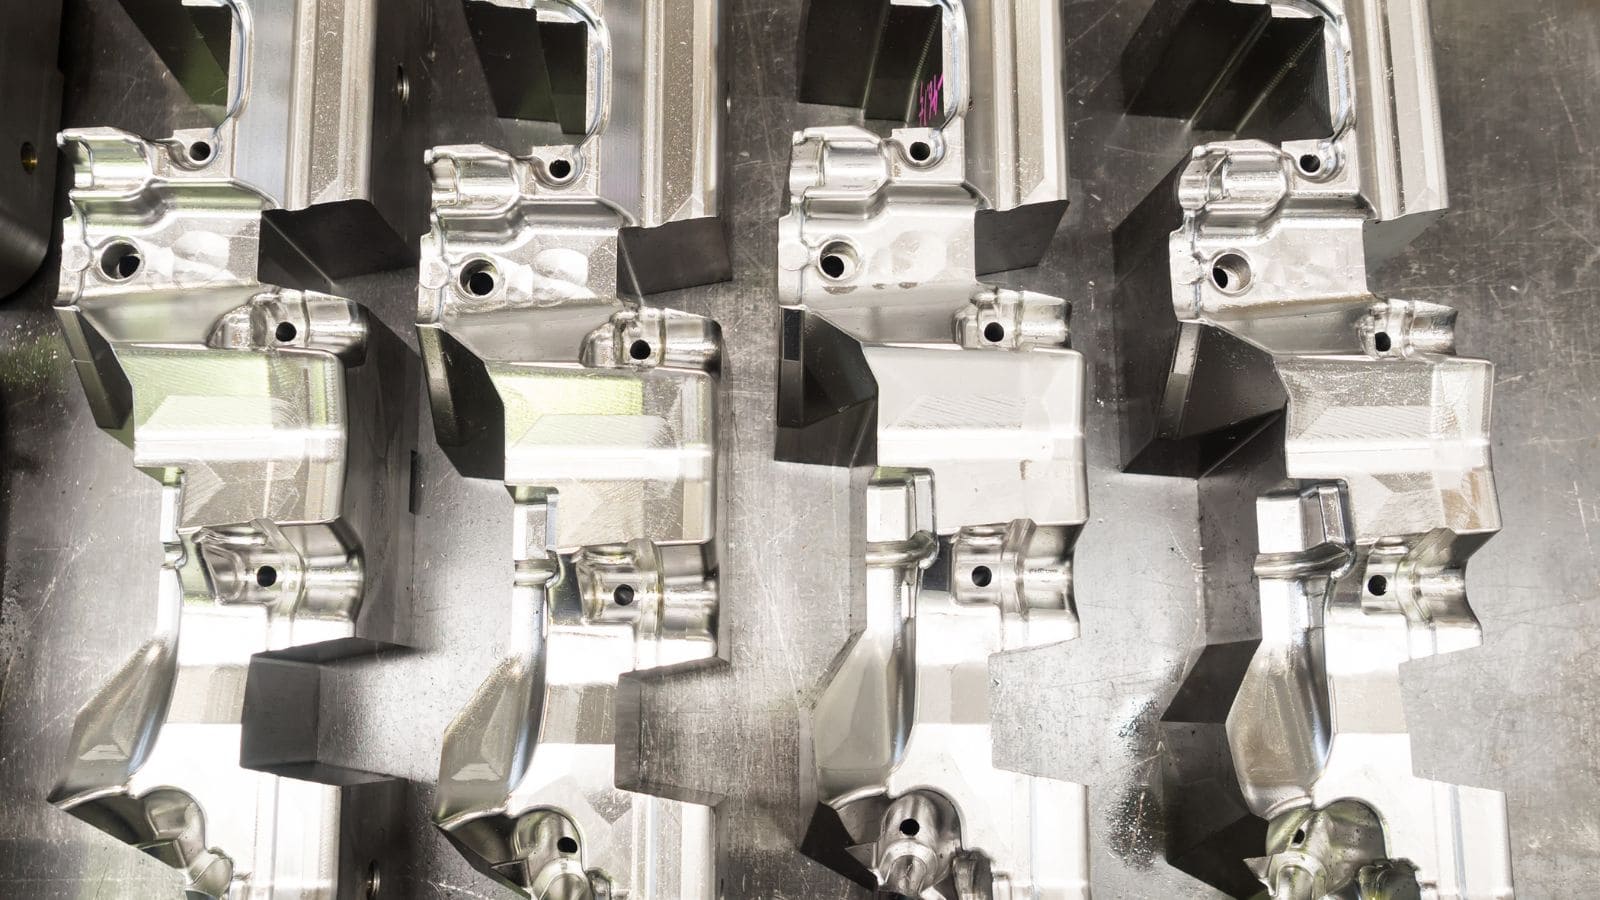
Hogyan rövidíti le a ciklusidőt a nyomásos öntési eljárás?
A gyorsított nyomásos öntés az eljárás kulcsfontosságú előnyeinek kombinációjával csökkenti a teljes gyártási időt:
- Gyors öntőforma-kitöltési ciklusok: Az olvadt fémet nagy nyomással préselik be az edzett acél öntőformába, így az a formaüreget a másodperc töredéke alatt tölti ki.
- Véglegeshez közeli (near-net-shape) alakú gyártmányok: A falak, rögzítőkiemelkedések, bordák és külső formai elemek egyetlen műveletben alakulnak ki, jelentősen csökkentve a későbbi megmunkálási lépéseket.
- Minimális állásidő: A fém gyorsan lehűl, az alkatrész kilökődik, a gép pedig azonnal visszaáll alaphelyzetbe a következő, nagy ismételhetőségű ciklushoz.
- Méretgazdaságosság: Amint a kereslet eléri a több százas vagy ezres nagyságrendet, a szerszámozás kezdeti költségeit gyorsan ellensúlyozza az alacsonyabb munkaerő-igény és a nagyobb gyártási sebesség.
Amikor a gyorsöntés felülmúlja a CNC-megmunkálást
CNC-megmunkálás továbbra is jobb választás nagyon kis darabszámok, speciális belső kialakítások vagy nem önthető anyagokból készült alkatrészek esetén. Azonban a bonyolult külső geometriával és vékony falakkal rendelkező, ismétlődő gyártást igénylő fémalkatrészeknél a gyorsnyomásos öntés (rapid die casting) jellemzően alacsonyabb darabköltséget és lényegesen nagyobb gyártási sebességet biztosít.
A költséghatár az alkatrész méretétől és összetettségétől függően változik, de a nyomásos öntés gyakran versenyképesebbé válik, amint a kereslet eléri a több százas vagy alacsony ezres darabszámot. Ezen a szinten a szerszámozás kezdeti költségeit ellensúlyozza a gyorsabb gyártás, az alacsonyabb munkaerő-igény és az alkatrészek közötti jobb konzisztencia.
Hol van még helye a gyors prototípus-gyártásnak, a 3D nyomtatásnak és a vákuumöntésnek?
Az olyan gyors prototípus-gyártási módszerek, mint a 3D nyomtatás és a vákuumöntés, hasznosak a termékfejlesztés korai szakaszában, különösen a geometria, az illeszkedés és a vizuális megjelenés ellenőrzésére. Segítenek a csapatoknak a tervezési döntések meghozatalában, mielőtt elköteleznék magukat a végleges szerszámok elkészítése mellett.
A korlátot az jelenti, hogy a prototípus-készítési módszerek nem adják vissza teljes mértékben a valódi nyomásos öntéssel készült fémalkatrész falviselkedését, mechanikai tulajdonságait vagy felületi minőségét. Azoknak a csapatoknak, amelyeknek a sorozatgyártású termékkel megegyező tulajdonságú mintákra van szükségük, a gyors szerszámkészítés (rapid tooling) gyakran jobb átmenetet biztosít a koncepcióellenőrzés és a nagyüzemi gyártás között.
Miért fontosak már korai szakaszban a szerszámozással és a gyártásbarát tervezéssel (DFM) kapcsolatos döntések?
A szerszámozási és DFM-döntések határozzák meg a sebesség, a méretpontosság és az alkatrészminőség felső korlátját. A gyártás számlájára írt késések jelentős részét valójában olyan problémák okozzák, amelyeket még a megmunkálás megkezdése előtt kellett volna orvosolni.
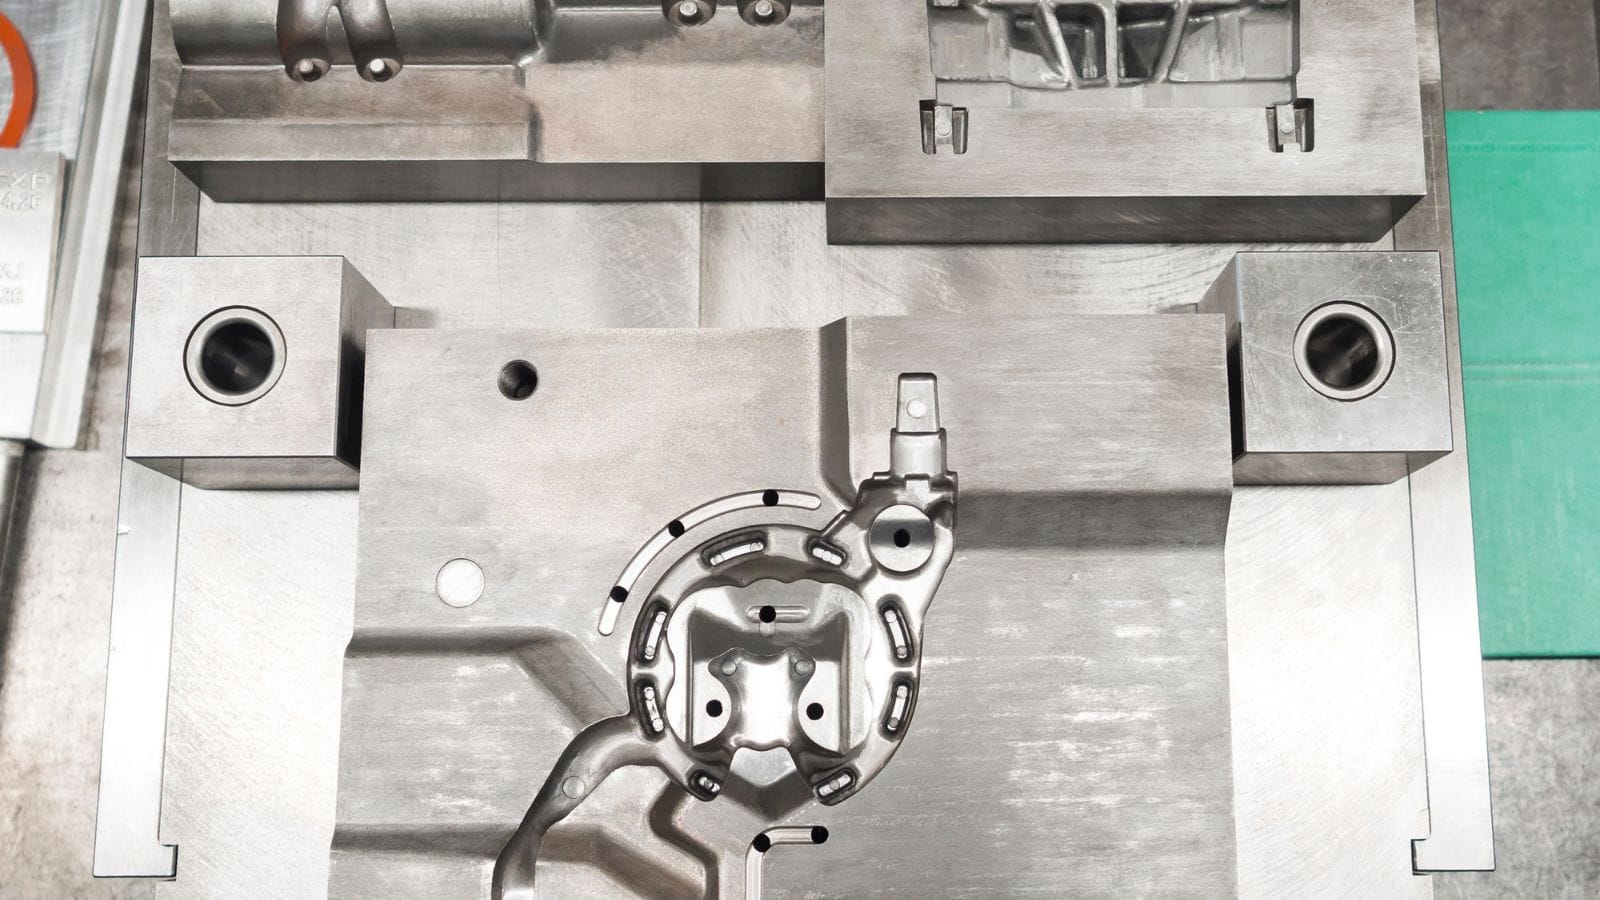
Hogyan befolyásolja a nyomásos öntőszerszám kialakítása a sebességet és az alkatrészminőséget?
A szerszám határozza meg a teljes gyártási tétel minden egyes darabjának tulajdonságait, így a tervezési szakaszban elkövetett hibák gyorsan megmutatkoznak a ciklusidőben, a selejtarányban és a méretbeli eltérésekben.
A hűtési elrendezés, a légtelenítési stratégia, a beömlőrendszer kialakítása és a kidobómechanizmus mind befolyásolják a folyamat megbízhatóságát a mintagyártás megkezdésekor.
A megfelelő szerszámkialakítás elősegíti a fém egyenletes kitöltését, egyenletes hűlését és a könnyű formaleválást. Ez javítja a felületminőséget, csökkenti a porozitás kockázatát, és mérsékli az első próbaöntést követően szükséges módosítások mértékét.
Kulcsfontosságú DFM-szempontok a szerszámgyártás előtt
A stabil folyamatok biztosítása és a szerszámozási késések elkerülése érdekében a DFM-felülvizsgálatoknak az alábbi kritikus tervezési pontokra kell összpontosítaniuk:
- Kioldási szögek: Függőleges falakon kell alkalmazni, hogy elősegítse az alkatrész tiszta és gyors leválását a szerszámról.
- Falvastagság: Tartsa a gyakorlati szempontból megfelelő tartományban. A túl vékony falak akadályozzák a formakitöltést; a túl vastag falak növelik a ciklusidőt és a zsugorodási hibák kockázatát.
- Alámenések: Minimalizálja, ahol csak lehet. A csúszkák és emelők növelik a szerszám bonyolultságát és költségeit, valamint potenciális hibaforrást jelentenek.
- Sarkok és formai elemek: Kerülje az éles belső sarkokat. A bordákat, merevítőlemezeket és rögzítőkiemelkedéseket a környező falszakaszokkal arányosan méretezze.
Sorozatgyártó szerszámok kontra kis szériás szerszámok
Gyorsnyomásos öntésnél a szerszámozási stratégia a legfontosabb tényező a piacra lépési idő szabályozásában. Bár a teljes sorozatgyártásra tervezett szerszámok és a puhább, kis szériás szerszámok között jelentős a különbség, a megfelelő választással elkerülhető, hogy a feleslegesen hosszú szerszámélettartam miatt sebességet áldozzon fel. A legmegfelelőbb megoldás a várható darabszámtól, a piaci bevezetés időzítésétől, valamint attól függ, hogy a program a validálást követően várhatóan azonnal nagy volumenű gyártásra vált-e:
| Szerszámtípus | Anyagpélda | Kezdeti költség és átfutási idő | Tartósság és élettartam | Ideális alkalmazás |
|---|---|---|---|---|
| Sorozatgyártó szerszám | H13 szerszámacél | Magasabb beruházási költség, hosszabb átfutási idő | Kiváló tartósság, stabil, hosszú távú konzisztencia | Hosszú gyártási sorozatok, véglegesített tervek, tömegtermelés |
| Kis szériás („puha”) szerszám | Lágyabb ötvözetek / Előedzett acél | Alacsonyabb kezdeti költség, rövidebb átfutási idő | Rövidebb szerszámélettartam, idővel csökkenő stabilitás | Gyártás előtti validálás, kis szériás programok |
Anyagok és ötvözetek gyorsnyomásos öntéshez
A gyorsnyomásos öntési eljárás nemvasfém ötvözeteken alapul; a gyártási alkalmazások többségében alumíniumot, cinket és magnéziumot használnak. Az egyes anyagcsoportok eltérő arányban biztosítják a súly, a szilárdság, a részletgazdagság, a korrózióállóság és a felületkezelési tulajdonságok kombinációját.
Alumíniumötvözetek könnyűszerkezetes alkatrészekhez
Alumínium nyomásos öntés Széles körben alkalmazzák házak, tartóelemek, hűtőbordák és autóipari alkatrészek gyártásánál, mivel kiválóan ötvözi a súlycsökkentést, a korrózióállóságot és a hőtechnikai teljesítményt.
Gyakran az A380-as ötvözet jelenti a kiindulópontot, mivel praktikus arányban ötvözi az önthetőséget, a megmunkálhatóságot és a mechanikai szilárdságot. Az A360 jobb korrózióállóságot és valamivel nagyobb alakváltozási képességet (duktilitást) kínál, míg az A413-at gyakran választják vékonyabb falú és összetettebb geometriájú alkatrészekhez, ahol az anyag folyékonysága kiemelt jelentőségű.
Az ADC12 szintén elterjedt az elektronikai és autóipari alkalmazásokban, ahol a méretpontosság és a megmunkálhatóság élvez elsőbbséget.
Cinkötvözetek vékony falú és finom részletekkel rendelkező alkatrészekhez
Cinkalapú nyomásos öntvényötvözetek Alacsonyabb hőmérsékleten dolgozhatók fel, mint az alumínium, ami gyorsabb ciklusidőket és a szerszámot érő kisebb hőterhelést tesz lehetővé. Ez a kombináció vonzó választássá teszi a cinket a részletgazdag alkatrészek, a hosszú szerszámélettartam és a szigorúbb gyártási tűrések elérése érdekében.
A Zamak 3 számos kereskedelmi projekt esetében számít szabványos választásnak méretstabilitása, sima öntési felülete és jó galvanizálhatósága miatt. A Zamak 5 rézötvözőanyagot is tartalmaz a nagyobb szilárdság és keménység érdekében, így olyan helyeken alkalmazzák, ahol valamivel magasabb mechanikai teljesítményre van szükség.
A cink különösen hatékony vékony falú alkatrészek, kisebb precíziós elemek, valamint dekoratív vagy védőbevonatot igénylő alkatrészek gyártásánál.
Magnéziumötvözetek tömegkritikus alkalmazásokhoz
A magnéziumötvözetek a legkönnyebb, sorozatgyártásban használt szerkezeti nyomásos öntőanyagok, így kiemelt jelentőséggel bírnak az autóiparban, az elektronikában és más olyan területeken, ahol a tömegcsökkentés kulcsfontosságú tervezési cél.
Az AZ91D a legelterjedtebb ötvözetfajta, köszönhetően az önthetőség, a korrózióállóság és a szilárdság közötti optimális egyensúlynak. Az AM60B és az AM50 típusok akkor előnyösebbek, ha a nagyobb alakíthatóság vagy az ütésállóság a meghatározó szempont.
Az alumíniumhoz és a cinkhez képest a magnézium gondosabb olvadékkezelést és szigorúbb folyamatszabályozást igényel, ugyanakkor egyértelmű előnyöket kínál, ha a könnyűszerkezetes kialakítás az elsődleges követelmény.
A gyorsnyomásos öntés tipikus alkalmazási területei
A gyorsnyomásos öntés (rapid die casting) ideális megoldás olyan alkatrészek esetében, amelyeknél sorozatgyártás során is elvárás az ismételhető geometria. Gyakori alkalmazási területek:
- Elektronikai házak: Vékony falvastagságot, elektromágneses árnyékolást (EMI) vagy speciális esztétikai felületkialakítást igénylő burkolatok.
- Autóipari tartóelemek: Magas szilárdság-tömeg arányt igénylő szerkezeti elemek.
- Szerkezeti burkolatok: Ipari vagy fogyasztói berendezések merev védőburkolatai.
- Hőelvezető alkatrészek: Hűtőbordák, ahol kritikus fontosságú az anyag hővezetési képessége.
- Ipari szerelvények és alkatrészek: Nagy tartósságot és méretpontosságot igénylő mechanikai alkatrészek.
Mikor érdemes a gyorsnyomásos öntést választani?
Számos esetben a döntő tényező nem csupán maga az alkatrész alakja, hanem a gyártási környezet. A gyorsnyomásos öntés különösen előnyös az alábbi esetekben:
- Költségérzékeny összetettség: Amikor az alkatrész viszonylag összetett külső formával rendelkezik, ugyanakkor a költségkorlátok miatt a teljes körű CNC-megmunkálás túl drágának vagy lassúnak bizonyulna.
- Méretnövelés: Amikor a csapatoknak olyan fémalkatrészre van szükségük, amely hatékonyan átvihető a korai prototípus-ellenőrzés fázisából közvetlenül a skálázható gyártásba.
- Az ismételhetőség iránti igény: Amikor elengedhetetlen az állandó minőség a közepes és nagy sorozatú gyártás során.
Moldie: Megbízható partnere a gyorsnyomásos öntésben
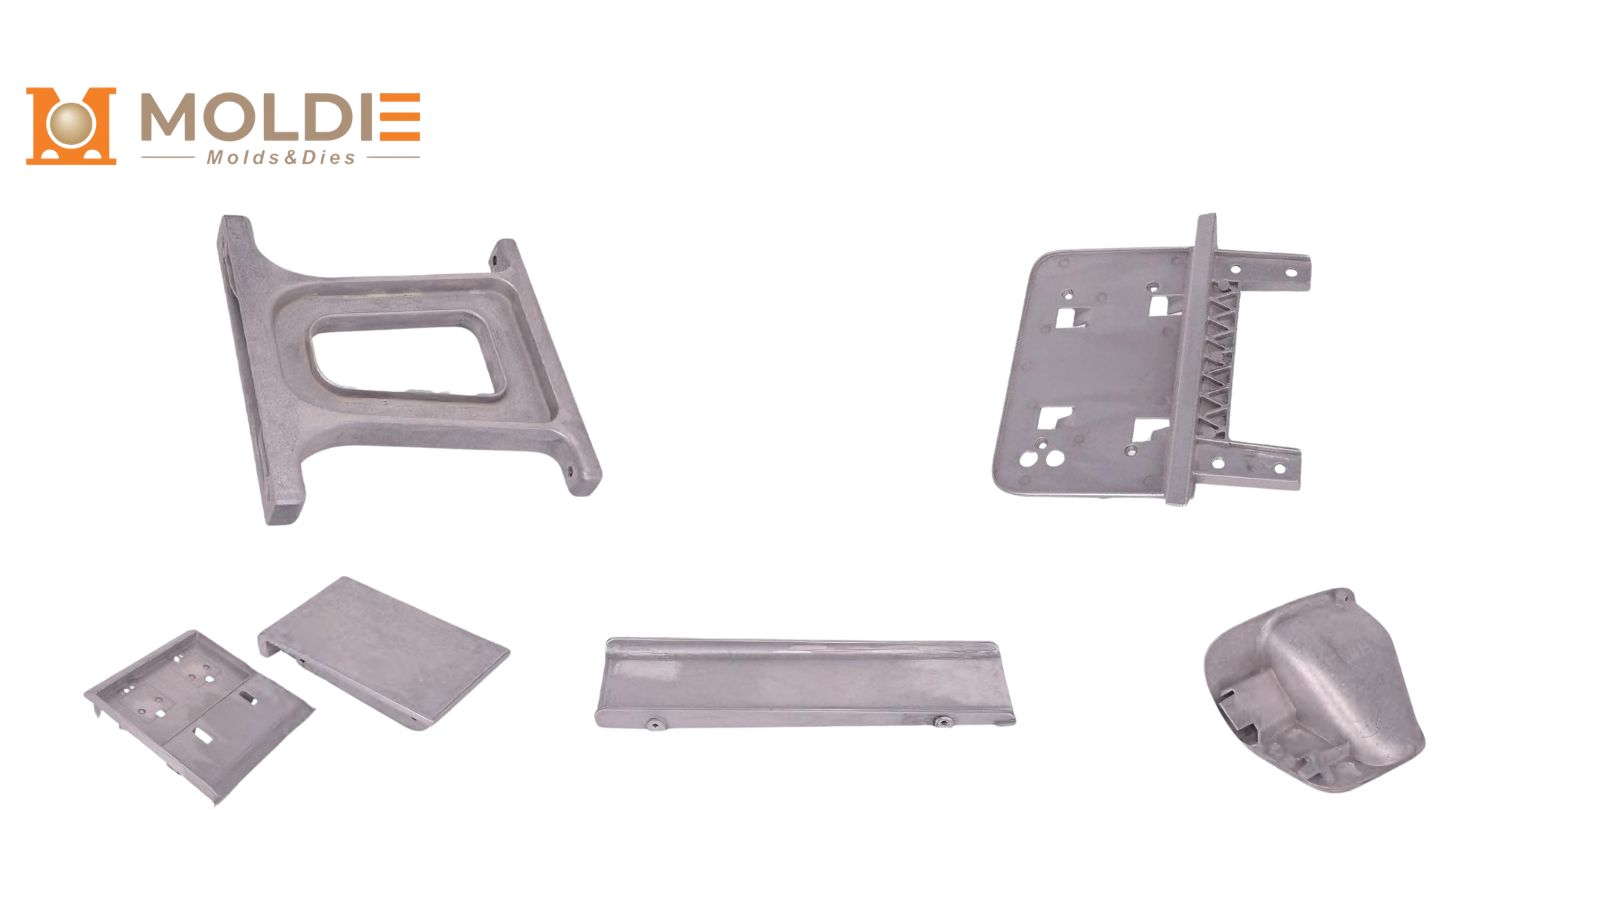
A minőségi gyorsnyomásos öntési szolgáltatás alapja az összehangolt szerszámozási stratégia, a DFM-szemlélet, az ötvözetválasztás és a gyártástervezés. Ha szoros határidőkkel dolgozik, és sorozatgyártás-képes öntvényekre van szüksége, a Moldie csapata segít a megvalósíthatóság korai szakaszban történő ellenőrzésében, valamint a tervrajztól a skálázható gyártásig vezető folyamat lebonyolításában.
Küldje el nekünk az alkatrész adatait egy gyors áttekintéshez:
- 3D fájl / 2D rajz (STEP/IGES + PDF)
- Tervezett ötvözet (vagy teljesítménykövetelmények, ha még nincs döntés)
- Becsült éves mennyiség és a piaci bevezetés ütemterve
- Minőség szempontjából kritikus méretek és felületkezelési követelmények
Ha épp mérlegeli a lehetőségeket, tekintse meg hivatalos weboldalunkat az alumínium-nyomásos öntés, cink-nyomásos öntés és magnézium-nyomásos öntés terén meglévő képességeinkről szóló, alkalmazásspecifikus útmutatót.







