
A kis szériás nyomásos öntés a fémgyártás egy igen sajátos szegmensét képviseli. Nem ez a legolcsóbb eljárás, és nem is arra tervezték, hogy versenyezzen a nagy tömegű sorozatgyártás gazdaságossági mutatóival. Az eljárás sorozatgyártási minőségű fémalkatrészeket kínál – valódi ötvözetekből és valódi szerszámokkal –, még mielőtt a gyártási program volumene indokolttá tenné a teljes körű sorozatgyártó szerszám elkészítését.
A gyártásmérnökök és beszerzési vezetők számára ez a különbség lényeges. Ebben a bejegyzésben részletesen elemezzük a témát, és megvizsgáljuk, milyen előnyökkel jár a kisszériás nyomásos öntés a gyártási program szempontjából.
Miben különbözik a kisszériás nyomásos öntés az általános gyakorlattól?
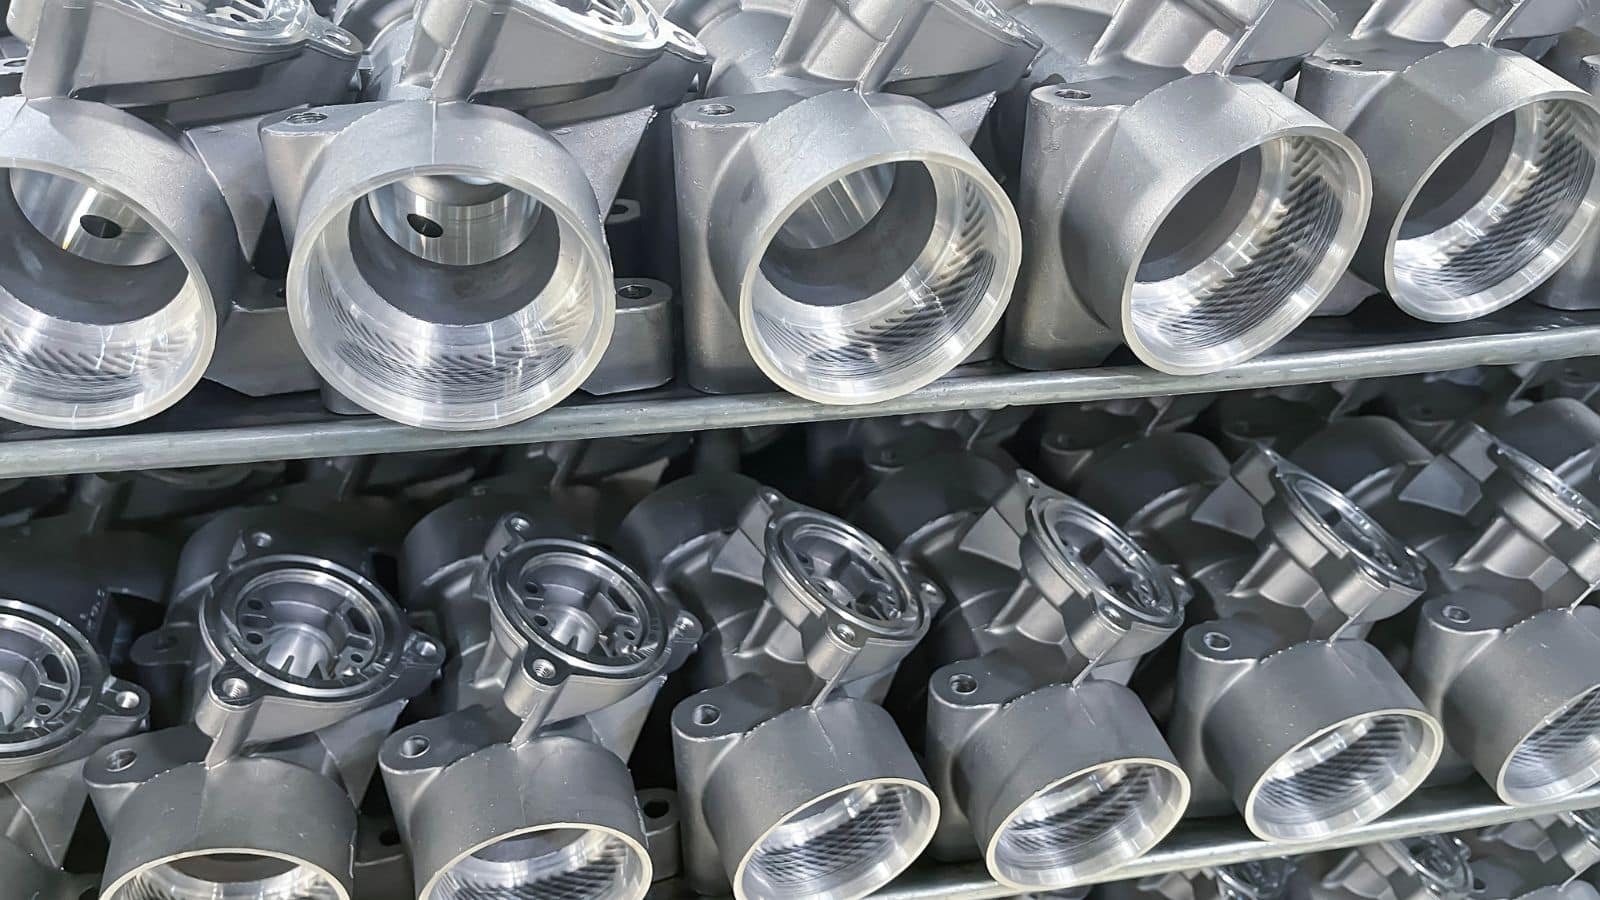
A kisszériás nyomásos öntési eljárás nagyrészt megegyezik a hagyományos nyomásos öntési eljárással, ám a cél itt a kezdeti költségek és az átfutási idők minimalizálása, még akkor is, ha ez alkatrészenként valamivel hosszabb ciklusidőt eredményez. Ennek elérése érdekében bizonyos speciális döntéseket kell hozni a szerszámtervezés során:
- Fészekszám: Gyakoriak az egyfészkes szerszámok. Ezek csökkentik a szerszám megmunkálásának kezdeti költségeit, és jelentősen megkönnyítik a szerszám módosítását.
- Kézi sorjázásra optimalizált öntvénycsatorna- és beömlő-kialakítás: A kisszériás szerszámoknál a beömlőket úgy alakítják ki, hogy már az első próböntés sikeres legyen, valamint egyszerű legyen a kézi vagy CNC-vel végzett sorjázás és az öntvény leválasztása, mivel a kis darabszám nem indokolja az automatizált sorjázó szerszám költségeit.
- Egyszerűsített hűtőcsatorna-elrendezés: Ha nem cél a lehető legrövidebb ciklusidő, a kis szériás szerszámoknál alkalmazható egyszerűbb, egyenes vonalú hűtés is. Ez felgyorsítja a szerszámkészítési folyamatot, és tovább csökkenti a költségeket.
- Biztonságra, nem pedig sebességre összpontosító kidobórendszer: A robotizált kiszedéshez tervezett bonyolult elrendezések helyett ennél a fémöntési eljárásnál a kidobás során az alkatrész épsége élvez elsőbbséget – a deformáció megelőzése érdekében –, gyakran kézi vagy félautomata alkatrészkezelést lehetővé téve.
- Szerszámanyag (P20/alumínium kontra H13): A nagy sorozatszámú öntőformákhoz drága H13 acélt használnak, hogy azok kibírják a több millió öntési ciklust. A kis szériás projekteknél jellemzően P20 acélt vagy alumíniumot alkalmaznak.
Ezekre a szempontokra a szerszámköltségekről szóló későbbi fejezetben még visszatérünk.
Mikor érdemes kis szériás gyártást választani?
A kis szériás nyomásos öntés tudatos gyártási stratégia olyan projektek esetében, ahol a nagy sorozatszámú gyártásra alkalmas öntőformákba történő beruházás még nem indokolt.
Jellemző darabszám-tartományok és alkalmazási területek
A kis szériás nyomásos öntés általában a kb. 50 és 10 000 darab közötti mennyiségeket foglalja magában, a beszállítótól és a szerszámozási stratégiától függően. 50 darab alatt gyakran praktikusabb megoldás a tömbből történő forgácsolás vagy a fémből készült 3D nyomtatott prototípus. 10 000 darab felett a sorozatgyártásra szánt öntőformák gazdaságossági előnyei már felülmúlják a kis szériás megközelítés rugalmasságából adódó előnyöket. Az alábbiakban felsorolunk néhány fő alkalmazási területet:
- Fejlesztési és gyártás-előkészítési fázisok amikor a mérnököknek olyan öntött alkatrészekre van szükségük, amelyek anyagukban és geometriájukban megegyeznek a sorozatgyártású termékekkel
- Speciális és ipari berendezések amelyekből nem ezres, hanem csak százas nagyságrendben készülnek példányok, és az alkatrész összetettsége miatt a forgácsolásos megmunkálás nem alkalmazható
- Szerviz- és cserealkatrész-gyártás régebbi programokhoz, amelyek iránt továbbra is mutatkozik – bár mérsékelt – kereslet
- Piaci validációs gyártás a sorozatgyártáshoz szükséges jelentős beruházás előtt
Átmeneti gyártás a prototípus és a nagyüzemi gyártás között
Az átmeneti gyártás (ún. „bridge production”) a validált prototípus és a végleges sorozatgyártás közötti fázis. Az ebben a szakaszban használt szerszámot – amelyet néha átmeneti vagy „puha” szerszámnak (soft tooling) is neveznek – úgy tervezik meg, hogy a sorozatgyártású alkatrészekkel egyenértékű termékeket állítson elő, anélkül, hogy a drága, sorozatgyártásra szánt acélszerszám teljes költségét fel kellene vállalni.
Egy jól megtervezett átmeneti gyártási program lehetővé teszi a csapatok számára, hogy még a végleges sorozatgyártó szerszám elkészítése előtt validálják a nyomásos öntési folyamatot, finomítsák a kiegészítő műveleteket és felépítsék a kezdeti készletet.
Az első minta ellenőrzése (First Article Inspection – FAI) rendkívül hatékony kockázatcsökkentő módszer az ilyen programoknál. A megbízható beszállító CMM-mérést és 3D szkennelést alkalmaz az átmeneti szerszámmal készült próbaöntvények és az Ön CAD-modelljének közvetlen összehasonlítására. Ha egy fal váratlanul zsugorodik, vagy egy részlet vetemedik, a mérnöki csapat ezt már az olcsóbb átmeneti szerszámon észlelheti.
Anyagok, ötvözetek és az alkatrész teljesítménye
Kis szériás nyomásos öntésnél az ötvözet kiválasztása befolyásolja az önthetőséget, a felületi minőséget, a további megmunkálhatóságot és a kész alkatrész fizikai tulajdonságait.
Íme egy rövid áttekintő útmutató a három fő anyagcsoportról:
Kis szériás szerszámgyártás: költségek és átfutási idők
Szerszámköltség A kis szériás nyomásos öntési projektek legnagyobb költsége, amely meghatározza a gazdaságosságot. A megfelelő stratégia a tervezett darabszámtól, a várható konstrukciós módosításoktól és a tűréskövetelményektől függ.
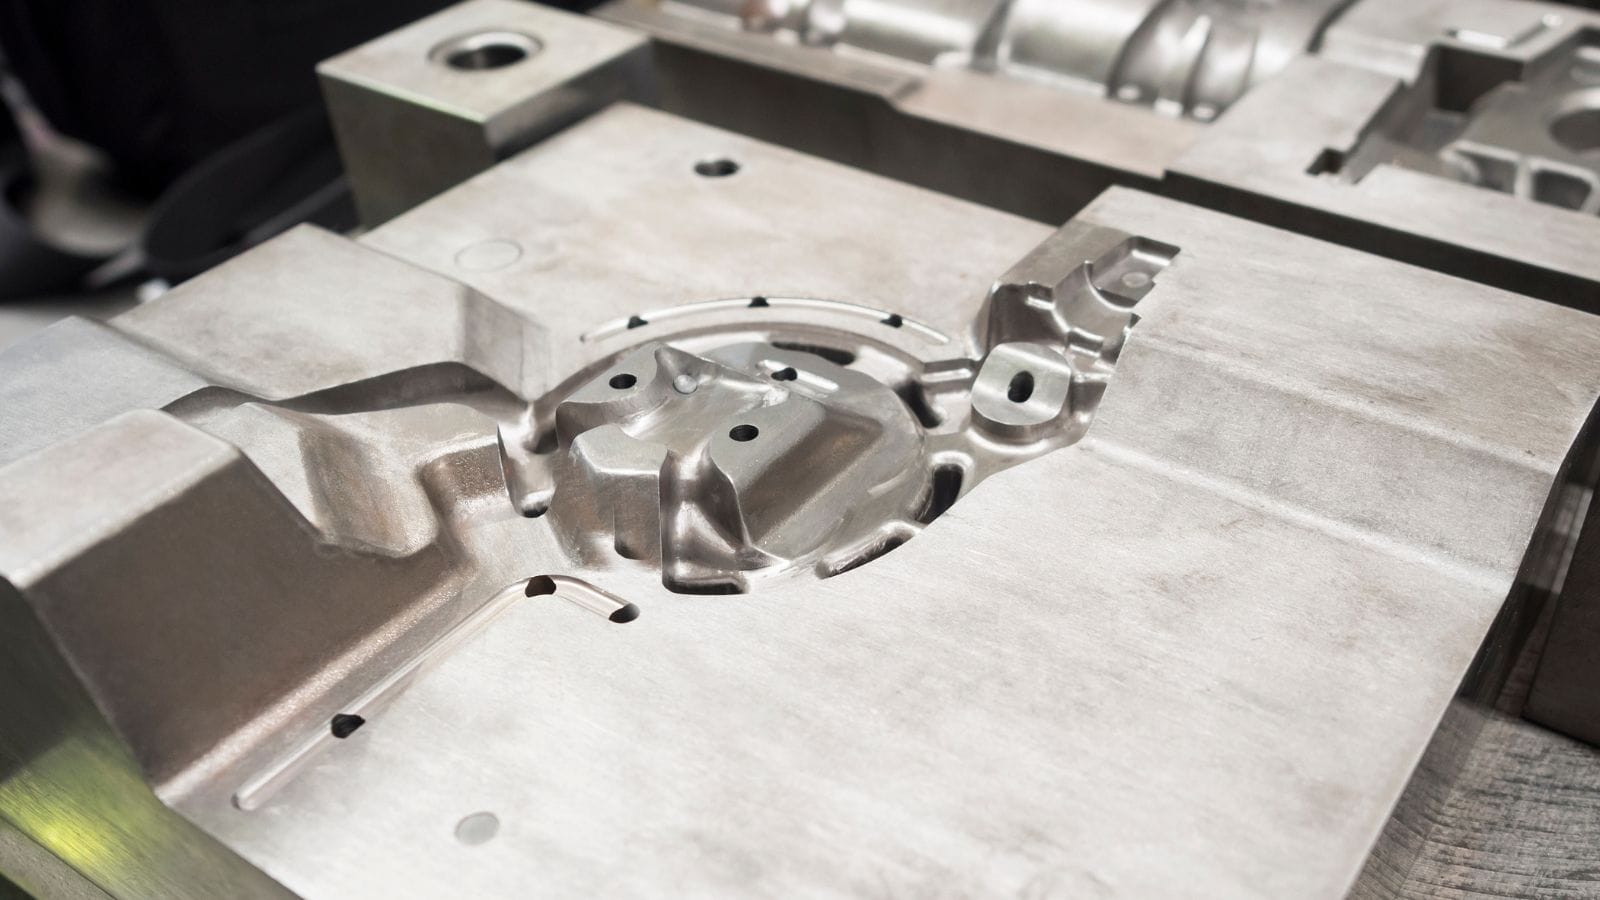
Hogyan befolyásolja a szerszám anyaga a kezdeti szerszámozási beruházást?
A szerszámhoz használt acélminőség határozza meg a szerszám élettartamát, költségét és hőfáradással szembeni ellenállását. Három szerszámacél-minőség lefedi a legtöbb projekt igényeit:
| Anyagminőség | Tipikus szerszámélettartam | Ideális alkalmazási terület |
|---|---|---|
| Alumínium | 1000–5000 lövés | Átmeneti (bridge) szerszámok, gyors prototípus-gyártás |
| P20 acél | 10 000–50 000 lövés | Kis és közepes szériás projektek |
| H13 szerszámacél | Több mint 100 000 lövés | Sorozatgyártó szerszám, átállás nagy sorozatszámra |
Gyakori tévhit, hogy a „puha szerszámok” (alumínium vagy P20 acél) tágabb tűréshatárú alkatrészeket eredményeznek. Valójában a puha szerszám és a H13 sorozatgyártó szerszám közötti elsődleges különbség az élettartam, nem pedig a pontosság. Az első néhány ezer lövés során egy jól megtervezett, kis szériás szerszám könnyedén tartja a nyomásos öntésnél szokásos lineáris tűréshatárokat (±0,1 – ±0,2 mm).
Egyfészkű, kis szériás szerszám és moduláris megoldások
A kis szériás projekteknél az egyfészkű szerszámok jelentik a kiindulási alapot. Ezek gyorsabban elkészíthetők, olcsóbban javíthatók, és a gyártási ciklusok között könnyebben módosíthatók.
Azoknál az alkatrészeknél, amelyeknél később nagyobb gyártási volumen várható, a kis szériás szerszám olyan kialakítása, amely már eleve számol a jövőbeli betétekkel, feleslegessé teszi a teljes szerszámkeret későbbi átépítését.
A moduláris szerszámkialakítás ezt továbbfejleszti: közös szerszámalapban cserélhető betéteket alkalmaz. A közös alap és a többféle betétkészlet lehetővé teszi a gyártó számára, hogy egyetlen befogóegységgel több, egymáshoz kapcsolódó alkatrészt is gyártson, így az alap költségei megoszlanak a különböző projektek között.
Ez a megközelítés kiválóan alkalmazható közös geometriával rendelkező termékcsaládok vagy szerelvények esetében.
Mi határozza meg az egységköltséget és a szállítási sebességet?
A kis szériás nyomásos öntésnél az egységköltség és az átfutási idő egészen más megközelítést igényel, mint a nagy sorozatú gyártásnál. A gazdaságosság megőrzése érdekében a mérnökök „fordított stratégiát” alkalmaznak a szerszám bonyolultsága és a másodlagos megmunkálási műveletek közötti egyensúly megteremtésére:
- A szerszámköltség megtérülése a meghatározó tényező: Kis szériák esetén a szerszám kezdeti költsége határozza meg az egyes alkatrészek árát. Például egy 15 000 dolláros szerszám költsége 500 darabra elosztva darabonként 30 dollárnyi szerszámköltséget jelent – az anyag- és gépköltségek hozzáadása előtt.
- Egyszerű szerszámok, fokozott CNC-használat: A nagy sorozatú gyártáshoz használt szerszámok drága csúszkákat és emelőelemeket alkalmaznak a másodlagos műveletek kiküszöbölésére. A kis szériás projekteknél éppen az ellenkezője történik: a kezdeti költségek minimalizálása érdekében a szerszámot egyszerűen alakítják ki. Az olyan részleteket, mint az alámetszések, az oldalirányú csúszkát igénylő részek vagy a nagy pontosságú furatok, szándékosan a másodlagos CNC-megmunkálásra hagyják.
- Mellőzzük a sorjázó szerszámokat: Kis szériák esetén nem gazdaságos automatizált sorjázó szerszámokat alkalmazni. A beömlőcsonk eltávolítását és a sorjázást kézi marással vagy szabványos CNC-megmunkálással végzik. 500 darab legyártása során némileg több gépi megmunkálási időt igénybe venni lényegesen olcsóbb, mint bonyolult mechanikai megoldásokat beépíteni a szerszámba.
- Rövidebb átfutási idők: A szerszám egyszerű kialakítása gyorsabb szállítást tesz lehetővé. Kisszériás szerszámok esetében a rajz jóváhagyásától az első mintadarab elkészültéig tartó folyamat jellemzően 3–6 hetet vesz igénybe. Az egyszerűbb, P20-as acélból készült szerszámoknál ez az időtartam a rövidebb tartományba esik, míg a bonyolultabb kialakítás meghosszabbítja a folyamatot.
A kisszériás nyomásos öntés összehasonlítása alternatív eljárásokkal
Ha tisztában vagyunk azzal, hol helyezkedik el a kisszériás nyomásos öntés a versenytárs gyártási eljárásokhoz képest, elkerülhetjük a nem megfelelő technológiába történő beruházást.
Kisszériás nyomásos öntés kontra CNC-megmunkálás
Bár a tömör tömbből történő CNC-megmunkálás kiváló megoldás egyszerű, rendkívül kis darabszámú prototípusokhoz, gazdaságossága a darabszám és a bonyolultság növekedésével gyorsan romlik.
- A bonyolultság költsége: Belső üregekkel, vékony falú részekkel vagy összetett külső ívekkel rendelkező alkatrészek esetében a nyomásos öntés lényegesen költséghatékonyabb.
- Anyaghulladék: A forgácsoló megmunkálás során hatalmas mennyiségű anyag és drága gépi idő vész el a fém eltávolítása közben. A nyomásos öntés másodpercek alatt állít elő a végleges formához közeli (ún. „near-net-shape”) alkatrészt.
- Anyagsűrűség: A megmunkálás szerkezetileg tömör, pórusmentes alkatrészt eredményez; ez a legfőbb előnye az öntéssel szemben.
Kis darabszámú nyomásos öntés kontra lemezmegmunkálás
Az összeállított szerkezetek – például hegesztett lemezházak vagy tartóelemek – geometriailag megfelelhetnek az öntött alkatrésznek, ám az alkatrészek közötti egyöntetűség tekintetében elmaradnak attól.
- Egyetlen művelet kontra összeszerelés: A nyomásos öntés több funkcionális elemet egyesít egyetlen darabban, így feleslegessé válik a hegesztés, a szegecselés vagy az összetett összeszerelési lépések alkalmazása.
- Ismételhetőség: A kézi vagy robotizált hegesztéshez képest a nyomásos öntés kiváló méretpontossági ismételhetőséget biztosít több száz alkatrész gyártása során is.
- Felületi minőség: Az öntött alkatrész egységes, varratmentes külső felületet biztosít, ami hegesztett kötésekkel nehezen érhető el.
Kis szériás nyomásos öntés kontra homoköntés
A homoköntés gyakran a legmegfelelőbb eljárás rendkívül kis darabszámok (1–50 darab) vagy igen nagy méretű alkatrészek esetén, mivel szinte semmilyen beruházást nem igényel állandó szerszámzatba.
- Szerszámozási költségek: A homoköntés előnyösebb a kezdeti mintaköltségek tekintetében, ám az alkatrészenkénti költségek terén hátrányba kerül, amint a darabszám eléri a több százas nagyságrendet.
- Felületi minőség: A homoköntés durva, texturált felületet eredményez. A nyomásos öntés sokkal simább felületet biztosít, amely gyakran azonnal alkalmas festésre vagy bevonatolásra.
- Tűréshatárok: A homoköntött alkatrészek tűréshatárai tágak, és általában jelentős utólagos megmunkálást igényelnek. A nyomásos öntésnél a szigorú tűréshatárok már a formából kivéve is könnyen teljesíthetők.
Kis szériás nyomásos öntés kontra precíziós öntés
A precíziós öntés (más néven viaszveszejtéses öntés) kiváló felületi részletgazdagságot tesz lehetővé, és olyan különleges anyagok megmunkálására is alkalmas – például rozsdamentes acél vagy titán –, amelyekre a nyomásos öntés nem képes.
- Anyagmegfelelőség: Ha az alkatrésznek acélból kell készülnie, válassza a precíziós öntést. Alumínium, cink vagy magnézium esetén a nyomásos öntés a kedvezőbb megoldás.
- Ciklusidő és egységköltség: A precíziós öntési eljárás köztudottan lassú és munkaigényes. Néhány száz darabot meghaladó alumínium- vagy cinkalkatrész-gyártás esetén a nyomásos öntés sokkal gazdaságosabb.
Kis szériás nyomásos öntés kontra 3D nyomtatás
A fém- és műgyanta-alapú 3D nyomtatás kiválóan alkalmas a geometriai kialakítás gyors ellenőrzésére, ám nem helyettesíti teljes mértékben a sorozatgyártási folyamatot.
- Mechanikai tulajdonságok: A 3D nyomtatással készült fém alkatrész nem adja vissza a nagynyomású öntéssel előállított alkatrész szemcseszerkezetét vagy pontos mechanikai viselkedését.
- A megfelelő munkafolyamat: A felkészült mérnökcsapatok a fejlesztés korai szakaszában 3D nyomtatást alkalmaznak az illeszkedés ellenőrzésére és az esetleges ütközések (interferenciák) feltárására. A végleges terv elfogadása után áttérnek a kis szériás nyomásos öntésre a funkcionális tesztelés és az átmeneti (híd-) gyártás érdekében.
Moldie: Megbízható partnere a kis szériás és prototípus nyomásos öntés terén
A kis szériás gyártásról a nagyüzemi termelésre való átállás nem feltétlenül igényel hatalmas kezdeti befektetést. A Moldie saját mérnökcsapattal és öntőgépekkel gyárt kis szériás és prototípus nyomásos öntőszerszámokat, valamint alkatrészeket, ezzel segítve Önt a pénzügyi kockázatok csökkentésében és a piacra lépés felgyorsításában.
Készen áll projektjei értékelésére? Látogasson el weboldalunkra, és kérjen versenyképes árajánlatot még ma!







