
A nyomásos öntőszerszám-acélok központi szerepet játszanak a modern nyomásos öntőformák gyártásában. Ezek az anyagok különböznek a hagyományos szerszámacéloktól, mivel optimális egyensúlyt teremtenek a keménység, a szívósság és a hőállóság között.
Ez a blogbejegyzés útmutatóként szolgál a nyomásos öntőszerszám-acélok tulajdonságainak és kiválasztási szempontjainak megismeréséhez, így jobban átláthatja beszállítója gyártási folyamatait, és hatékonyabban kommunikálhat a tervezési és gyártási szakaszokban.
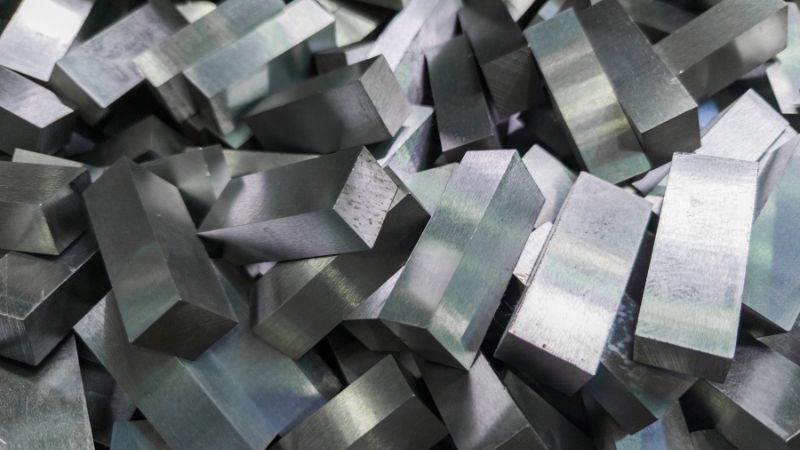
Melegalakító szerszámacélok nyomásos öntéshez
Egyszerűen fogalmazva, a nyomásos öntőszerszám-acél olyan szerszámacél-típus, amelyet kifejezetten olyan öntőformák és szerszámok készítésére fejlesztettek ki, amelyeknek nagy erőhatás, súrlódás és hőterhelés mellett is meg kell őrizniük alakjukat. Ezeket hidegalakító, melegalakító és műanyagipari öntőforma-acélokra lehet csoportosítani. Ezek közül a melegalakító szerszámacélok szorosan kapcsolódnak a nyomásos öntőformákhoz.
A melegalakító szerszámacélok ellenállnak az ismétlődő magas hőmérsékletnek és mechanikai igénybevételnek. Kovácsolószerszámok, nyomásos öntőformák és melegextrudáló szerszámok alapanyagául szolgálnak.
Gyakori melegalakító szerszámacélok nyomásos öntőformákhoz
Alumínium és cink nyomásos öntésénél a legszélesebb körben alkalmazott melegalakító acél a H13, mivel a melegszilárdság, a szívósság és a megmunkálhatóság olyan stabil kombinációját kínálja, amely ideális az összetett formák és betétek számára.
A különböző változatok és egyenértékű minőségek (például az 1.2344 vagy az SKD61) a helyi szabványoktól és a kínálattól függően hasonló teljesítményt nyújtanak. Különösen nagy igénybevételt jelentő körülmények vagy hosszú élettartamú szerszámok esetén gyakran választanak prémium vagy módosított H13 minőségeket, amelyek tisztasága és szívóssága jobb.
A nyomásos öntőszerszám-acélok tulajdonságai és előnyeik a formagyártásban
A nyomásos öntőformákhoz használt szerszámacéloknak szélsőséges körülmények között kell helytállniuk. Értéküket azok a sokrétű tulajdonságok adják, amelyek a gyakorlati gyártás során hasznosnak bizonyulnak.
Keménység és kopásállóság a nyomásos öntésnél
A nyomásos öntőformák esetében a keménység kulcsfontosságú tényező az alkatrészek és a szerszám különböző részeinek kopásának szabályozásában. A megfelelően hőkezelt melegalakító szerszámacélok – például a H13 – alumínium nyomásos öntésnél jellemzően elérik a 46–52 HRC keménységet, miközben a sorozatgyártásban használt szerszámoknál a 48–50 HRC a leggyakoribb érték. Ez a keménység elegendő ahhoz, hogy korlátozza a gyártás során fellépő, gyors áramlású olvadék okozta eróziót.
A nagy kopásállóság segít a szerszámnak ellenállni az alábbiaknak:
- Erózió a nagy sebességű fémáramlásnak kitett területeken (beömlők, elosztócsatornák, túlfolyók)
- A szerszám felületéhez tapadásra hajlamos olvadt alumínium vagy cink
- A szerszám ismételt zárása és szorítása a kész alkatrészek kidobásakor
A szénből, krómból és vanádiumból képződő karbidbevonatok lassítják az anyagveszteséget a forró szerszámfelületen. A sima, jól polírozott felület és a megfelelő bevonat tovább csökkenti a súrlódást és a fémfelrakódást (forrasztódást), ezáltal meghosszabbítja a szerszám élettartamát és biztosítja az öntvény méreteinek állandóságát.
Szívósság és ütőmunka-állóság a befecskendezési terhelések során
Szívósság a nyomásos öntési alkalmazásokban ugyanolyan fontos, mint a keménység. A keménységtől abban különbözik, hogy a keménység a felületi kopással és benyomódással szembeni ellenállást jelenti, míg a szívósság az ütés hatására bekövetkező repedéssel és töréssel szembeni ellenállást. Ez a tulajdonság különösen fontos az alábbi esetekben:
- Vékony szerszámelemek és a nagy befecskendezési nyomásnak kitett területek
- Ismétlődő mechanikai igénybevételnek és ütésnek kitett területek (például a kidobótüskék és az osztósíkok közelében)
Nagy ütésállóság csökkenti a hirtelen törés kockázatát olyan esetekben, amikor a szerszámot nem megfelelő illeszkedés, a fémolvadék nyomásának hirtelen megugrása vagy az egyenetlen melegítés és hűtés okozta hősokk éri.
Korrózióállóság
Bár a nyomásos öntőformáknak nincs szükségük a rozsdamentes acél teljes korrózióállóságára, a mérsékelt korrózióállóság mégis előnyös a mindennapi üzemeltetés és karbantartás szempontjából. A melegalakító szerszámacélokban található króm segít lassítani a rozsdásodást a gyártási ciklusok közötti időszakban, tároláskor, illetve hűtővíz vagy párás környezet jelenlétében.
A korrózió kezdetben pontszerű marások (pitting) vagy elszíneződések formájában jelentkezik a szerszámüreg felületén, a csúszóelemeken és a magokon. Ezek a hibák átkerülhetnek az öntvényekre is, ami megnehezítheti a szerszámból való kivételt és növelheti a tisztítási időt. Ezért a megfelelő szerszámacél kiválasztása mellett szükség van a szakszerű tisztításra, rozsdagátló olajok alkalmazására és a szabályozott körülmények közötti tárolásra is a felületi minőség megőrzése, valamint a karbantartás miatti nem tervezett állásidő csökkentése érdekében.
Méreti és hőstabilitás
Méretstabilitás elengedhetetlen a szűk tűrések tartásához a nyomásos öntőformákban. A szerszámokhoz használt acéloknak hőkezelés után és teljes élettartamuk során is meg kell őrizniük alakjukat.
A nyomásos öntésnél a stabilitás kulcsfontosságú szempontjai a következők:
- Csekély mértékű alakváltozás hőkezelés során, így az üregméretek a megmunkálási ráhagyások határain belül maradnak
- Jó megeresztés-állóság, így a keménység és a szilárdság stabil marad az öntőszerszám üzemi hőmérsékletén
- Hőfáradással szembeni ellenállás, ami korlátozza a hősokk okozta repedezettség és a felületi repedések kialakulását számos öntési ciklus során
A jó hőstabilitással rendelkező melegalakító szerszámacélok megakadályozzák a szerszám lágyulását, alakváltozását és túlzott méretnövekedését az ismétlődő hevítés és hűtés során. Ez a stabilitás segít megőrizni az osztósíkok szoros illeszkedését és a zárófelületek épségét, valamint fenntartja a magok és betétek pontos pozícióját, közvetlenül elősegítve az állandó öntési pontosságot és a szerszám hosszabb élettartamát.
Hogyan befolyásolja a szerszámacél teljesítménye a nyomásos öntőszerszámot és a gyártást?
Ha a fenti műszaki részletek túl bonyolultnak tűnnek, az alábbi táblázat bemutatja, hogyan javítják ezek a tulajdonságok a termékminőséget és a hatékonyságot:
|
Tulajdonság
|
Megnyilvánulás a gyártás során
|
|---|---|
|
Keménység / kopásállóság
|
Hosszabb szerszámélettartam, stabilabb méretek, kevesebb változás a kritikus területeken
|
|
Szívósság
|
Kisebb kockázat a magok törésére, az élek lepattogzására vagy a szerszám hirtelen meghibásodására
|
|
Hőstabilitás
|
Egyenletes alkatrészméretek, pontos osztósíkok és megbízható zárófelületek
|
|
Korrózióállóság
|
Tisztább szerszámüregek, kevesebb felületi hiba, csökkentett tisztítási és állásidő
|
|
Hőfáradás
|
Tartósan simább felületek, kevesebb javítás és hegesztés a szerszámon
|
Egyeztessen nyomásos öntési beszállítójával
Ez a blogbejegyzés rövid áttekintést nyújt a szerszámacélokról, ám számos egyéb tényezőt is figyelembe kell venni; a részletekért érdemes konzultálnia a nyomásos öntőszerszám gyártójával. Árajánlatkéréskor érdemes megadni:
- Konkrét anyagokra vonatkozó igények
- A termék leírása vagy műszaki rajza
- Valamint egyéb információk, amelyek egyértelmű iránymutatást adnak a szerszámgyártónak
Ha bizonytalan abban, hogyan kezdjen hozzá, nyugodtan küldje el árajánlatkérését, a Moldie szakértői pedig örömmel segítenek Önnek.
Gyakran ismételt kérdések
Mi határozza meg az adott alkalmazáshoz legmegfelelőbb szerszámacél-típust?
Kulcsfontosságú tényező az üzemi hőmérséklet. A melegalakítási eljárásokhoz – mint például a nyomásos öntés – olyan acélra van szükség, amely magas hőmérsékleten is megőrzi szilárdságát, míg a hidegalakítási feladatoknál a kopásállóság a döntő szempont.
A terhelés típusa is számít. A nagy ütésigényű műveletekhez a szívósabb acélok előnyösek, míg a hosszú sorozatgyártásnál a nagy kopásállóságú és mérettartó minőségek válnak be.
Hogyan befolyásolják a szerszámacél tulajdonságai a szerszám (öntőforma) teljesítményét?
A kopásállóság határozza meg, meddig őrzi meg alakját a szerszám. A nagy kopásállóság csökkenti az élek lekerekedését és a felületi sérüléseket az ismétlődő ciklusok során.
A szívósság mérsékli a repedés és a lepattogzás kockázatát. A hőállóság révén a szerszám magas üzemi hőmérsékleten is megőrzi keménységét.
Hogyan befolyásolja a keménység a nyomásos öntőformák élettartamát?
Nyomásos öntésnél a nagyobb keménység általában javítja az erózióval és kopással szembeni ellenállást a forma nagy áramlási sebességű területein, ami növeli a szerszám élettartamát. Ha azonban a keménység túl magas, csökken a szívósság, és megnő a repedés kockázata a vékony vagy erősen igénybevett részeken. A nyomásos öntést végző beszállítóval közösen meghatározott, kiegyensúlyozott keménységtartomány segít a hosszú élettartam elérésében, a rideg törés veszélye nélkül.
Melyik szerszámacélt használják leggyakrabban alumínium és cink nyomásos öntőformákhoz?
Az alumínium és cink nyomásos öntőformákhoz leggyakrabban a H13 acélt és annak megfelelőit (például 1.2344 vagy SKD61) alkalmazzák, mivel ezek ötvözik a melegszilárdságot, a szívósságot és a jó megmunkálhatóságot. Különösen nagy igénybevételt jelentő alkalmazásoknál prémium H13-változatok vagy egyéb, továbbfejlesztett melegalakító acélok is használhatók a hőrepedezéssel, erózióval és repedéssel szembeni jobb ellenállás érdekében.







