
Mi a hidegkamrás nyomásos öntés?
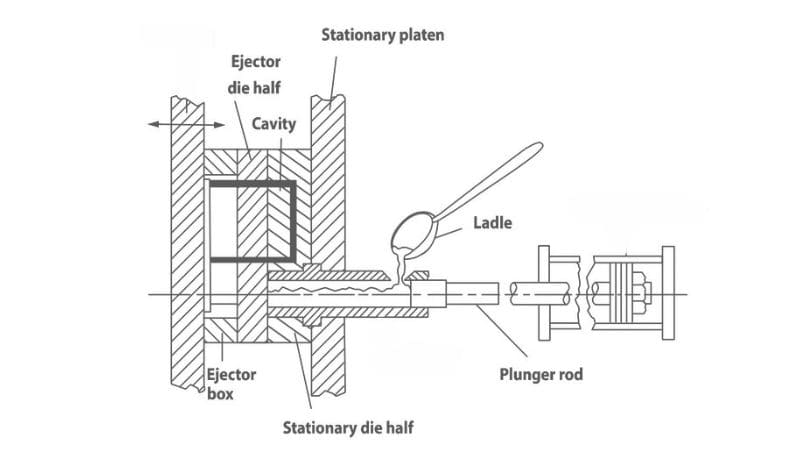
A gyártás világában számos módszer létezik a fém alkatrészekké történő alakítására. Az egyik hatékony eljárás a hidegkamrás nyomásos öntés, amely magas olvadáspontú fémek esetében alkalmazható. Ennél a technikánál nagy nyomást használnak az olvadt fém öntőformába történő befecskendezésére.
A hidegkamrás gép főbb részei
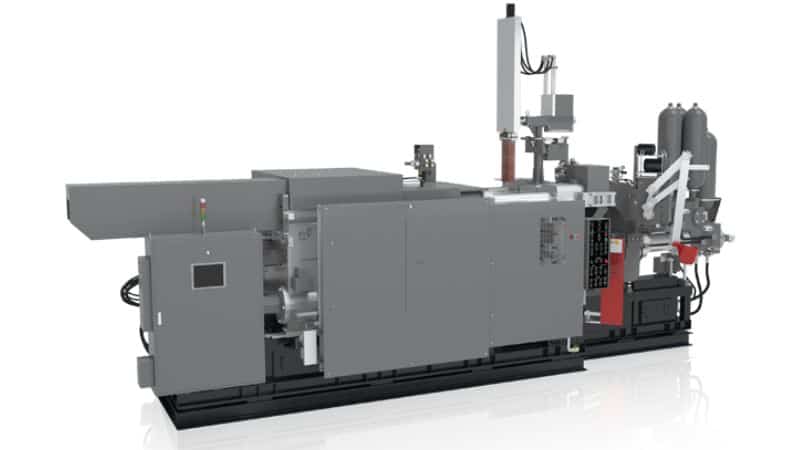
A hidegkamrás nyomásos öntőgép számos alapvető részegységből áll, amelyek összehangolt működésével hatékonyan állíthatók elő precíz fémalkatrészek.
A befecskendező rendszer– amely jellemzően egy hidraulikus vagy mechanikus dugattyú – felelős az olvadt fém öntőformába történő befecskendezéséért.
Az öntőkamra szabályozott befecskendezést tesz lehetővé azáltal, hogy minimálisra csökkenti a fém és a rendszer érintkezését. A szerszámegység– amely egy pozitív és egy negatív félből áll – a kívánt alakra formázza az olvadt fémet. Egy robusztus szorítómechanizmus nagy nyomáson tartja össze a szerszámfeleket a befecskendezés során.
Miután a fém megszilárdult, a kidobórendszer kidobócsapok vagy -lemezek segítségével, sérülésmentesen távolítja el a kész öntvényt.
Beépített hűtőcsatornák szabályozzák a hőmérsékletet a szerszámon belül, biztosítva a megfelelő megszilárdulást és csökkentve a ciklusidőt.
Emellett a hidraulikus rendszer működteti mind a befecskendező, mind a szorítómechanizmust, biztosítva a zavartalan és hatékony működéshez szükséges erőt.
Hidegkamrás nyomásos öntési gyártási folyamat
A hidegkamrás nyomásos öntési folyamat a megfelelő fémötvözetek kiválasztásával kezdődik; ezeket a fémeket először egy külső kemencében megolvasztják, biztosítva, hogy szennyeződésmentesen érjék el a szükséges folyékony állapotot.
Az olvadékot gondosan áttöltik a betöltőhüvelybe hidegkamrás öntőgépnél; ez a folyamat megköveteli a fém állandó hőmérsékleten tartását az idő előtti megszilárdulás megelőzése érdekében.
A hidegkamrás elrendezés lehetővé teszi a magasabb olvadáspontú fémek pontosabb kezelését, növelve ezzel az eljárás sokoldalúságát.
Ezt követően az öntőforma– amelyet gondosan előkészítettek és a nagy nyomás elviselése érdekében szorosan összezártak – kulcsfontosságú szerepet játszik a fém alakításában. A forma két precízen megmunkált félből áll, amelyek a végtermék kívánt geometriájának megfelelő üreget alkotják. Egy hidraulikus működtetésű dugattyú hatalmas nyomást fejt ki, hogy a betöltőhüvelyből az öntőforma üregébe préselje az olvadt fémet. Ez a nagynyomású befecskendezés biztosítja, hogy a fém kitöltse a forma minden apró részletét, kiküszöbölve a légzárványokat és garantálva a szerkezeti épséget.
Miután a formaüreg teljesen megtelt, a fém hűlni és szilárdulni kezd a forma belsejében. A hűtési időt gondosan szabályozzák az öntvény optimális keménységének és szilárdságának elérése érdekében. A megfelelő hűlés után a formafeleket szétválasztják, és kidobócsapok lépnek működésbe, hogy precízen eltávolítsák a megszilárdult öntvényt anélkül, hogy felületi hibákat vagy alakváltozást okoznának.
Mi a záróerő és a ciklusidő?
Záróerő
A záróerő az az erő, amelyet a nyomásos öntőgép fejt ki a szerszám két felének szoros összezárására az olvadt fém befecskendezése során.
A záróerő az alábbi képlettel számítható ki:
Záróerő = Üregnyomás × Vetületi felület
Záróerő = Üregnyomás × Vetületi felület
Ahol:
- Üregnyomás: az olvadékra a befecskendezés során kifejtett nyomás.
- Vetületi felület : a szerszámnak a befecskendezés irányára merőleges felülete.
Például, ha egy alkatrész vetületi felülete 120 cm², és a befecskendezéshez 800 kg/cm² nyomás szükséges, a szükséges záróerő az alábbiak szerint számítható ki:
Záróerő = 800 kg/cm² × 120 cm² = 96 000 kg, azaz körülbelül 96 tonna
Ciklusidő
Hidegkamrás nyomásos öntésnél a ciklusidő az egyik befecskendezési ciklustól a következőig eltelt teljes időt jelenti. Ez a ciklus jellemzően több szakaszból áll: szerszámzárás, befecskendezés, hűtés és kidobás. A teljes ciklusidő széles határok között változhat, de általában 2 másodperc és 1 perc közé esik.
A ciklusidő összetevői
- Zárási idő: A szerszámfelek befecskendezés előtti összezárásához és rögzítéséhez szükséges idő.
- Befecskendezési idő: Az a rövid időtartam (általában kevesebb mint 0,1 másodperc), amely alatt az olvadt fém bekerül a formába.
- Hűtési idő: Az az időtartam, amely szükséges ahhoz, hogy az olvadt fém teljesen megszilárduljon a formában. Ez a falvastagságtól és az anyag tulajdonságaitól függően változhat.
- Kivetési idő: A forma kinyitásához és a kész alkatrész kivetéséhez szükséges idő.
Melyek a hidegkamrás nyomásos öntés előnyei?
Az eljárás alkalmas magas olvadáspontú fémek kezelésére, mint például az alumínium és a rézötvözetek, külső olvasztókemence alkalmazásával, ami jobb hőmérséklet-szabályozást biztosít és megakadályozza az idő előtti megszilárdulást. Ez a módszer lehetővé teszi bonyolult és precíz formák létrehozását, kiváló felületi minőséggel, mivel a nagynyomású befecskendezés légzárványok nélkül tölti ki a forma minden részletét.
Emellett a hidegkamrás nyomásos öntésnél használt öntőformák tartósabbak, mivel kisebb hőterhelésnek vannak kitéve, ami hosszabb élettartamot és alacsonyabb karbantartási költségeket eredményez. A minőségellenőrzés hatékonyabbá válik a hőmérséklet, a nyomás és a befecskendezési sebesség pontos felügyelete révén, ami egyenletes minőségű és hibamentes öntvényeket eredményez. Az eljárás nagyobb rugalmasságot is biztosít, lehetővé téve olyan nagyobb és nehezebb alkatrészek gyártását, amelyek megfelelnek például az autóipar és a repülőgépipar követelményeinek.
Emellett javul az üzemi hatékonyság, mivel a külső kemence egyszerűsíti a karbantartást és csökkenti az állásidőt.
Összehasonlítás a melegkamrás nyomásos öntéssel
A melegkamrás nyomásos öntés főként abban különbözik, hogy a kamra folyamatosan érintkezik az olvadékfém-mel. Az eljárás jobban megfelel az alacsonyabb olvadáspontú fémekhez. A melegkamrás nyomásos öntés során az öntőformával összeköttetésben álló kamra az olvadékfémbe merül. Egy dugattyú közvetlenül az öntőformába préseli az olvadt fémet, így nincs szükség külön merítéses adagolásra.
Íme a főbb különbségek:
| Jellemző | Melegkamrás nyomásos öntés | Hidegkamrás nyomásos öntés |
| Olvasztókemence elhelyezkedése | A gépbe építve, közvetlen csatlakozással az öntőformához | A géptől elkülönítve; az olvadt fémet merőkanállal adagolják az öntőhüvelybe |
| Ciklusidő | Rövidebb, gyorsabb gyártási ciklusok (kb. 15 öntvény percenként) | Hosszabb ciklusidők a fém kézi adagolása miatt |
| Fémkompatibilitás | Alacsony olvadáspontú ötvözetekhez (pl. cink, magnézium) alkalmas | Magas olvadáspontú ötvözetekhez (pl. alumínium, réz) alkalmas |
| Befecskendezési nyomás | Alacsonyabb nyomás (1000–5000 psi) | Magasabb nyomás (2000–20 000 psi) |
| Szerszám/öntőforma élettartama | Hosszabb élettartam az alacsonyabb fémhőmérséklet miatt | Rövidebb élettartam a magasabb fémhőmérséklet miatt |
| Gyártási volumen | Hatékonyabb nagy volumenű gyártás esetén | Jobb kisebb darabszámú vagy nagyobb méretű alkatrészekhez alkalmas |
| Alkatrész-komplexitás | Kis méretű, egyszerű alkatrészekhez alkalmas | Ideális nagyobb és összetettebb alkatrészekhez |
| Felületminőség | Kiváló felületminőség és méretpontosság | Jó felületminőség, de utólagos megmunkálást igényelhet |
| Biztonsági szempontok | Kevesebb biztonsági kockázat az alacsonyabb hőmérséklet miatt | Több biztonsági intézkedést igényel a magasabb hőmérsékletű fémek kezelése miatt |
| Kezdeti beállítási költség | Alacsonyabb az egyszerűbb beállítás miatt | Magasabb a kiegészítő berendezések (külön kemence) miatt |
Megfelelő anyagválasztás hidegkamrás nyomásos öntéshez
Hidegkamrás nyomásos öntésnél kulcsfontosságú a megfelelő anyag kiválasztása, mivel ez közvetlenül befolyásolja az alkatrészek mechanikai szilárdságát és hőállóságát.
A hidegkamrás nyomásos öntési projekthez többféle fém közül választhat. Alumínium Kiváló választás kis tömege és nagy szilárdsága miatt. További lehetőségek: magnéziumötvözetek, amelyek még az alumíniumnál is könnyebbek, valamint rézötvözetek , amelyek kiváló elektromos vezetőképességükről ismertek.
Hidegkamrás nyomásos öntéssel készült alkatrészek alkalmazása
A hidegkamrás nyomásos öntés lehetővé teszi a különböző iparágakban használt robusztus alkatrészek gyártását, minden alkalommal tartós és pontos végeredményt biztosítva.
Az autóipar például ezt az eljárást alkalmazza motorblokkok és sebességváltó-házak gyártásánál, amelyek nagy szilárdságot és pontosságot igényelnek. A repülőgépiparban a gyártók ezt a módszert részesítik előnyben repülőgép-alkatrészek – például hajtómű- és futómű-elemek – esetében, ahol a megbízhatóság kulcsfontosságú.
Együttműködés a Moldiecasting
Tapasztalt mérnökcsapatunk elkötelezett a tartós és kevés karbantartást igénylő öntőformák tervezése iránt. A Moldiecasting tisztában van azzal, hogy a hatékony formatervezés elengedhetetlen a sikeres öntési folyamathoz, így biztosítva, hogy termékei megfeleljenek a magas minőségi és pontossági elvárásoknak.
A Moldiecastinggal való együttműködés folyamata egyszerű és hatékony:
- Kezdeti konzultáció: Elküldheti 2D/3D rajzait vagy mintadarabjait, ami segíti az Ön specifikációihoz igazított részletes termékterv elkészítését.
- Terv jóváhagyása: A terv elkészítése után lehetősége nyílik annak áttekintésére és jóváhagyására a folyamat folytatása előtt, biztosítva az elképzeléseivel való összhangot.
- Egyedi öntőforma-tervezés: A jóváhagyást követően a Moldie megkezdi az egyedi öntőforma tervezését fejlett CAD/CAM/CAE szoftverek segítségével, lehetővé téve az Ön pontos igényeinek zökkenőmentes integrálását.
A szerszámgyártás teljes folyamata során fejlett technológiát alkalmazunk. Minőségirányítási rendszerünk nagy pontosságú vizsgálóberendezéseket – például koordináta-mérőgépeket és 3D szkennereket – is magában foglal, így garantálva, hogy minden egyes szerszám megfeleljen a szigorú minőségi előírásoknak.
Amennyiben nyomásos öntéssel készült alkatrészekre van szüksége, kérjük, lépjen kapcsolatba velünk..
Gyakran ismételt kérdések
Hogyan viszonyul a hidegkamrás nyomásos öntés gyártási sebessége a többi öntési eljáráséhoz?
A hidegkamrás nyomásos öntés ciklusideje hosszabb lehet a melegkamrás eljárásénál, mivel itt plusz lépésként jelentkezik az olvadt fém adagolása, valamint a kamra hűtése az újabb adag fém betöltése előtt.
Ennek ellenére rendkívül hatékony megoldás a nagy volumenű gyártásban; nagy mennyiségek esetén gyakran felülmúlja az olyan módszereket, mint a gravitációs kokillaöntés vagy a homoköntés.







