
A motorblokkok a belső égésű motorok szerkezetileg leginkább igénybevett alkatrészei közé tartoznak. Az öntési folyamat megfelelő kivitelezése ezen a szinten komoly kihívást jelent – különösen a nyomásos öntéssel készülő motorblokkok esetében –, mivel az ötvözet kiválasztása, a szerszámtervezés és a folyamatszabályozás is összetett feladat.
Ez az útmutató a motorblokkhoz kapcsolódó, nyomásos öntéssel készülő alkatrészek beszerzésének és gyártásának kulcsfontosságú szempontjait ismerteti, beleértve az alábbiakat:
- Mikor jelent megfelelő választást a nyomásos öntés?
- Mely tervezési tényezők befolyásolják a gyárthatóságot és a szerszámozás összetettségét?
- Hogyan hat az anyagválasztás a teljesítményre?
- Milyen minőségellenőrzési intézkedések segítik az egyenletes gyártási minőséget?
- Mely beszállítói képességek a legfontosabbak?
A motorblokk-projekteket értékelő mérnökök és beszerzési csoportok olyan, technológiai szintű részleteket találnak itt, amelyek segítségével megalapozottabb kérdéseket tehetnek fel, és korábban azonosíthatják a megfelelő gyártási partnert.
A nyomásos öntés szerepe a motorblokk-gyártásban
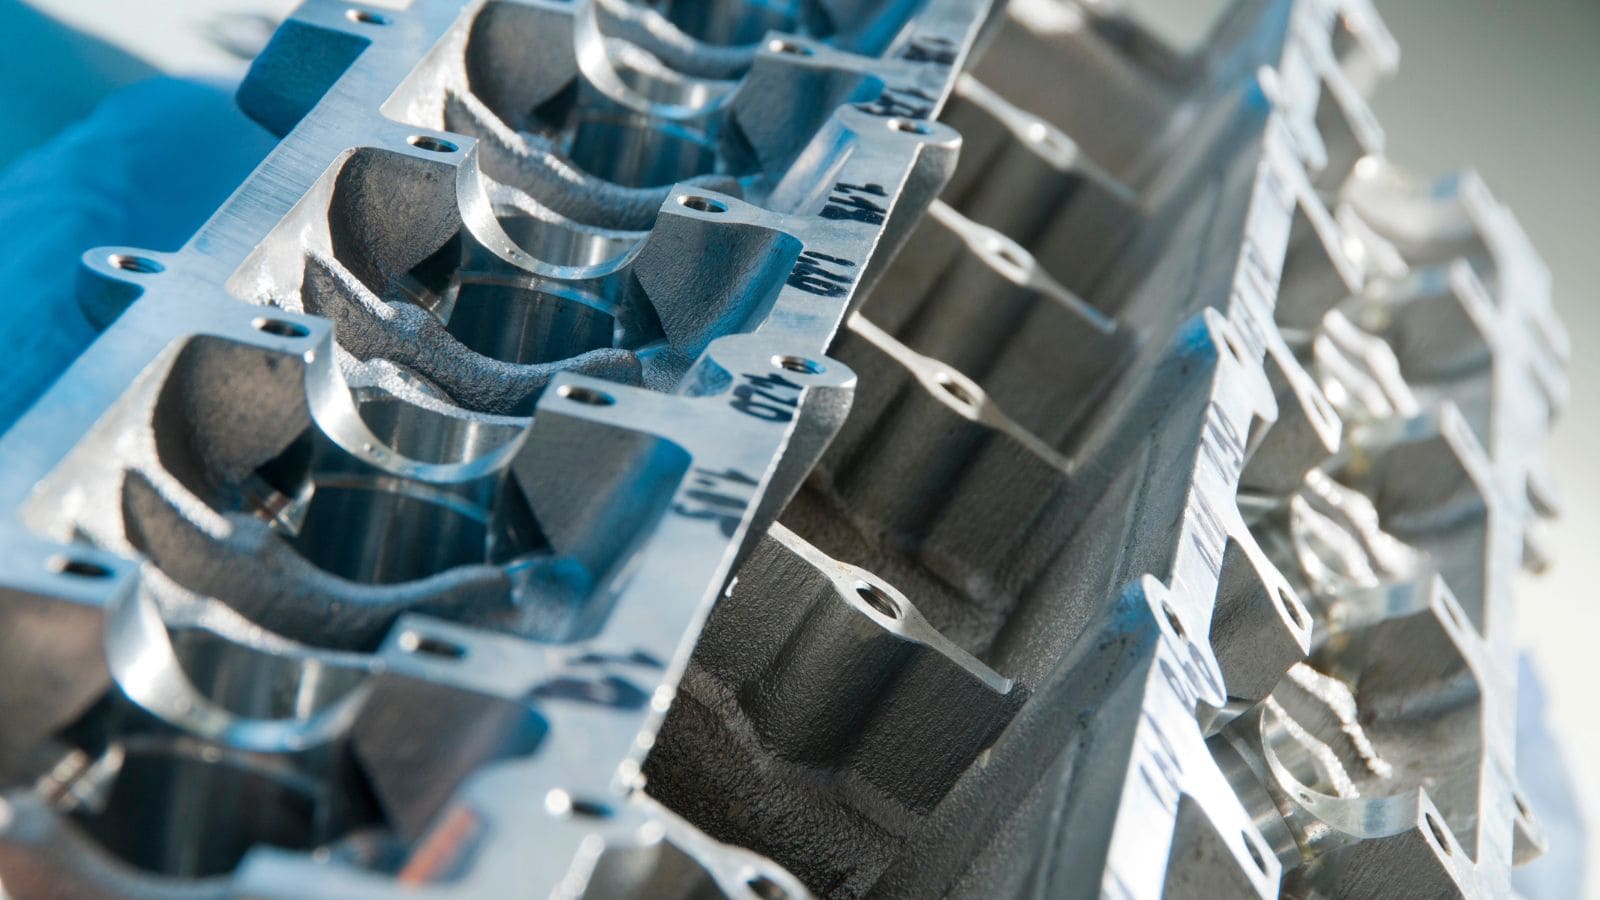
Az öntött alumínium motorblokkok nagy szerkezeti szilárdságot, méretstabilitást és szivárgásmentes belső csatornákat igényelnek. Ezek a teljesítménykövetelmények szigorú elvárásokat támasztanak az öntvénytervezéssel, a szerszámok minőségével és a folyamatszabályozással szemben.
A legmegfelelőbb öntési eljárás kiválasztása számos tényezőtől függ, beleértve a gyártási volument, az alkatrész geometriáját és az anyagjellemzőkre vonatkozó követelményeket. A rendelkezésre álló lehetőségek közül a nagynyomású öntés (HPDC) sajátos megközelítést képvisel, mivel praktikus választás a közepes és nagy volumenű projektek esetében, ahol a szerszámozási költségek nagyobb darabszámon oszthatók el.
Kisebb volumenű projektek vagy rendkívül összetett belső csatornákkal rendelkező alkatrészek esetén gazdaságosabb megoldást jelenthetnek az alternatív öntési eljárások – például az alábbi táblázatban felsoroltak.
HPDC összehasonlítása homoköntéssel és öntöttvas öntési eljárásokkal
|
Eljárás
|
Ideális alkalmazás
|
Előnyök
|
Korlátok
|
|---|---|---|---|
|
HPDC (Nagynyomású öntés)
|
Közepes és nagy sorozatszámú alumínium alkatrészek
|
Gyors ciklusidő, jó ismételhetőség, készméret-közeli (near-net-shape) kialakítás
|
Magas szerszámköltség, korlátok a belső geometriák terén
|
|
Homoköntés
|
Alacsonyabb sorozatszám, összetett belső járatok
|
Rugalmas alkalmazhatóság, alacsonyabb szerszámköltség
|
Lassabb folyamat, durvább felület, több utólagos megmunkálás
|
|
Öntöttvas öntés
|
Nagy igénybevételnek kitett öntöttvas motorblokkok
|
Nagy merevség és kopásállóság
|
Nagyobb tömeg, lassabb gyártás
|
Fontos tervezési szempontok nyomásos öntésű motorblokkoknál
A motorblokk kialakítása közvetlen hatással van az önthetőségre, a szerszám bonyolultságára és a későbbi megmunkálási igényekre. Nyomásos öntésű alkatrészek esetében már a tervezés korai szakaszában értékelni kell olyan tényezőket, mint a belső járatok elrendezése, a falvastagság egyenletessége és az anyagáramlás viselkedése a formában, a gyártási kockázatok csökkentése és az általános költséghatékonyság javítása érdekében.
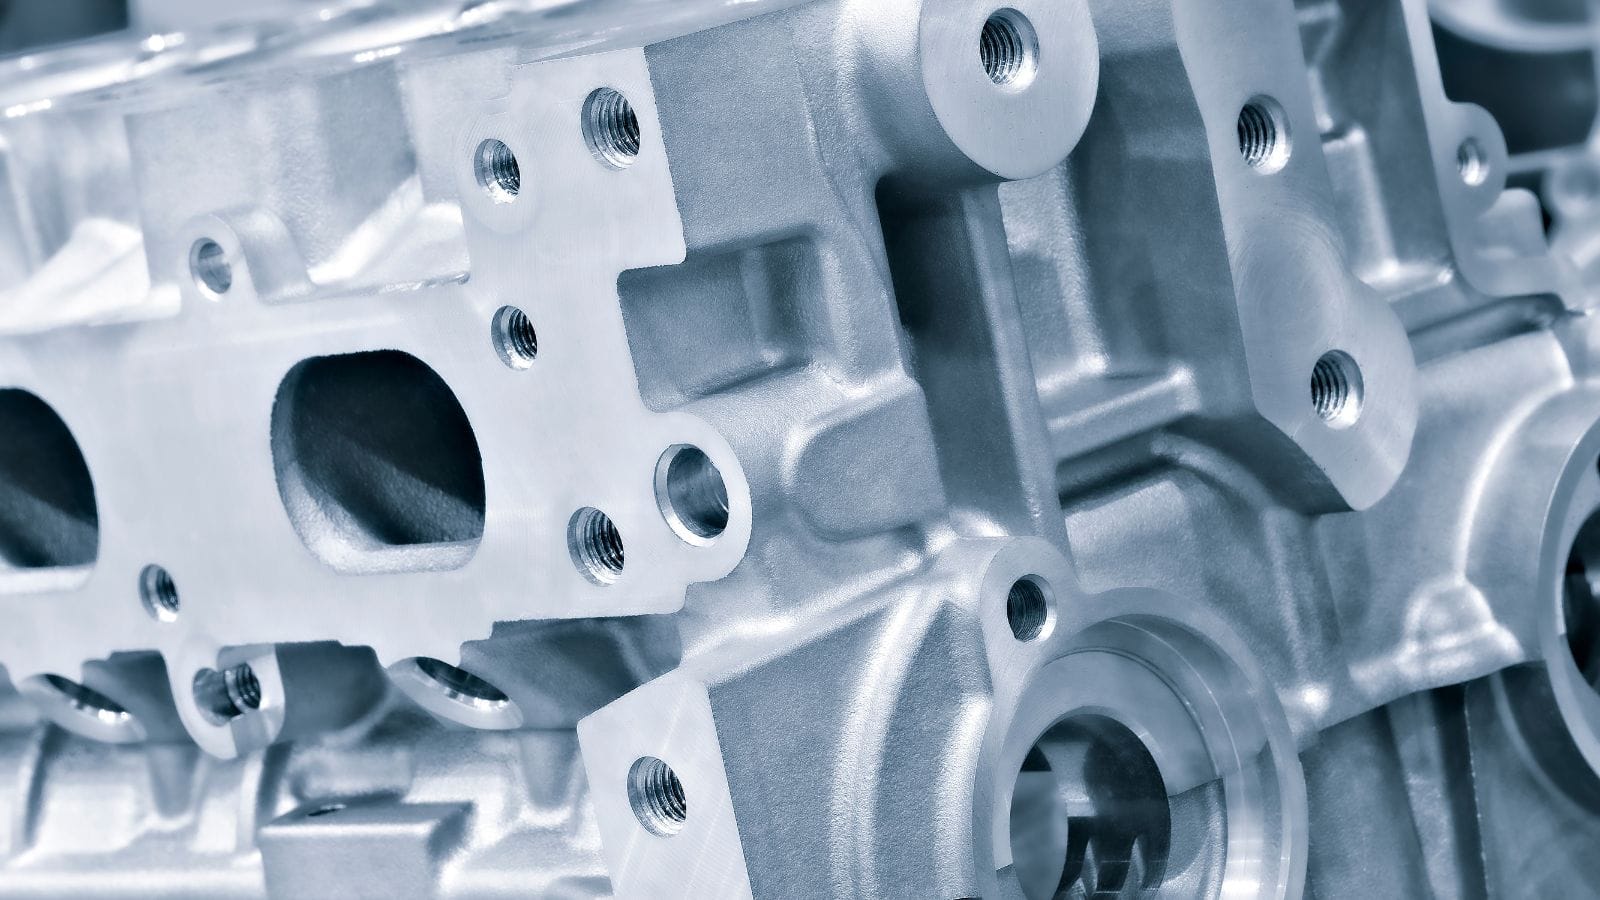
Belső járatok és funkcionális geometria
Az olyan belső elemek – mint például a hűtőfolyadékot szállító hűtőköpenyek, az olajjáratok és a hengerfurat-csatlakozások – gyakran a motorblokk-öntvény legkritikusabb részei közé tartoznak. Ezen területek esetében a szerkezeti szilárdság, a magas hőmérséklet melletti hőtechnikai teljesítmény és a komplex geometria követelményeit kell összehangolni a rendelkezésre álló, korlátozott méretű öntvénytérfogaton belül.
Nyomásos öntésű alkatrészek esetében a bonyolult belső járatok – amelyek például a főtengely-szerelvényt vagy az öntvénybe ágyazott vas perselyeket fogadják be – növelhetik a szerszámozás bonyolultságát, és a végső funkcionális követelmények teljesítése érdekében további megmunkálási műveleteket tehetnek szükségessé. A gyártásorientált tervezés (DFM) korai szakaszban történő felülvizsgálata és az öntési folyamat szimulációja (mold flow analízis) segít megerősíteni, hogy a terv alapján az alkatrész megbízhatóan és gazdaságosan gyártható-e.
Falvastagság és megmunkálási szempontok
A falvastagság egyenletessége az egyik legfontosabb tervezési tényező a nagynyomású öntésnél. A keresztmetszet jelentős változásai növelhetik a zsugorodás, a vetemedés és a méreteltérések kockázatát, különösen a szerkezetileg kritikus alkatrészek esetében.
A jól megtervezett öntvénynek elő kell segítenie a hatékony utólagos megmunkálást is. A késztermékhez közeli méretű (ún. „near-net-shape”) gyártás segít csökkenteni a felesleges anyagmennyiséget, lerövidíteni a megmunkálási időt és javítani az anyagfelhasználás hatékonyságát; ez azonban a stabil öntvényméreteken és a már a kezdetektől fogva gyakorlatias megmunkálási terven alapul.
Öntési folyamat és szerszámozhatóság
A bonyolult motorblokk-öntvények szerszámkialakításának támogatnia kell a kiegyensúlyozott kitöltést, a hatékony légtelenítést és a megbízható formából való kiemelést. Ha az áramlási viszonyok nem megfelelően szabályozottak, az olyan hibák, mint a porozitás, a hidegkötés vagy a hiányos kitöltés, hátrányosan befolyásolhatják mind az alkatrész minőségét, mind a megmunkálás hatékonyságát.
Az öntési folyamat szimulációja ezért a projekt korai szakaszában végzett értékelés fontos részét képezi. Segít azonosítani a kitöltési egyenetlenségeket, a légzárványos területeket és egyéb gyártási kockázatokat még a szerszámkészítés megkezdése előtt, ezáltal csökkentve a fejlesztési időt és minimalizálva az utólagos módosítások költségeit.
Ötvözetválasztási szempontok motorblokkok nyomásos öntéséhez
Az anyagválasztás hatással van az öntvény teljesítményére, az alkatrész szilárdságára, a korrózióállóságra és a megmunkálás hatékonyságára. A motorblokkhoz kapcsolódó, nyomásos öntéssel készülő alkatrészek esetében gyakran alumíniumötvözeteket alkalmaznak, mivel ezek kedvező egyensúlyt biztosítanak a tömegcsökkentés, a hőtechnikai jellemzők és a gyártási hatékonyság között.
Alumínium motorblokk: Anyagjellemzők – előnyök és korlátok
Alumíniumötvözetek Széles körben alkalmazzák őket az autóipari öntvényeknél – különösen személygépkocsik és könnyű tehergépjárművek esetében –, mivel kiválóan ellenállnak a hűtőfolyadék okozta korróziónak, és magas hőmérsékleten is stabil teljesítményt nyújtanak.
Bár egyes alkalmazásoknál felmerül a magnézium használata is, számos autógyártó (OEM) a modern belső égésű motorok esetében az öntött alumíniumra tért át, támogatva ezzel a tömegcsökkentést, a hőelvezetést és a jármű általános hatékonyságát.
Az alumínium merevsége és kopásállósága azonban alacsonyabb a vasénál. Ezért az anyagválasztás során mindig figyelembe kell venni az alkatrész szerkezeti és funkcionális követelményeit. Például a nagy teljesítményű dízelmotoroknál továbbra is előfordulhat vas alkalmazása.
Gyakori alumíniumötvözetek nagynyomású öntéshez (HPDC)
|
Ötvözet
|
Típus
|
Főbb jellemzők
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Kiváló folyóképesség; széles körben alkalmazzák összetett, nagynyomású öntéssel készülő alkatrészeknél
|
|
A360
|
Al-Si-Mg
|
Jobb korrózióállóság; alkalmas fokozott környezeti igénybevétellel járó alkalmazásokhoz
|
|
A356 / A357
|
Al-Si-Mg
|
Hőkezelhető ötvözetek; olyan esetekben alkalmazzák őket, ahol nagyobb mechanikai teljesítményre van szükség
|
Ezek közül az A380 és az ADC12 a legelterjedtebb a nagynyomású öntésben, köszönhetően kedvező öntési tulajdonságaiknak és annak, hogy alkalmasak összetett geometriák kialakítására. Az A356 és A357 ötvözetek akkor jöhetnek szóba, ha nagyobb szilárdságra vagy hőkezelésre van szükség, bár alkalmazásuk általában igényesebb feldolgozási feltételeket követel meg.
Minőségellenőrzés és folyamatvalidálás
Az összetett öntött alkatrészek – például a motorblokkhoz kapcsolódó elemek – esetében a minőségellenőrzés kulcsfontosságú a gyártási kockázatok csökkentése, valamint a megbízható további megmunkálás és összeszerelés biztosítása érdekében. Gyakori problémák lehetnek a porozitás, a hidegfolyás (nem tökéletes összeolvadás) és a méreteltérések; ezek mindegyike hatással lehet a szerkezeti teljesítményre, a tömítettségre és az általános minőségi állandóságra.
Gyakori minőségi kockázatok a nyomásos öntésnél
Porozitás A porozitás, a hiányos kitöltés és a méretstabilitás hiánya a leggyakoribb problémák közé tartozik az összetett alumínium nyomásos öntvények esetében. Ezek a hibák befolyásolhatják a mechanikai szilárdságot, a tömítettséget és a megmunkálhatóságot, amennyiben nem kezelik őket már a szerszám- és folyamatfejlesztés korai szakaszában.
E kockázatok csökkentése érdekében a beszállítók jellemzően öntési folyamatszimulációt (mold flow analízist), stabil folyamatparamétereket és próbagyártásos ellenőrzést alkalmaznak a sorozatgyártás megkezdése előtt. A cél nem csupán a látható hibák kiszűrése, hanem az alkatrészminőség állandóságának biztosítása a teljes gyártási folyamat során.
Szivárgásvizsgálat és roncsolásmentes ellenőrzés
Hűtőközeg vagy olaj számára kialakított belső csatornákkal rendelkező alkatrészek esetében a szivárgásvizsgálat a minőségbiztosítás fontos részét képezi. A nyomáspróba segít megerősíteni, hogy a kritikus fontosságú csatornák megfelelően vannak kialakítva és tömítve, mielőtt az alkatrész az összeszerelés vagy a szállítás szakaszába kerülne.
Roncsolásmentes vizsgálati módszerek – például a röntgenvizsgálat – is alkalmazhatók a belső öntvényminőség felmérésére anélkül, hogy az alkatrészt fel kellene vágni. Ezek a módszerek segítenek a belső porozitás feltárásában és támogatják a folyamatvalidálást, különösen a szerszámpróbák és a gyártás kezdeti szakaszai során.
Méretellenőrzés és öntés utáni ellenőrzés
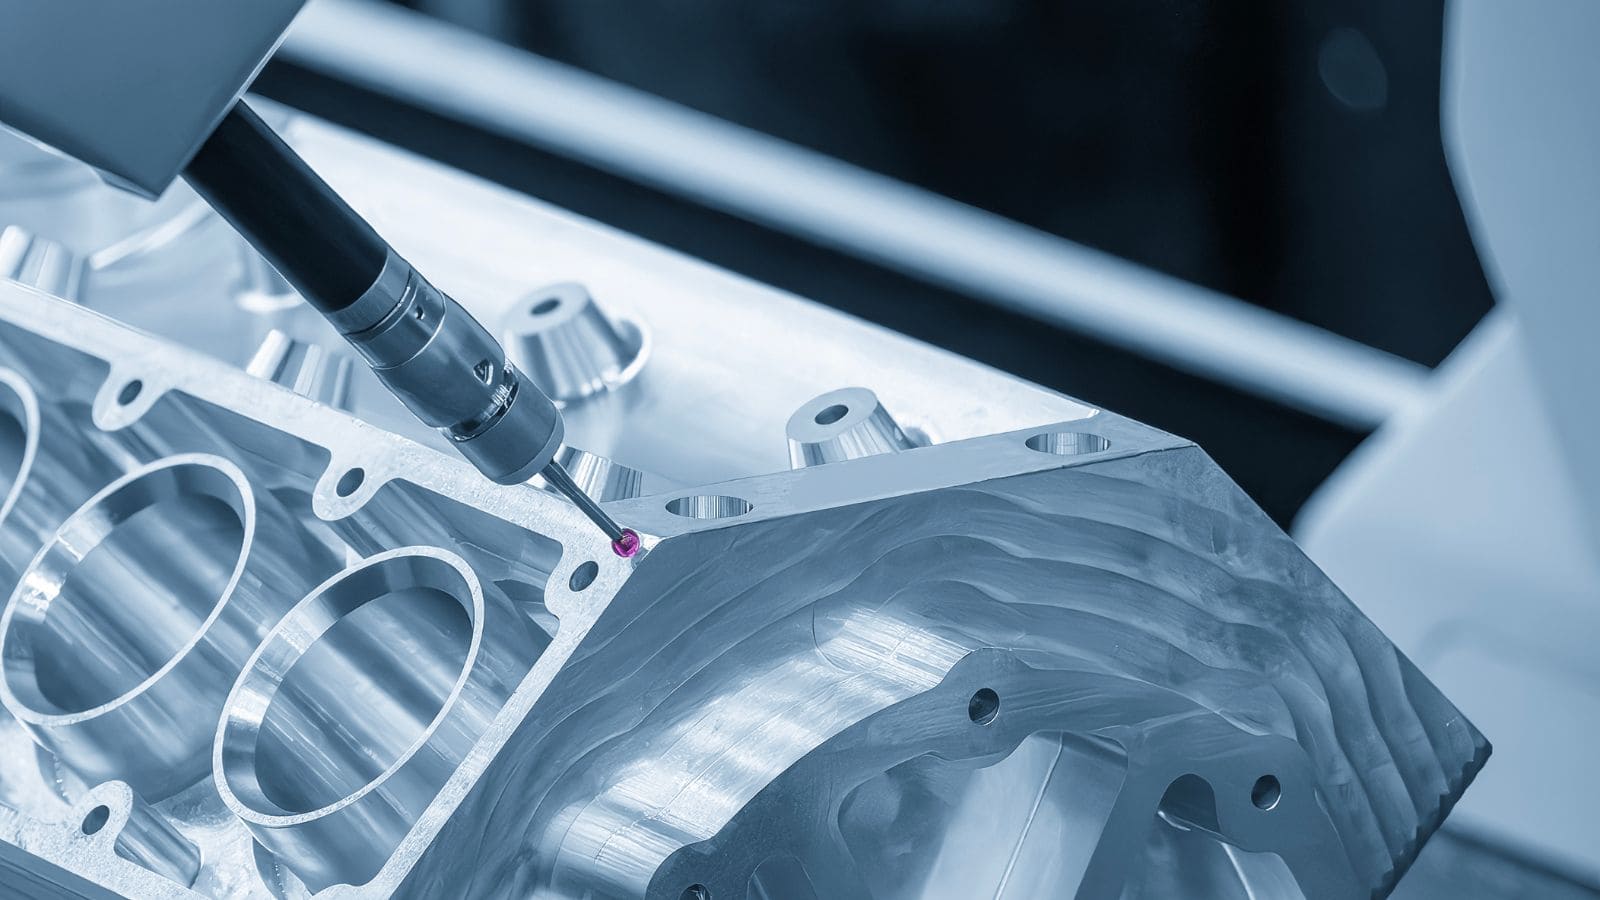
A méretpontosság elengedhetetlen azon alkatrészek esetében, amelyek utólagos megmunkálást vagy szigorú tűréshatárokat igénylő összeszerelést igényelnek. A CMM (koordináta-mérőgépes) vizsgálatot gyakran alkalmazzák a kritikus jellemzők ellenőrzésére, valamint annak igazolására, hogy az öntvény a szerszámpróbákat és a folyamatmódosításokat követően is megfelel az előírásoknak.
Összetettebb felületek vagy kontúros kialakítások esetén a 3D szkennelés további támogatást nyújthat a validálás során. Az átlátható vizsgálati jelentésekkel kombinálva ezek a módszerek segítenek a méretbeli eltérések korai felismerésében és a sorozatgyártás előtti megbízhatóság növelésében.
Szükséges beszállítói képességek
Nem minden nyomásos öntéssel foglalkozó beszállító rendelkezik a komplex szerkezeti alkatrészek gyártásához szükséges felszereltséggel. Motorblokkokkal kapcsolatos projektek esetében a beszállítói képességeknek túl kell mutatniuk az öntési folyamaton. A szerszámfejlesztésnek, a folyamatvalidálásnak, a megmunkálási támogatásnak és a minőségellenőrzésnek összehangoltan, egy egységes gyártási rendszer részeként kell működnie.
Szerszámtervezési és öntési folyamatszimulációs (mold flow) támogatás
Egy felkészült beszállítónak képesnek kell lennie a projekt támogatására már a szerszámozási szakaszban is, beleértve a gyártásorientált tervezést (DFM), a szerszámtervezést és az öntési folyamatszimulációt. A korai öntési folyamatszimuláció segít azonosítani az esetleges töltési egyensúlytalanságot, a légzárványok kockázatát és egyéb gyártási problémákat még a szerszám elkészítése előtt, ezzel csökkentve a fejlesztési késedelmet és a felesleges utómunkálatokat.
Az integrált CAD/CAM/CAE képességek javítják az alkatrésztervezés, a szerszámgyártás és a későbbi megmunkálási műveletek közötti kommunikációt. Ez különösen fontos olyan összetett öntvények esetében, amelyek szoros összehangolást igényelnek a szerszám pontossága és a későbbi méretellenőrzés között.
Ellenőrzés, megmunkálás és gyártástámogatás
Kritikus fontosságú öntött alkatrészek esetén előnyös olyan beszállítóval dolgozni, amely egyetlen gyártási rendszeren belül képes ötvözni az öntést, az ellenőrzést és a másodlagos megmunkálást. Ez csökkenti az átadással járó kockázatokat, javítja a nyomon követhetőséget, és lerövidíti a válaszidőt, ha folyamatmódosításra van szükség.
Házon belüli gyártás utáni CNC megmunkálás, méretellenőrzés és minőségügyi jelentéskészítés különösen értékes a szigorú tűréshatárokkal vagy funkcionális tömítési követelményekkel járó projektek esetében. A kiegészítő felületkezelési vagy összeszerelési támogatás szintén egyszerűsítheti az ellátási láncot a többlépcsős programokat kezelő ügyfelek számára.
Teendők az árajánlatkérés (RFQ) előtt
Nyomásos öntéssel készülő motorblokk-projekt árajánlatkérése előtt érdemes előre összeállítani a legfontosabb műszaki és kereskedelmi információkat. Ez lehetővé teszi a beszállító számára a megvalósíthatóság pontosabb felmérését és a hatékonyabb árajánlat elkészítését.
Az árajánlatkérés (RFQ) jellemzően az alábbi információkat tartalmazhatja:
- 2D-s rajzok és 3D-s CAD-fájlok
- Anyag- vagy ötvözet-specifikációk
- Becsült éves mennyiségek
- Megmunkálási követelmények
- Tömítettségi vagy szerkezeti teljesítményre vonatkozó követelmények
- Ellenőrzési és dokumentációs előírások
- Projektütemezés és szállítási határidők
Igény esetén a Moldiecasting támogatást nyújt az ügyfeleknek a korai szakaszban végzett DFM-elemzés (gyárthatósági szempontú tervezés), az öntési folyamat szimulációja (mold flow), a szerszámfejlesztés, a megmunkálás és az ellenőrzés terén, elősegítve a projekt hatékonyabb átmenetét a tervezési fázisból a gyártásba.
Indítsa el nyomásos öntési projektjét a Moldiecasting segítségével
A Moldiecasting integrált nyomásos öntési szolgáltatásokkal támogatja ügyfeleit, beleértve a DFM (gyárthatósági szempontú tervezési) felülvizsgálatot, az öntési folyamat szimulációját (mold flow analysis), a szerszámkészítést, a megmunkálást és az ellenőrzést. A bonyolult motorblokk-öntvények és egyéb szerkezeti alumíniumalkatrészek esetében a korai mérnöki támogatás segíthet a fejlesztési kockázatok csökkentésében és a gyártási hatékonyság növelésében.
Ha már rendelkezésre állnak a műszaki rajzok, a teljesítménykövetelmények vagy az éves mennyiségi célok, csapatunk segít a projekt megvalósíthatóságának és az árajánlat részleteinek felmérésében. Látogasson el a moldiecasting.com weboldalra, hogy elküldje ajánlatkérését, és egyeztessen a Moldie-val motorblokk-gyártási projektjéről.







