
Les blocs-moteurs figurent parmi les composants les plus exigeants sur le plan structurel de tout moteur à combustion interne. Maîtriser le procédé de moulage à ce niveau représente un défi majeur, notamment pour le moulage sous pression des blocs-moteurs, qui implique des choix complexes d’alliage, la conception du moule et la maîtrise du procédé.
Ce guide présente les principaux facteurs à prendre en compte pour l’approvisionnement et la fabrication de composants moulés sous pression liés aux blocs-moteurs, notamment :
- Quand le moulage sous pression est le bon choix
- Quels facteurs de conception influent sur la fabricabilité et la complexité de l’outillage
- Comment le choix des matériaux influe sur les performances
- Quelles mesures de contrôle qualité favorisent une production régulière
- Quelles capacités du fournisseur sont les plus importantes
Les ingénieurs et les équipes achats qui évaluent un programme de blocs-moteurs y trouveront les détails nécessaires sur le procédé pour poser de meilleures questions et identifier plus tôt le bon partenaire de fabrication.
Quelle place occupe le moulage sous pression dans la production des blocs-moteurs
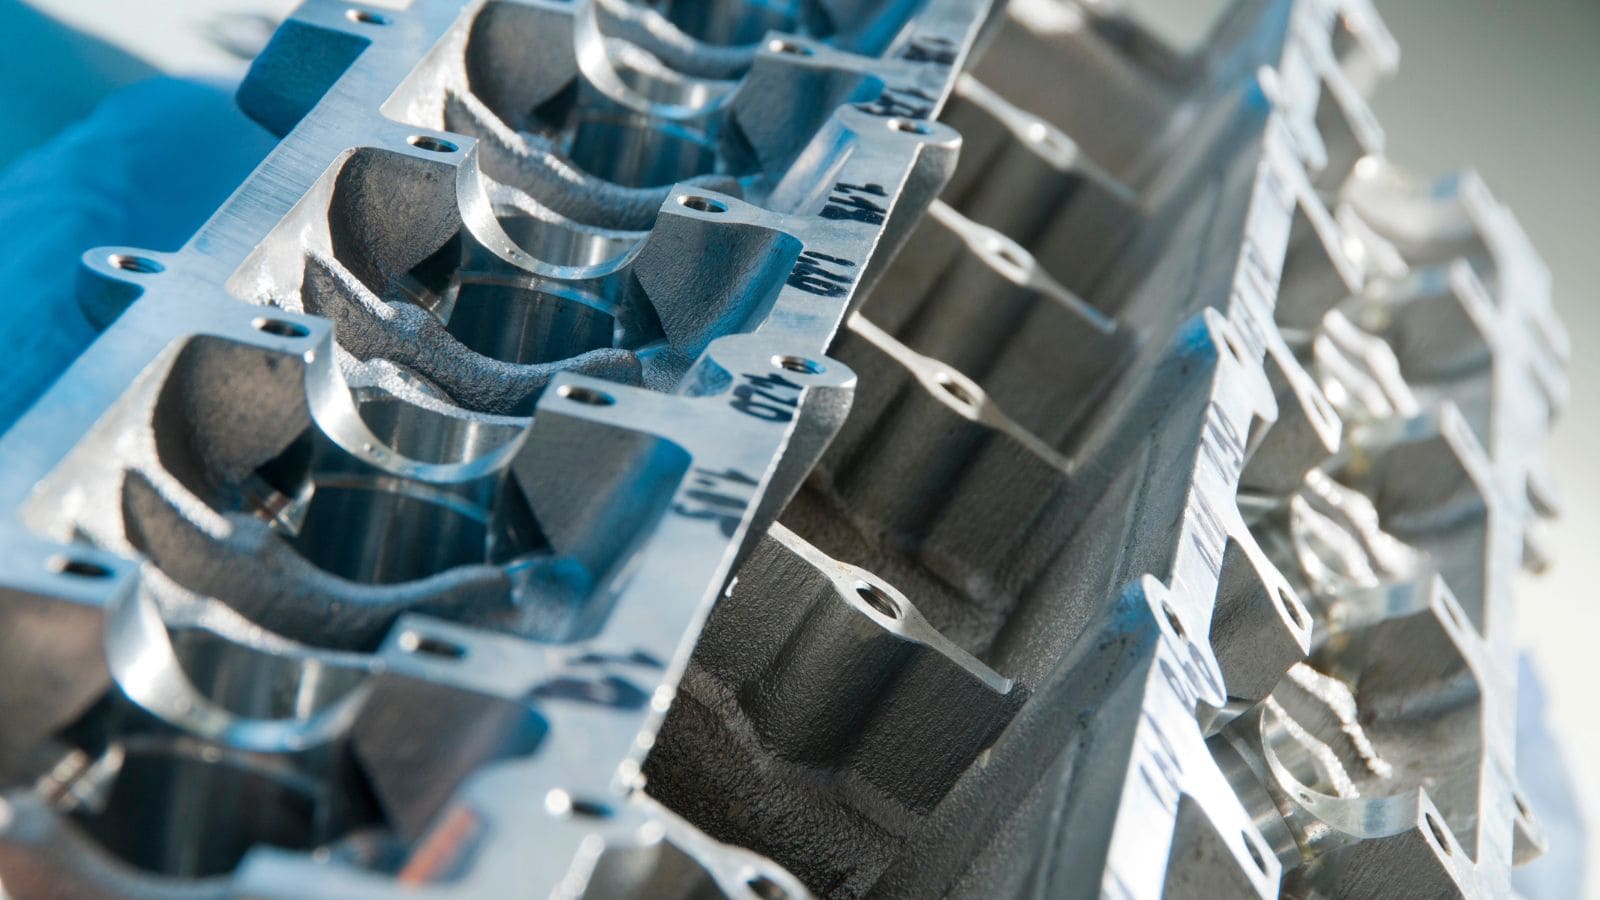
Les moteurs en aluminium moulé exigent une grande intégrité structurelle, une stabilité dimensionnelle et des conduits internes parfaitement étanches. Ces exigences de performance imposent des critères stricts à la conception de la pièce, à la qualité de l’outillage et à la maîtrise du procédé.
La méthode de moulage la plus adaptée dépend de plusieurs facteurs, notamment le volume de production, la géométrie de la pièce et les exigences relatives au matériau. Parmi les options disponibles, le moulage sous haute pression (HPDC) suit une approche particulière : c’est une solution pratique pour les programmes de volumes moyens à élevés, où le coût de l’outillage peut être amorti sur un plus grand nombre de pièces.
Pour les projets de plus faible volume ou les composants comportant des conduits internes très complexes, d’autres méthodes de moulage, comme celles présentées dans le tableau ci-dessous, peuvent offrir une solution plus économique.
Comparaison du HPDC avec le moulage en sable et les solutions en fonte
|
Procédé
|
Adapté à
|
Avantages
|
Limites
|
|---|---|---|---|
|
HPDC
|
Pièces en aluminium pour volumes moyens à élevés
|
Cycle rapide, bonne répétabilité, forme quasi définitive
|
Coût d’outillage élevé, limites de géométrie interne
|
|
Moulage en sable
|
Volumes plus faibles, conduits internes complexes
|
Flexible, coût d’outillage inférieur
|
Plus lent, surface plus rugueuse, usinage plus important
|
|
Moulage de la fonte
|
Blocs-moteurs en fonte pour fortes charges
|
Grande rigidité et résistance à l’usure
|
Plus lourd, production plus lente
|
Principaux critères de conception des blocs-moteurs moulés sous pression
La conception d’un bloc-moteur a une incidence directe sur la faisabilité du moulage, la complexité de l’outillage et les besoins d’usinage en aval. Pour les pièces moulées sous pression, la disposition des conduits internes, l’uniformité de l’épaisseur des parois et le comportement de l’écoulement dans le moule doivent être évalués tôt afin de réduire les risques de production et d’améliorer l’efficacité globale des coûts.
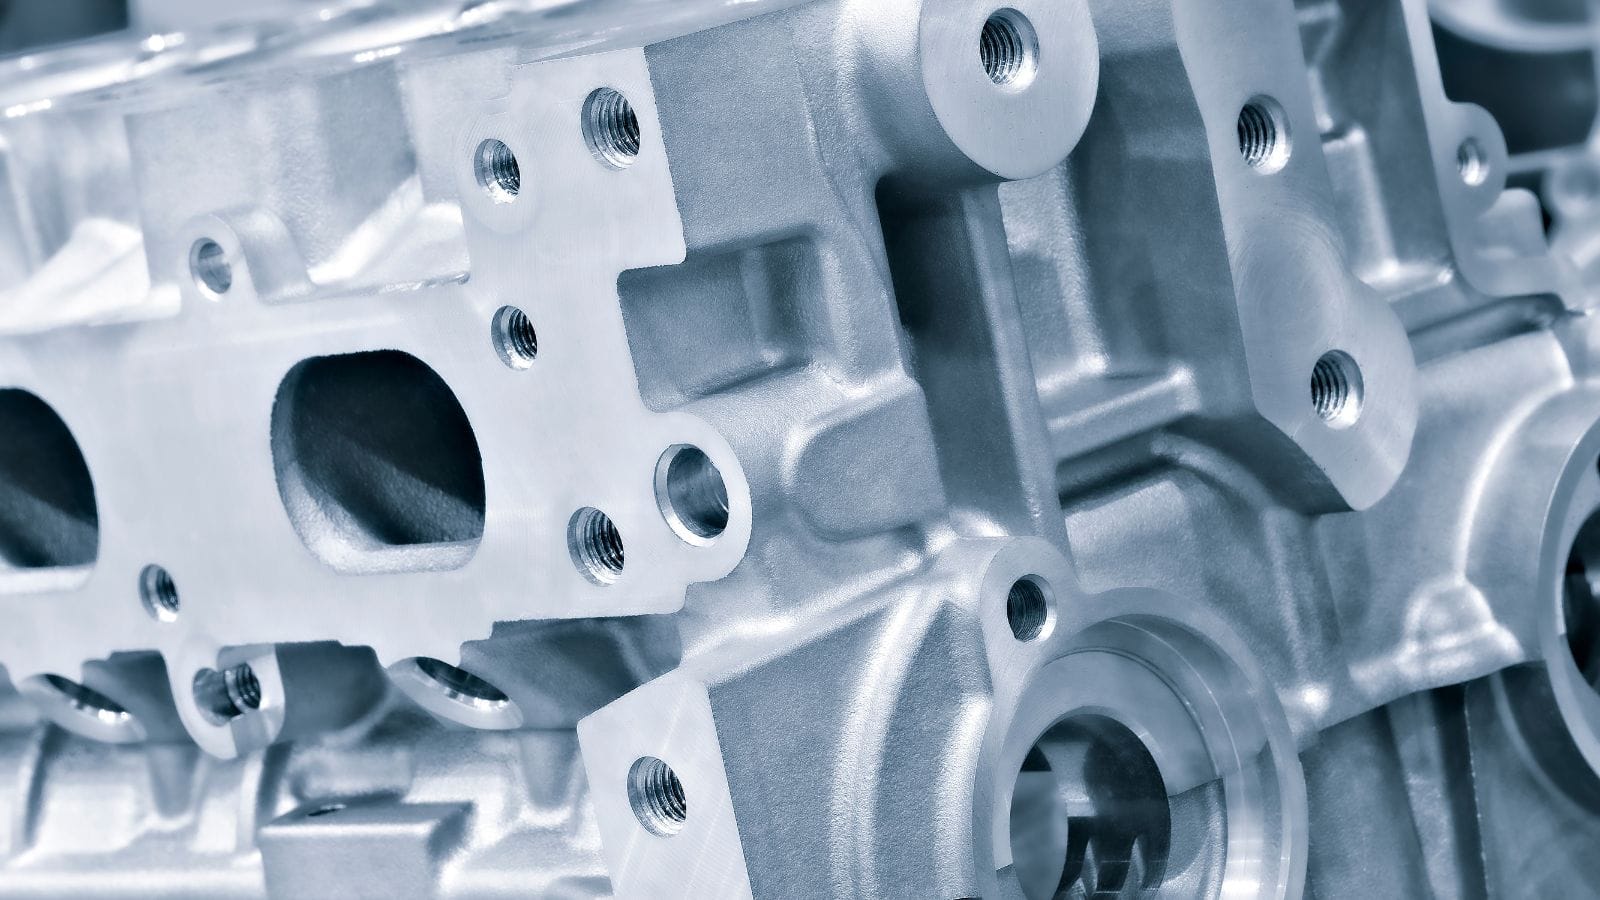
Conduits internes et géométrie fonctionnelle
Les éléments internes tels que les chemises d’eau qui transportent le liquide de refroidissement, les conduits d’huile et les interfaces d’alésage de cylindre figurent souvent parmi les parties les plus difficiles à réaliser dans un bloc-moteur moulé. Ces zones doivent concilier résistance structurelle, performances thermiques à haute température et géométrie complexe dans une enveloppe de moulage limitée.
Pour les pièces moulées sous pression, des parcours internes complexes — qui doivent parfois laisser place à l’ensemble de vilebrequin ou à des chemises en fonte intégrées au moulage — peuvent compliquer l’outillage et nécessiter des opérations secondaires d’usinage pour répondre aux exigences fonctionnelles finales. Une revue DFM précoce et une simulation de l’écoulement dans le moule aident à confirmer que la conception peut être produite de manière régulière et économique.
Épaisseur des parois et considérations d’usinage
L’uniformité de l’épaisseur des parois est l’un des facteurs de conception les plus importants en moulage sous haute pression. Les variations importantes de section peuvent accroître le risque de retassure, de déformation et de variations dimensionnelles, en particulier pour les pièces soumises à de fortes exigences structurelles.
Une pièce moulée bien conçue doit également faciliter l’usinage en aval. Une production à forme quasi définitive réduit les surépaisseurs, raccourcit le temps d’usinage et améliore l’efficacité matière, mais cela suppose des dimensions de moulage stables et un plan d’usinage adapté dès le départ.
Faisabilité de l’écoulement dans le moule et de l’outillage
La conception du moule pour des blocs-moteurs moulés complexes doit permettre un remplissage équilibré, une évacuation efficace de l’air et une éjection fiable de la pièce. Si l’écoulement n’est pas correctement maîtrisé, des défauts tels que la porosité, les défauts de jonction froide ou un remplissage incomplet peuvent affecter la qualité de la pièce et les opérations d’usinage.
Simulation de l’écoulement dans le moule est donc un élément important de l’évaluation initiale du projet. Elle aide à repérer les déséquilibres de remplissage, les zones de piégeage d’air et d’autres risques de production avant le début de l’outillage, ce qui réduit le temps de développement et limite les coûts de reprise.
Considérations relatives aux alliages pour le moulage sous pression des blocs-moteurs
Le choix du matériau influe sur les performances de moulage, la résistance de la pièce, la résistance à la corrosion et l’efficacité de l’usinage. Pour les composants liés aux blocs-moteurs moulés sous pression, les alliages d’aluminium sont souvent privilégiés, car ils offrent un bon équilibre entre réduction du poids, performances thermiques et efficacité de production.
Bloc-moteur en aluminium : avantages et limites du matériau
Alliages d’aluminium sont largement utilisés pour les pièces moulées automobiles, en particulier dans les voitures particulières et les véhicules utilitaires légers, grâce à leur excellente résistance à la corrosion par le liquide de refroidissement du moteur et à leurs performances constantes à haute température.
Certaines applications étudient le magnésium, mais de nombreux constructeurs automobiles ont adopté l’aluminium moulé pour les moteurs à combustion modernes afin de réduire le poids, de favoriser la dissipation thermique et d’améliorer l’efficacité globale du véhicule.
Toutefois, l’aluminium est moins rigide et moins résistant à l’usure que la fonte. Le choix du matériau doit donc toujours correspondre aux exigences structurelles et fonctionnelles de la pièce. Par exemple, certains moteurs diesel pour usage intensif utilisent encore parfois la fonte.
Alliages d’aluminium courants pour le HPDC
|
Alliage
|
Type
|
Caractéristiques principales
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Grande fluidité, largement utilisé pour les pièces complexes moulées sous haute pression
|
|
A360
|
Al-Si-Mg
|
Meilleure résistance à la corrosion, adapté aux applications soumises à des contraintes environnementales plus fortes
|
|
A356 / A357
|
Al-Si-Mg
|
Alliages traitables thermiquement, utilisés lorsqu’une performance mécanique supérieure est nécessaire
|
Parmi ces alliages, l’A380 et l’ADC12 sont couramment utilisés en moulage sous haute pression en raison de leur bon comportement au moulage et de leur adaptation aux géométries complexes. L’A356 et l’A357 peuvent être envisagés lorsqu’une résistance accrue ou un traitement thermique est nécessaire, bien qu’ils soient généralement associés à des conditions de mise en œuvre plus exigeantes.
Contrôle qualité et validation du procédé
Pour les pièces complexes moulées sous pression, telles que les composants liés aux blocs-moteurs, le contrôle qualité est essentiel pour réduire les risques de production et garantir la fiabilité de l’usinage et de l’assemblage en aval. Les problèmes courants peuvent inclure la porosité, les défauts de jonction froide et les variations dimensionnelles, qui peuvent tous affecter les performances structurelles, l’étanchéité et la régularité globale.
Risques qualité courants en moulage sous pression
Porosité, remplissage incomplet et instabilité dimensionnelle figurent parmi les préoccupations les plus courantes pour les pièces complexes en aluminium moulé sous pression. Ces problèmes peuvent affecter la résistance mécanique, l’étanchéité à la pression et les performances d’usinage s’ils ne sont pas maîtrisés dès le développement de l’outillage et du procédé.
Pour réduire ces risques, les fournisseurs s’appuient généralement sur la simulation d’écoulement dans le moule, des paramètres de procédé stables et la validation des essais avant le démarrage de la production complète. L’objectif est non seulement de repérer les défauts visibles, mais aussi de garantir une qualité de pièce répétable sur toute la série de production.
Essais d’étanchéité et contrôles non destructifs
Pour les composants comportant des conduits internes de liquide de refroidissement ou d’huile, les essais d’étanchéité sont un élément important de l’assurance qualité. Les essais sous pression permettent de confirmer que les conduits critiques sont correctement formés et étanches avant que la pièce passe à l’assemblage ou à l’expédition.
Des méthodes de contrôle non destructif telles que la radiographie peuvent également servir à évaluer la qualité interne de la pièce moulée sans la découper. Elles aident à détecter la porosité interne et à valider le procédé, en particulier pendant les essais d’outillage et les premières étapes de production.
Contrôle dimensionnel et vérification après moulage
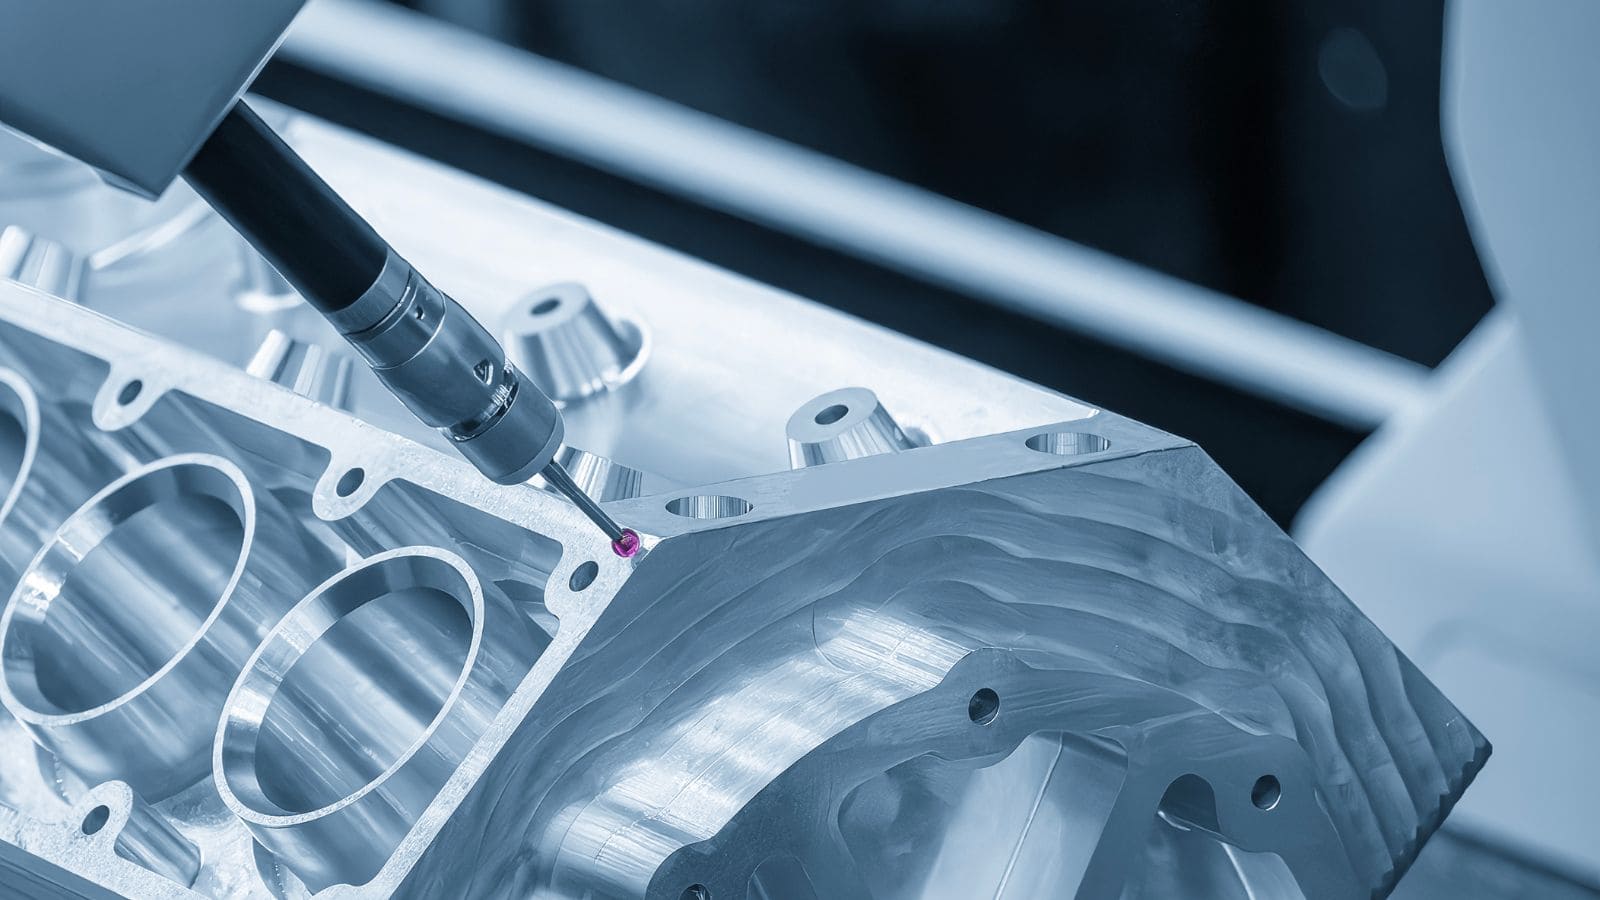
La régularité dimensionnelle est essentielle pour les pièces nécessitant un usinage secondaire ou des tolérances d’assemblage serrées. Le contrôle sur MMT est couramment utilisé pour vérifier les éléments critiques et confirmer que la pièce moulée reste dans les spécifications après les essais d’outillage et les ajustements du procédé.
Pour les surfaces complexes ou les formes profilées, la numérisation 3D peut apporter un complément utile lors de la validation. Associées à des rapports d’inspection clairs, ces méthodes permettent de détecter tôt les écarts dimensionnels et d’accroître la confiance avant la production en série.
Capacités requises du fournisseur
Tous les fournisseurs de moulage sous pression ne sont pas équipés pour fabriquer des composants structurels complexes. Pour les projets liés aux blocs-moteurs, les capacités du fournisseur doivent aller au-delà du moulage seul. Le développement de l’outillage, la validation du procédé, l’assistance à l’usinage et l’inspection qualité doivent fonctionner ensemble dans un système de fabrication coordonné.
Ingénierie d’outillage et assistance à la simulation d’écoulement
Un fournisseur compétent doit pouvoir accompagner le projet dès l’étape d’outillage, notamment avec une revue DFM, la conception du moule et la simulation de l’écoulement. Une simulation précoce de l’écoulement dans le moule permet de repérer les déséquilibres de remplissage, les risques de piégeage d’air et d’autres problèmes de fabricabilité avant la construction de l’outillage, ce qui peut réduire les retards de développement et les reprises inutiles.
Des capacités intégrées de CAO/FAO/IAO facilitent également la communication entre la conception de la pièce, la fabrication du moule et les opérations d’usinage ultérieures. C’est particulièrement important pour les pièces moulées complexes qui exigent une coordination étroite entre la précision de l’outillage et la maîtrise dimensionnelle en aval.
Inspection, usinage et soutien à la production
Pour les composants moulés critiques, il est avantageux de travailler avec un fournisseur qui regroupe le moulage, l’inspection et l’usinage secondaire au sein du même système de production. Cela réduit les risques liés aux transferts, améliore la traçabilité et raccourcit le temps de réaction lorsque des ajustements de procédé sont nécessaires.
Les opérations internes de post-production usinage CNC, le contrôle dimensionnel et les rapports qualité sont particulièrement précieux pour les projets soumis à des tolérances serrées ou à des exigences fonctionnelles d’étanchéité. Une assistance complémentaire pour la finition ou l’assemblage peut également simplifier la chaîne d’approvisionnement des clients qui gèrent des programmes en plusieurs étapes.
Informations à préparer avant une demande de devis
Avant de demander un devis pour un projet de bloc-moteur moulé sous pression, il est utile de préparer à l’avance les principales informations techniques et commerciales. Cela permet au fournisseur d’évaluer plus précisément la faisabilité et de proposer un devis plus efficace.
Les informations habituelles d’une demande de devis peuvent inclure :
- Plans 2D et fichiers CAO 3D
- Exigences relatives au matériau ou à l’alliage
- Estimations du volume annuel
- Exigences d’usinage
- Exigences d’étanchéité ou de performances structurelles
- Exigences d’inspection et de documentation
- Calendrier du projet et délais de livraison visés
Si nécessaire, Moldiecasting peut accompagner ses clients dès les premières étapes avec une revue DFM, une simulation de l’écoulement dans le moule, le développement de l’outillage, l’usinage et l’inspection, afin de faire passer le projet du concept à la production plus efficacement.
Lancez votre projet de moulage sous pression avec Moldiecasting
Moldiecasting accompagne ses clients avec des services intégrés de moulage sous pression, comprenant la revue DFM, la simulation de l’écoulement dans le moule, l’outillage, l’usinage et l’inspection. Pour les pièces moulées complexes liées aux blocs-moteurs et les autres composants structurels en aluminium, un soutien technique précoce peut réduire les risques de développement et améliorer l’efficacité de production.
Si vous disposez de plans, d’exigences de performance ou d’objectifs de volume annuel, notre équipe peut évaluer la faisabilité du projet et les détails du devis. Rendez-vous sur moldiecasting.com pour envoyer votre demande et discuter de votre projet de fabrication de blocs-moteurs.







