
La porosité due aux gaz emprisonnés ou au retrait pendant la solidification compromet l’intégrité des pièces moulées sous pression. Toutefois, grâce aux outils modernes de détection et de diagnostic, les fabricants transforment ces défauts de porosité en données exploitables afin de quantifier les risques, de trouver des mesures correctives économiques et, au final, de garantir l’efficacité et la qualité des pièces moulées.
Méthodes de détection de la porosité en moulage sous pression
Une détection précise de la porosité garantit la durabilité, l’étanchéité et l’intégrité dimensionnelle des pièces moulées sous pression. Les ingénieurs s’appuient sur plusieurs méthodes d’ essais non destructifs (END) pour localiser et évaluer les vides internes et de surface sans endommager les pièces. La méthode la plus appropriée dépend du matériau, de l’épaisseur des parois, de l’emplacement des défauts et du niveau de qualité requis.
Inspection aux rayons X et contrôle radiographique (RT)

L’inspection aux rayons X et le contrôle radiographique (RT) détectent les vides internes en faisant traverser la pièce par des rayons X ou gamma. Les zones métalliques plus denses absorbent davantage de rayonnement que les pores remplis d’air, ce qui produit un contraste de niveaux de gris sur un film ou un détecteur numérique. L’image permet aux ingénieurs d’observer directement la répartition, la taille et la forme de la porosité. Cette visibilité rend le RT utile pour les pièces moulées sous pression en aluminium et en zinc, car la porosité gazeuse interne influe fortement sur leur étanchéité et leur résistance.
Avantages :
- Détecte précisément les défauts internes et cachés.
- Produit un enregistrement image permanent assurant la traçabilité.
- Convient aux composants de forme complexe ou à parois épaisses.
Contrôle par ultrasons (UT) et courants de Foucault (ET)

Le contrôle par ultrasons (UT) introduit des ondes ultrasonores à haute fréquence dans la pièce. Lorsque l’onde rencontre un pore ou un changement de densité, une partie de l’énergie est réfléchie. Le temps et l’amplitude de l’écho permettent aux techniciens de localiser et de dimensionner les défauts internes. L’UT est efficace dans les sections épaisses et fournit rapidement des mesures quantitatives.
Le contrôle par courants de Foucault (ET) repose sur l’induction électromagnétique. Une bobine parcourue par un courant alternatif génère des courants de Foucault dans la couche superficielle de la pièce. La porosité ou les fissures perturbent ces courants et produisent des variations de signal mesurables. L’ET est rapide et convient aux matériaux conducteurs non ferreux comme les alliages d’aluminium et de cuivre.
| Méthode | Adaptée à | Points forts | Principales limites |
|---|---|---|---|
| UT | Pores internes ou proches de la surface | Pénétration profonde, bonne sensibilité | Nécessite des ingénieurs qualifiés et une surface lisse |
| ET | Défauts proches de la surface | Rapide, sans contact et sûre | Limitée aux matériaux conducteurs et à une faible profondeur |
Tomographie informatisée (scan CT)
La tomographie informatisée (CT) ou le scan CT industriel produit une image tridimensionnelle du volume interne. Plusieurs projections radiographiques sont reconstruites numériquement pour révéler la taille, la répartition et la position exactes des pores. Le CT est plus précis que le RT 2D et convient donc aux composants de précision et de grande valeur, comme les carters automobiles ou les pièces moulées aéronautiques. Il permet également de mesurer précisément le pourcentage de volume poreux et de cartographier les défauts dans le cadre d’études d’inspection. Le contrôle de grandes pièces peut toutefois prendre beaucoup de temps. Les ingénieurs le réservent souvent à l’analyse de prototypes, à la validation des procédés ou aux recherches de causes profondes lorsque les autres méthodes END ne suffisent pas.
Inspection visuelle et contrôle de la porosité de surface
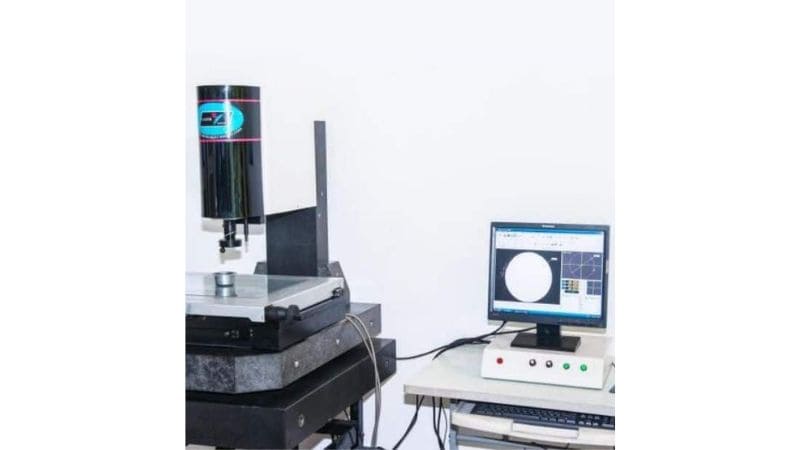
L’inspection visuelle reste la méthode de contrôle de porosité la plus simple et la plus immédiate. Sous un éclairage adapté, les techniciens examinent la surface de la pièce, parfois à l’aide de loupes ou de caméras optiques, pour détecter les pores ouverts, cloques ou piqûres. Pour les petits pores, le contrôle par ressuage (PT) ou un contraste coloré peut améliorer la visibilité en faisant ressortir les défauts à la surface. Cette approche est rapide, peu coûteuse et adaptée aux grandes séries qui ne nécessitent pas d’analyse interne approfondie. Les contrôles de surface permettent de repérer les chemins de fuite, les défauts d’usinage ou les problèmes d’adhérence du revêtement. Ils ne détectent cependant pas les vides enfermés ; les fabricants les associent donc souvent à d’autres méthodes pour couvrir complètement la détection de porosité.
Évaluation et classification de la porosité
Une évaluation précise de la porosité permet de déterminer si une pièce moulée en alliage d’aluminium respecte les exigences structurelles, d’étanchéité et de fonctionnement. La taille, la répartition et la fréquence des pores influent directement sur la résistance mécanique et l’étanchéité, tandis que les simulations fondées sur les données et les normes assurent la régularité des lots de production.
Normes de classement de la porosité
Le classement de la porosité établit des limites mesurables pour les défauts acceptables dans les pièces moulées sous pression. Des normes telles que l’ISO et l’ASTM classent les pièces moulées en alliage d’aluminium selon la taille, la densité et l’emplacement des pores. Ces niveaux orientent les critères d’acceptation des contrôles visuels et non destructifs.
Analyse quantitative : taille et répartition des pores
L’évaluation quantitative des performances de la pièce moulée repose sur l’analyse de la taille et de la répartition spatiale des pores. Les micropores fins de moins de 0.1 mm peuvent ne pas affaiblir la structure, mais réduire l’étanchéité des composants hydrauliques ou de moteur. Les techniciens calculent souvent le pourcentage de porosité en rapportant la surface des pores à la surface totale de la section. Même de petits amas de pores près des zones de contrainte critiques peuvent réduire la résistance à la fatigue. Pour les pièces moulées sous pression en aluminium, une dispersion uniforme de pores fins est préférable à de grands vides isolés. La cartographie spatiale ou la reconstruction 3D indique si les défauts se concentrent près des seuils, des parois épaisses ou des jonctions de refroidissement. Ces résultats aident les ingénieurs à ajuster la pression d’injection, l’évacuation de l’air et les vitesses de refroidissement pour réduire l’emprisonnement local des gaz.
Analyse statistique et méthodes de simulation
L’analyse statistique et les outils de simulation permettent de prévoir les tendances de porosité avant la production finale. Les ingénieurs utilisent des études de régression et de corrélation pour relier des paramètres tels que la température du métal, la vitesse d’injection et le niveau de vide à la probabilité de porosité. Les logiciels de simulation de fonderie, en particulier pour les alliages d’aluminium, estiment les risques de défaut en visualisant l’emprisonnement de l’air et le retrait de solidification. Les modèles validés sont comparés aux résultats des contrôles CT ou ultrasonores pour en affiner la précision. Les données des séries répétées alimentent des cartes de contrôle ou des indices de capabilité (Cpk). Lorsque les statistiques révèlent une hausse du nombre de pores, les paramètres sont ajustés. Cette boucle de rétroaction assure une qualité constante et aide les fabricants à respecter les normes internes et externes.
Correction de la porosité et post-traitement
La correction de la porosité des pièces moulées sous pression consiste souvent à colmater les vides microscopiques, à améliorer la densité de surface et à vérifier l’intégrité du matériau sous pression contrôlée. Ces traitements améliorent les performances, réduisent les fuites et renforcent les composants soumis à des contraintes mécaniques ou thermiques.
Imprégnation sous vide et étanchéification sous pression
L’imprégnation sous vide colmate la microporosité traversant la section d’une pièce. Une chambre à vide extrait l’air des pores, puis aspire un produit d’étanchéité à faible viscosité, généralement une résine polymère. Après polymérisation, la résine forme une barrière continue qui empêche les fuites de liquide ou de gaz. Cette technique est particulièrement utile pour les pièces moulées sous pression en magnésium utilisées dans les moteurs ou les composants hydrauliques. Elle améliore l’étanchéité sous pression tout en préservant la précision dimensionnelle de la pièce. De nombreux fabricants effectuent ensuite un essai de pression pour confirmer l’intégrité de l’étanchéité.
| Étape | Opération | Objectif |
|---|---|---|
| 1 | Cycle de mise sous vide | Évacue l’air des pores internes |
| 2 | Imprégnation | Introduit la résine d’étanchéité |
| 3 | Polymérisation | Durcit la résine pour assurer une étanchéité permanente |
| 4 | Essai de pression | Vérifie l’absence de fuite |
Une imprégnation efficace améliore la fiabilité du composant, notamment lorsqu’il doit contenir des fluides pendant une longue durée.
Finition de surface et anodisation

La finition de surface améliore l’aspect et les performances fonctionnelles tout en réduisant le risque de corrosion. L’anodisation—courante pour les pièces moulées sous pression en aluminium—forme une couche d’oxyde contrôlée qui augmente la dureté et la résistance à l’usure. Avant l’anodisation, la surface doit être nettoyée et lissée afin d’éliminer les contaminants et de fermer les pores peu profonds. Le polissage mécanique ou le sablage abrasif peuvent améliorer l’adhérence du revêtement. Si la porosité subsiste après le moulage, l’anodisation risque de rendre les défauts plus visibles au lieu de les masquer. Pour l’éviter, on réalise souvent une imprégnation avant l’anodisation afin d’assurer l’étanchéité de la surface. La pièce obtenue présente une meilleure résistance à la corrosion, un aspect uniforme et une durée de service prolongée. Les méthodes courantes de finition de surface comprennent :
- Anodisation : Revêtement d’oxyde assurant une résistance à la corrosion
- Électropolissage : Élimine les aspérités pour obtenir une finition plus lisse
- Revêtement en poudre : Ajoute des couches protectrices et décoratives
Compression isostatique à chaud (HIP) et contrôle qualité
La compression isostatique à chaud (HIP) élimine la porosité interne en appliquant uniformément une pression de gaz et une température élevées autour de la pièce. Dans ces conditions, les atomes de métal diffusent à travers les parois des pores et referment les vides internes sans faire fondre la pièce. Le procédé augmente la densité et la résistance mécanique ; il convient donc aux composants critiques de l’aéronautique ou de l’automobile. Le HIP est réalisé dans une enceinte sous pression avec un gaz inerte, à une température inférieure au point de fusion de l’alliage et sous pression isostatique. Il est souvent suivi d’essais non destructifs afin de confirmer l’élimination des pores et de détecter d’éventuels défauts structurels.
Maîtriser efficacement la porosité dans votre production
Une excellente maîtrise de la porosité constitue un avantage concurrentiel pour tout fabricant soucieux de la qualité. C’est pourquoi Moldie améliore la qualité et la précision des produits grâce à des équipements avancés et des équipes expérimentées dans le secteur du moulage sous pression. Contactez-nous dès aujourd’hui pour obtenir des pièces plus légères, plus résistantes et tolérantes aux défauts !
Foire aux questions (FAQ)
Quel est l’effet de la porosité sur la recyclabilité ou la rentabilité des composants moulés sous pression ?
La porosité n’empêche pas en soi le recyclage des rebuts métalliques. Cependant, une porosité importante entraîne le rejet et la mise au rebut de pièces, ce qui augmente la consommation d’énergie globale et le coût par pièce utilisable. La détection et la prévention efficaces de la porosité sont donc essentielles pour améliorer l’efficacité des matériaux et soutenir une fabrication économique.
L’imprégnation sous vide modifie-t-elle le poids ou l’usinabilité d’une pièce ?
L’augmentation de poids due aux résines d’imprégnation est généralement négligeable. Quant à l’usinabilité, un produit d’étanchéité correctement polymérisé dans les pores ne gêne généralement pas l’usinage. Il peut même empêcher les fluides de coupe de rester piégés dans les vides et prolonger la durée de vie de l’outil en rendant la structure du matériau plus homogène.
Quelle méthode de détection de la porosité est la plus rapide sur une ligne de production ?
Pour le dépistage rapide des défauts de surface sur les matériaux conducteurs comme l’aluminium, le contrôle par courants de Foucault (ET) est souvent le plus rapide. Pour l’inspection volumique, les systèmes radiographiques automatisés fournissent des résultats rapidement. Le choix dépend de la priorité accordée aux défauts de surface ou internes.
Peut-on éliminer complètement la porosité en moulage sous pression ?
Il est difficile d’éliminer entièrement la porosité avec le moulage sous pression standard. L’optimisation du procédé vise à la réduire et à la contrôler jusqu’aux niveaux acceptables définis par la fonction de la pièce. Le moulage sous pression assisté par le vide et le traitement HIP après moulage permettent d’obtenir une porosité presque nulle pour les applications les plus exigeantes.







