
Пористость, возникающая из-за захваченного газа или усадки при затвердевании, подрывает целостность деталей литьё под давлением. Однако с помощью современных средств обнаружения пористости и диагностических инструментов производители трансформируют эти дефекты пористости в практические данные и использовать их для количественной оценки рисков, поиска экономически эффективных мер по устранению дефектов и, в конечном итоге, обеспечения эффективности и качества ваших литых деталей.
Методы обнаружения пористости в литьё под давлением
Точное определение пористости обеспечивает долговечность, герметичность и размерную точность литых под давлением деталей. Инженеры полагаются на несколько невзрывающееся испытание (НВИ)) методы обнаружения и оценки внутренних и поверхностных пустот без повреждения деталей. Наиболее подходящий метод зависит от материала литья, толщина стенки, расположения дефекта и требуемого уровня качества.
Рентгеновский контроль и радиографическое испытание (РГ))

Рентгеновская инспекция и радиографический контроль (РК)) обнаруживать внутренние полости путем пропускания рентгеновских или гамма-лучей через литьё. Более плотные участки металла поглощают больше излучения, чем заполненные воздухом поры, создавая контраст в оттенках серого на пленке или цифровом детекторе.
Инженеры могут напрямую наблюдать распределение, размер и форму пористости на изображении. Эта наглядная ясность делает РТ ценным для алюминия и цинковое литьё под давлением, потому что внутренняя газовая пористость сильно влияет на их герметичность и прочность..
Преимущества:
- Точно обнаруживает внутренние и скрытые дефекты.
- Создает постоянную записанную изображение для отслеживаемости.
- Хорошо работает с компонентами сложной формы или с толстыми стенками.
Ультразвуковое тестирование (UT) и вихретоковое тестирование (ET))

Ультразвуковое испытание (УЗИ)) вводит высокочастотные ультразвуковые волны в отливку. Когда волна сталкивается с порой или изменением плотности, часть энергии отражается обратно. Измеряя время и амплитуду отражения, техники определяют местоположение и размер внутренних дефектов. УЗ эффективен для более толстых участков и обеспечивает быстрые количественные измерения.
Испытание вихревыми токами (ET)) основывается на электромагнитной индукции. Катушка с переменным током создает вихревые токи в поверхностном слое отливки. Поры или трещины нарушают эти токи, вызывая измеряемые изменения сигнала. ET является быстрый и полезно для проводящие цветные материалы такие как алюминиевые и медные сплавы.
| Метод | Лучше всего для | Сильные стороны | Основные ограничения |
|---|---|---|---|
| UT | Внутренние или поверхностные поры | Глубокое проникновение, хорошая чувствительность | Требуются квалифицированные инженеры, поверхность должна быть гладкой |
| ET | Дефекты вблизи поверхности | Быстро, бесконтактно, безопасно | Ограничено проводящими материалами, небольшой глубины |
Компьютерная томография (КТ))
Компьютерная томография (КТ)) or промышленная КТ-сканирование предоставляет трёхмерное изображение внутреннего объёма. Несколько рентгеновских проекций цифровым образом реконструируются, чтобы показать точный размер, распределение и расположение пор.
КТ обеспечивает более высокую точность, чем 2D-рентгенография, что делает её идеальной для прецизионных и дорогостоящих компонентов, таких как автомобильные корпуса или авиакосмические отливки. Она также позволяет точно измерять процент объёма пор и проводить пространственное картирование для исследований на пористость..
Однако сканирование больших частей может занять значительное время. Инженеры часто используют его для анализа прототипов, проверки процессов или расследования первопричин, когда другие методы НДД не подходят..
Визуальный осмотр и проверка пористости поверхности
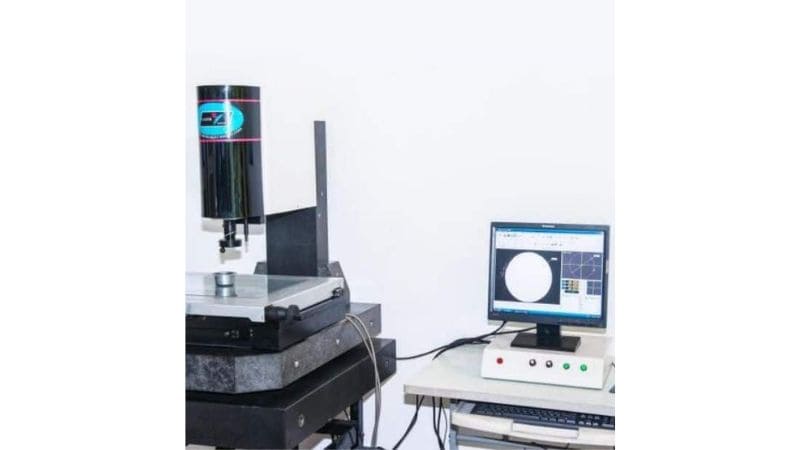
Визуальный осмотр остается самым простым и непосредственным методом проверки пористости. Техники осматривают поверхность отливки при должном освещении, иногда с использованием луп или оптических камер, чтобы выявить открытые поры, пузыри или ямки.
Для маленьких пор, жидкостный контроль проникающим методом (ПТ)) или контрастная окраска может улучшить видимость, выявляя дефекты на поверхности. Этот подход быстрый, недорогой и подходит для крупных производственных серий, где глубокий внутренний анализ не требуется.
Поверхностные тесты хорошо подходят для выявления путей протечек, дефектов обработки или проблем с адгезией покрытия. Тем не менее, они не могут обнаруживать замкнутые полости, поэтому производители часто комбинируют их с другими методами испытаний для всестороннего обнаружения пористости..
Оценка и классификация пористости
Точная оценка пористости помогает определить, соответствует ли литейное изделие из алюминиевого сплава структурным, герметическим и функциональным требованиям. Измерения размера пор, их распределения и частоты непосредственно влияют на механическую прочность и герметичность, тогда как моделирование на основе данных и стандарты обеспечивают согласованность между производственными партиями..
Стандарты градации пористости
Градация пористости устанавливает измеримые пределы допустимых дефектов в литьё под давлением. Стандарты, такие как ISO и ASTM, классифицируют литьё из алюминиевого сплава по размеру пор, плотности и расположению. Эти уровни определяют критерии приемки как для визуального, так и для неразрушающего контроля.
Количественный анализ: размер и распределение пор
Количественно оценить эффективность литья путем анализа размер пор и пространственное распределение. Мелкие микропоры размером менее 0,1 мм могут не ослаблять конструкцию, но могут снижать эффективность герметизации в гидравлических или двигательных компонентах.
Техники часто вычисляют процент пористости как отношение площади пор к общей площади поперечного сечения. Даже небольшие скопления пор вблизи зон критического напряжения могут снижать сопротивление усталости. Для алюминиевое литьё под давлением предпочтительно равномерное распределение мелких пор, а не отдельные большие пустоты.
Пространственное картирование или 3D-реконструкция определяет, концентрируются ли дефекты вблизи впускных отверстий, толстых стенок или охлаждающих соединений. Эти результаты помогают инженерам корректировать давление впрыска, вентиляцию и скорость охлаждения, чтобы уменьшить локальное захватывание газа..
Статистический анализ и методы моделирования
Статистический анализ и инструменты моделирования помогать предсказывать тенденции пористости до окончательного производства. Инженеры используют регрессионные и корреляционные исследования, чтобы установить связь между параметрами процесса, такими как температура расплава, скорость выстрела и уровень вакуума, и вероятностью пористости.
Компьютерные модели литья, основанные на вычислительной технике, особенно для алюминиевых сплавов, оценивают риски дефектов путем визуализации захваченного воздуха и усадки при затвердевании. Проверенные модели сравниваются с результатами компьютерной томографии или ультразвуковых исследований для повышения точности..
Данные из повторяющихся производственных циклов поступают в контрольные карты или индексы способности процесса (Cpk). Когда статистические данные показывают рост числа пор, параметры соответствующим образом корректируются. Этот цикл обратной связи обеспечивает стабильное качество, помогая производителям поддерживать соответствие внутренним и внешним стандартам качества..
Устранение пористости и последующая обработка
Коррекция пористости в литых под давлением деталях часто включает герметизацию микроскопических пустот, улучшение плотности поверхности и проверку целостности материала под контролируемыми условиями давления. Эти обработки повышают производительность деталей, уменьшают протечки и укрепляют компоненты, подвергающиеся механическим или термическим нагрузкам..
Вакуумная пропитка и герметизация под давлением
Вакуумная пропитка герметизирует микропористость, проникающую через сечение детали. Процесс использует вакуумную камеру для удаления захваченного воздуха из пор, затем втягивает герметик с низкой вязкостью — обычно полимерную смолу. После отверждения запечатанные поры создают сплошной барьер, который предотвращает протекание жидкости или газа..
Эта техника особенно полезна для алюминия и магниевое литьё под давлениемs используется в двигателях или гидравлических компонентах. Ключевым преимуществом является то, что он сохраняет точность размеров отливки, улучшая при этом герметичность под давлением. Многие производители проводят последующее испытание давлением, чтобы подтвердить целостность уплотнения.
| Шаг | Действие | Цель |
|---|---|---|
| 1 | Вакуумный цикл | Удаляет воздух из внутренних пор |
| 2 | Импрегнация | Вводит запечатывающую смолу |
| 3 | Лечение | Отвердевает смолу для постоянного запечатывания |
| 4 | Испытание под давлением | Проверяет отсутствие утечек |
Эффективное пропитывание повышает надежность компонента, особенно в приложениях, требующих длительного удержания жидкости.
качество поверхностиирование и анодирование

Отделка поверхности улучшает внешний вид и функциональные характеристики, а также снижает риск коррозии. Анодирование—характерно для алюминиевое литьё под давлением—образует контролируемый оксидный слой, который повышает твердость и износостойкость.
Перед анодированием поверхность необходимо очистить и выровнять, чтобы удалить загрязнения и закрыть мелкие поры. Такие методы, как механическая полировка или абразивная очистка, могут улучшить адгезию покрытия..
Если пористость сохраняется после литья, процесс анодирования может подчеркнуть дефекты, а не скрыть их. Чтобы этого избежать, обычно проводят пропитку перед анодированием для обеспечения герметизации поверхности. Полученная деталь демонстрирует повышенную коррозионную стойкость, эстетическую однородность и продленный срок службы..
Обычный качество поверхностиинг методы включают:
- Анодирование: Оксидное покрытие для защиты от коррозии
- Электрополировка: Удаляет высокие участки для более гладкой поверхности
- Порошковое покрытие: Добавляет защитные и декоративные слои
Горячее изостатическое прессование (ГИП) и контроль качества
Горячее изостатическое прессование (HIP)) удаляет внутреннюю пористость путем равномерного применения высокого газового давления и температуры вокруг отливки. При этих условиях атомы металла диффундируют через стенки пор, закрывая внутренние пустоты без плавления детали. Этот процесс повышает плотность и механическую прочность, что делает его идеальным для критически важных компонентов в аэрокосмической и автомобильной промышленности.
ГИП работает внутри сосудa под давлением с использованием инертного газа при повышенных температурах (ниже температуры плавления сплава) и изостатическом давлении. Часто его сочетают с недеструктивным контролем после процесса, чтобы подтвердить устранение пор и выявить любые структурные дефекты..
Достижение надежного контроля пористости в вашем производстве
Отличный контроль пористости является конкурентным преимуществом, которым должен обладать любой качественный производитель. Вот почему мы в Moldie стремимся повысить качество и точность продукции через современное оборудование и опытные команды в отрасли литьё под давлением. Свяжитесь с нами сегодня для ваших более лёгких, прочных и стойких к дефектам деталей!
Часто задаваемые вопросы (FAQ))
Как пористость влияет на перерабатываемость или экономичность литых под давлением деталей?
Сама пористость не мешает переработке металлических отходов. Однако значительная пористость приводит к браку деталей и отходам, что увеличивает общее потребление энергии и затраты на каждую пригодную деталь. Эффективное обнаружение и предотвращение пористости, поэтому, являются ключевыми для повышения эффективности использования материалов и поддержки целей экономичного производства..
Влияет ли вакуумная пропитка на вес или обрабатываемость детали?
Прирост веса за счет пропиточных смол, как правило, незначителен. Что касается обрабатываемости, правильно отвержденный герметик в порах обычно не препятствует обработке. На самом деле он может предотвращать задержку СОЖ в пустотах и увеличивать срок службы инструмента, создавая более однородную структуру материала..
Какой метод обнаружения пористости является самым быстрым для производственных линий?
Для высокоскоростного обнаружения поверхностных дефектов на проводящих материалах (таких как алюминий) часто самым быстрым является вихретоковый метод контроля (ET). Для объемного контроля автоматизированные рентгеновские системы могут обеспечивать быструю обратную связь. Выбор зависит от того, являются ли основной проблемой поверхностные или внутренние дефекты..
Можно ли полностью устранить пористость в литьё под давлением?
Полностью устранить пористость в стандартном литьё под давлением сложно. Цель оптимизации процесса заключается в минимизации и контроле пористости до приемлемых уровней, определяемых функцией детали. Для достижения почти нулевой пористости в самых требовательных приложениях используются такие методы, как вакуумная обработка литьё под давлением и последующая термическая обработка HIP..







